Материал: Otvety_na_voprosy_po_elektromontazhnoy_praktike
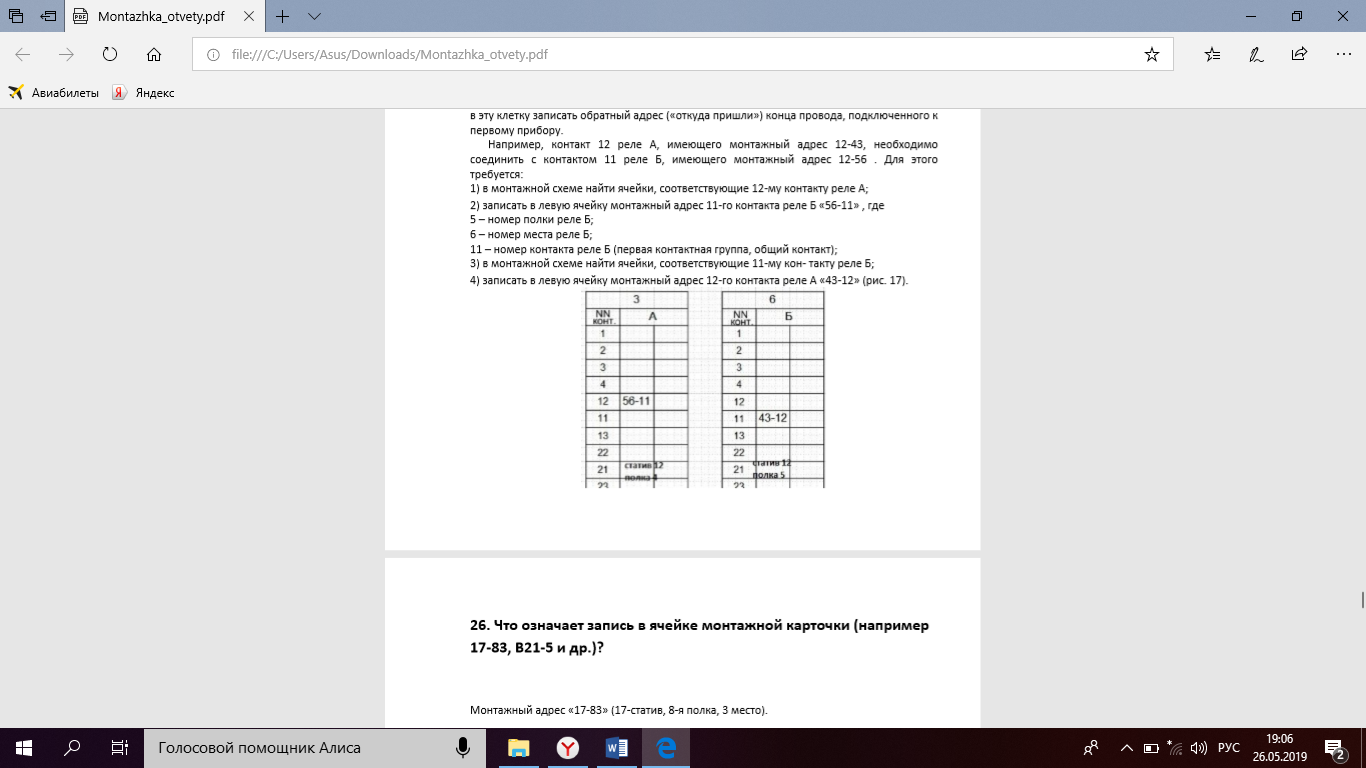
Что означает запись в ячейке монтажной карточки (например 17 – 83, в21 – 5 и др.)?
Монтажный адрес «17-83» (17-статив, 8-я полка, 3 место).
Запись на принципиальной схеме В21-5 означает:
В – верхняя клеммная панель;
2 – номер ряда панели;
1 – номер панели в ряду (максимальное количество – 12);
5 – номер вывода панели.
Правила сокращения монтажных адресов.
Для упрощения работы монтажников адреса, записываемые в клетках монтажных карт, принято сокращать. При этом соблюдают следующие правила:
если провод рассматриваемой клеммы идет к прибору, расположенному на этом же стативе, то номер статива в адресе этого провода не указывается;
если провод от рассматриваемой клеммы идет к прибору, расположенному на этой же полке, то номера статива и полки в адресе этого провода не указываются;
если провод от рассматриваемой клеммы идет к клемме этого же прибора, то в адресе этого провода указывается только номер клеммы.
Особенности построения монтажных схем релейных шкафов.
Монтажные адреса приборов , расположенных в релейном шкафу, состоят только из номера полки и номера места, поскольку в релейном шкафу располагается один статив.
На раме ввода может быть установлено до 30 – ти 14 – штырных клеммых панелей в 2 ряда по 15 в ряду, предназначенных для разделки напольного кабеля. Монтажные адреса нижних клеммных панелей состоят из номера ряда панели и номера панели в ряду («Н21», «Н112» и т.д.). Вместо нижних клеммных панелей с помощью специальных клемм могут быть установлены двухполюсники. В этом случае монтажные адреса приборов соответствуют монтажным адресам панелей, вместо которых они установлены. В большинстве случаев вместо одной панели может быть установлено несколько двухполюсников, поэтому к монтажному адресу через дефис добавляется номер двухполюсника («Н23 – 1», «Н15 – 3» и т.д.).
Нештепсельные приборы могут быть установлены на дне релейного шкафа в 2 ряда. Монтажный адрес таких приборов состоит из цифры «0», обозначающей, что прибор установлен на дне, номера ряда и номера прибора в ряду («011», «022» и т.д.).
В случае недостатка места на раме ввода резисторы на клемме, предохранители, разрядники и регулируемые резисторы могут быть размещены на боковинах шкафа. На каждой боковине имеется 6 оснований. На одном основании размещается 10 двухконтакных клемм. Монтажные адреса приборов состоят из обозначения боковины шкафа («БП» - правая боковина, «БЛ» - левая боковина), номера основания и номера двухконтактной клеммы (например: «БЛ36», «БП59» и т.д.).
Общая характеристика арм – птд. Цели создания.
АРМ-ПТД работает с проектами. Проекты бывают разные как по объему, так и по сложности. Поэтому АРМ-ПТД допускает несколько вариантов организации работы.
Локальный режим
Это простейший режим работы. Все необходимые для работы модули, базы данных и самое главное – проекты – хранятся непосредственно на компьютерах проектировщиков. Обмен проектами или наработками между проектировщиками происходит вручную.
Локальный режим с сетью
В этом режиме базы данных и проекты, помимо компьютеров проектировщиков, могут храниться на выделенном сетевом ресурсе. Но есть существенное ограничение: с одним проектом может работать один проектировщик, поскольку локальная сеть сама по себе не разграничивает права пользователей.
Сетевой режим
Сетевой режим отличается от прочих тем, что над проектом одновременно могут работать несколько проектировщиков. С целью лучшей организации работы проекты целесообразно хранить в одном месте, на выделенном сетевом ресурсе. Рекомендуется использовать отдельный сервер проектов. Основные принципы работы в сетевом режиме: рабочие места должны иметь лицензии для доступа к основным функциям АРМПТД; на всех рабочих местах должен быть включен сетевой режим; создание проекта выполняется один раз. Папки с монтажными схемами прописывать не требуется; изменение структуры проекта (добавление/удаление папок) производит один проектировщик; редактирование листов возможно только с одного рабочего места – того, на котором соответствующая папка взята для индивидуального редактирования; можно взять на индивидуальное редактирование несколько папок; просмотр отдельных листов проекта возможен с любого рабочего места; выполнение функции «Анализ принципиальных схем» делает один проектировщик; расстановку приборов и синтез монтажной документации выполняет один проектировщик.
Определение припоя.
Припой – металл или сплав, вводимый в зазор между соединяемыми деталями или образующийся между ними в результате диффузии в процессе пайки.
Главная характеристика припоя - температура плавления.
Припой имеет более низкую температуру плавления, чем паяемые материалы.
Чем выше температура его, тем выше его прочность и паянного им соединения.
Припой должен хорошо смачивать соединяемые материалы, растекаться по ним, заполняя паяльные зазоры, и образовывать плотные, коррозионно-стойкие соединения.
Припой состоит из: основной части – олова (80-90%) и вспомогательной части – свинца, а свинец ядовит для человека. Так же в припое есть примеси других металлов: Сурьма, Медь, Висмут, Мышьяк. Их содержится меньше одного процента.
Температура плавления припоя в среднем от 200 до 300 градусов Цельсия.
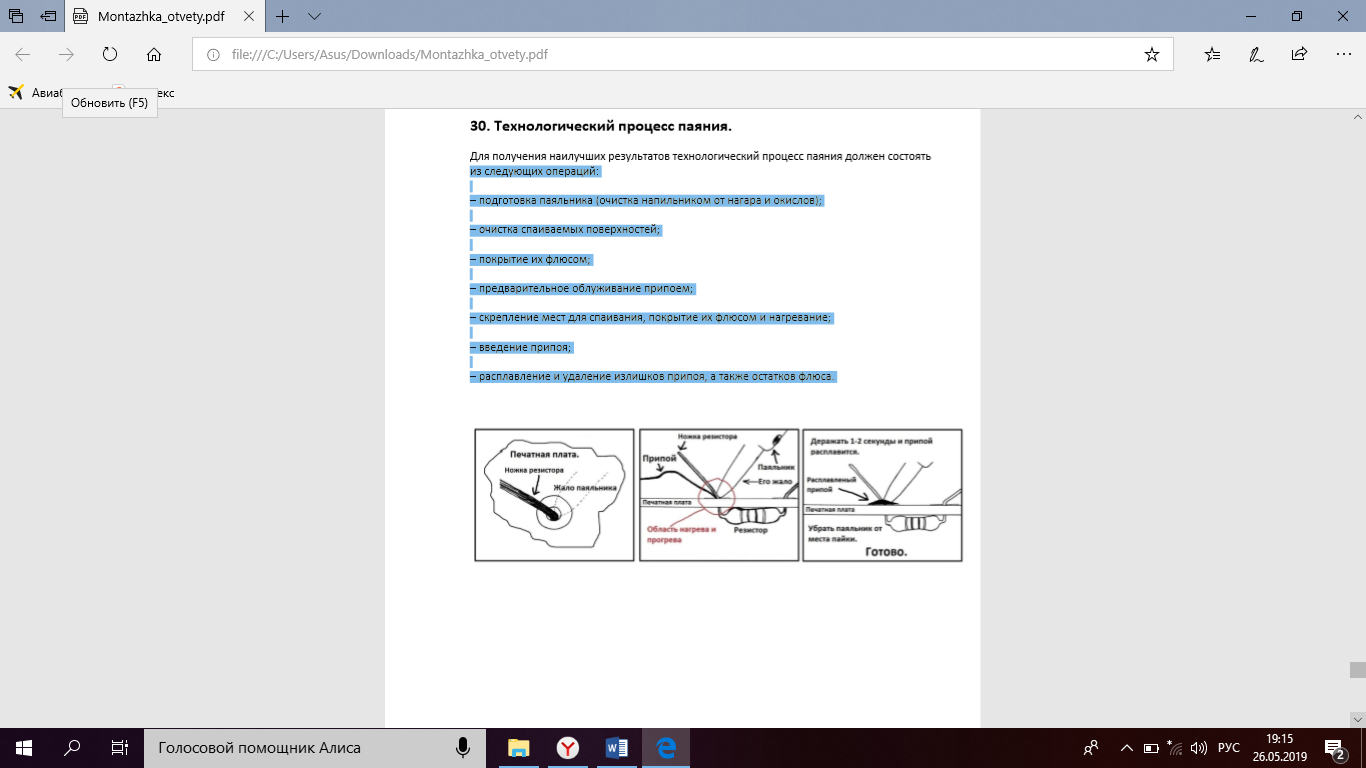
Технологический процесс паяния.
из следующих операций:
– подготовка паяльника (очистка напильником от нагара и окислов);
– очистка спаиваемых поверхностей;
– покрытие их флюсом;
– предварительное облуживание припоем;
– скрепление мест для спаивания, покрытие их флюсом и нагревание;
– введение припоя;
– расплавление и удаление излишков припоя, а также остатков флюса.
Определение лужения, технологический процесс лужения.
Лужение – процесс покрытия металлических поверхностей оловом или специальным сплавом на оловянной основе (полудой).
Полуда – Тонкий слой олова, которым покрывают поверхность металлических изделий для предохранения от окисления.
Технологический процесс лужения состоит из следующих операций:
– очистки поверхности от посторонних веществ;
– покрытия флюсом или погружением в водный раствор флюса;
– подогревания до температуры плавления полуды и лужения.
Назначение флюсов при паянии.
Флюс — вещества органического и неорганического происхождения, предназначенные для удаления оксидов с поверхности под пайку, снижения поверхностного натяжения, улучшения растекания жидкого припоя и/или защиты от действия окружающей среды.
При паянии флюсы играют роль химических растворителей и поглотителей окислов. В процессе паяния они предохраняют металл от окисления и создают условия для смачивания металла припоем.
При работе со свинцово-оловянными припоями в качестве флюсов применяют соляную кислоту, хлористый цинк, борную кислоту, канифоль, воск и др.