Материал: Sb96252
Технологическая оснастка в основном универсальная, однако, во многих случаях (особенно в крупносерийном производстве) создается высокопроизводительная специальная оснастка. Большое значение имеет универсальносборная, переналаживаемая технологическая оснастка, позволяющая существенно повысить коэффициент оснащенности серийного производства.
Вкачестве исходных заготовок используется горячий и холодный прокат, литье в песчаные формы и под давлением, точное литье, поковки. Требуемая точность достигается как методами автоматического получения размеров, так и методами пробных ходов и промеров с частичным применением разметки.
Средняя квалификация рабочих выше, чем в массовом производстве, но ниже, чем в единичном. Наряду с рабочими высокой квалификации, работающими на сложных универсальных станках, и наладчиками используются рабочие-операторы, работающие на настроенных станках.
Взависимости от объема выпуска и особенностей изделий обеспечивается полная взаимозаменяемость, неполная, групповая.
Технологическая документация и техническое нормирование подробно разрабатываются для наиболее сложных и ответственных заготовок при одновременном применении упрощенной документации и опытностатистического нормирования простейших заготовок.
1.4. Методы достижения заданной точности обработки
Под точностью детали понимается ее соответствие требованиям чертежа: по размерам, геометрической форме, правильности взаимного расположения обрабатываемых поверхностей и по степени их шероховатости.
Заданную точность обработки заготовки можно достигнуть одним из двух принципиально отличных методов: пробных ходов и промеров, а также методом автоматического получения размеров на настроенных станках.
1.4.1. Метод пробных ходов и промеров
Сущность метода заключается в том, что к обрабатываемой поверхности заготовки, установленной на станке, подводят режущий инструмент и с короткого участка заготовки снимают пробную стружку. После этого станок останавливают, делают пробный замер полученного размера, определяют величину его отклонения от чертежного и вносят поправку в положение инструмента, которую отсчитывают по делениям лимба станка. Затем вновь производят пробную обработку («ход») участка заготовки, новый пробный
11
замер полученного размера и при необходимости вносят новую поправку в положение инструмента. Таким образом, путем пробных ходов и промеров устанавливают правильное положение инструмента относительно заготовки, при котором обеспечивается требуемый размер. После этого выполняют обработку заготовки по всей ее длине. При обработке следующей заготовки всю процедуру установки инструмента пробными ходами и промерами повторяют.
В методе пробных ходов и промеров часто применяют разметку. В этом случае на поверхность исходной заготовки специальными инструментами (чертилками, штангенрейсмусом и др.) наносят тонкие линии, показывающие контур будущей детали, положение центров будущих отверстий или контуры выемок и окон. При последующей обработке рабочий стремится совместить траекторию перемещения режущего лезвия инструмента с линией разметки и обеспечить тем самым требуемую форму обрабатываемой поверхности.
Метод пробных ходов и промеров имеет следующие достоинства:
•На неточном оборудовании он позволяет получить высокую точность обработки. Рабочий высокой квалификации посредством пробных промеров
иходов может определить и устранить погрешность заготовки.
•При обработке партии мелких заготовок исключается влияние износа режущего инструмента на точность выдерживаемых при обработке размеров. При пробных промерах и ходах определяют и вносят необходимую поправку в положение инструмента, связанную с его износом.
•При неточной заготовке возможно правильно распределить припуск и предотвратить появление брака. Из маломерной заготовки при разметке часто удается выкроить контур обрабатываемой заготовки и получить годное изделие.
•Метод освобождает рабочего от необходимости изготовления сложных
идорогостоящих приспособлений типа кондукторов, поворотных и делительных приспособлений и др. Положение центров отверстий и взаимное расположение обрабатываемых поверхностей предопределяется разметкой.
Вместе с тем метод пробных ходов и промеров имеет ряд существенных недостатков:
•Зависимость достигаемой точности обработки от минимальной толщины снимаемой стружки. При токарной обработке доведенными резцами эта толщина не меньше 0,005 мм, а при обработке заточенными резцами она составляет 0,02 мм. При работе пробными ходами рабочий не может внести в размер заготовки поправку менее толщины снимаемой стружки, а следова-
12
тельно, и гарантировать получение размера с погрешностью, меньшей этой толщины.
•Появление брака по вине рабочего, от внимания которого в значительной степени зависит достигаемая точность обработки.
•Низкая производительность обработки из-за больших затрат времени на пробные ходы, промеры и разметку.
•Высокая себестоимость обработки детали вследствие низкой производительности обработки в сочетании с высокой квалификацией рабочего, требующей повышенной оплаты труда.
Метод пробных промеров и ходов используется, как правило, при единичном и мелкосерийном производстве изделий, в опытном производстве, а также в ремонтных и инструментальных цехах. При серийном производстве этот метод находит применение для получения годных деталей из неполноценных исходных заготовок («спасение» брака по литью и штамповке).
В условиях крупносерийного и массового производства метод пробных ходов и промеров используется главным образом при шлифовании, так как позволяет без труда компенсировать износ абразивных инструментов, часто протекающий неравномерно и вызывающий потерю точности обработки.
1.4.2. Метод автоматического получения размеров на настроенных станках
При обработке заготовок по методу автоматического получения размеров станок предварительно настраивается так, чтобы требуемая от заготовки точность достигалась автоматически, т. е. почти независимо от квалификации и внимания рабочего.
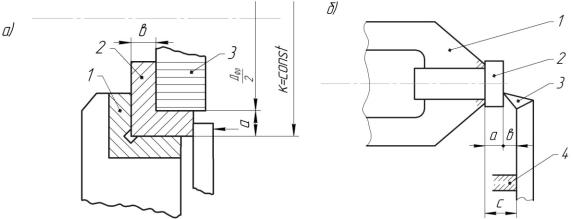
Рис. 1.4
Например, при фрезеровании заготовки 2 до размеров a и b (рис. 1.4, а) стол фрезерного станка предварительно устанавливают по высоте таким образом, чтобы опорная поверхность неподвижной губки 1 тисков отстояла от
13
оси вращения фрезы на расстояние K Dф0  2 a. При этом боковую по-
верхность фрезы 3 удаляют (поперечным перемещением стола) от вертикальной поверхности неподвижной губки на расстояние b. Эту предварительную настройку станка производят по методу пробных ходов и промеров. После такой настройки выполняют обработку всей партии заготовок без их промежуточных промеров (исключая выборочные контрольные промеры) и без дополнительных перемещений стола станка в горизонтальном и вертикальном направлениях. Так как в процессе обработки размеры К и b остаются неизменными, то и точность размеров а и b сохраняется одинаковой для всех заготовок, обработанных с данной настройкой станка.
При подрезке на токарном станке торца заготовки 2 (рис. 1.4, б) размер а заготовки определяется расстоянием с от торца зажимного приспособления 1 до поверхности упора 4, ограничивающего перемещение подрезного резца 3, а также расстоянием b от поверхности упора 4 до вершины режущего лезвия резца. При постоянстве этих размеров, устанавливаемых в процессе предварительной настройки станка, точность размера а сохраняется неизменной.
Рассмотренные примеры показывают, что при использовании метода автоматического получения размеров на настроенных станках задача обеспечения требуемой точности обработки переносится с рабочего-оператора на настройщика, выполняющего предварительную настройку станка; на инструментальщика, изготовляющего специальные приспособления, и на технолога, назначающего технологические базы и размеры заготовки.
К преимуществам метода автоматического получения размеров относятся:
•Повышение точности обработки и снижение брака. Точность обработки не зависит от минимально возможной толщины снимаемой стружки (так как припуск на обработку устанавливают заведомо больше этой величины) и от квалификации и внимательности рабочего.
•Рост производительности обработки за счет устранения потерь времени на предварительную разметку заготовки и осуществление пробных ходов
ипромеров. Кроме того, специалист, работающий на настроенном станке по упорам, а не пробным промерам, производит работу более уверенно и спокойно; что способствует меньшей утомляемости.
•Рациональное использование рабочих высокой квалификации. Работу на настроенных станках могут производить ученики и малоквалифицирован-
14
ные рабочие-операторы; высококвалифицированные рабочие выполняют настройку станков и обслуживают одновременно по 8–12 станков.
•Повышение экономичности производства. Высокая производительность труда, снижение брака, уменьшение потребности в высококвалифицированной рабочей силе способствуют снижению производственных затрат.
Метод автоматического получения размеров на настроенных станках широко применяется в условиях серийного и массового производства. Использование этого метода в условиях мелкосерийного производства ограничивается экономическими соображениями:
•потери времени на предварительную настройку станков могут превзойти выигрыш времени от автоматического получения размеров;
•затраты на изготовление однородных и точных исходных заготовок могут не окупиться при малых количествах выпускаемой продукции;
•тщательная технологическая подготовка производства с подробной разработкой технологических процессов и схем настройки станков неосуществима в условиях мелкосерийного и многономенклатурного производства.
1.5. Концентрация и дифференциация операций
Концентрацией (укрупнением) операций называется соединение не-
скольких простых технологических переходов в одну сложную операцию. Технологический процесс, построенный по принципу концентрации операций, состоит из небольшого числа сложных операций.
Концентрация операций может осуществляться:
•объединением в одной операции предварительных (черновых, промежуточных) и окончательных (чистовых) переходов;
•объединением в одной операции нескольких простых переходов;
•заменой нескольких установов позициями;
•заменой простых одноинструментальных переходов сложными совмещенными переходами с многоинструментальной и многолезвийной обработкой одной или нескольких поверхностей.
Достоинства концентрации операций:
•Повышается точность взаимного расположения поверхностей, обрабатываемых на одном установе.
•Повышается производительность обработки за счет совмещения во времени нескольких технологических переходов и сокращения основного времени.
15