Материал: Sb96252
•Повышается производительность за счет сокращения затрат вспомогательного времени (в первую очередь на установку и снятие заготовок, на смену инструмента, на включение и выключение станка).
•Сокращается длительность производственного цикла за счет уменьшения межоперационного пролеживания, связанного с уменьшением общего числа технологических операций.
•Сокращается объем незавершенного производства, что приводит к повышению оборачиваемости оборотных средств.
•Упрощается календарное планирование производства.
При построении операций по принципу концентрации возрастают требования к точности и технологическим возможностям станков и к квалификации рабочих.
Дифференциацией (раздроблением) операций называется построение операций из небольшого числа простых технологических переходов. Технологический процесс, построенный по принципу дифференциации операций, состоит из большого числа простых операций.
Впроизводстве используются оба принципа построения технологических процессов, которые выбираются технологами в зависимости от конкретных условий производства.
Достоинства дифференциации операций в первую очередь связаны с возможностью отделения сложной и точной чистовой обработки, требующей высокой квалификации рабочих и высокоточных станков, от предварительной неточной обработки, которая может быть осуществлена простейшими и высокопроизводительными способами на простых и дешевых станках рабочими средней квалификации.
Степень дифференциации зависит от серийности производства, и в условиях крупносерийного производства может стать экономически целесообразным построение технологического процесса из большого числа простейших операций.
Вусловиях единичного и мелкосерийного производств обычно проектируются концентрированные операции, выполняемые высококвалифицированными рабочими. В условиях крупносерийного и массового производств применяется дифференциация операций.
1.6. Типовые и групповые технологические процессы
При всем разнообразии деталей приборостроительного производства среди них можно обнаружить большое количество деталей аналогичной кон-
16
фигурации, близких по точности, материалам, требованиям, предъявляемым к качеству обработки их основных поверхностей, а также сравнительно мало отличающихся по размерам. Вместе с тем очень часто такие детали изготавливаются на разных предприятиях, в разных цехах (а иногда и в одном цехе), на различном оборудовании из разных исходных заготовок, различными технологическими методами при неодинаковой производительности и экономичности обработки.
1.6.1. Сущность типизации и классификации
Типизация обеспечивает устранение многообразия технологических процессов обоснованным сведением их к ограниченному числу типов. Осуществление типизации технологических процессов для сходных по конфигурации и технологическим особенностям деталей предусматривает их изготовление по одинаковым технологическим процессам, основанным на применении наиболее совершенных способов обработки, обеспечивающих достижение наивысшей производительности и экономичности производства.
Типовой технологический процесс в соответствии с [2] разрабатывается в конкретных производственных условиях типового представителя группы изделий, обладающих общими конструктивно-технологическими признаками.
Работа по типизации технологических процессов начинается с проведения классификации. В основу классификации положены связи между конструктивными элементами деталей и возможными технологическими методами их обработки.
Механическая и любая другая обработка деталей приборов связана с формообразованием и изменением свойств поверхностей деталей. Поэтому первым признаком классификации деталей является форма обрабатываемых поверхностей.
Вся обработанная поверхность детали представляет систему отдельных поверхностей. Вторым признаком классификации деталей является сочетание обрабатываемых поверхностей (их взаимное расположение, точность обработки и размеры отдельных поверхностей, соотношение размеров между поверхностями и т. п.).
Конфигурация детали обобщает ряд ее признаков: отношение длины детали к ее диаметру, взаимное расположение поверхностей и др. От конфигурации детали зависит выбор технологических методов, оборудования, приспособлений, инструментов, режимов резания и т. д. Поэтому третий признак классификации – конфигурация деталей.
17
Четвертый признак классификации деталей – род материала, вид заготовок и термической обработки, так как эти признаки в значительной степени определяют технологический процесс обработки детали, выбор методов обработки, оборудования и оснастки.
Поскольку при прочих равных условиях крупные и мелкие детали не могут обрабатываться одинаково, при классификации учитываются признаки габаритных размеров деталей и поверхностей, что является пятым признаком классификации.
Кроме указанных основных признаков на построение технологического процесса большое влияние оказывают условия его осуществления. К таким условиям относятся: объем производственного задания и размеры отдельных партий обрабатываемых заготовок; производственная обстановка (оборудование, наличие инструмента, возможности инструментального цеха, расположение оборудования и т. п.).
За основу технологической классификации принимают классы, которые подразделяются на подклассы, группы и подгруппы. Разбивка классов на группы и подгруппы заканчивается типом. При этом типовая технологическая операция характеризуется единством содержания и последовательности технологических переходов для группы изделий с общими конструктивными и технологическими признаками [1].
1.6.2. Групповые технологические процессы
Метод групповой обработки, созданный проф. С. П. Митрофановым [5], является развитием идей типизации технологических процессов. За основу метода так же, как и при типизации технологических процессов, принимается технологическая классификация заготовок, заканчивающаяся формированием группы.
Построение технологической классификации заготовок для групповой обработки существенно отличается от классификации заготовок, необходимой для типизации технологических процессов. Если при типизации технологических процессов в общий класс объединяются заготовки по принципу общности их конфигурации, технологического маршрута и содержания отдельных операций, то при групповой обработке под классом понимается совокупность деталей, характеризуемая общностью типа оборудования, необходимого для обработки заготовки в целом или отдельных ее поверхностей.
Таким образом, при групповой обработке создают классы заготовок по видам обработки (изготавливаемые на токарных, револьверных, фрезерных,
18
сверлильных станках, а также получаемые литьем, холодной и горячей штамповкой и т. п.). Создание классов является предварительным этапом подготовки групповой обработки. Основной задачей является формирование групп.
Основным признаком для объединения заготовок в группы по отдельным технологическим операциям является общность обрабатываемых поверхностей или их сочетаний.
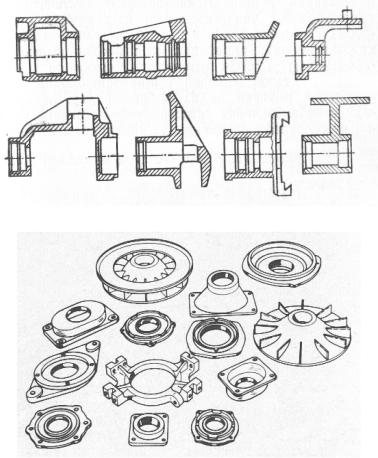
В связи с тем, что из большого количества отдельных поверхностей при их различных сочетаниях может быть образована разнообразная конфигурация заготовок, в состав группы могут и действительно часто включаются заготовки различной конфигурации (рис.1.5, 1.6). В этом смысле понятие группы значительно шире понятия типа заготовок, являющегося основой построения типового процесса.
Под типом понимается совокупность конструктивно подобных заготовок, отличающихся только размерами; заготовки одного типа имеют одинаковый технологический маршрут и содержание отдельных операций, что не является обязательным для группы заготовок.
Рис. 1.5
Рис. 1.6
При формировании группы заготовок учитываются следующие признаки:
19
•общность элементов, составляющих конфигурацию заготовки, а, следовательно, и общность поверхностей, подлежащих обработке (цилиндрическая наружная, цилиндрическая внутренняя, коническая поверхности, фаски, резьба, канавка, торцовые поверхности и т. п.);
•точность и шероховатость обрабатываемых поверхностей;
•однородность исходной заготовки и обрабатываемого материала, позволяющая осуществление обработки одинаковыми способами и общими режущими инструментами;
•близость размеров исходных заготовок, позволяющая их обрабатывать на одном и том же оборудовании, в однотипных приспособлениях;
•серийность выпуска заготовок и трудоемкость их обработки.
Групповой технологической операцией называется общая для группы
различных по конструктивным признакам заготовок операция, выполняемая с определенной групповой оснасткой, обеспечивающей обработку заготовки на данном оборудовании.
Групповым технологическим процессом называется совокупность груп-
повых технологических операций, обеспечивающих обработку различных заготовок группы по общему технологическому маршруту. При групповом технологическом маршруте некоторые заготовки могут пропускать отдельные операции.
Группа заготовок создается для выполнения операции на одном и том же станке при его неизменной наладке. В отдельных случаях при переходе к обработке другой заготовки данной группы допускается незначительная подналадка станка, однако она должна быть осуществлена с минимальной затратой времени (замена сверл, перестановка линейных и диаметральных упоров и т. п.).
Схему групповой наладки станка разрабатывают для наиболее сложной заготовки группы, включающей в себя все поверхности, встречающиеся в остальных заготовках. Если среди более простых заготовок группы встречаются отдельные поверхности (например, конус, фаска), отсутствующие в других заготовках, то эти поверхности искусственно добавляют в чертеж. Такая усложненная заготовка называется комплексной.
На рис. 1.7 приведена схема создания комплексной заготовки искусственным объединением отдельных поверхностей более простых заготовок группы. Настройка станка, осуществленная для комплексной заготовки, дает возможность без серьезной переналадки обработать любую заготовку группы. Создание комплексных заготовок удобно для групповой наладки станков
20