Материал: Sb99052
Вданном режиме загрузка моделируется как загрузка бесконечной длины. В качестве параметра «Длина зоны» берется полная длина нагревателя.
Вполе «Элементов в зоне нагрева» необходимо задать количество элементов по длине зоны нагрева (влияет на точность и время расчета). Рекомендуется выбрать количество элементов от 100 до 200. Такое же значение можно установить в поле «Элементов в начальной заготовке».
С помощью пункта меню «Команды → Препроцессор → Температура»
следует задать начальную температуру заготовки 20 ºС.
С помощью пункта меню «Команды → Препроцессор → Индукторы» за-
дать четыре индуктора, в которых будет осуществляться нагрев проволоки. «Тип индуктора» выбрать прямоугольный. В каждом индукторе количество
витков можно принять, исходя из соотношения W Lинд/ 20, округлив полу-
чившееся значение до ближайшего целого. Имя цепи для каждого индуктора должно быть свое.
Затем необходимо задать параметры футеровки, выбрав пункт меню «Команды → Препроцессор → Футеровка». Для каждого индуктора футеровка должна быть своя, и ее «Тип» надо задать как прямоугольный. В поле «Периметр» следует ввести периметр внутреннего окна футеровки (он меньше, чем у индуктора).
C помощью пункта меню «Команды → Препроцессор → Стадии рас-
чета» следует задать скоростьперемещения заготовки (первоначально 5 см/с) ивремя, втечениекоторогомоделируетсянепрерывныйнагрев. Таккакнагревателю надо выйти на стационарный режим работы, время следует задать в несколько разбольше, чемтребуетсяэлементупроволоки, чтобыпройтичерез всю установку.
Далее надо задать частоту тока, ориентируясь на формулы для цилиндра, приведенные в практическом задании № 1.
В настройках цепи выбрать режим мощности и, проведя серию расчетов, подобрать одинаковую мощность в каждой цепи так, чтобы на выходе из установки проволока имела требуемую конечную температуру.
С помощью пункта меню «Команды → Постпроцессор → Отчет» от-
крыть результаты расчета и записать электрический и полный КПД.
31
Для построения зависимости электрического и полного КПД от скорости движения проволоки следует повторить методику расчета, каждый раз увеличивая скорость на 5…10 см/с и заново подбирая (увеличивая) мощность в электрических цепях.
Найденную оптимальную скорость следует использовать на следующих этапах работы.
7.3.2. Исследование КПД установки от частоты
Для анализа полного КПД от частоты провести ряд расчетов на следу-
ющих частотах: 100, 200, 400, 600, 800, 1000, 1500, 2000, 3000, 4000, 5000, 6000, 7000, 8000, 9000, 104, 15·103, 20·103, 25·103, 30·103, 66·103, 105,
22·104 Гц.
После изменения частоты подобрать одинаковую мощность в каждой цепи так, чтобы на выходе из установки проволока имела требуемую конечную температуру. Полный КПД можно посмотреть с помощью пункта меню
«Команды → Постпроцессор → Отчет».
7.3.3. Исследование КПД установки при нагреве пучка проволок
Для моделирования пучков нитей тонкой проволоки воспользоваться пунктом меню «Команды → Препроцессор → Загрузка» и установить галочку в поле «Пучок», а затем ввести количество нитей в поле «Заготовок в пучке». Расчеты произвести для значений 3, 6, 9, 12, 15, 18, 21 и 24.
Далее необходимо учесть изменение геометрии индуктора и футеровки от количества одновременно нагреваемых нитей проволоки согласно техническому заданию, описанному в исходных данных. Для индукторов потребуется изменить ширину, а для футеровок – внутренний периметр окна.
В пункте меню «Команды → Препроцессор → Стадии расчета» должны бытьустановленыоптимальнаяскоростьичастота, найденныенапредыдущих этапах работы. Остается только подобрать одинаковую мощность в каждой цепи так, чтобы на выходе из установки проволока имела требуемую конечную температуру. Результаты контролируются в пункте меню «Команды → Постпроцессор → Отчет».
7.3.4. Исследование КПД установки при нагреве проволоки выше температуры Кюри
32
Проведите по описанной ранее методике исследование полного КПД установки при нагреве пучка проволоки из 9 нитей до температур 800, 900
и 1000 ºС.
Увеличьте частоту тока сначала в два раза, а потом в четыре от оптимальной (полученной для ферримагнитной проволоки) и снова оцените полный КПД для заданных трех температур.
7.4.Содержание отчета
1.Название, цель работы.
2.Основные конструктивные характеристики индукционной системы (геометрические размеры проволоки, индукторов и футеровок, число витков и т. п.).
3.Рисунок распределения температурного поля по длине.
4.Таблица и график зависимости электрического и полного КПД установки от скорости движения ленты.
5.Таблица и график зависимости полного КПД от частоты тока.
6.Таблица и график зависимости полного КПД от количества одновременно нагреваемых нитей проволоки при нагреве до 700 ºС.
7.Таблица и график зависимости полного КПД при нагреве проволоки выше температуры Кюри.
8.Выводы по работе.
Практическое занятие № 8 ИССЛЕДОВАНИЕ РЕЖИМА НАГРЕВА ДЛЯ ПОВЕРХНОСТНОЙ
ЗАКАЛКИ ЦИЛИНДРИЧЕСКИХ ДЕТАЛЕЙ
Цель работы: изучить процесс нагрева для поверхностной закалки стальной заготовки при постоянном напряжении на индукторе.
8.1. Основные сведения
Поверхностная закалка относится к основным процессам, в которых используется индукционный нагрев. Целью поверхностной закалки является получение высокой прочности и твердости поверхностного слоя (закаленного слоя xk ) при сохранении пластичной сердцевины.
33
В качестве закаленного слоя xk обычно принимают глубину слоя, содержащую не менее 50 % мартенсита. Слой xk , содержащий чистый мартенсит, имеет меньшую глубину, чем xk . Обычно xk 0,7...0,8 xk .
Процесс закалки ведется при больших удельных мощностях, составляющих 0,5…2 кВт/см2, и относительно малом времени нагрева, составляющем единицысекунд. Температура, прикоторойдостигаетсянаибольшаятвердость, зависит от марки стали, ее исходной структуры и скорости нагрева. Для большинства углеродистых и среднелегированных сталей в качестве расчетной может быть взята температура около 900 ºС. В то же время глубина закаленного слоя xk принимается в расчете равной глубине прогрева до точки магнитных
превращений. Без большой ошибки можно считать, что последняя приблизительно равна глубине, на которой в структуре стали содержится не менее 50 % мартенсита, что примерно соответствует твердости HRC 45…50.
Один из главных факторов выбора частоты – это необходимость нагреть слой xk с наименьшим теплоперепадом и высокой производительностью.
Диапазон частот, обеспечивающих глубинный тип нагрева и допустимые потери в индукторе, определяется неравенством
0,015/ xk2 f 0,25/ xk2.
Из этого широкого диапазона можно выделить оптимальную частоту (хотя максимум выражен не очень сильно), найденную экспериментальным путем
fопт 0,06/ xk2.
Привыбраннойчастотетокаостаетсяещеодинфактор, влияющийнаглубину закаленного слоя, – это время нагрева. Для непрерывного нагрева параметром, который определяет время нагрева, является скорость перемещения либо индуктора, либо детали.
Для получения чистого мартенсита сталь после нагрева должна быть охлаждена до температуры ниже 200 ºС со скоростью, превышающей критическую скорость охлаждения, которая сильно зависит от состава стали.
Широкое распространение получила простая полуэмпирическая формула Грейнджа–Кифера для верхней оценки критической скорости закалки при помощи С-образных изотермических диаграмм
vкр Tac3 Tm ,
aгкtm
34
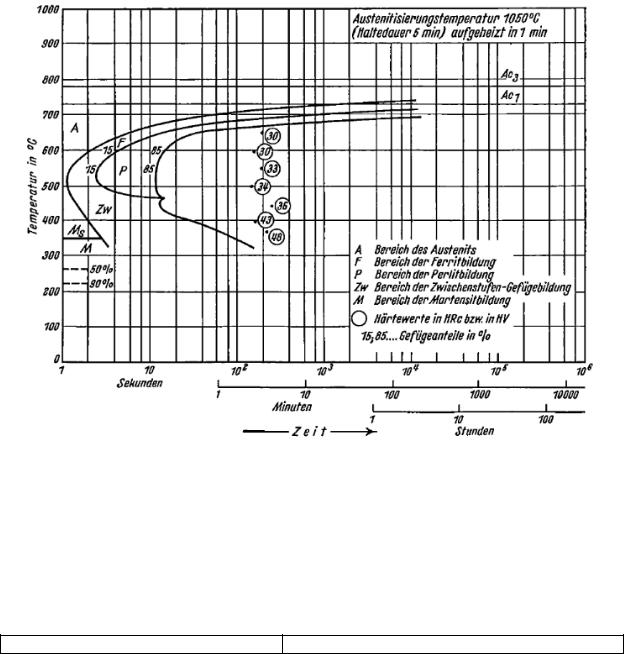
где Tac3 — верхняя температурная граница превращения; Tm — температура «носа» С-образной кривой образования феррита или перлита; tm — «инкубационный период» распада при температуре Tm; коэффициент aгк = 1,5.
8.2. Исходные данные
Температура закалки – 900±10 °С.
Зазор между индуктором и деталью – 2…5 мм, теплоизоляция между индуктором и деталью отсутствует.
Число витков индуктора – 1.
Рис. 8.1 Изотермическая диаграмма, соответствующая стали 45
(Ac1 = 735 C, Ac3 = 785 C, Ms = 350 C)
Частота выбирается так, чтобы обеспечить заданную глубину закалки. За глубину закалки xk принять расстояние от поверхности заготовки до глубины
прогрева до температуры магнитных превращений 750 ± 5 °С.
В качестве материала детали берется углеродистая сталь 45 («steel»).
Таблица 8.1
Исходные данные для построения модели по вариантам
Параметры |
Вариант |
35