Материал: Анализ работы цеха
При детальном проектировании
составляется спецификация термически обрабатываемых деталей по годовой
производственной программе и на каждую деталь разрабатывается технологический
процесс термической обработки. В технологических картах указываются операции в
порядке их выполнения, применяемое оборудование (печи и др.) с его
характеристикой, приспособления, режим обработки (температура, длительность
процесса), охлаждающая среда и ее температура, производительность оборудования.
4. Изученные станки
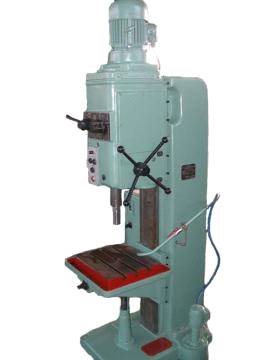
Вертикально-сверлильный универсальный одношпиндельный станок 2Н135.
Изготовитель - Стерлитамакский станкостроительный завод.
Общие сведения:
Сверлильные станки предназначены для
сверления, зенкования, зенкерования, развертывания отверстий, для подрезания
торцов изделий и нарезания резьб метчиками. Применяются они в основном в
единичном и мелкосерийном производстве, а некоторые модификации этих станков -
в условиях массового и крупносерийного производства.
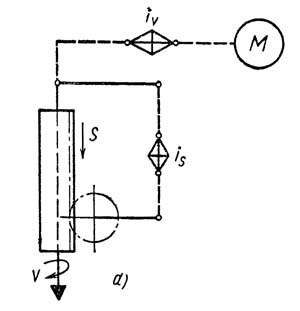
Кинематические связи вертикально-сверлильного станка.
Основными формообразующими движениями при сверлильных операциях являются: главное - вращательное движение v и движение подачи s шпинделя станка. Кинематические цепи, осуществляющие эти движения, имеют самостоятельные органы настройки iv и is, посредством которых устанавливается необходимая скорость вращения инструмента и его подача.
Основными параметрами станка являются наибольший диаметр сверления отверстия по стали, вылет и максимальный ход шпинделя.
Станки вертикально-сверлильные (колонные) служат для обработки отверстий диаметром - 18; 25; 35; 50 и 75 мм, используются для получения отверстий в деталях относительно небольшого размера в условиях индивидуального и мелкосерийного производства, в ремонтных цехах и т.п.
Н135 станок вертикальный сверлильный универсальный одношпиндельный. Назначение и область применения
Станки универсальные вертикально-сверлильные 2Н135, с условным диаметром сверления 35 мм, используются на предприятиях с единичным и мелкосерийным выпуском продукции и предназначены для выполнения следующих операций: сверления» рассверливания» зенкования, зенкерования, развертывания и подрезки торцев ножами.
Наличие на станках механической подачи шпинделя, при ручном управлении циклами работы.
Допускает обработку деталей в широком диапазоне размеров из различных материалов с использованием инструмента из высокоуглеродистых и быстрорежущих сталей и твердых сплавов.
Станки снабжены устройством реверсирования электродвигателя главного движения, что позволяет производить на них нарезание резьбы машинными метчиками при ручной подаче шпинделя»
Категория размещения 4 по ГОСТ 15150-69.
Разработчик - Одесское специальное
конструкторское бюро специальных станков.
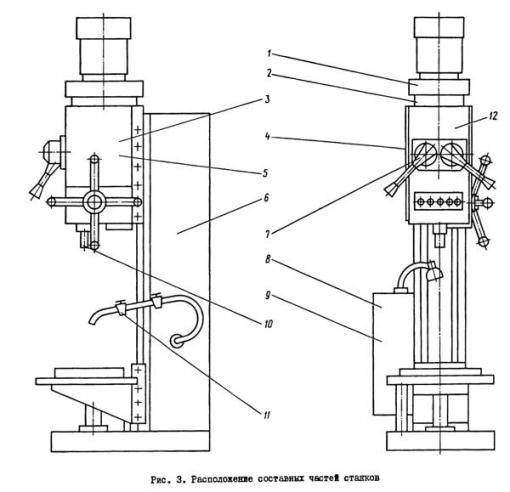
-Привод сверлильного станка - 2Н135.21.000
-Коробка скоростей станка - 2Н135.20.000
-Насос плунжерный масляный - 2Н125.24.000 для станка 2Н125
-Насос плунжерный масляный - 2Н135.24.000
-Коробка подач - 2Н135.30.000
-Колонна, стол, плита - 2Н135.10.000
-Механизм управления скоростями и подачами - 2Н135.25.000
-Электрошкаф - 2Н125.72.000
-Электрооборудование - 2Н135.94.000
-Шпиндель в сборе - 2Н135.50.000
-Система охлаждения станка - 2Н135.80.000
-Сверлильная головка - 2Н135.40.000
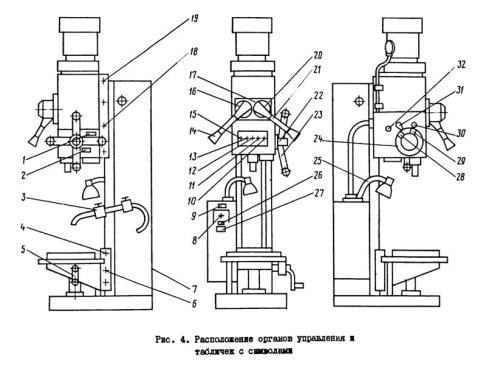
1. Табличка - «Заполнение»
2. Табличка - «Слив»
. Кран включения охлаждения
. Болты для регулировки клина стола и сверлильной головки
. Рукоятка перемещения стола и сверлильной головки
. Винты зажима стола и сверлильной головки
. Табличка - «Заземление»
. Вводный выключатель
. Табличка - «Главный переключатель»
. Сигнальная кнопка СТАНОК ВКЛЮЧЕН
. Кнопка включения правого вращения шпинделя
. Кнопка включения левого вращения шпинделя
. Кнопка включения качательного движения шпинделя при переключении скоростей и подач
. Рукоятка переключения скоростей
. Кнопка СТОП
. Табличка - «Частота вращения»
. Табличка - «Менять скорость только при остановке»
. Винты зажима стола и сверлильной головки
. Болты для регулировки клина стола и сверлильной головки
. Табличка - «Подача, мм за одни оборот»
. Рукоятка переключения подач
. Кнопка включения ручной подачи
. Штурвал механизма подач
. Лимб для отсчета глубины обработки
. Выключатель освещения
. Табличка - «Охлаждение»
. Выключатель насоса охлаждения
. Кулачок для настройки глубины обработки
. Кулачок для настройки глубины нарезаемой резьбы
. Рычаг автоматического реверсирования главного привода при достижении заданной глубины нарезаемой резьбы
. Рычаг отключения механической подачи при достижении заданной глубины обработки
. Квадрат для ручного перемещения
сверлильной головки
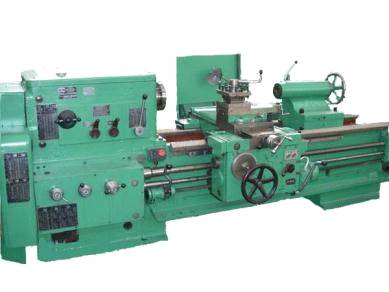
Универсальный токарно-винторезный станок 1М63.
Назначение и область применения:
Токарно-винторезные станки 163 серии одни из самых распространённых на территории бывшего СССР, предназначен для обработки деталей средних и больших размеров, в условиях единичного и мелкосерийного производства. На станке можно производить наружное и внутреннее точение, включая точение конусов, растачивание, сверление и нарезание резьб (метрической, модульной, дюймовой и питчевой).
Технические характеристики и жесткость конструкция станины, каретки, шпинделя станка позволяют полностью использовать возможности работы на высоких скоростях резания с применением резцов из быстрорежущей стали или оснащенных пластинами из твердых сплавов при обработке деталей из черных и цветных металлов.
Суппорт станка имеет механическое перемещение верхней части, позволяющее производить точение длинных конусов. Точение коротких конусов также осуществляется движением верхней части суппорта.
Изменение величин подач и настройка на шаг нарезаемой резьбы осуществляются переключением зубчатых колес коробки подач и настройкой гитары сменных шестерен.
Суппорт имеет быстрое перемещение в продольном и поперечном направлениях, которое осуществляется от индивидуального электродвигателя.
Обозначение универсального токарно-винторезного станка 1М63
- токарный станок (номер группы)
М - поколение станка
- токарно-винторезный станок (номер подгруппы)
- высота центров над станиной (315 мм)
Буквы в конце обозначения модели:
Б - станок повышенной мощности
Г - станок с выемкой в станине
К - станок с копировальным устройством
М - механизированный станок повышенной мощности
П - точность станка - (н, п, в, а, с) по ГОСТ 8-82 (П - повышенная точность)
Ф2 - станок с позиционной системой числового управления ЧПУ
Ф3 - станок с контурной
(непрерывной) системой ЧПУ
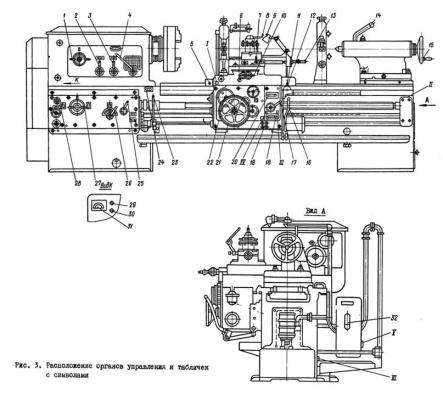
1. Рукоятка установки частоты вращения шпинделя
2. Рукоятка установки нормального и увеличенного шага резьбы
. Рукоятка установки правой и левой резьб и подач
. Рукоятка установки частоты вращения шпинделя
. Рукоятка плунжерного насоса смазки направляющих продольного перемещения суппорта и ходового винта
. Вытяжная кнопка включения механической поперечной подачи суппорта.
. Рукоятка включения механического перемещения резцовых салазок
. Рукоятка поворота и крепления резцовой головки
. Выключатель освещения
. Рукоятка ручной поперечной подачи суппорта
. Кнопка включения ускоренного перемещения cynnopта
. Крестовый переключатель управления рабочими и ускоренными перемещениями суппорта
. Рукоятка ручного перемещения резцовых салазок
. Рукоятка крепления пиноли задней бабки
. Рукоятка перемещения пиноли задней бабки
. Рукоятка управления фрикционом
. Рукоятка включения гайки ходового винта
. Выключатель насоса охлаждения
. Переключатель режимов работы суппорта
. Пост управления включения и выключения главного привода
. Маховик ручного продольного перемещения суппорта
. Вытяжная кнопка включения зубчатого колеса реечной передачи продольного перемещения суппорта
. Рукоятка управления фрикционом
. Пост управления включения и выключения главного привода
. Рукоятка включения ходового винта или ходового валика
. Рукоятки установки величины подачи или шага резьбы
. Рукоятки установки величины подачи или шага резьбы
. Рукоятка настройки подач и нарезания резьб
. Сигнальная лампа наличия напряжения
. Сигнальная лампа включения электромагнитного тормоза
. Указатель нагрузки
. Вводной выключатель
5. Технологический процесс изготовления Перегородки ТГМ4.35.40.121
В ОГТ (Отделе главного технолога) были получены комплект документов на технологический процесс изготовления Перегородки ТГМ4.35.40.121, чертеж перегородки, два комплекта чертежей планшайб для токарных операций над перегородкой и комплект чертежей штампа для разбортовки отверстия в перегородке. Непосредственно тех. процесс см. в приложении.
. Режущий инструмент
Резец - режущий инструмент, предназначен для обработки деталей различных размеров, форм, точности и материалов. Является основным инструментом, применяемым при токарных, строгальных и долбёжных работах (и на соответствующих станках).
Для достижения требуемых размеров, формы и точности изделия с заготовки снимаются (последовательно срезаются) слои материала при помощи резца. Жёстко закреплённые в станке резец и заготовка в результате относительного перемещения контактируют друг с другом, происходит врезание рабочего элемента резца в слой материала и последующее его срезание в виде стружки. Рабочий элемент резца представляет собой острую кромку (клин), который врезается в слой материала и деформирует его, после чего сжатый элемент материала скалывается и сдвигается передней поверхностью резца (поверхностью схода стружки). При дальнейшем продвижении резца процесс скалывания повторяется и из отдельных элементов образуется стружка. Вид стружки зависит от подачи станка, скорости вращения заготовки, материала заготовки, относительного расположения резца и заготовки, использования СОЖ и других причин.
В процессе работы резцы подвержены износу (режущие кромки притупляются, а у резцов с твердосплавными пластинками наблюдается выкрашивание режущей части), поэтому осуществляют их переточку.
Основные типы резцов в настоящее время стандартизованы.
Токарные резцы:
§ проходные - для протачивания заготовок вдоль оси ее вращения.
§ подрезные - для подрезания уступов под прямым углом к основному направлению обтачивания или для выполнения торцевания.
§ отрезные - для отрезки заготовок под прямым углом к оси вращения или для прорезания узких канавок под стопорное кольцо и др.
§ расточные - для растачивания отверстий.
§ фасочные - для снятия фасок.
§ фасонные - для индивидуальных токарных работ. При обработке фасонных деталей обычные токарные резцы не обеспечивают точности получения профиля и малопроизводительны. В крупносерийном и массовом производстве в качестве основного вида режущего инструмента для обработки сложных деталей находят применение специальные фасонные резцы. Они обеспечивают идентичность формы (шаблона), точность размеров и высокую производительность.
§ прорезные (канавочные) - для образования канавок на наружных и внутренних цилиндрических поверхностях.
§ резьбонарезные - для нарезания резьб.