Материал: Анализ работы цеха
Рассмотрим конструкцию одного вида
режущего инструмента - расточной резец.
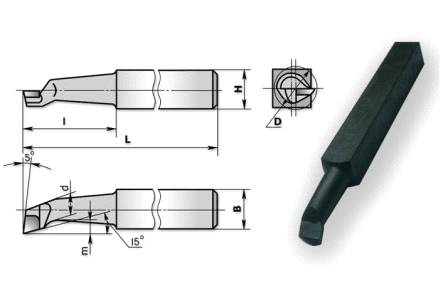
Конструкция расточного резца
В производстве и машиностроении широко используются и применяются расточные резцы. Расточные резцы служат для обработки глухих и сквозных отверстий на станках токарной группы. Данными резцами можно достигать высокой частоты обработки и более точных отверстий.
Расточные резцы бывают быстрорежущие для обработки легких материалов и сплавов например фторопласт, алюминий, текстолит и другие материалы, резцы твердосплавные, монолитные или с пластинками из твердого сплава применяются для обработки отверстий в более твердых и прочных материалах например нержавеющая сталь, сырая сталь, бронза, латунь, каленые стали и другие материалы. Резцы для обработки отверстий бывают с круглой или квадратной державкой.
Для обработки отверстий расточными резцами необходимо иметь определенные навыки и умения, например, для сквозных отверстий резец можно установить в резцедержателе выше или ниже центра в зависимости от внутреннего обрабатываемого диаметра, а вот для глухих отверстий с подрезкой торца резец необходимо выставлять четко по центру что бы не оставалась бобышка в центре торца.
Выбор режимов резания для обработки отверстий зависти от заточки резца, обрабатываемого материала, диаметра отверстия и некоторых других факторов.
На сегодняшний день широко
распространены расточные резцы со сменными пластиками имеющие различные формы и
профили. Данные резцы удобны в использовании, а так же имеют набор запасных частей
для державок и крепежей пластин. Такими резцами удобно работать из-за быстрой
смены износившейся пластинки, жесткости, надежности, износостойкости. Данная
группа резцов имеет больше плюсов и в некотором случае превосходят резца
изображенные на картинке выше. Пластинки для расточных резцов изготавливаются
для различных материалов и сплавов.
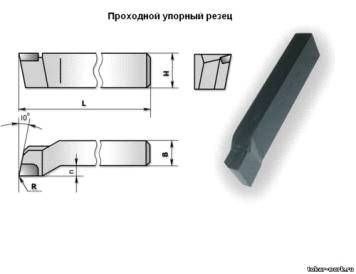
Конструкция проходного упорного
резца
Проходной упорный резец служит для
обработки наружных поверхностей, так же этим резцом можно торцевать детали, но
только в некоторых случаях - это зависит от заточки данного резца.
7. Мерительный инструмент
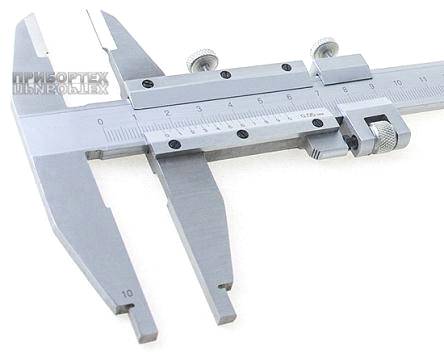
ШЦ-II-250 0,05 ГОСТ 166-89 Штангенциркуль нониусный.
тип II - двустороннее исполнение.
Штангенциркуль нониусный ШЦ-II-250 0,05 ГОСТ 166-89 изготовлен из углеродистой и нержавеющей стали с хромовым покрытием. Значение отсчёта по нониусной шкале 0,05 мм и 0,1 мм, класс точности изделия - 1 и 2 Шкала - дюймовая и метрическая. Инструментальная сталь имеет твёрдость измерительных поверхностей не менее 51,5 HRC.
Штангенциркуль механический нониусный ШЦ обеспечивает измерение внутренних и наружных линейных размеров, а также измерение глубины. Конструкция штангенциркуля обеспечивает механический принцип измерения. Отсчет измеряемой величины производится методом визуальной оценки и совпадения делений мерительной шкалы на штанге, с делениями нониуса, который расположен на рамке.
Изготовленный в соответствии с ГОСТ 166-89 нониусный штангенциркуль ШЦ-II-250 0,05 имеет массовое применение в самых различных отраслях. ШЦ-II-250 0,05 - это профессиональный инструмент, который обеспечивает необходимые требования по проведению измерений, а результаты их выражены в допущенных к применению в РФ единицах величин, а точностные показатели не выходят за установленные границы.
. Приспособление
В процессе изготовления перегородки применяется приспособление, необходимое для выполнения токарной операции, называемое планшайбой.
Её конструкция отображена в приложении в виде комплекта чертежей.
Принцип работы прост и объясняется устно при наличии упомянутого выше комплекта чертежей.
Планшайба - устройство для крепления обрабатываемых деталей или инструмента на оси шпинделя. Иногда используется в составе поворотных столов и делительных головок.
Используются для установки на шпиндель деталей сложной, неправильной формы, большого размера или со смещенным центром.
Недостатком планшайбы является
трудоемкость установки и центровки детали по оси шпинделя.
9. Схема технологической службы цеха
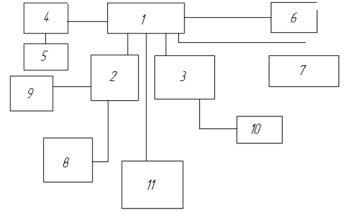
1. Главный технолог.
2. Заместитель главного технолога по мехобработке.
3. Заместитель главного технолога по сборке.
4. Плановая группа.
5. Бюро оформления.
6. НИТЛ (научно-исследовательская технологическая лаборатория).
7. Экономист, бухгалтер.
8. ОПОД (отдел промышленной особой документации)
9. Технологические бюро цехов.
10.Технологическое бюро сборки.
11.Конструкторское бюро
оснастки и инструмента.
Литература
1. Архив АО КЗ «Ремпутьмаш».
. Справочник технолога-машиностроителя. В 2-х т. Т. 1 / Под ред. А.Г. Косиловой и Р.К. Мещерякова. - 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. - 656 с.
. Ашкиназий Я.М. Бесцентровые круглошлифовальные станки. Конструкции, обработка и правка, под общей редакцией Черпакова Б.И. - М: Лань, 2003 - 352 с.://e.lanbook.com/books/element.php? pl1_id=797.
. Авраамова Т.М., Бушуев В.В., Гиловой Л.Я., Досько С.И. Металлорежущие станки: учебник. В двух томах. Том 1 - М: Лань, 2009 - 452 с.://e.lanbook.com/books/element.php? pl1_id=3316.
. Дубинкин Д.М., Дубов Г.М., Рыжикова Л.В. Технология конструкционных материалов: учеб. пособие. - КузГТУ: Лань, 2010 - 206 с.://e.lanbook.com/books/element.php? pl1_id=6651.