Материал: Автоматизация производственных процессов в машиностроении. Пачевский В.М., Яценко С.Н
В единичном и мелкосерийном производстве целесообразно применять стеллажные склады с автоматическими мостовыми кранами-штабелерами.
При небольшой номенклатуре грузов и сравнительно больших запасах материалов и деталей используют автоматизированные склады с гравитационными стеллажами. Склады с автоматизированными элеваторными стеллажами целесообразно применять при малых грузопотоках, небольших сроках и запасах хранения грузов и малых размерах самих деталей и изделий.
К технологическому оборудованию автоматизированных складов относят:
складскую тару; стеллажи;
краны-роботы-штабелеры; перегрузочные устройства.
Выбор типа оборудования склада осуществляют с учетом грузопотоков участка или цеха, конструктивно-технологических особенностей изделий и заготовок, сроков хранения, применяемого на участке технологического оборудования.
Компоновка складов зависит от типа и характера производства, производственной программы, внутрицехового и внутрисистемного транспорта, характеристик производственного здания, где размещается проектируемый участок или цех, а также от типа и оборудования самих складов, их основных параметров.
Наиболее рациональна компоновка складов в АПС, когда они максимально приближены к технологическому оборудованию. При этом кран-штабелер выполняет не только функции складирования, но и распределяет по рабочим местам материалы, заготовки, изделия, т. е. стыкует склад с технологическим комплексом. Один или несколько стеллажей склада размещают вдоль производственного участка рядом с оборудованием.
При линейных компоновках АПС склады располагают в торцах производственного участка и оснащают стеллажными или мостовыми автоматическими кранами-штабелерами (рис. 3).
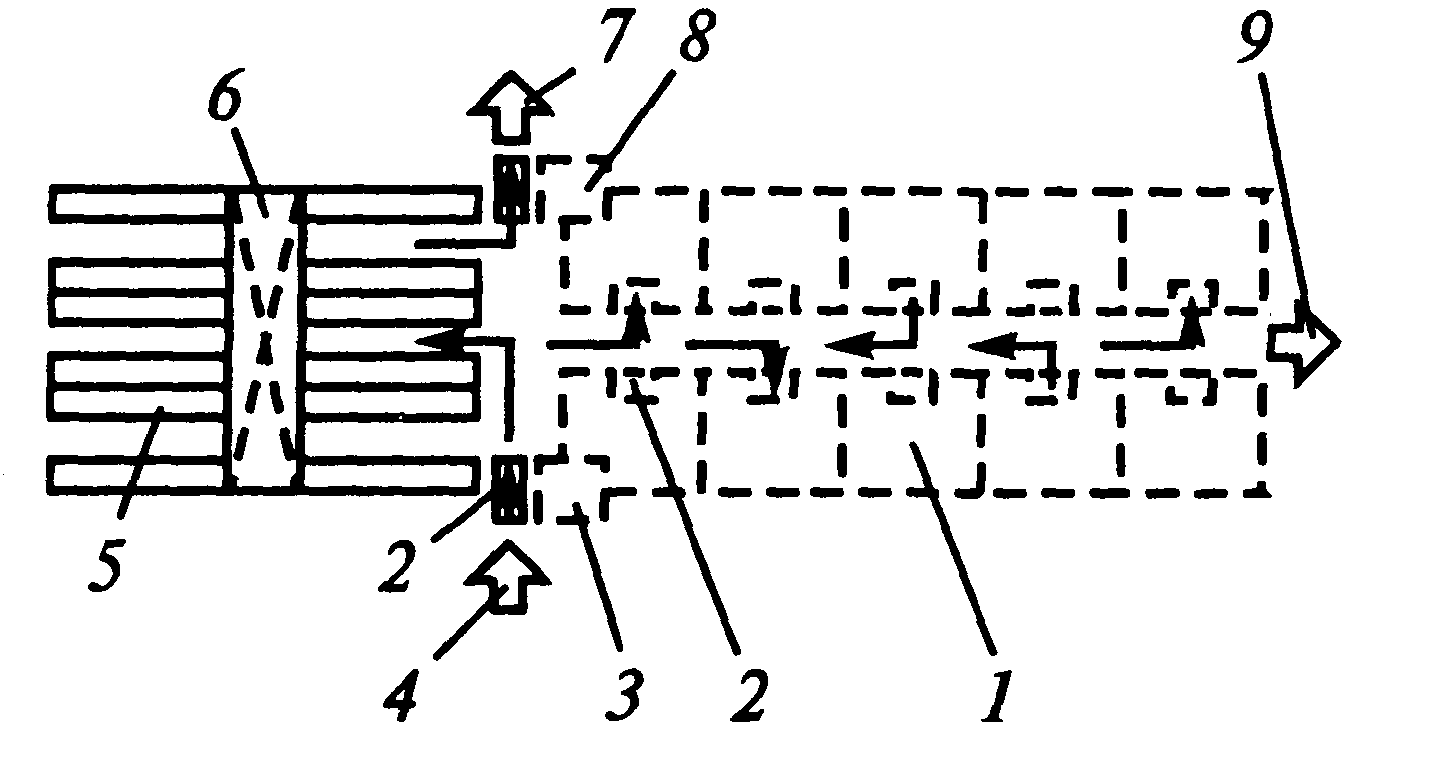
Рис. 3. Линейная компоновка склада ГПС:
1 – производственный участок;
2 – перегрузочные устройства и накопители;
3 – участок входного контроля; 4 – поступление материалов, заготовок, инструмента и тары;
5 – склад материалов, заготовок, инструмента, тары, готовых изделий;
6 – мостовой складской робот;
7 – выход готовых и бракованных изделий; 8 – участок ОТК;
9 – выход отходов производства
При небольших грузопотоках роботы-штабелеры используют как транспортно-складские роботы и для подачи заготовок на перегрузочные устройства. Мостовые краны-штабелеры используют при меньших грузопотоках и больших объемах хранения материалов, заготовок, готовых изделий.
При большой потребной вместимости склада и небольшой номенклатуре хранимых материалов, заготовок, изделий целесообразна компоновочная схема с блочным гравитационным складом, которая позволяет эффективно использовать площадь и объем производственного здания (рис. 4). Для подобных складов возможна компоновка с перпендикулярным в плане расположением стеллажей по отношению к рядам станков или линейная компоновка, при которой стеллажи ориентированы в том же направлении, что и ряды станков производственного участка. Последние ТНС широко используют в мелкосерийном производстве на предметно-замкнутых участках.
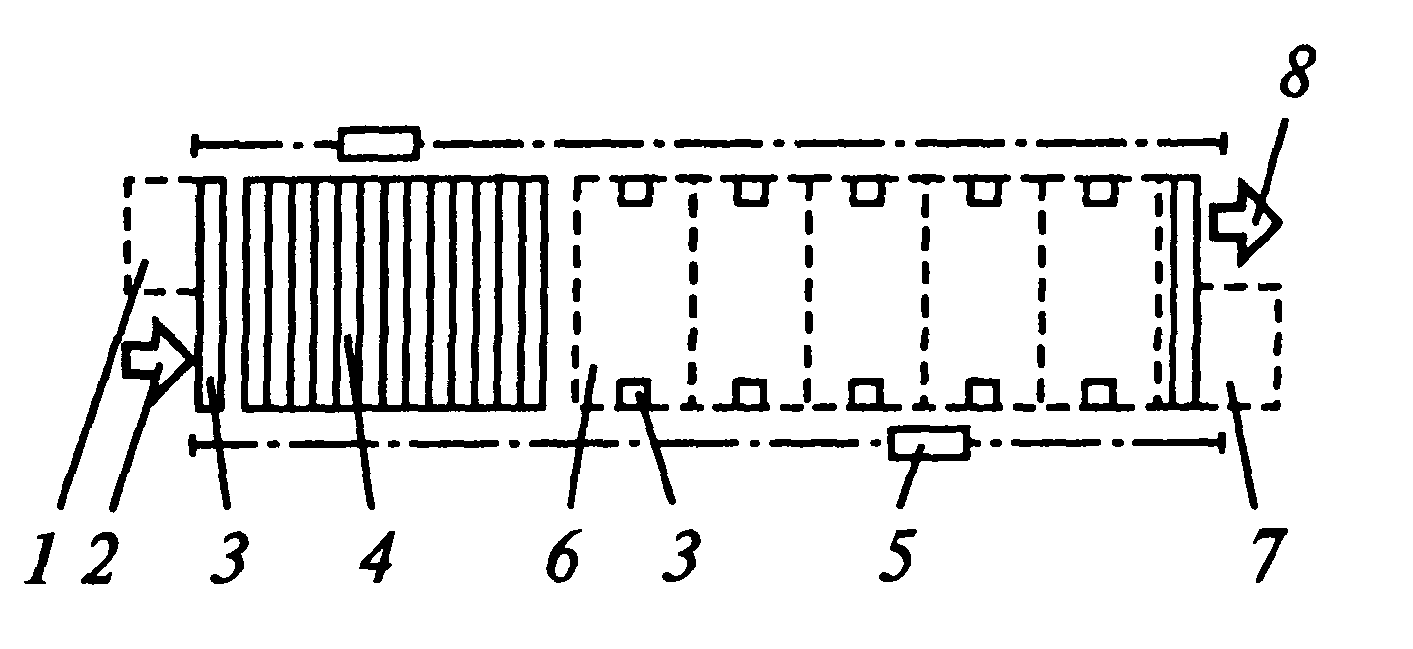
Рис. 4. Боковая компоновка склада:
1 – участок входного контроля; поступление материалов,
заготовок, инструмента, тары;
3 – перегрузочные устройства и накопители;
4 – гравитационный склад заготовок, инструмента, готовых изделий; 5 – производственный участок;
6 – транспортно-складской робот; 7 – участок ОТК;
8 – выход готовых и бракованных изделий
Предпочтительность применения того или иного варианта компоновок и технического оснащения определяют расчетом.
При проектировании автоматических складов определяются:
- функция склада;
- потребная вместимость;
- параметры склада;
- тип нестандартного оборудования;
Потребную вместимость склада устанавливают в соответствии с нормативными запасами грузов, хранящихся на складе.
2. Особенности конструкций технологической оснастки в автоматизированном производстве
2.1. Инструментальная оснастка апс
Наиболее значительные потери времени при механической обработке в условиях АП связаны с транспортированием, установкой, закреплением, съемом и наладкой инструмента и приспособлений. Поэтому обеспечение повышенной производительности, надежности, гибкости технологических процессов определяет роль и место инструментальной оснастки и приспособлений в АП. Инструментальная оснастка АП состоит не только из режущего и вспомогательного инструментов, но и приборов настройки режущего инструмента и инструментальных головок вне станка, системы автоматической смены инструментов, системы подналадки режущего инструмента, системы диагностики и контроля состояния инструмента и оборудования.
Инструментальная оснастка АПС имеет свою специфику по конструктивному оформлению, качеству и точности изготовления. Ее производят с жесткими требованиями по условиям взаимозаменяемости, она должна быть более жесткой, массивной и виброустойчивой, чем в условиях неавтоматизированного производства.
Для обеспечения заданной точности при обработке широкой номенклатуры сложных и часто дорогих деталей без применения специальных приспособлений режущий инструмент должен обладать: высокой режущей способностью и надежностью (благодаря использованию наиболее совершенных инструментальных материалов); повышенной точностью (за счет изготовления инструментов по специальным ужесточенным стандартам); универсальностью, позволяющей обрабатывать сложные детали за один автоматический цикл; высокой жесткостью и виброустойчивостью; быстросменностью; возможностью автоматической настройки и поднастройки.
Материал режущего инструмента, работающего в АП, должен обеспечивать стабильность режущих свойств: повышенную общую и особенно размерную стойкость; прочность и надежность инструмента. Существует ряд путей реализации указанных требований:
- применение дорогостоящих, но обладающих высокими режущими свойствами, быстрорежущих сталей (Р18, Р18Ф2, Р18К5, Р18Ф2К5, Р14Ф4, Р10К5Ф5, Р9К5, Р9Ф5);
- обеспечение мелкозернистой структуры сталей (например, за счет добавления ванадия);
- обеспечение баллакарбидной неоднородности (два и менее) за счет многократной проковки;
- применение твердых сплавов, обладающих прежде всего повышенной износостойкостью (сплавы с высоким содержанием титана (Ti) и низким содержанием кобальта (Со);
- применение износостойких покрытий (азотирование, карбонит-рация, плазменное напыление и др.).
Твердые сплавы склонны к выкрашиванию, поэтому при работе с ударными нагрузками лучше применять сплавы с высоким содержанием кобальта, например, твердый сплав ВК8, имеющие невысокую размерную стойкость, но очень высокую стойкость к ударным нагрузкам (за счет большого процента содержания кобальта, играющего роль связующего элемента). Повышенную износостойкость имеют сплавы с большим содержанием титана. Например, сплав Т30К4 (30 % Ti и 4 % Со) имеет повышенную износостойкость, однако он очень хрупкий, поэтому его нельзя применять для работы с ударными нагрузками и вибрациями.
Для обеспечения необходимой точности обработки, размерной стойкости и быстросменности инструмента в условиях АП применяют сменные многогранные пластины (СМП), которые механически крепятся в гнезде державки. В комплект поставки одного инструмента может входить несколько десятков режущих пластин из твердых сплавов и композитов, в том числе с износостойкими покрытиями.
Следующим шагом в направлении совершенствования инструмента для АП явилась система блочного инструмента, впервые предложенная фирмой «Сандвик коромант» (Швеция). Сущность системы состоит в том, что державку резца делают из двух частей: корпуса и головки. Корпус постоянно закреплен в суппорте или револьверной головке, а при автоматической смене инструмента заменяется только головка, снабженная СМП. По мере изнашивания пластина поворачивается или заменяется. При этом используют малогабаритные манипуляторы и магазины для размещения головок.
На многооперационных станках с ЧПУ и гибких производственных модулях применяют те же режущие инструменты, что и на отдельных станках с ЧПУ (токарных, фрезерных, сверлильных и др.). Различие состоит в том, что и универсальный, и специальный режущий инструмент включен в состав системы инструментальной оснастки, основой которой служит универсальная унифицированная подсистема вспомогательного инструмента, предназначенная для станков разных моделей. В подсистему входят наборы оправок, цанговых патронов, переходных втулок, державок и прочих приспособлений, которые необходимы для выполнения всех основных видов обработки поверхностей деталей.
Типовые оправки для крепления режущего инструмента на оборудовании с ЧПУ имеют следующие характерные поверхности:
- для силового зажима оправки в шпинделе станка и в некоторых случаях для установки элементов, кодирующих номер инструмента;
- для базирования в шпинделе станка;
- контактирующие с захватами автоматической руки;
- для установки и закрепления режущего и вспомогательного инструментов.
Вспомогательный инструмент служит для соединения режущих инструментов со шпинделями станков или суппортами. Конструкция вспомогательного инструмента определяется присоединительными поверхностями, предназначенными для крепления на станке и режущем инструменте. При выборе оптимальных конструкций вспомогательного инструмента руководствуются следующими критериями: универсальность, жесткость, быстросменность, переналаживаемость, надежность, которые определяют, исходя из основного (интегрального) критерия — эффективности эксплуатации.
Вспомогательный инструмент, как правило, представляет собой многоинструментальную головку, которую настраивают и заменяют в зависимости от стойкости «лимитирующего инструмента», т. е. инструмента, работающего в наиболее напряженном ритме. Быстрая смена многоинструментальной державки дает возможность снизить потери по инструменту.
Существенной особенностью станков с ЧПУ в составе АПС является высокая концентрация обработки. Чем выше степень концентрации, тем выше эффективность обработки. Система инструментообеспечения не должна препятствовать повышению концентрации обработки. На практике это положение реализуют с помощью инструментальных магазинов, манипуляторов для смены инструментов, систем коррекции траектории инструментов в сочетании с системами автоматической размерной настройки и загрузки инструментальных комплектов в магазины.
К присоединительным поверхностям вспомогательного инструмента предъявляют довольно жесткие требования: шероховатость должна находиться в пределах 1^= 0,2...0,8 мкм; твердость HRC3 = 50-60.
Для деталей с присоединительными поверхностями рекомендуют сталь 18ХГТ с цементацией на глубину 0,1... 1,2 мм и последующей закалкой.
Для изготовления зажимных цанг рекомендуется сталь марки 60С2А с закалкой HRC3= 45-55. Поводки и сухари для передачи крутящих моментов изготовляют из стали 40Х с закалкой HRC3= 45-50.
Для станков различных моделей разработана унифицированная подсистема вспомогательного инструмента, состоящая из оправок, цанговых патронов для крепления вращающегося инструмента, переходных втулок, державок для патронов, расточных головок и других элементов. У всех вспомогательных инструментов, используемых в АПС, предусмотрены специальные места для захвата их автооператором при смене, а также специальные элементы (кодовые кольца, резьбовые штыри, кодовые гребенки) для кодирования и поиска инструментов в инструментальных наладках и магазинах.
Кодирование инструментов особенно необходимо при их использовании на многооперационных станках с ЧПУ, в инструментальных магазинах которых может храниться более 100 различных инструментов. По конструктивному исполнению магазины разнообразны (дисковые, цепные, кассетные и пр.). Магазин располагают на шпиндельной бабке, колонне, столе, вне станка на отдельном фундаменте. При многоинструментальной обработке все инструменты должны работать в определенной последовательности в соответствии с управляющей программой (УП). Поэтому необходима система поиска и кодирования инструмента. В конструкциях МС применяют три системы поиска режущего инструмента:
- с кодированием номера инструмента;
- с кодированием номера гнезда инструмента;
- без кодирования, но с расположением инструмента в последовательности обработки по УП.
Кроме указанных требований в условиях переналаживаемого АП необходимо обеспечить стыковку и взаимодействие всех элементов инструментальной оснастки с системами контроля и диагностики, транспортирования и складирования, с АСУ ТП, САПР, АСУП.
2.2. Размерная настройка инструмента
Настройку режущего инструмента в условиях АП можно производить вне станка по методу полной и неполной взаимозаменяемости и на станке с использованием станочных средств контроля. Для настройки режущего инструмента вне станка применяют специальные многокоординатные оптические приспособления, и хотя время настройки является совмещенным, затем, как правило, требуется дополнительная настройка по результатам пробного прохода (метод неполной взаимозаменяемости). Кроме того, настройка вне станка не может устранить погрешности, возникшие в результате многократного использования одного и того же инструмента, она требует специального оборудования и производственных площадей для его установки.
Более предпочтителен в условиях АП метод настройки по результатам измерения деталей на станке, что характерно для обработки корпусных деталей, и режущих кромок самого инструмента. Эффективным решением является оснащение станков автоматическими системами комбинированной настройки по результатам измерения детали и инструмента (рис. 5), разработанными в Уральском политехническом университете.
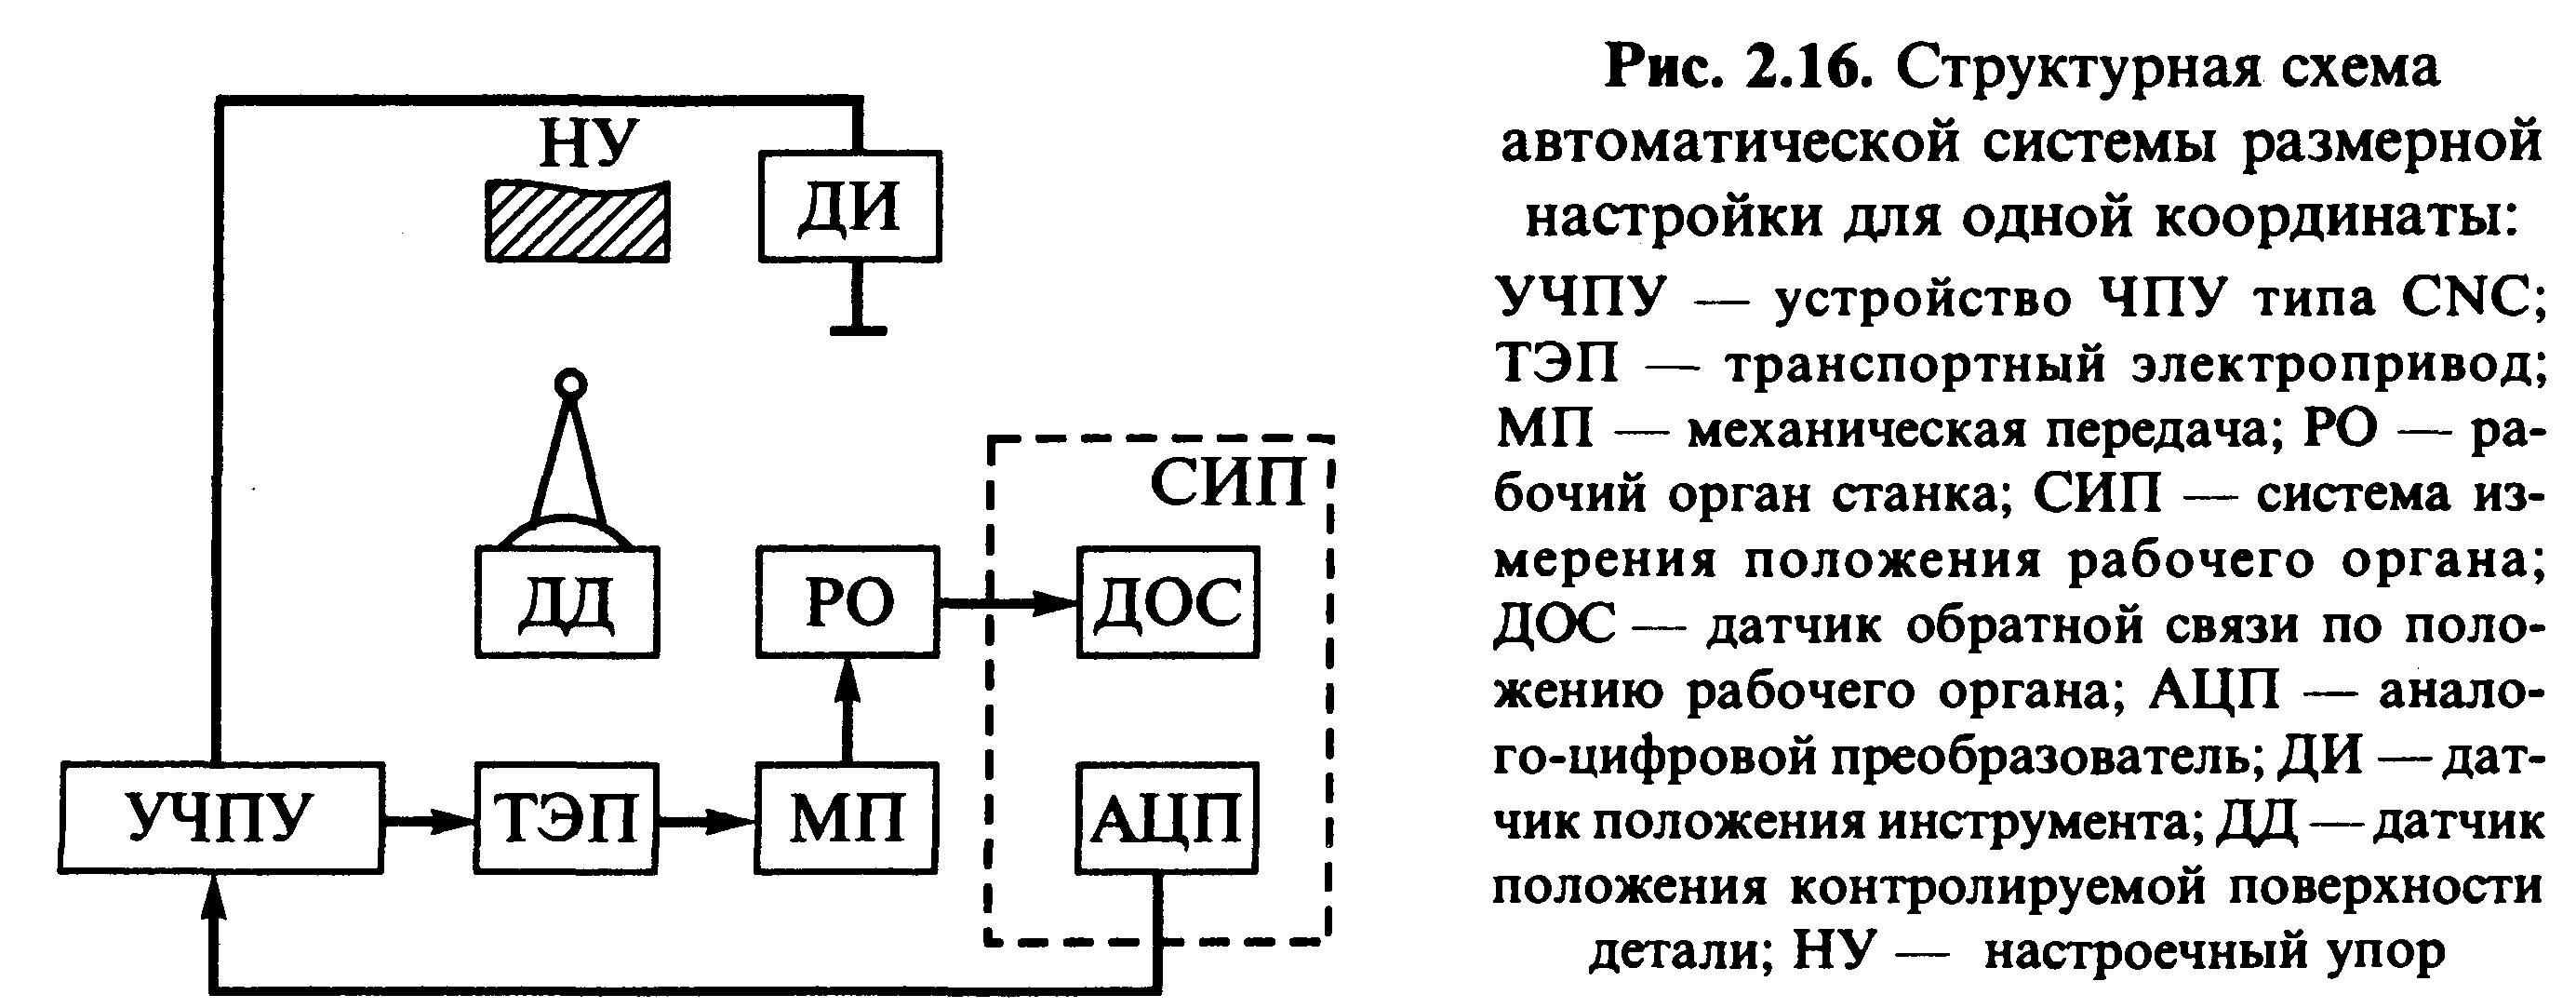
Рис. 5. Структурная схема автоматической системы размерной настройки для одной координаты:
УЧПУ – устройство ЧПУ типа СNС;
ТЭП – транспортный электропривод;
МП – механическая передача; РО – рабочий орган станка;
СИП – система измерения положения рабочего органа;
ДОС – датчик обратной связи по положению рабочего органа; АЦП – аналого-цифровой преобразователь;
ДИ – датчик положения инструмента;
ДД – датчик положения контролируемой поверхности детали;
НУ – настроечный упор
При обработке заготовок на автоматизированном оборудовании необходимо обеспечить стабильность размеров обрабатываемых поверхностей. Это можно сделать за счет компенсации влияния размерного износа путем автоматического введения подналадочных импульсов при обработке для перемещения инструмента к детали, т. е. в «плюс», или от детали, т. е. в «минус». Величина перемещений и их частота зависят от износа инструмента, определяемого условиями обработки, материалом инструмента и детали, геометрией и стойкостью инструмента. Для осуществления поднастройки используют результаты измерения как детали, так и инструмента на станке. Текущее значение вылета инструмента сравнивают с заданным по программе. Величину рассогласования используют для коррекции управляющей программы. Аналогично используют результаты измерения текущих размеров деталей.
2.3. Применение приспособлений в условиях
автоматизированного производства
Способы базирования, фиксации и замены изделий в АП характеризуются повышенной надежностью, точностью установки, унификацией элементов базирования и закрепления, удобством автоматической установки изделий в приспособлении. Базовые поверхности те же, что и для условий неавтоматизированного производства (центровые гнезда, торцы, плоскости, расточки), но при выборе базовых поверхностей необходимо обеспечивать принцип концентрации обработки и возможность применения автооператоров при установке и снятии деталей.
Для эффективного использования технологических возможностей всего оборудования АПС станочные приспособления помимо точности, жесткости должны удовлетворять требованиям по обеспечению: базирования и закрепления широкой номенклатуры изделий с помощью простейших наладочных элементов, точной ориентации в координатной системе станка, свободного доступа инструмента ко всем обрабатываемым поверхностям.
Для установки деталей в АП применяют автоматизированные стационарные приспособления и приспособления-спутники. Последние служат для установки заготовок не только для их последующей обработки, но и транспортирования в соответствии с требованиями ТП. Установленная на спутнике деталь или группа деталей закрепляется и переходит от операции к операции, разгружаясь в конце технологического процесса и возвращаясь в его начало для новой загрузки.