Материал: Автоматизация производственных процессов в машиностроении. Пачевский В.М., Яценко С.Н
3.2. Гидравлические приводы
В станочных приспособлениях с гидроприводом высокое давление масла создается насосом гидравлической установки, работающей от электромотора.
По сравнению с пневматическими приводами гидравлические приводы имеют ряд преимуществ: 1) высокое давление рабочей жидкости — масла — на поршень гидроцилиндра создает большую силу зажима детали; 2) благодаря высокому давлению можно уменьшить размеры и массу гидравлических приспособлений; 3) рабочей жидкостью в гидравлических приводах является масло, которое обеспечивает надежную смазку трущихся поверхностей деталей гидроцилиндра и уменьшает их износ; 4) передача зажимных усилий происходит плавно вследствие практической несжимаемости рабочей жидкости — масла.
К недостаткам гидравлических приводов относятся: 1) сложность гидроустановки и необходимость в дополнительной площади для ее размещения; 2) большая стоимость гидроприводов по сравнению с пневмоприводами.
Гидравлические приводы применяются в основном на заводах серийного и мелкосерийного производства, не имеющих компрессорных установок для получения сжатого воздуха.
Гидравлический привод — это самостоятельная установка (агрегат), состоящая из электродвигателя, рабочего гидроцилиндра, насоса для подачи масла в цилиндр, бака для масла, аппаратуры управления и регулирования и трубопроводов. В зависимости от назначения и мощности гидравлический привод может обслуживать приспособление, установленное на одном станке, группу из трех-пяти приспособлений, установленных на нескольких станках, или группу из 30—40 приспособлений, установленных на различных станках. Гидравлические приводы для единичного и группового обслуживания конструктивно устроены одинаково и различаются лишь мощностью.
На рис. 15 дана схема гидропривода, который может обслужить 30— 40 приспособлений (показаны только три приспособления, установленные на различных станках). Объединенный гидропривод — гидроагрегат — состоит из двух самостоятельных гидроприводов, каждый из которых имеет самостоятельную ветвь. При работе используется только один гидропривод или одна ветвь (второй является запасным).
На баке 1 установлена вся гидроаппаратура. Каждая рабочая ветвь объединенного гидропривода состоит из электродвигателя 2, гидронасоса 3 производительностью 12 л/мин, обратного клапана 5, гидроаккумулятора 7, предохранительного клапана 4, манометра 6, реле давления 3, магнитных пускателей 9 и трубопроводов. Электродвигатель 2 приводит в действие гидронасос 3, который подает масло через обратный клапан 5 в гидроаккумулятор и гидросеть под давлением 5 Мн/м2 (50 кГ/см2). Реле давления отключает электродвигатель с насосом, если давление масла в гидросети становится выше этой величины, и включает его, когда давление в гидросети падает ниже 4,5 Мн/м2 (45 кГ/см2).
Предохранительный клапан 4 при увеличении давления масла в гидросети спускает его в бак 1. Гидроаккумулятор 7, поддерживающий постоянным давление масла в гидросети, состоит из цилиндра, внутри которого находится поршень со штоком. Одна полость цилиндра гидроаккумулятора заряжается из баллона сжатым воздухом под давлением 3—4 Мн/м2 (30— 40 кГ/ см2), после чего в другую его полость насосом 3 нагнетается масло под давлением 5 Мн/м2 (50 кГ/см2). При этом поршень перемещается и повышает давление сжатого воздуха в полости цилиндра гидроаккумулятора с 4 Мн/м2 (40 кГ/см2) до 5 Мн/м2 (50 кГ/см2). При уменьшении давления масла в гидросети ниже этого воздух, сжатый под давлением 5 Мн/м2 (50 кГ/см2) в полости цилиндра гидроаккумулятора, будет перемещать поршень и, сжимая масло в другой полости цилиндра гидроаккумулятора под таким же давлением, будет выравнивать давление масла в гидросети до 5 Мн/м2 (50 кГ/см2).
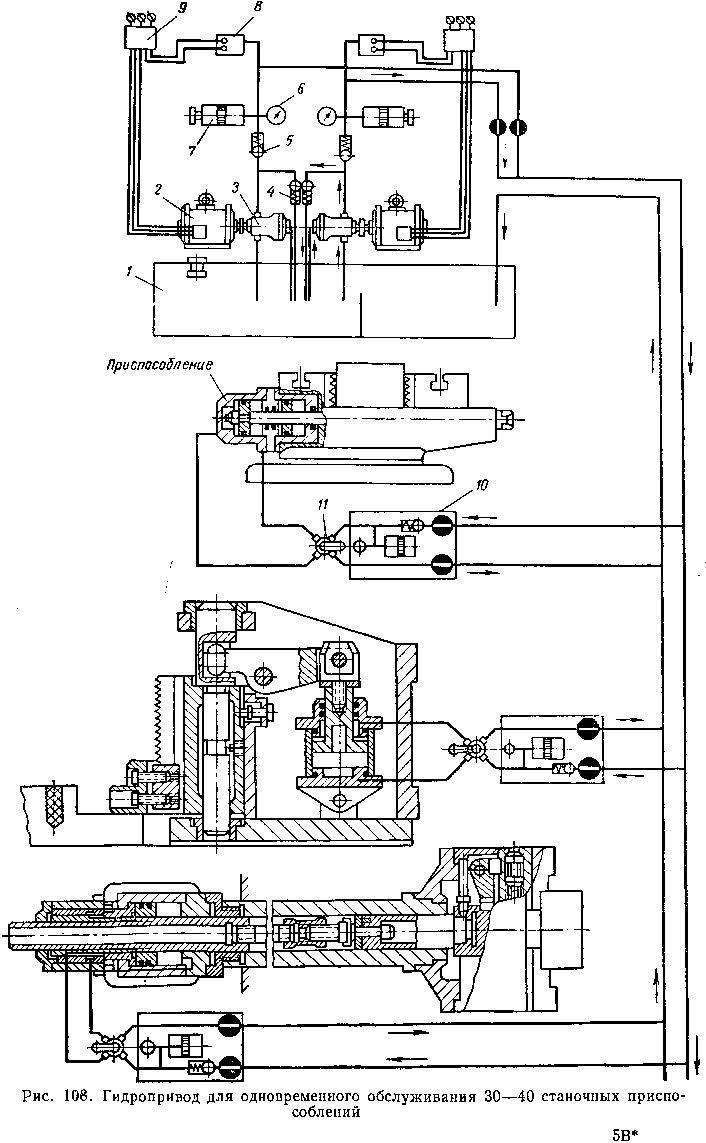
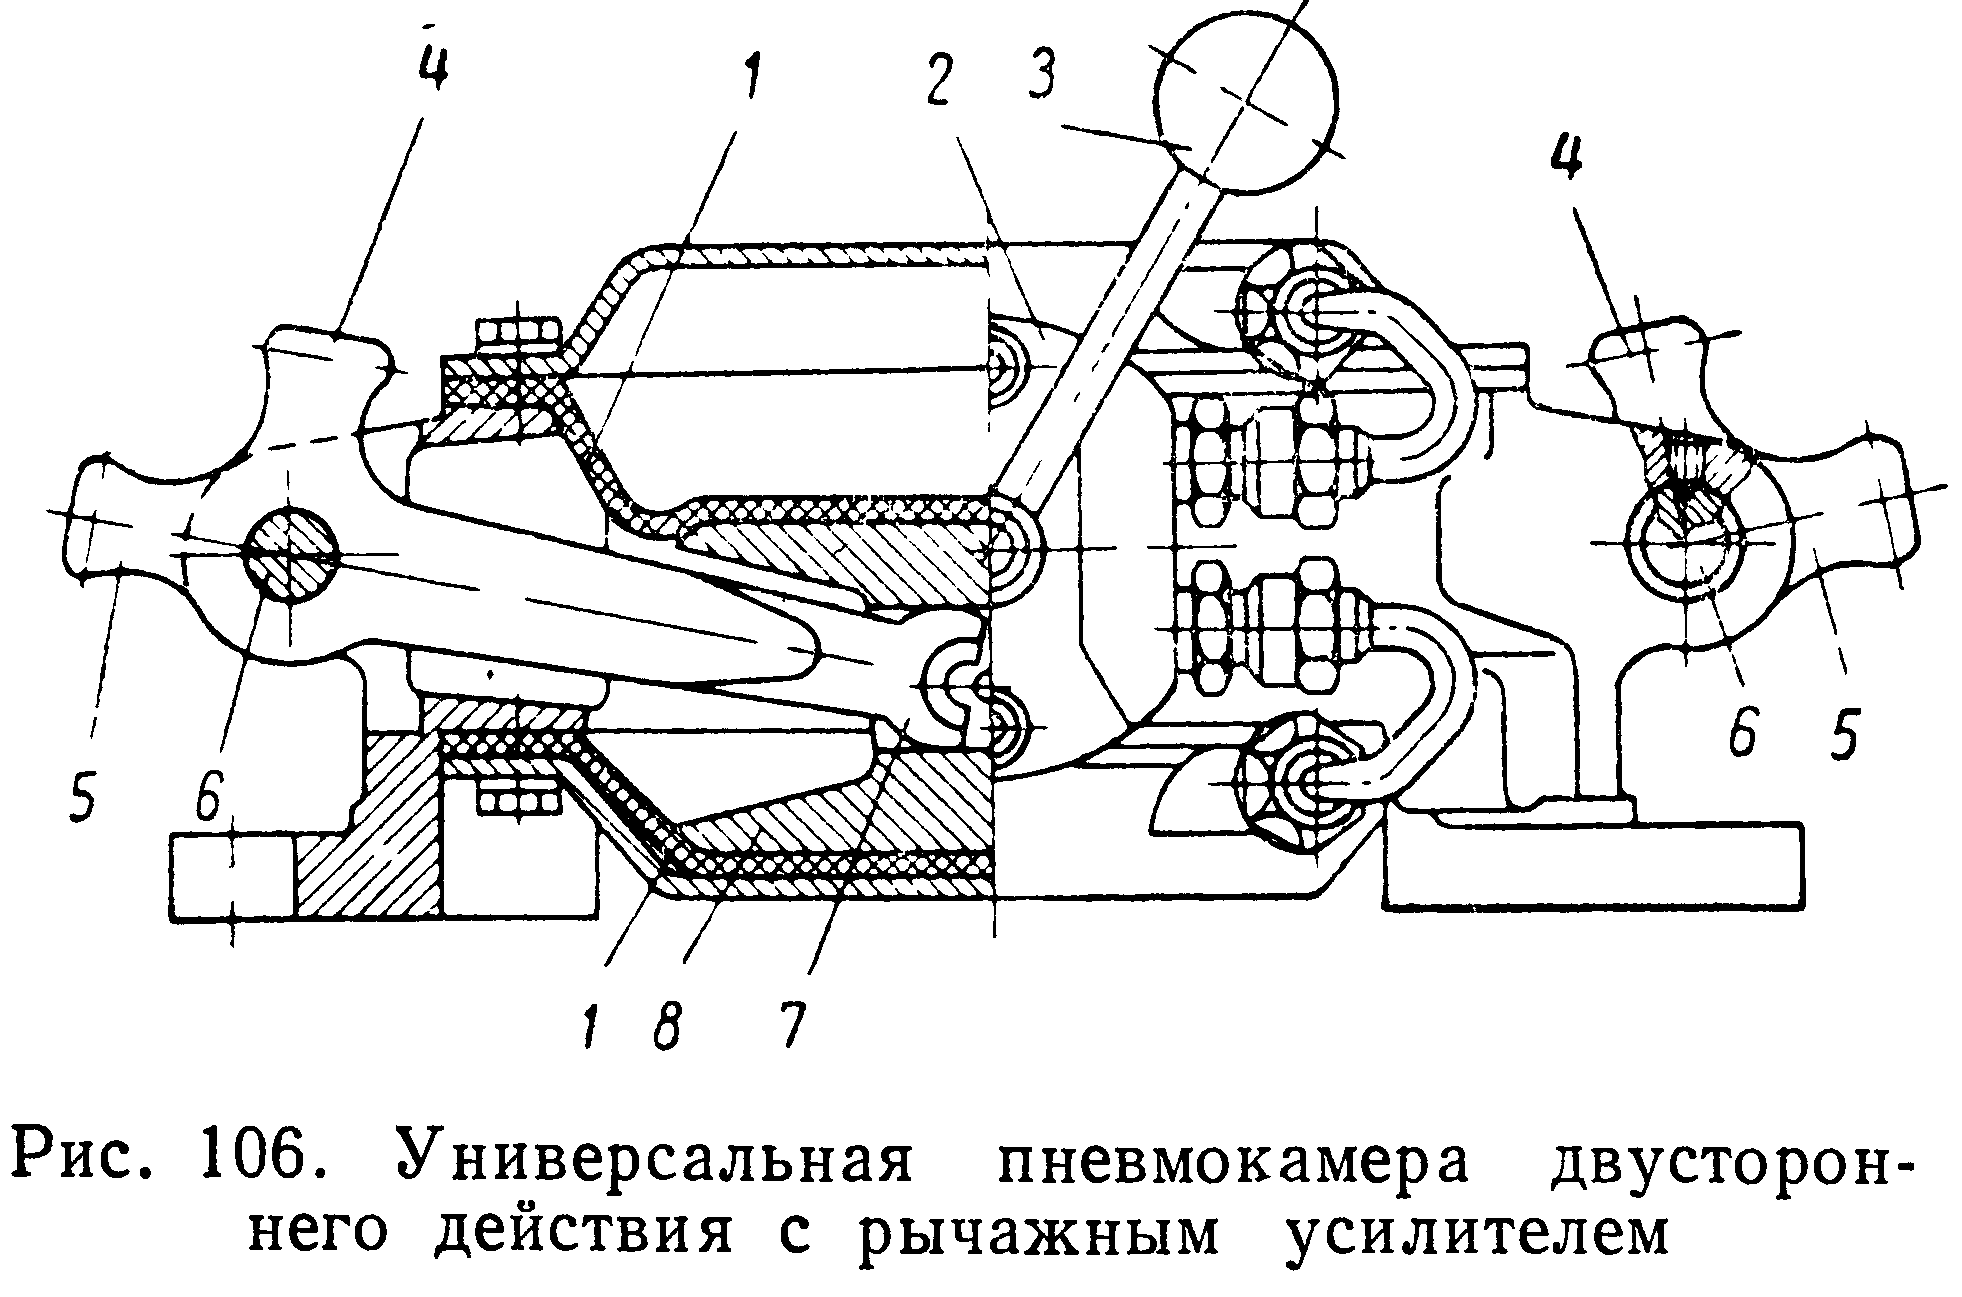
Рис. 13. Универсальная пневмокамера двустороннего действия с рычажным усилителем
На рис. 13 показана универсальная пневмокамера двустороннего действия с рычажным усилителем, применяемая для механизации перемещения зажимных устройств приспособлений при обработке деталей на фрезерных и сверлильных станках. Внутри пневмокамеры установлены две резинотканевые диафрагмы 1, жестко прикрепленные к стальному штоку 8. В паз штока 8 справа и слева вставлены длинные плечи рычагов-усилителей 7, установленных на осях 6. На левом плече рычагов имеется по два коротких отростка 5 и 4. Отростки 5 используются для перемещения зажимных устройств приспособления по вертикали, а отростки 4— по горизонтали. При поочередной подаче сжатого воздуха в верхнюю и нижнюю полости пневмокамеры диафрагмы 1 и шток 8 будут опускаться или подниматься и "через отростки рычага 7 перемещать зажимные устройства приспособлений при зажиме и разжиме обрабатываемых деталей. Благодаря наличию двух рычагов пневмокамера может одновременно обслуживать два приспособления, так как каждое из них соединяется с одним из рычагов 7. Поочередная подача сжатого воздуха в полости пневмокамеры осуществляется распределительным краном 2 при повороте рукоятки 3.
Основными величинами, определяющими работу пневмокамеры, являются сила Q на штоке и длина рабочего хода штока. В диафрагменных пневмоприводах сила Q зависит от отношения и расстояния штока от своего исходного положения (d — диаметр опорного диска, к которому прикреплена диафрагма, и D — диаметр рабочей части диафрагмы, или внутренний диаметр пневмокамеры). С увеличением отношения ~ сила Q на штоке возрастает. По мере удаления штока от своего исходного положения сила Q уменьшается. В конце рабочего хода штока вся энергия сжатого воздуха будет расходоваться на упругую деформацию диафрагмы; при этом полезное усилие на штоке снижается до нуля. Поэтому используют не всю длину рабочего хода штока диафрагмы, а только часть ее, чтобы сила на штоке составляла 80—85% силы при исходном положении штока. Практически принимают отношение ~ = 0,7, при котором рабочая длина хода штока диафрагмы для тарельчатых диафрагм равна (0,22-f-0,30) D, а для плоских диафрагм — (0,16~0,2)D.
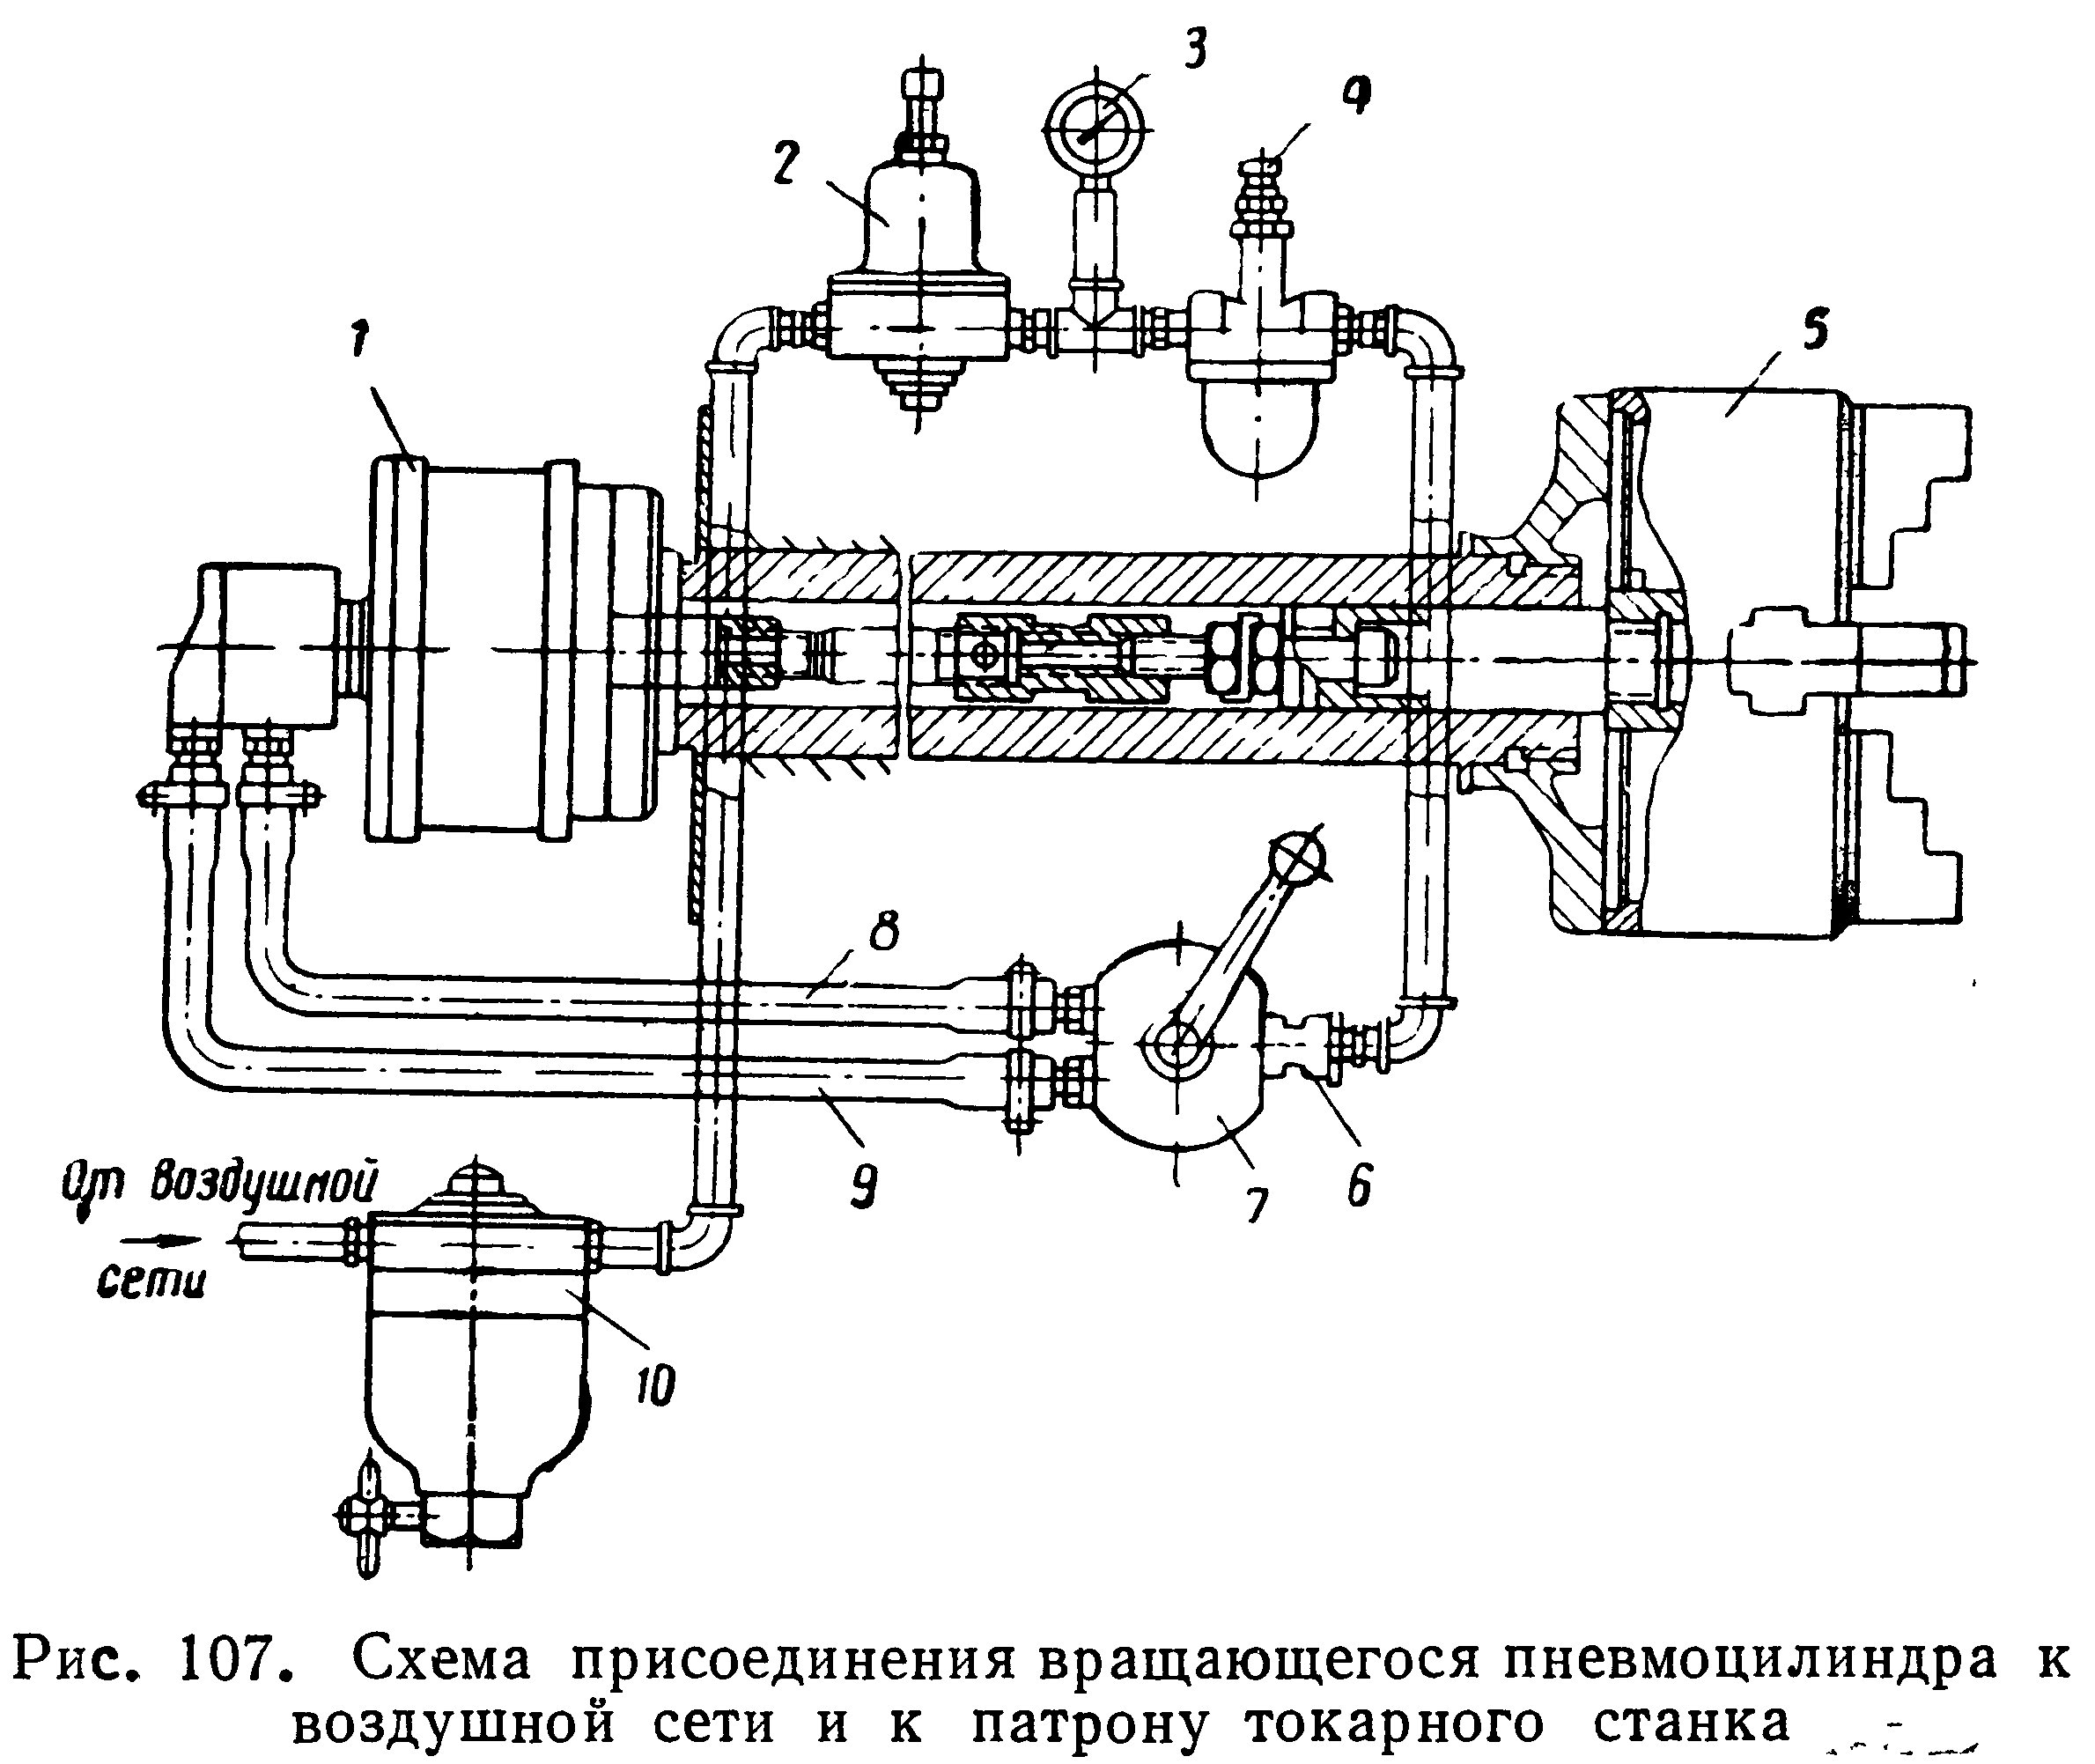
Рис. 14. Схема присоединения вращающегося пневмоцилиндра к воздушной сети и к патрону токарного станка
Вспомогательная аппаратура пневматических приводов. Для надежной работы приспособления с пневматическим приводом в сеть подвода сжатого воздуха включаются ряд приборов. На рис. 14 показана схема присоединения вращающегося пневматического цилиндра 1 к воздушной сети и к патрону 5 токарного станка. Из цеховой сети сжатый воздух поступает в воздушный фильтр 10, регулятор давления 2 с манометром 3, масленку 4, обратный клапан 6 распределительный кран 7 и по воздухопроводам 8 или 9 поочередно подается в правую или левую полости пневмоцилиндра 1 двустороннего действия.
Рис. 15. Гидропривод для одновременного обслуживания
30-40 станочных приспособлений
Каждый станок с гидравлическим приспособлением снабжен гидропанелью 10 и распределительным краном 11, через которые масло проходит к гидроцилиндрам каждого приспособления станка.
На рис. 16 дана схема гидропанели, служащей для поочередной подачи масла в правую или левую полости гидроцилиндра. Гидроаккумулятор 1 и обратный клапан 4 поддерживают в гидроцилиндре станочного приспособления постоянное давление независимо от колебаний давления в гидросети. Схема гидропривода к токарному станку показана на рис. 17. Гидропривод состоит из агрегата 1 (электродвигатель, насос и бак для масла), трубопроводов 2 и гидроцилиндра 3. Распределительный кран 6 поочередно переключает подачу масла в правую или левую полость гидроцилиндра. При этом поршень гидроцилиндра последовательно перемещается вправо или влево и через шток, тягу и промежуточные звенья приводит в действие кулачки 5 патрона 4, которые сжимают или разжимают обрабатываемую деталь.
Гидроцилиндры являются самостоятельными силовыми узлами гидроприводов. По конструкции гидроцилиндры можно разделить на поршневые и лопастные. Поршневые гидроцилиндры широко применяются в приспособлениях к различным станкам. Лопастные гидроцилиндры используются в некоторых случаях (весьма редко) для зажима деталей на токарных и револьверных станках и здесь не рассматриваются.
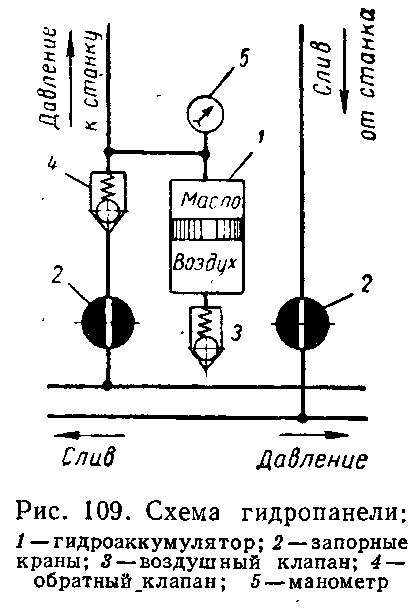
Рис. 16. Схема гидропанели:
1 – гидроаккумулятор; 2 – запорные краны;
3 - воздушный клапан; 4 – мобратный клапан; 5 - манометр
Гидроцилиндры нормализованы и различаются по типоразмерам, которые определяются диаметром цилиндра и длиной хода поршня со штоком. Основные эксплуатационные показатели гидроцилиндров — усилие на штоке и длине его хода.
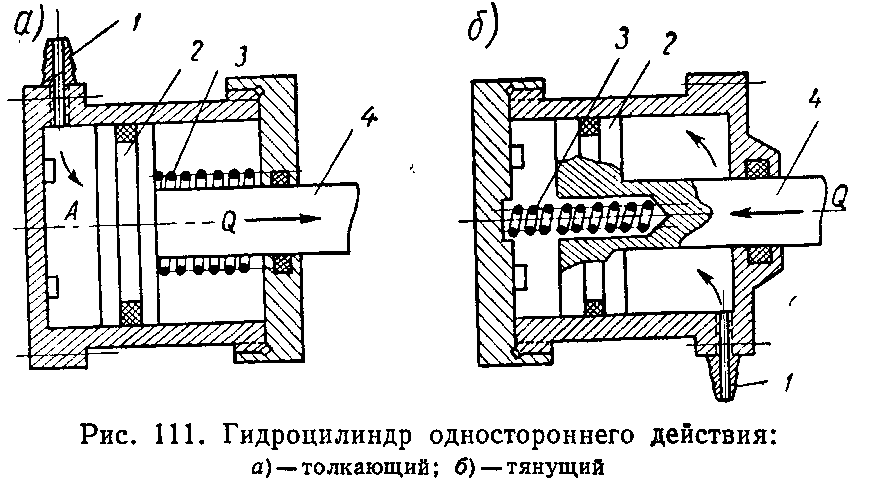
Рис. 17. Гидропривод к токарному станку
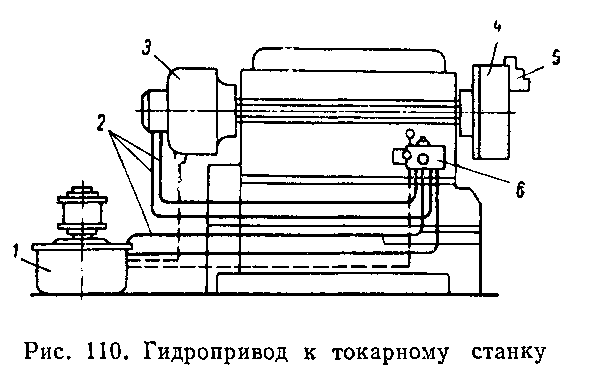
Рис. 18. Гидроцилиндр одностороннего действия:
а – толкающийся; б - тянущий
По принципу действия гидроцилиндры разделяются на односторонние и двусторонние. Гидроцилиндры одностороннего действия по способу подачи масла в их полость и по характеру работы штока изготовляются толкающими и тянущими (рис. 18, а, б). В гидроцилиндрах одностороннего действия масло под давлением поступает через штуцер 1 в полость А цилиндра и перемещает поршень 2 со штоком 4 вправо (при зажиме детали). Движение поршня 2 со штоком 4 влево осуществляется пружиной 3 (при разжиме детали). В двусторонних гидроцилиндрах масло последовательно поступает в левую или правую полость гидроцилиндра и перемещает поршень в обе стороны при зажиме и разжиме обрабатываемой детали в приспособлении.
На рис. 19 показан вращающийся гидроцилиндр двустороннего действия, установленный на заднем конце шпинделя токарного станка и служащий для перемещения кулачков патрона при зажиме и разжиме обрабатываемых деталей. Внутри корпуса 7 гидроцилиндра на штоке 9 закреплен поршень 8.
В крышку 6 запрессована ось 5, вращающаяся во втулке 4, установленной в неподвижном маслоприемнике 1. В правый конец штока 9 ввинчена тяга, которая передает движение поршня со штоком промежуточным звеньям, перемещающим кулачки патрона. Герметичность между поршнем, корпусом и крышкой, а также между штоком и корпусом обеспечивается резиновыми кольцами. Масло, подводимое под давлением к штуцеру 2 через каналы в оси 5, крышке 6 и корпусе 7, поступает в штоковую полость гидроцилиндра. Масло, подводимое под давлением к штуцеру 3, по каналу в оси поступает в бесштоковую полость гидроцилиндра. Поочередная подача масла в штоковую и бесштоковую полости гидроцилиндра осуществляется гидропанелью. Для гидроцилиндров двустороннего действия (рис. 19) при давлении масла на поршень в бесштоковой полости гидроцилиндра а при давлении масла на поршень в штоковой полости гидроцилиндра
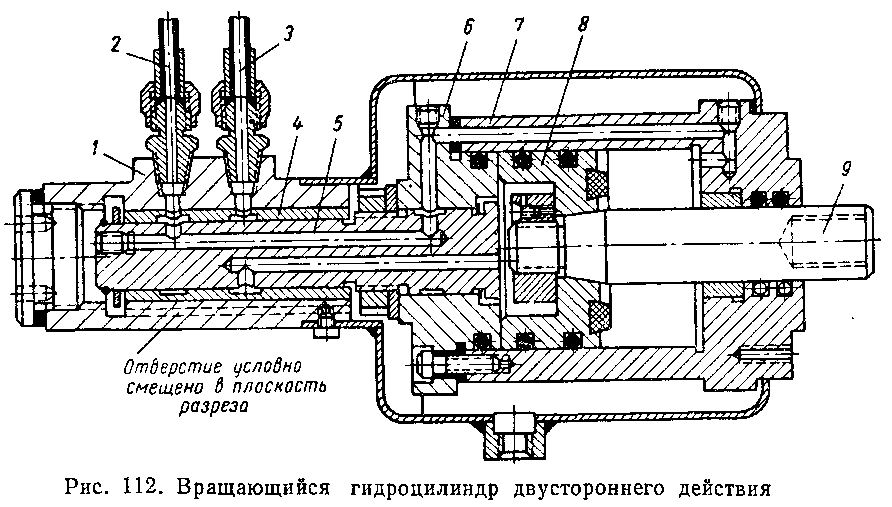
Рис. 19. Вращающийся гидроцилиндр двустороннего действия
3.3. Пневмогидравлические приводы
Эти приводы состоят из преобразователя (повышающего) давления с аппаратурой и подключаемых к нему рабочих гидроцилиндров, которые через промежуточные звенья перемещают зажимные механизмы приспособления при зажиме и разжиме детали.
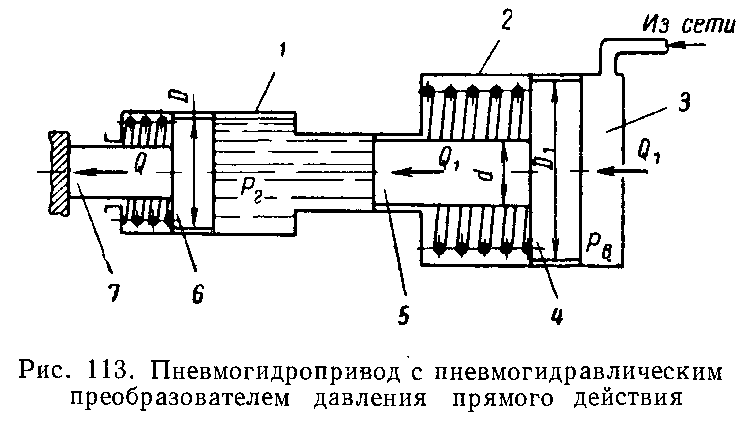
Рис. 20. Пневмогидропривод с пневмогидравлическим
преобразователем давления прямого действия
Пневмогидравлические силовые приводы применяются в азличных станочных приспособлениях. На рис. 20 показана схема пневмогидропривода с пнев- могидравлическим преобразователем давления прямого действия, который состоит из пневмоцилиндра 2 одностороннего действия с поршнем 4 и гидравлического цилиндра 1 одностороннего действия с поршнем 6. Сжатый воздух поступает из воздушной сети в бесштоковую полость 3 пневмоцилиндра и перемещает поршень 4 со штоком-плунжером 5 влево. Шток- плунжер оказывает давление на масло, находящееся в гидроцилиндре 1. При увеличении давления масла в гидроцилиндре поршень 6 со штоком 7 движется влево, и шток через промежуточные звенья перемещает зажимные устройства приспособления.
Пневмогидравлические приводы применяются в стационарных и вращающихся приспособлениях станков.
На рис. 21 показана схема пневмогидравлического преобразователя последовательного действия со следующим циклом работы: подвод зажимов до их соприкосновения с обрабатываемой деталью (при низком давлении масла), зажим детали (при высоком давлении масла) и разжим обработанной детали. На схеме показаны различные положения рукоятки 8 плоского золотника распределительного крана и направления движения сжатого воздуха при поджиме, зажиме и разжиме.
При подводе зажимов к детали рукоятка 8 находится в положении, соответствующем предварительному зажиму детали («Поджим»). Сжатый воздух по трубопроводу II поступает в полость А цилиндра и перемещает поршень 3 вправо. Поршень 3 перегоняет масло из полости Б через отверстия 5 и 4 в плунжере 6 в полость В. При этом давление масла в полости В увеличивается, и поршень 2 со штоком перемещается вправо. В это время зажимы приспособления предварительно зажимают обрабатываемую деталь. Так как диаметры поршней 2 и 3 примерно одинаковы, то сила предварительного зажима зависит от давления воздуха в сети и площади поршня 3. Для полного зажима детали рукоятку 8 распределительного крана ставят в положение «Зажим». При этом сжатый воздух по трубопроводу III поступает в полость Г и перемещает влево поршень 7 с плунжером 6.
В то время, когда радиальные отверстия 5 плунжера 6 перекроются, масло перестает переливаться из полости Б в полость В. При этом плунжер, сжимая масло в полости В, резко повышает его давление. Это давление передается поршню 2 со штоком 1 и на штоке возникает сила до 50 кн (5000 кГ).
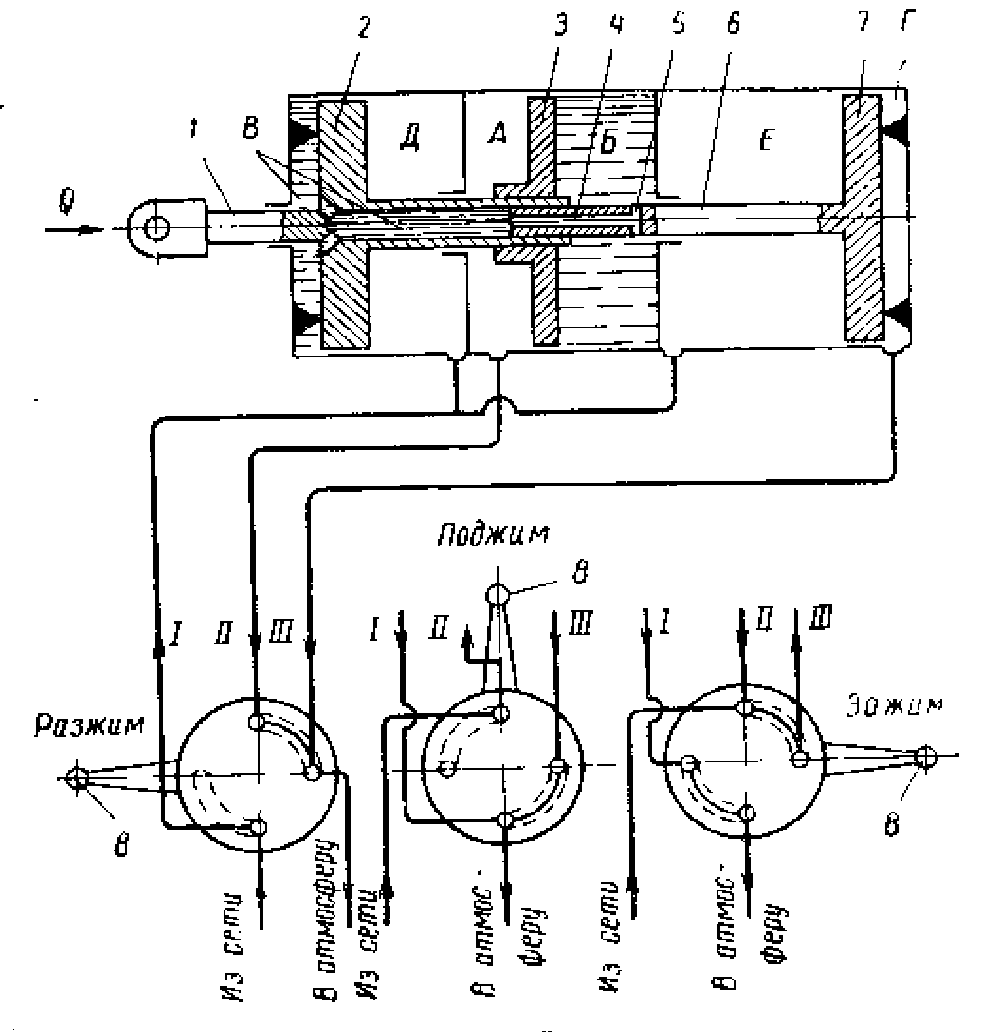
Рис. 21. Пневмогидравлический преобразователь
давления масла последовательного действия
При разжиме обрабатываемой детали рукоятка 8 распределительного крана ставится в положение «Разжим». При этом сжатый воздух по трубопроводу 1 поступает в полости Д и Е, а из полостей А и Г выпускается в атмосферу. При этом поршень 2 перемещается влево, а поршень 7 с плунжером 6 — вправо. Радиальные отверстия 5 плунжера 6 открываются, масло поршнем 2 вытесняется из полости В в полость Б, и все детали пневмогидропривода занимают первоначальное положение.
Пневмогидропривод применяется в приспособлениях, где требуются большие силы для зажима и разжима обрабатываемых деталей. Большое давление масла в пневмогидроприводе создается пневмогидравлическими преобразователями, превращающими энергию сжатого воздуха в большое давление масла. Пневмогидравлические приводы сочетают в себе простоту конструкции пневматических с преимуществами гидравлических приводов. Весьма рационально применять пневмогидравлические приводы для зажима деталей в многоместных и многопозиционных приспособлениях, используемых в серийном производстве. Приспособления с пневмогидравлическим приводом могут применяться на заводах, имеющих компрессорные установки для получения сжатого воздуха.