Материал: Автоматизация производственных процессов в машиностроении. Пачевский В.М., Яценко С.Н
Различают три вида стационарных приспособлений: специальные (одноцелевые, непереналаживаемые), специализированные (узкоцелевые, ограниченно переналаживаемые), универсальные (многоцелевые, широко переналаживаемые). В качестве стационарных приспособлений и сменных наладок приспособлений-спутников в переналаживаемом многономенклатурном производстве применяют стандартные системы приспособлений: универсально-сборные (УСП), универсально-наладочные (УНП), сборно-разборные (СРП), специализированные наладочные (СНП) и другие системы многократного применения. Эти приспособления состоят из базового агрегата и наладок, которые устанавливают на базовый агрегат и регулируют непосредственно на столе станка или нижней плите спутника. В отличие от мелкосерийного производства, где применяют немеханизированные наладочные приспособления, в автоматизированном серийном и крупносерийном производстве применяют пневматические или гидравлические приспособления. Специализированные наладочные системы имеют специализированные базовые агрегаты для установки геометрически подобных заготовок, а универсально-наладочные приспособления — универсальные базовые агрегаты для установки различных заготовок.
Характерной особенностью приспособлений является их быстрая переналаживаемость на основе унификации элементов базирования, фиксации, закрепления. В качестве основных и вспомогательных опор приспособлений применяют опорные пластины, опорные шайбы, установочные пальцы, центры, призмы, установочные оправки, патроны. К точности изготовления опор предъявляют повышенные требования, так как от нее зависят величины погрешности базирования изделия и упругих деформаций при закреплении и обработке.
Положение изделий на установочных поверхностях приспособлений уточняют с помощью фиксаторов, которые бывают подвижными и неподвижными. Число фиксаторов в приспособлении должно быть минимальным (один-два).
Установка изделия в приспособление осуществляется в определенной последовательности: предварительное положение (ориентирование) определяется установочными элементами, а окончательное — после ввода фиксаторов в отверстия или пазы изделия. Закрепление изделия производится специальными зажимами после фиксации.
В качестве зажимных механизмов автоматизированных приспособлений используют другие рычажные, клиновые, клино-плунжерные, рычажно-шарнирные, реечные, винтовые и другие механизмы. Более подробно конструкции силовых приводов зажимных механизмов приведены в гл. 3. Необходимым условием надежной и длительной работы приспособлений является применение в них специальных блокирующих устройств, не допускающих превышения сил зажима больше заданной величины во избежание повышенных деформаций изделий и корпусов приспособлений.
Приводы механизмов зажима должны обеспечивать возможность регулировки силы зажима в определенных пределах. Этому требованию удовлетворяют гидроприводы, пневмогидроприводы и пневмоприводы. Кроме них в автоматизированных приспособлениях используют магнитные и электромагнитные, вакуумные, электромеханические приводы.
Если конструкция изделия не позволяет устанавливать и закреплять его в стационарном приспособлении, то такое изделие устанавливают в приспособлениях-спутниках, которые можно разделить на две группы: спутники, на которых изделие только базируется, а закрепление спутника с изделием производится в стационарном станочном приспособлении; спутники, на которых изделие и базируется, и закрепляется. В приспособлениях станков крепятся только спутники.
Установку, закрепление и удаление изделий из спутника после изготовления производят вручную или автоматически специальными устройствами, установленными на загрузочной и разгрузочной позициях в начале и в конце AJ1 или участка. Закрепление осуществляется различными прихватами с помощью резьбовых зажимов.
Приспособление-спутник состоит из двух частей: нижней нормализованной с привернутыми элементами для базирования и фиксации на станках и верхней специальной (сменной наладки) для установки и закрепления изделий. В зависимости от количества устанавливаемых изделий приспособления-спутники подразделяются на одно- и многоместные. Одноместные приспособления применяют для изготовления крупных изделий, а многоместные — для средних изделий.
На спутниках можно обрабатывать корпусные детали, плиты, рычаги, шатуны и даже детали в форме тел вращения. Применение этих приспособлений обеспечивает правильную ориентацию изделий при перемещении от одной рабочей позиции к другой, возможность применения нормализованных конструкций станочных приспособлений для закрепления спутников. Но при этом возрастает погрешность базирования изделий, что можно учесть при наладке оборудования, усложняются транспортные устройства АПС, увеличивается занимаемая ее площадь.
Методика расчета и проектирования всех приспособлений, применяемых в условиях АП, должна предусматривать возможность их быстрой переналадки и обработки заготовок с переменными или увеличенными припусками, что необходимо в условиях широкономенклатурного производства.
3. Силовые приводы для автоматизации зажимных устройств в станочных приспособлениях
3.1. Пневматические приводы
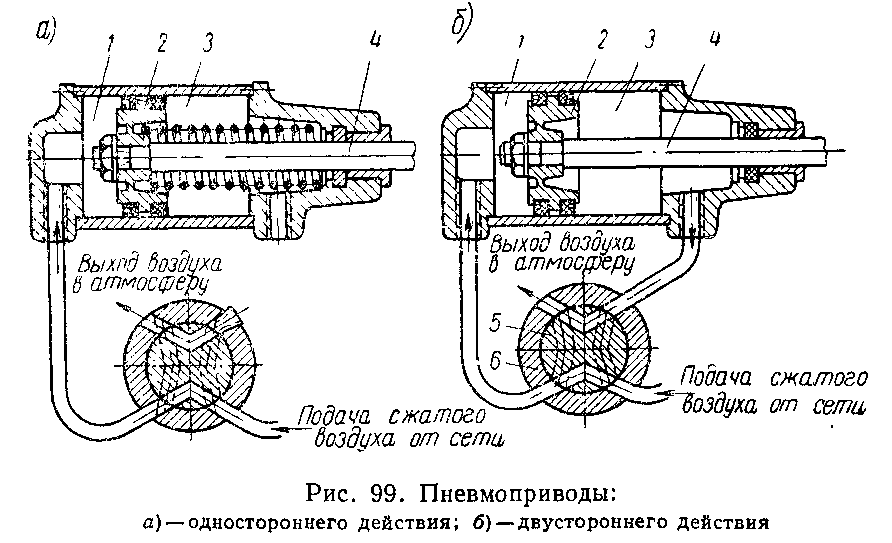
Рис. 6. Пневмоприводы:
а – одностороннего действия;
б - двустороннего действия
В качестве пневматических силовых приводов в приспособлениях при-меняются пневматические цилиндры с поршнем (поршневые пневмоприводы) и пневматические камеры с диафрагмами (диафрагменные пневмоприводы). По способу соединения с приспособлением последние разделяются на встроенные, прикрепляемые и универсальные.
Встроенные пневмоприводы помещаются в корпусе приспособления и со-ставляют с ним одно целое. Прикрепляемые пневмоприводы отделены от корпуса приспособления и присоединяются к нему. Такой пневмоприводы может отделяться от данного приспособления и использоваться в другом приспособлении. Универсальный(агрегатированный) пневмопривод — это специальный пневмоагрегат, применяемый для перемещения зажимных элементов различных станочных приспособлений.
Поршневые приводы. Пневматические поршневые приводы бывают одностороннего и двустороннего действия. В пневмо-приводах одностороннего действия (рис. 6, а) сжатый воздух поступает только в одну полость 1 пневмоцилиндра и перемещает поршень 2 со што-ком 4 вправо при зажиме детали. При разжиме детали поршень 2 со штоком 4 отводится влево пружиной 3, установленной на штоке. В пневмоприводах двустороннего действия (рис. 6, б) сжатый воздух поочередно подается в обе полости 1 и 3 пневмоцилиндра и перемещает поршень 2 со штоком 4 при зажиме и разжиме деталей. Золотник 5 распределительного крана 6 служит для последовательной подачи сжатого воздуха в полость 1 или 8 пневмоцилиндра.
Пневмоприводы одностороннего действия используются в тех случаях, когда для разжима обрабатываемой детали не требуется больших усилий.
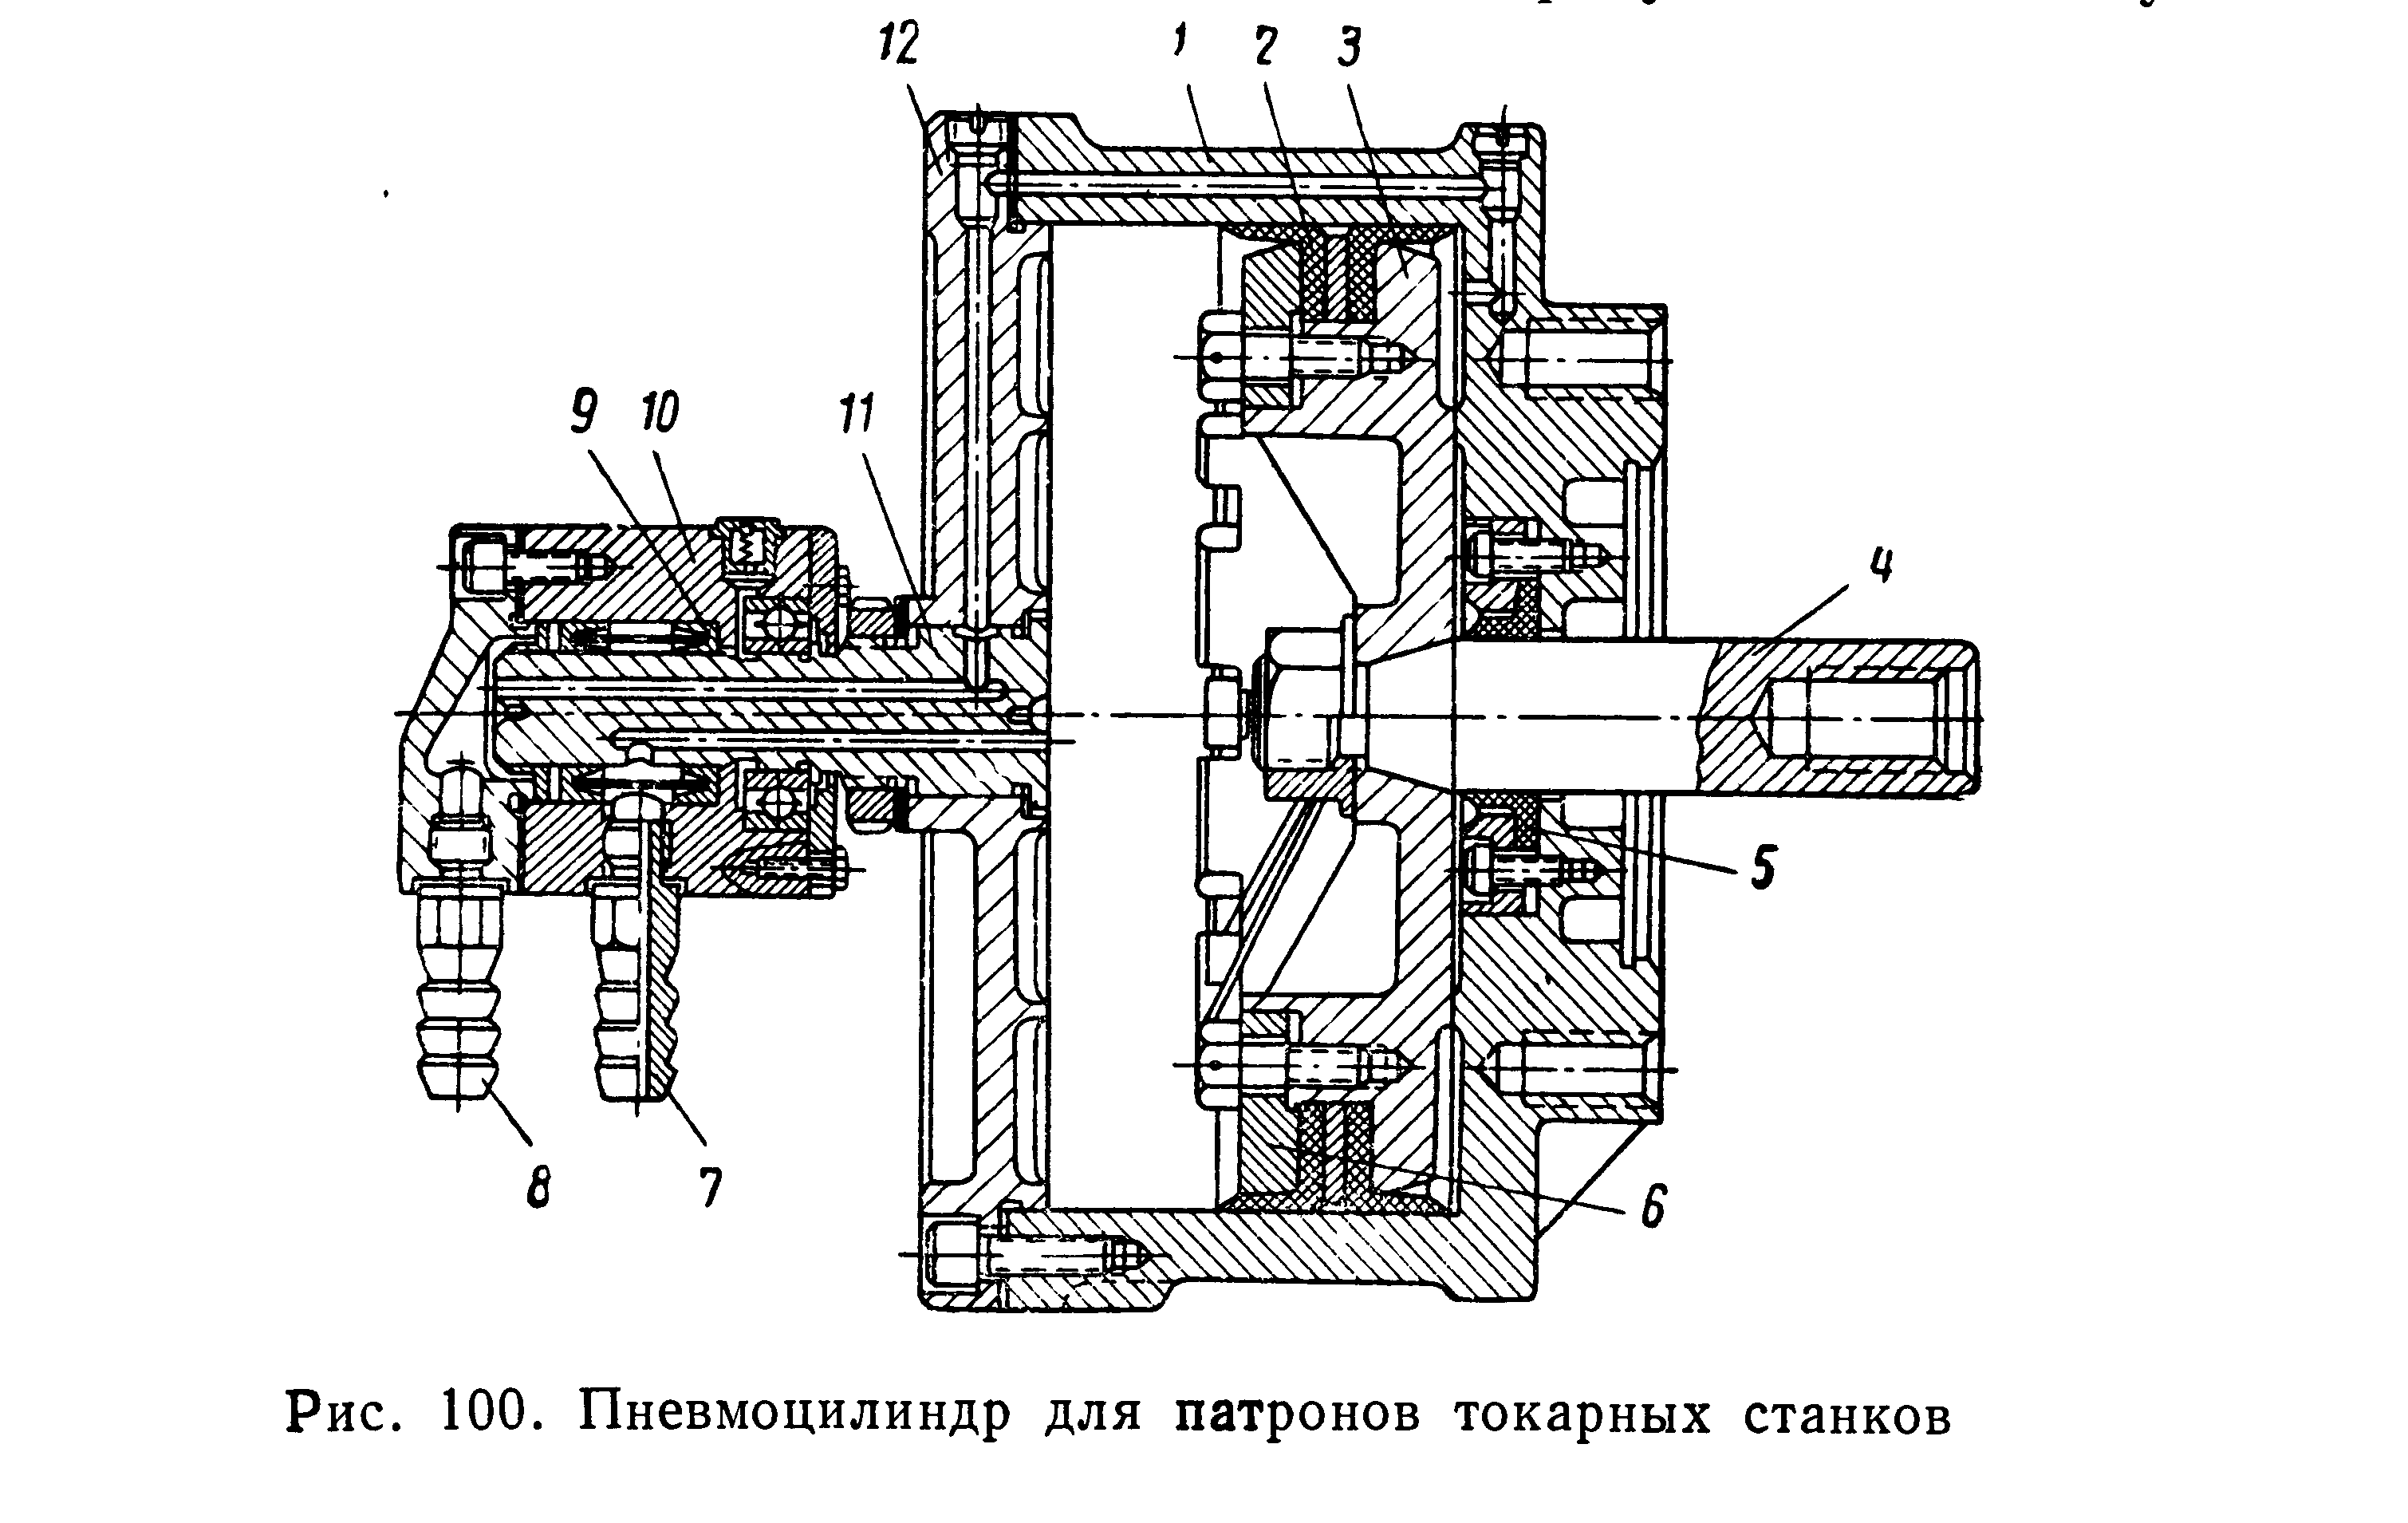
Рис. 7. Пневмоцилиндр для патронов токарных станков
Пневмоприводы двустороннего действия применяются тогда, когда, для за-жима нужны значительные силы или при большой длине хода поршня со штоком. Пневмоприводы применяются в приспособлениях, вращающихся при обработке детали (патроны токарных станков); в стационарных при-способлениях, устанавливаемых на столах станков; в приспособлениях, закрепляемых на вращающихся столах станков (приспособления к кару-сельно – фрезерным станкам с непрерывно вращающимся круглым столом или с делительным столом для позиционной обработки детали).
На рис. 7 показан пневмоцилиндр для перемещения кулачков пат-рона при зажиме и разжиме деталей, обрабатываемых на токарных станках. Пневмоцилиндр установлен на заднем конце шпинделя станка и вращается вместе с ним. На корпусе 1 пневмоцилиндра винтами закреплена крышка 12, в отверстие которой жестко посажена ось 11; на последней установлен не-вращающийся приемник сжатого воздуха 10. Внутри корпуса 1 находится поршень 3, закрепленный на штоке 4. На вращающейся оси 11 установлен шарикоподшипник, являющийся опорой для не вращающегося воздухо-приемника 10. В воздухоприемник 10 ввернуты штуцеры 7 и 8.
Во избежание просачивания сжатого воздуха из одной полости пневмо-цилиндра в другую применяются специальные уплотнения – манжеты 2 из маслостойкой резины, которые прижаты к поршню 3 кольцом 6. Утечке сжатого воздуха из пневмоцилиндра в атмосферу препятствует установленное в корпусе 1 резиновое уплотнение 5 и прокладки между крышкой 12 и корпусом 1, а утечке воздуха из воздухоприемника 10 препятствуют уплотнения - манжеты 9 и воротник.
При зажиме детали в патроне сжатый воздух подается к штуцеру 8 и, пройдя через верхнее отверстие в оси 11, крышке 12 и корпусе 1, посту-пает в правую полость пневмоцилиндра. Поршень 3 перемещается под дав-лением воздуха влево и через шток 4, тягу и другие промежуточные звенья патрона (на рисунке не показаны) сдвигает кулачки к центру патрона, при этом происходит зажим обрабатываемой детали. При разжиме детали сжатый воздух подается к штуцеру 7 и, пройдя через нижнее отверстие в оси 11, поступает в левую полость пневмоцилиндра. При этом поршень 3 перемещается вправо и через те же промежуточные звенья раздвигает кулачки патрона.
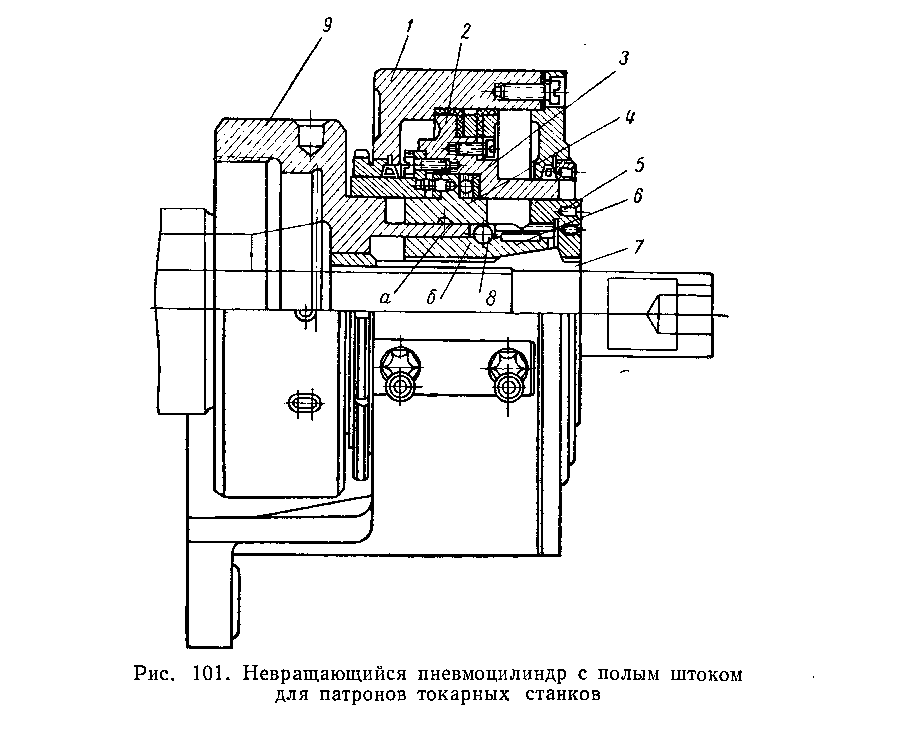
Рис. 8. Невращающийся пневмоцилиндр с полым штоком
для патронов токарных станков
Основные размеры вращающихся пневмоцилиндров нормализованы.
На рис. 8 показан невращающийся пневмоцилиндр с полым поршнем для перемещения зажимных устройств патрона при обработке деталей из прутка на токарном станке. Корпус 1 пневмоцилиндра неподвижно закреплен на передней бабке станка; следовательно, корпус 1 и поршень 2 не вращаются. Поршень перемещается вместе со втулкой 4 вдоль оси корпуса 9, который закреплен на переднем конце шпинделя и вращается вместе с ним. При движении влево поршень, упираясь в подшипник 3, передвигает его и втулку 4 влево. При этом втулка 4 конической кольцевой выточкой а нажимает на шарики 8, установленные в отверстиях корпуса 9. В свою очередь шарики, нажимая на коническую поверхность б втулки 6, перемещают ее. При этом втулка 6 сжимает цангу 7, которая зажимает пруток. Крышка 5 ограничивает перемещение цанги 7 вправо.
Для увеличения силы на штоке применяют пневмоцилиндры с двумя или тремя поршнями, установленными на одном штоке. На рис. 9 показан пневмоцилиндр с двумя поршнями. Корпус 1 пневмоцилиндра разделен внутренней перегородкой 3 на две половины и закрыт крышками 4 и 6. Сжатый воздух подается в отверстие б, расходится по каналам а, в, г корпуса и, поступая в правые полости цилиндра, давит на поршни 2 и 5, перемещая их влево. При подаче в отверстие е сжатый воздух расходится по каналам д, жу и и, поступая в левые полости цилиндра, перемещает поршни вправо.
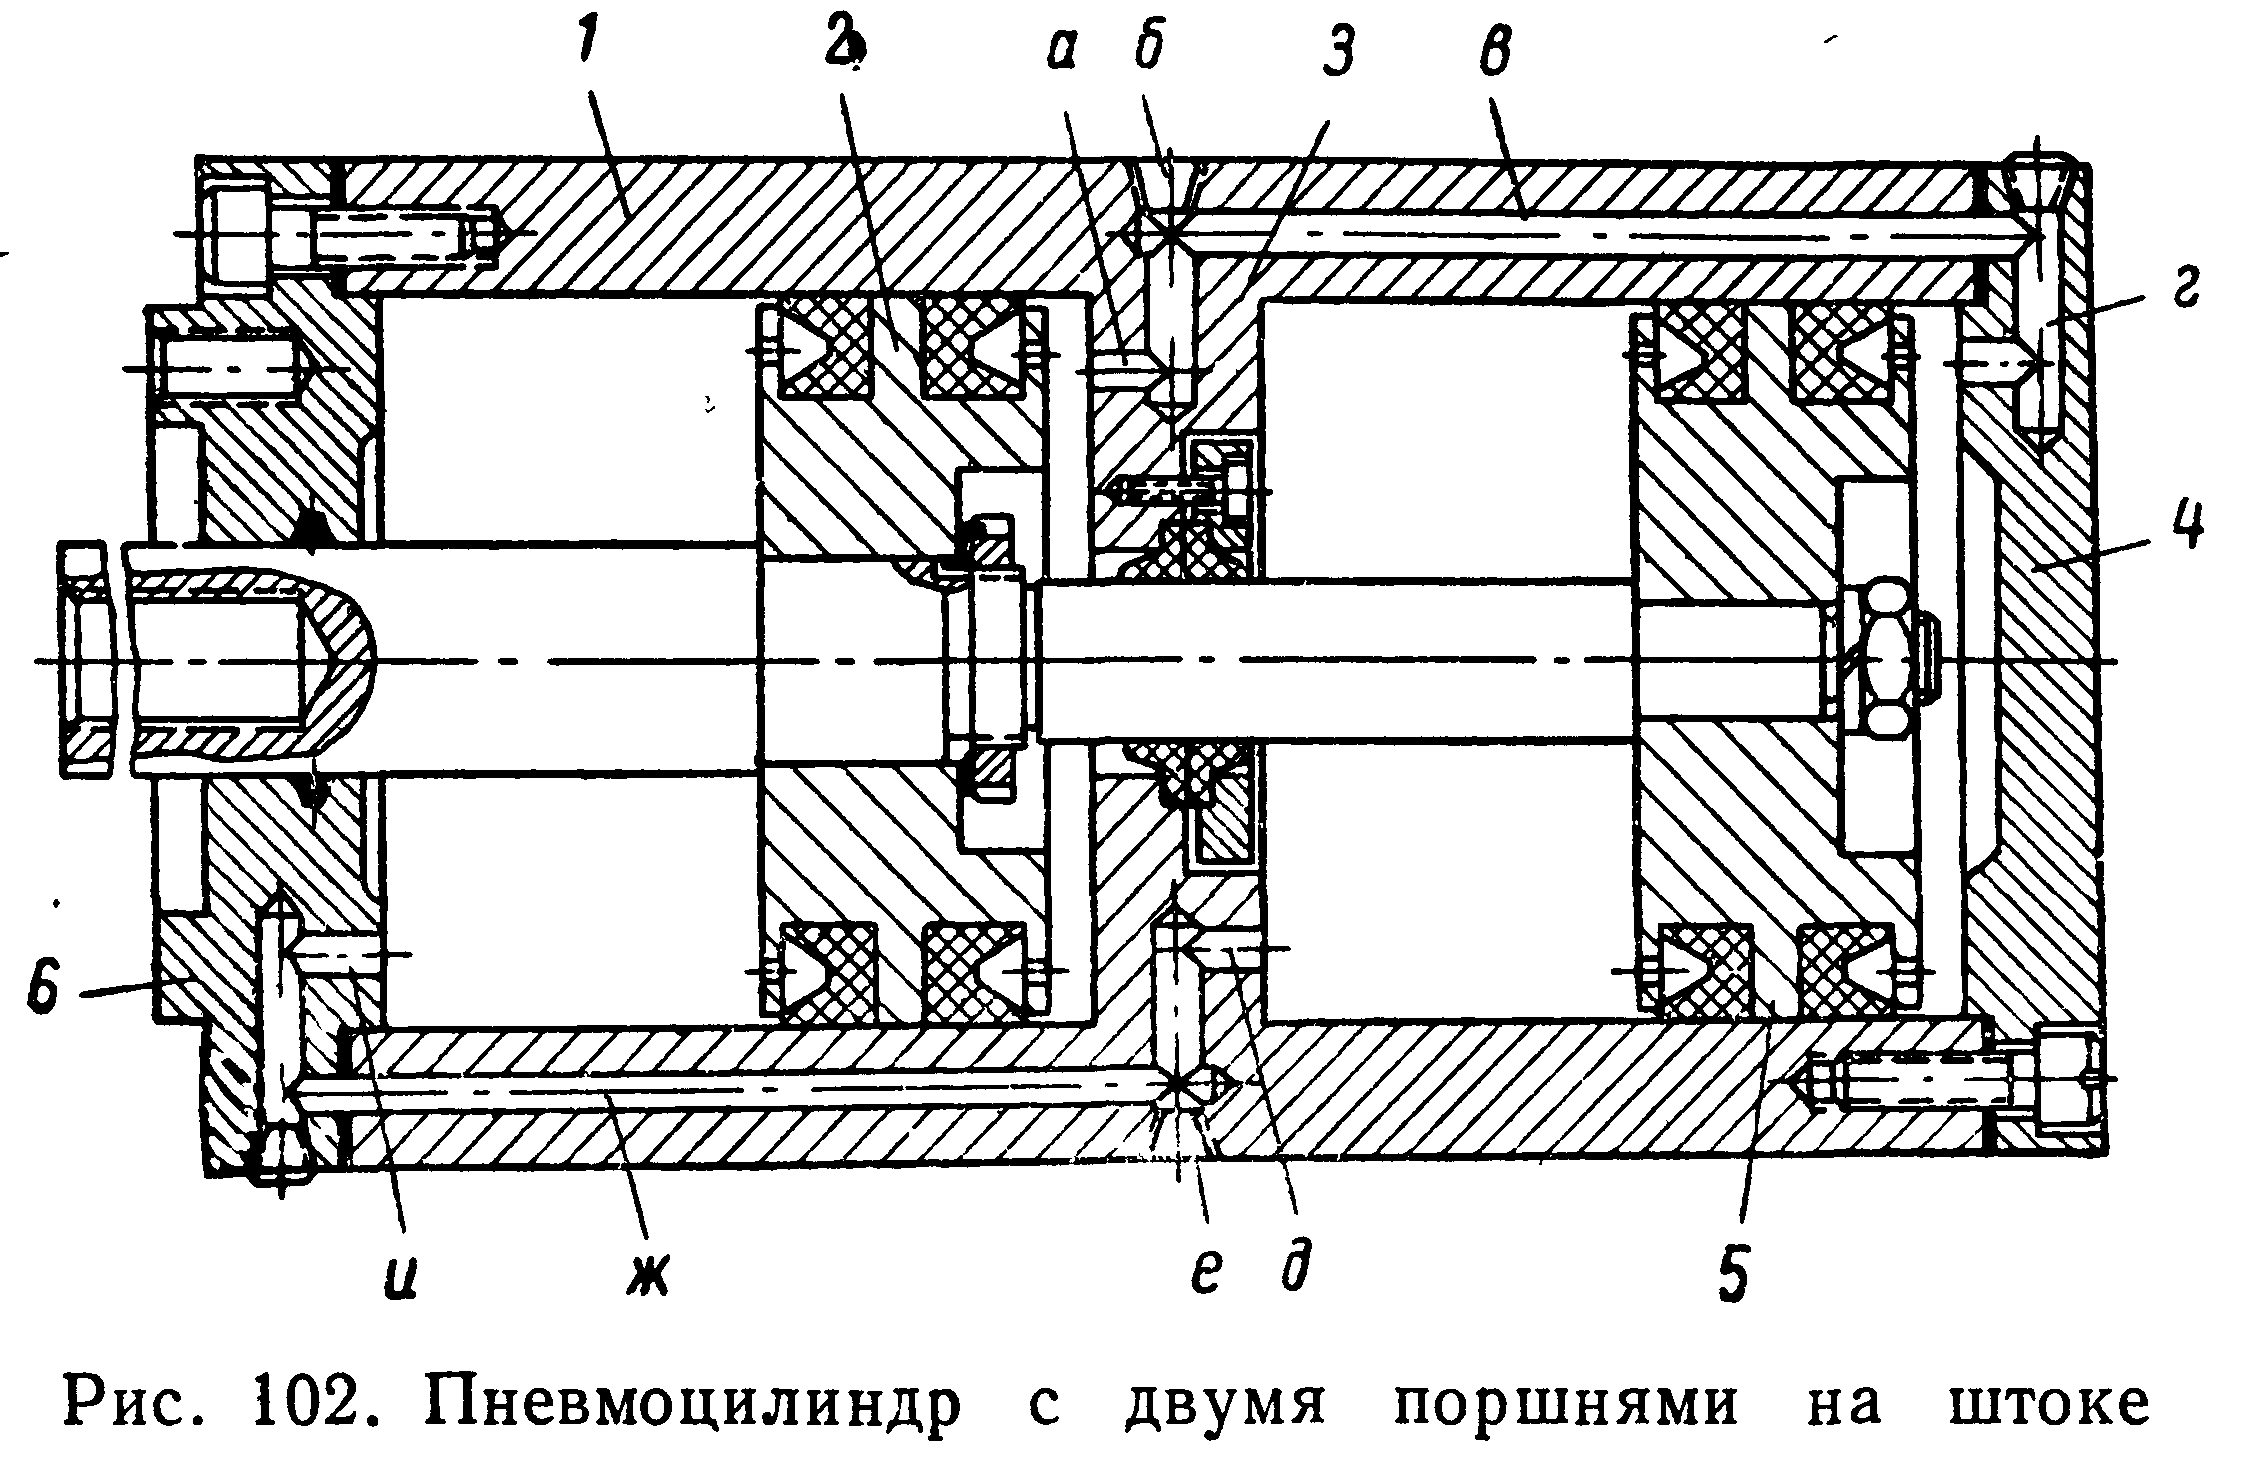
Рис. 9. Пневмоцилиндр с двумя поршнями на штоке
Пневмоцилиндры с несколькими поршнями на одном штоке применяются в качестве пневмоприводов стационарных и вращающихся приспособлений в том случае, когда шток должен передавать большую силу на зажимы приспособления, а конструкция станка или приспособления не позволяют применить пневмоцилиндр с поршнем большого диаметра (например, при установке пневмоцилиндров на шпинделях многошпиндельных автоматов, на машинных тисках и т. д.). Пневмоцилиндры с рычагом-усилителем развивают на штоке в несколько раз большую силу, чем пневмоцилиндры такого же диаметра без него, и применяются в приспособлениях, где требуется большая сила зажима обрабатываемой детали и нужен цилиндр небольшого диаметра. На рис. 10 показан пневмопривод с рычагом-усилителем для приведения в действие зажимов при закреплении и раскреплении обрабатываемых деталей в приспособлениях для фрезерных и сверлильных станков.
В пневмоцилиндре 1 установлен поршень 2 со штоком 3. На нижнем конце штока имеется паз, в который входит длинное плечо рычага-усилителя 4, установленного на оси 5. Короткое плечо рычага-усилителя входит в паз ползуна 6. В верхний конец ползуна ввинчена серьга 7, которая соединяется с зажимными устройствами приспособления. Сжатый воздух, последовательно поступая в бесштоковую и штоковую полости пневмоцилиндра, перемещает поршень со штоком вверх или вниз. Поршень через шток, рычаг-усилитель, ползун и серьгу перемещает зажимные устройства, которые зажимают или разжимают обрабатываемую деталь в приспособлении.
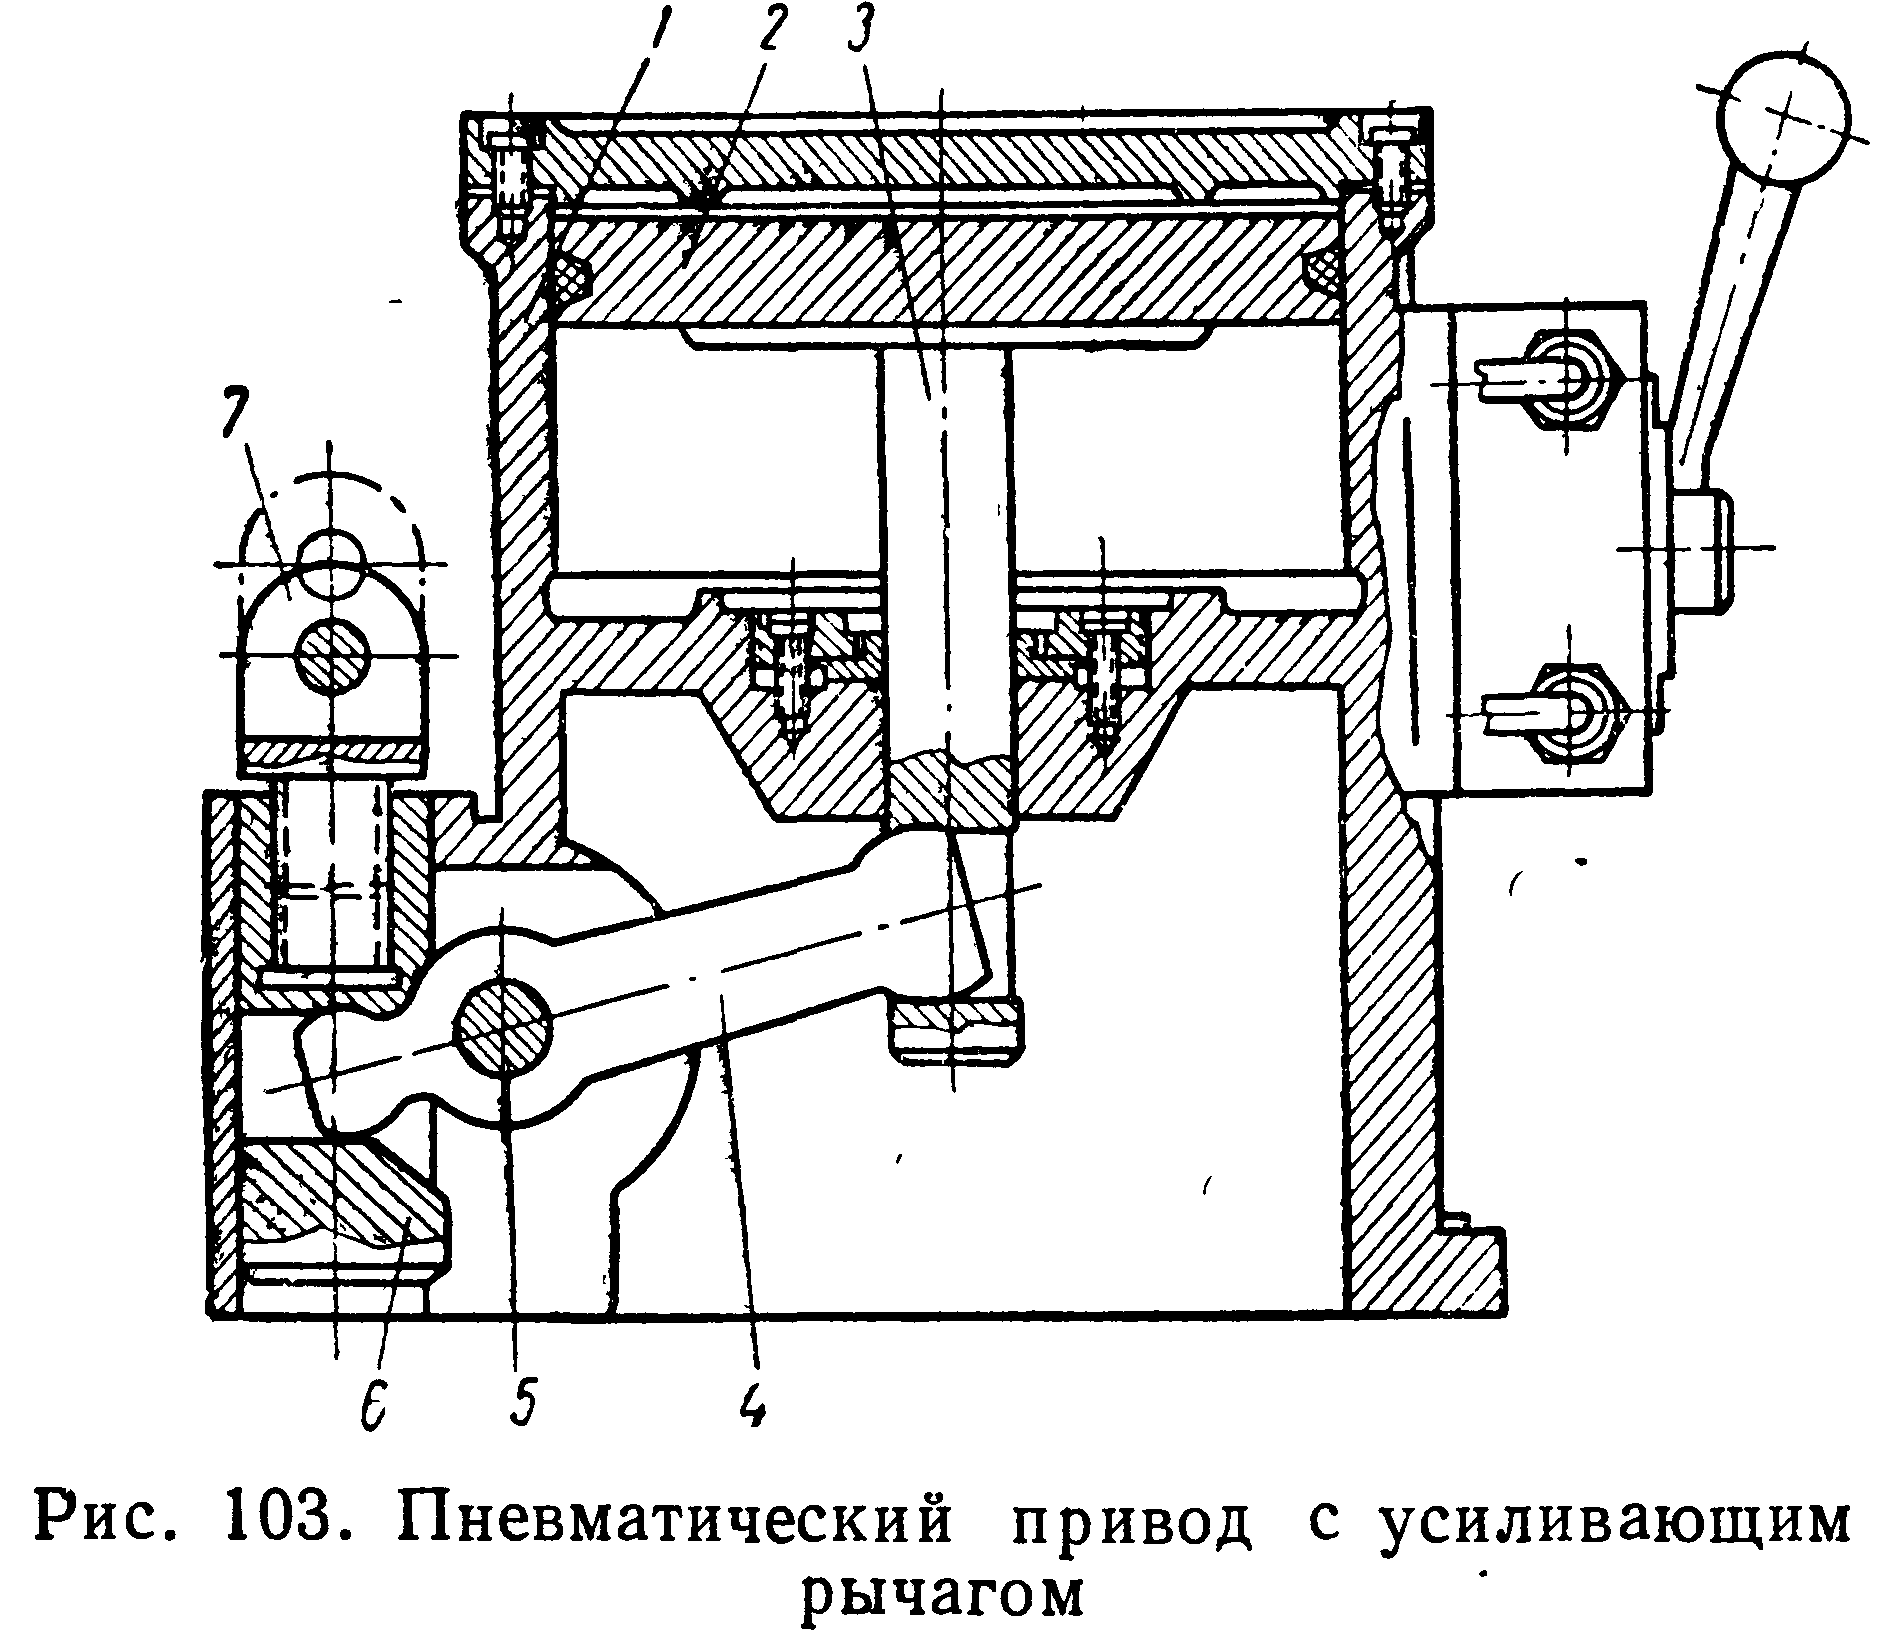
Рис. 10. Пневматический привод с усиливающим рычагом
Основные размеры поршневых пневмоцилиндров с усиливающим рычагом даны в справочной литературе.
Практически диаметр поршня выбирают по конструктивным соображениям, а длину хода поршня в цилиндре — в зависимости от величины перемещения зажимных устройств приспособления.
Диафрагменные приводы. Пневмокамеры с упругими диафрагмами, как и поршневые пневмоцилиндры, бывают одностороннего и двустороннего действия. В зависимости от способа компоновки с приспособлениями пневмокамеры разделяются на универсальные, встраиваемые и прикрепляемые. На рис. 11 показана нормализованная пневмокамера одностороннего действия, применяемая для перемещения зажимов при закреплении деталей в стационарных приспособлениях.
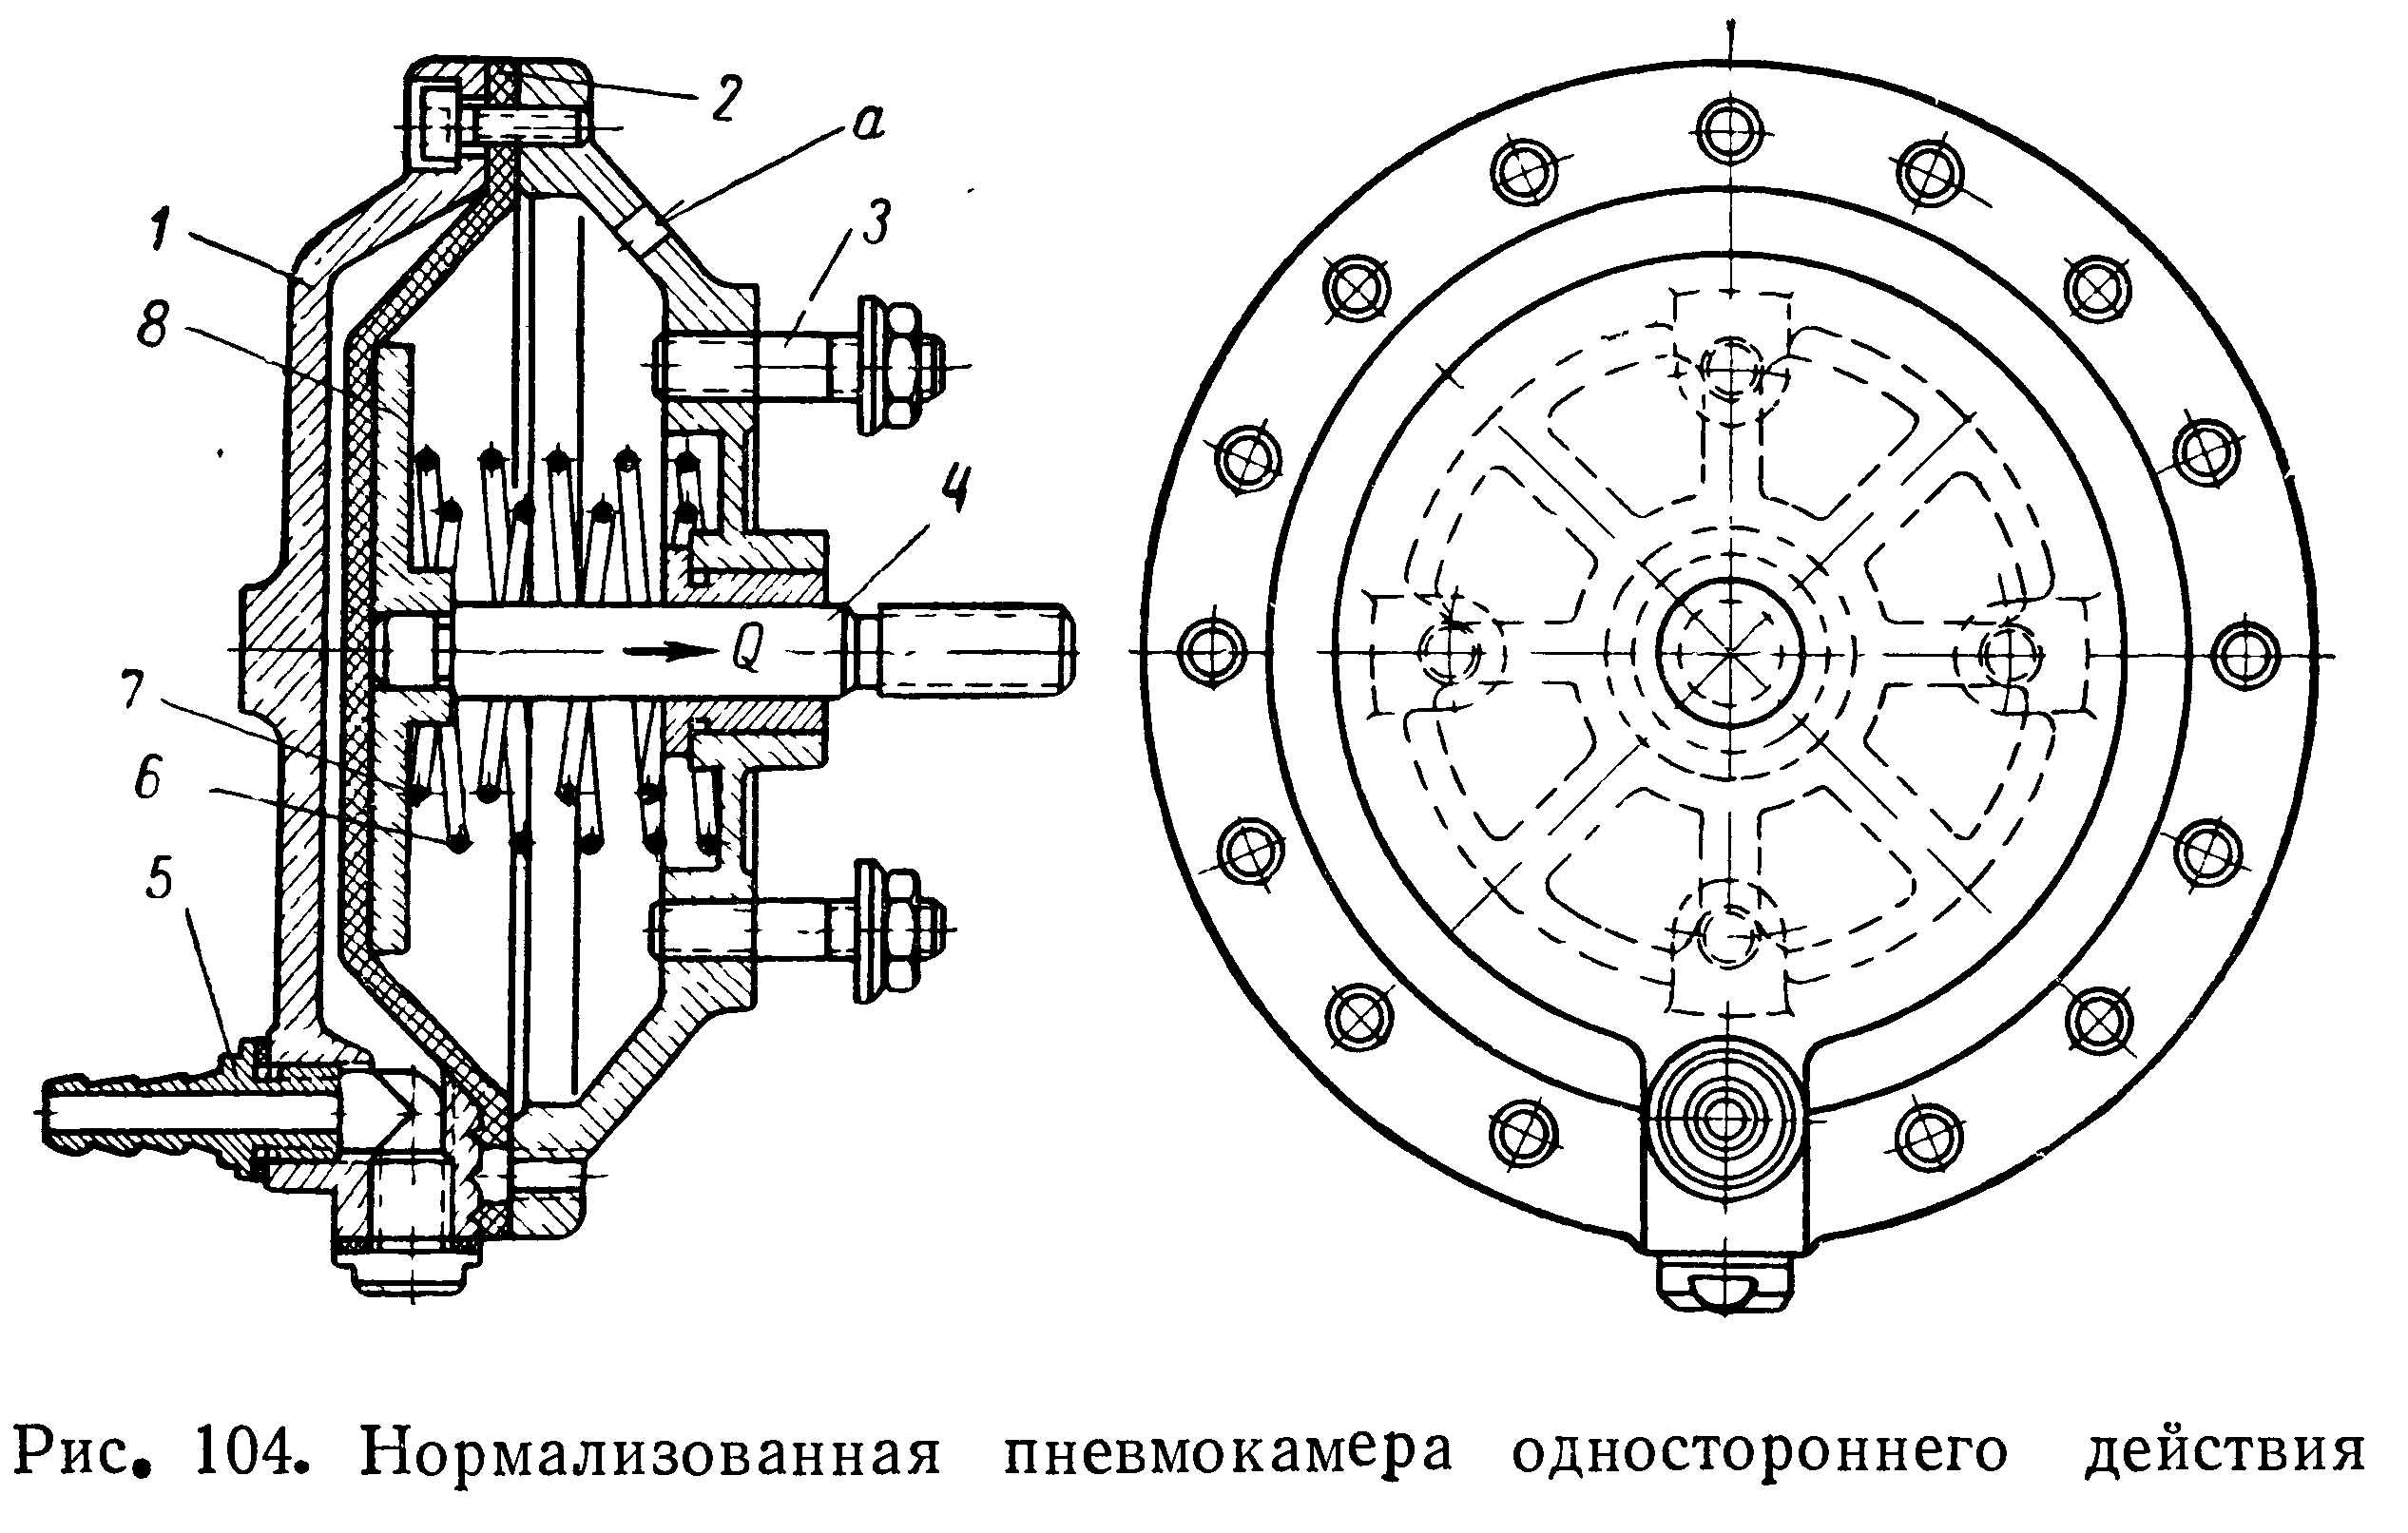
Рис. 11. Нормализованная пневмокамера одностостороннего действия
Между двумя крышками 1 винтами зажата резинотканевая диафрагма 2, жестко прикрепленная к стальному диску 8, установленному на штоке 4. Сжатый воздух через штуцер 5 поступает в бесштоковую полость пневмокамеры и перемещает диафрагму 2 с диском 3 и штоком 4 вправо; при этом осуществляется зажим детали в приспособлении. Когда сжатый воздух из бесштоковой полости выпускается в атмосферу, пружины 6 и 7 отводят диафрагму с диском и штоком в исходное положение, зажимы приспособления отходят от оси и разжимают обработанную деталь. Пневмокамера крепится к корпусу приспособления шпильками 3. Через отверстие а атмосферный воздух вытесняется из штоковой полости пневмокамеры при движении диафрагмы со штоком вправо.-
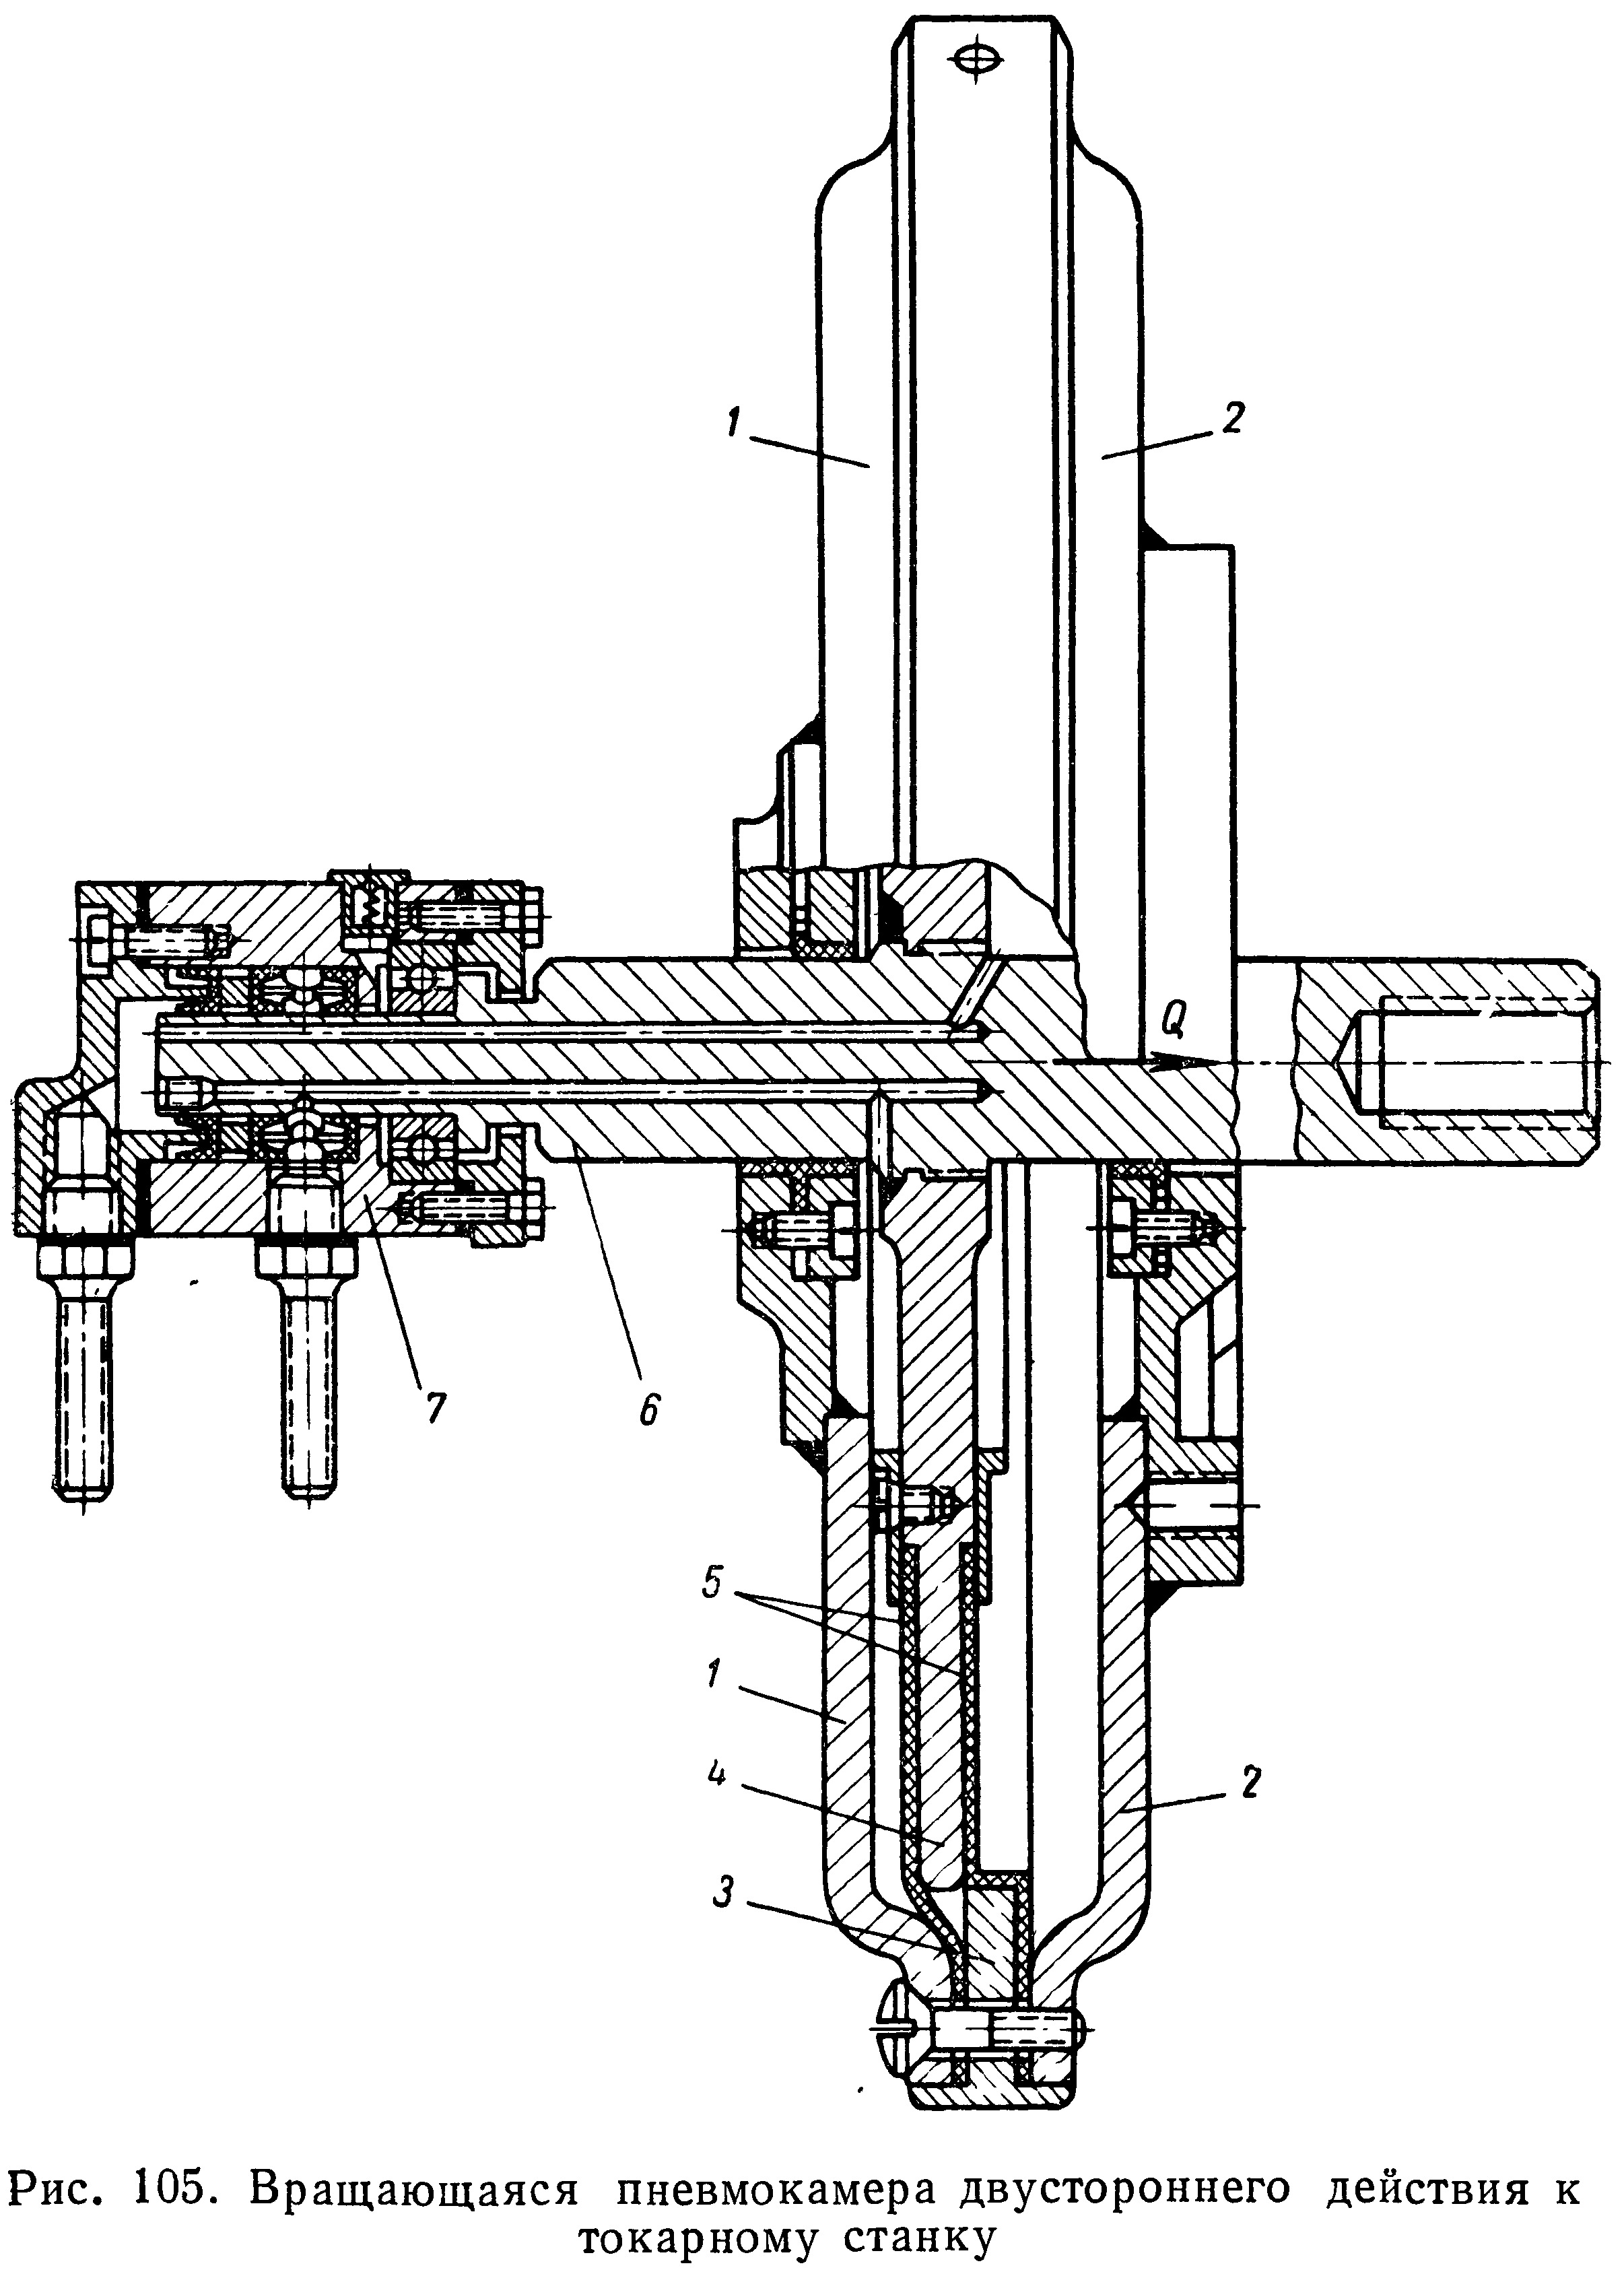
Рис. 12. Вращающаяся пневмокамера двустороннего
действия к токарному станку
На рис. 12 показана вращающаяся пневмокамера двустороннего действия, применяемая для перемещения кулачков патрона при зажиме и разжиме обрабатываемой детали. Пневмокамера устанавливается на заднем конце шпинделя токарного станка. Между крышками 1 и 2 винтами зажаты промежуточный диск 3 и две резинотканевые диафрагмы 5. Диск 4 жестко соединен со штоком 6 и диафрагмами 5. При впуске сжатого воздуха в правую полость пневмокамеры диафрагмы с диском и штоком движутся влево через тягу, и промежуточные звенья патрона перемещают кулачки к его центру и происходит зажим обрабатываемой детали. При впуске сжатого воздуха в левую полость пневмокамеры диафрагмы с диском и штоком перемещаются вправо и через промежуточные звенья патрона разводят его кулачки, которые разжимают обрабатываемую деталь. На левом конце штока установлен воздухоприемник 7 двустороннего действия для последовательной подачи сжатого воздуха в левую и правую полости пневмокамеры. Во время работы станка воздухоприемник не вращается, но движется со штоком вдоль его оси.
Двусторонние пневмокамеры применяются в тех случаях, когда требуются значительные силы для зажима и разжима обрабатываемых деталей. Основные размеры пневмокамер нормализованы.
Пневмокамеры по сравнению с пневмоцилиндрами обладают некоторыми преимуществами: 1) имеют более простую конструкцию и стоят дешевле; 2) требуют меньшую точность изготовления и чистоты обработки поверхностей деталей; 3) при нормальной эксплуатации диафрагмы пневмокамер до износа выдерживают 500 ООО включений, тогда как манжеты пневмоцилиндров — до 10 ООО включений; 4) исключают утечку сжатого воздуха до полного износа диафрагмы.
К недостаткам пневмокамер следует отнести небольшую величину перемещения диафрагмы со штоком (5—35 мм), зависящую от диаметра, толщины и материала диафрагмы, и уменьшение усилия на штоке пневмокамеры при его перемещении от исходного положения. Поэтому пневмокамеры применяются в тех случаях, когда для зажима детали в приспособлении не требуется очень больших зажимных усилий и значительных перемещений диафрагмы со штоком.
В серийном и мелкосерийном производстве при обработке деталей на фрезерных, сверлильных и других станках применяются в основном универсальные приспособления с ручными зажимами. Чтобы повысить производительность труда и облегчить условия работы станочника, необходимо ручные зажимы заменить механизированными. Для механизации зажимных устройств приспособлений следует применять универсальные пневмоприводы (диафрагменные и поршневые).