Материал: Функциональные материалы в аэрокосмической технике. Ожерельев В.В., Костюченко А.В
стики Cu-Zn и высокую хрупкость Cu-Al в поликристаллическом состоянии [4].
В сплавах Cu-Zn-Al и Cu-Al-Ni под нагрузкой выше Mн происходит постадийное развитие мартенситных превращений – реализуется несколько мартенсит-мартенситных превращений, в результате которых деформация достигает 20 %. После разгрузки происходит возврат этой деформации – данные сплавы демонстрируют высокую сверхупругость.
1.10. Профилированные монокристаллы Cu-Al-Ni
Наиболее перспективное направление поиска технологических решений устранения межкристаллитного охрупчивания и повышения функциональных свойств сплавов с эффектами псевдоупругости и памяти формы – разработка эффективных технологий получения монокристаллов системы Cu-Al-Ni заданных геометрических размеров и формы. В монокристаллическом состоянии свойства памяти формы и псевдоупругости проявляют анизотропию, что обеспечивает условия реализации обратимости формы вплоть до деформаций ~20%, а отсутствие границ зерен исключает межкристаллитное охрупчивание.
Впервые профилированные монокристаллы системы Cu- Al-Ni с эффектами псевдоупругости и памяти формы были получены способом Степанова в Воронежском политехническом институте в 1979 г. [5]. Разработанная технология позволила провести всесторонние исследования структуры, термомеханических и диссипативных свойств монокристаллов в зависимости от состава сплавов, ориентации монокристаллов, условий нагружения, температурно-временной предыстории. На основе выращенных монокристаллов был разработан ряд внедренных в производство устройств, принцип действия которых основан на эффектах псевдоупругости и памяти формы.
36
1.11. Выращивание монокристаллов Cu-Al-Ni методом Степанова
Отличие метода Степанова от известных тигельных методов зонной плавки, Бриджмена и безтигельных методов Вернейля и Чохральского состоит в том, что заданная форма и размер поперечного сечения жидкой фазы в непосредственной близости от фронта кристаллизации задается формообразующим устройством с учетом капиллярного эффекта, смачивания, поверхностного натяжения. Кристаллизация расплава происходит в отсутствие контакта с поверхностью формообразователя, поэтому структура монокристалла характеризуется высокой степенью совершенства, а форма и геометрические размеры поперечного сечения кристалла отслеживают топологию формообразующего устройства.
Принципиальные схемы технологической зоны роста профилированных монокристаллов способом Степанова с использованием не смачиваемых расплавом формообразователя приведена на рис. 1.22.
В тигле 1 находится расплав 2. Нагреватель 3 включен в систему автоматического контроля и прецизионного поддержания температуры в расплаве и непосредственно в зоне кристаллизации. Формообразователь 4 свободно плавает на поверхности расплава, либо принудительно погружается в расплав так, чтобы сформированный мениск расплава вблизи фронта кристаллизации обеспечивал заданные поперечные размеры кристалла по мере его перемещения вертикально вверх с постоянной скоростью. Вращение тигля в процессе роста кристалла обеспечивает аксиальную симметрию температурного поля в расплаве. Зацепление расплава в зависимости от профиля монокристалла может происходить как за верхнюю кромку не смачиваемого расплавом формообразователя (рис. 1.22, а, в), так и за нижнюю кромку (рис. 1.22, б). [5].
37
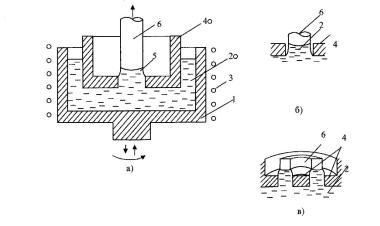
Рис. 1.22. Схемы технологической зоны роста кристаллов в виде
стержня и трубки (зацепление за верхнюю – (а), (в) и нижнюю (б) кромку формообразователя) по способу Степанова:
1 – тигель, 2 – расплав, 3 – нагреватель, 4 – формообразователь, 5 – столб расплава, 6 – монокристалл
Технология выращивания монокристаллов сплава Cu-Al-Ni потребовало решения ряда совместных тепловых и капиллярных задач, прежде всего, для анализа устойчивости процесса роста. Разработаны технологические зоны для разных поперечных размеров и профилей монокристаллов [5]. Выращивание профилированных монокристаллов сплава Cu-Al-Ni проводили на промышленной установке «РЕДМЕТ–201», показанной на рис. 1.23, в вакууме или среде аргона.
38
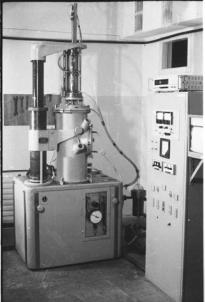
Рис. 1.23. Внешний вид установки для выращивания профилированных монокристаллов способом Степанова
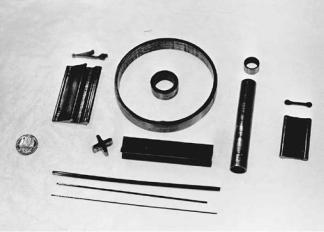
Тигель, формообразователь, нагреватель изготавливались из графита, для тепловых экранов применялся листовой молибден. В условиях зацепления за верхнюю кромку формообразователя были получены профили длиной до 600 мм разной геометрии поперечного сечения: прутки диаметром 2-6 мм, трубки с внутренним диаметром более 2 мм и толщиной стенок 1-5 мм, пластины толщиной 1-5 мм и шириной до 30 мм, а также более сложной геометрии.
Фотография некоторых профилей монокристаллов приведена на рисунке 1.24. Скорость роста составляла 5-6 мм мин-1. При меньших скоростях роста на поверхности кристалла появлялись полосы, параллельные фронту кристаллизации, высотой ~0,1мм и периодом повторяемости 0,5 мм. Полосы появляются в результате периодического диффузионного перераспределения
39
компонентов сплава между жидкой и твердой фазами, что приводит к изменению температуры на границе раздела фаз и, как следствие, периодическому изменению положения фронта кристаллизации.
Методами металлографии и рентгенографии было установлено, что структура по длине кристалла однородна, малоугловые границы встречаются крайне редко, плотность дислока-
ций в зависимости от типа профиля не превышает 4х103 – 7х104 см-2.
Рис. 1.24. Профилированные монокристаллы сплава
Cu-Al-Ni [5]
1.12. Применение сплавов с эффектом памяти формы
Рассмотрим некоторые важные направления практического применения сплавов с эффектами псевдоупругости и памяти формы в технике и медицине.
Трансформирующиеся конструкции. На основе материа-
лов с эффектом памяти формы разрабатываются различные саморазвертывающиеся конструкцииАв , которые при температуре эксплуатации находятся нижеАв н в сложенном состоянии, а в результате нагрева выше к принимают расправленную форму.
40