Курсовая работа (т): Измерение и контроль температуры рабочего пространства в методической печи
Измерение и контроль температуры рабочего пространства в методической печи
Министерство образования и науки Российской Федерации
Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования
«Магнитогорский государственный технический университет им. Г.И. Носова»
Кафедра
автоматизированных систем управления
КУРСОВАЯ РАБОТА
по дисциплине «Технические измерения и приборы»
на тему :
«Измерение и контроль температуры рабочего пространства в методической печи»
Исполнитель: Карасик А.Е.
Руководитель: Гребенникова В.В.
Магнитогорск,
2014
Содержание
Введение
. Технический процесс
.1 Методические печи с подвижными балками
2. Методы и средства измерения температуры
2.1 Классификация средств измерения температуры контактным методом
2.2 Механические термометры
2.3 Электрические контактные термометры
2.4 Контроль температуры рабочего пространства методической печи
2.5 Поверка термоэлектрических термометров(термопар)
3. Выбор прибора
4. Схема подключения измерительного датчика
Заключение
Список используемой
литературы
Введение
Правильный выбор и применение методов и средств контроля одного из важнейших параметров (температуры в металлургических печах) оказывает решающее влияние на характеристики их работы: производительность, обеспечение требуемого режима, качество готовой продукции, расход энергии.
Измеритель температуры характеризуется следующими основными признаками:
) методом измерения (контактный, бесконтактный, комбинированный и т.д.);
) величиной инструментальной погрешности;
) быстродействием;
) экономичностью;
) наличием или отсутствием воздействием воздействия на объект измерения.
Контактные методы реализуются с помощью термоэлектрических термометров (ТТ) или термометров сопротивления; бесконтактные - пирометров излучения: ПСИ, ПЧИ и ПСО. Основными критериями при выборе различных методов являются точность измерения и достоверность получаемых данных.
Суммарная погрешность автоматического контроля определяется инструментальной ошибкой измерительного устройства и погрешностью метода в целом.
Первая зависит от свойств измерительного комплекта, вторая - от взаимодействия устройства и объекта контроля. Металлургическая печь является весьма сложным объектом контроля температуры.
Внешний теплообмен осуществляется за счет теплоотдачи излучением и
конвекцией, которые определяются рядом параметров: коэффициентом теплоотдачи αкон, температурами металла Тм, газа
Тг, кладки Ткл, степенями черноты εм, кладки εкл, газа εг. Указанные параметры в агрегатах
практически не контролируются. Для управления процессами в печи необходимо
знать температуру металла (либо распределение температур в случае массивной
заготовки), кладки и газа [1].
1. Технический процесс
Горячая прокатка непрерывнолитых слябов, предназначенных для получения из них жести, осуществляется в ЛПЦ-10 ММК. Цех включает: отделение приема литых слябов, непрерывный широкополосный стан (НШПС) 2000, отделение отделки горячекатаных рулонов.
НШПС 2000 состоит из участка загрузки слябов, участка нагревательных
печей, черновой и чистовой групп клетей, промежуточного рольганга между ними, а
также уборочной линии стана (рис.1).
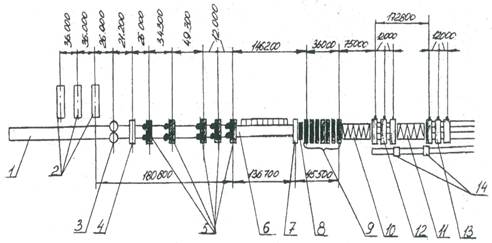
Рисунок 1 - Схема расположения стана 2000
- приемный рольганг; 2 - методические печи; 3 - черновой окалиноломатель;
4 - клеть дуо; 5 - универсальные клети кватро; 6 - промежуточный рольганг; 7 -
летучие ножницы; 8 - черновой окалиноломатель; 9 - клети непрерывной чистовой
группы; 10 - первый отводящий рольганг; 11 - второй отводящий рольганг; 12 -
первая группа моталок; 13 - вторая группа моталок; 14 - весы
Участок нагревательных печей состоит из трех методических печей 2 с шагающими балками, загрузочного рольганга перед каждой печью, сталкивателей слябов, приемного рольганга 1, приемников слябов из печей. Производительность каждой печи 460 т/ч. Черновая группа клетей состоит из вертикального окалиноломателя 3, клети дуо 4, пяти универсальных клетей кватро 5. Из которых три последние объединены в непрерывную подгруппу. Промежуточный рольганг 6 оснащен тепловыми экранами типа энкопанель и устройствами разделки недокатов.
Чистовая группа стана включает летучие ножницы 7, чистовой роликовый
окалиноломатель 8, семь клетей кватро 9, оснащенных гидронажимными
устройствами, осевой сдвижкой рабочих валков и системами противоизгиба. Все
межклетевые промежутки оснащены устройствами ускоренного охлаждения
прокатываемых полос.За последней клетью стана начинается отводящий рольганг 10
с дубширующими устройствами перед каждым участком моталок. Уборочная линия
включает два участка моталок 12, 13. На каждом из участков имеется группа из
трех моталок. Участки моталок оборудованы тележками съемников рулонов,
кантователями рулонов, транспортирующими конвейерами с подъемно-поворотными
столами, весами 14, рулоновязальными машинами и маркировщиками рулонов [3].
1.1 Методические печи с подвижными балками
Методические печи с шагающими балками (рис.2), переносящими слябы к окну
выдачи нагретого металла по направлению, противоположному движению продуктов
сгорания топлива, относятся к числу агрегатов непрерывного действия,
потребляющих более половины энергии, расходуемой на производство тонких
горячекатаных полос.
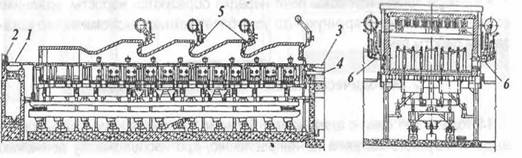
Рисунок 2 - Методическая печь с шагающими балками, с торцевой загрузкой и
выдачей
- рольганг загрузки; 2 - сталкиватель; 3 - рольганг выдачи; 4 - машина безударной выдачи; 5 - торцевые горелки; 6 - боковые горелки
Для нагрева слябов до температуры прокатки 1200 - 1300°С применяются методические печи с шагающими балками. Под печи состоит из шести рядов неподвижных (стационарных) и четырех рядов подвижных (шагающих) балок, имеющих испарительное охлаждение. Подвижные балки могут совершать движения вверх и вниз, вперед и назад. При движении вверх подвижные балки приподнимают заготовки над неподвижными на высоту 100 мм. При движении вперед заготовки перемещают по печи на 450 мм. При этом первая со стороны выдачи заготовка выталкивается подвижными балками из печи, а очередная заготовка, находящаяся ранее на загрузочном столе, вносится в печь. При движении балок вниз заготовки укладываются на неподвижную часть пода, оказываясь перемещенными вперед на один шаг; при этом подвижные балки опускаются ниже уровня пода также примерно на 100 мм. При движении назад подвижные балки устанавливаются в положение, из которого они вновь могут захватить в печь очередную заготовку. Интервал времени между окончанием каждого движения шагающих балок и началом следующего составляет 0,5 с.
Таким образом, с помощью шагающих балок выполняются все основные операции по загрузке, перемещению по печи и выгрузке заготовок. Печи с шагающим подом обладают преимуществами по сравнению с толкательными:
а) возможность располагать заготовки на некотором расстоянии друг от друга, благодаря чему металл нагревается с трех сторон, что значительно ускоряет и улучшает качество нагрева, а также в связи с сокращением времени пребывания металла в печи уменьшает окалинообразование <#"807732.files/image003.jpg">
Рисунок 1 - Биметаллические измерительные преобразователи температуры
В жидкостных термометрах измеряемой величиной, характеризующей температуру, является изменение объема термометрической жидкости. Термобаллон, в котором находится основная часть жидкости, изготавливается из стекла или стали.
К термобаллону подключен капилляр диаметром 0,1 - мм. У стеклянного термометра капилляр находится рядом со шкалой непосредственного наблюдения.
У жидкостных манометрических термометров капилляр подключен к манометру, показания которого пропорциональны температуре.
Длина капилляра в таких термометрах может достигать 60 м. Чувствительный
элемент, капилляр и указатель в них образуют замкнутую, неделимую, герметичную
термосистему, которая монтируется и демонтируется только целиком. Диапазон
измерения термометров зависит от свойств термометрической жидкости:
Таблица 1 - Свойства термометрической жидкости
|
этиловый спирт |
-110… +210 С; |
|
ртуть в вакууме |
-30... +150 ◦С; |
|
ртуть под давлением |
-30... +630 ◦С; |
|
толуол |
-90... +110 ◦С; |
|
толуол под давлением |
-90... +230 ◦С. |
Погрешности измерения температуры при помощи жидкостных механических термометров обусловлены различием температур жидкости в термобаллоне и в капилляре и зависят также от длины капилляра.
Для повышения точности в жидкостных манометрических термометрах применяют компенсационный капилляр.
Погрешность в таком случае уменьшается с±2 до ±0,5 %.
Основными недостатками механических термометров являются значительная инерционность и невозможность объединения с другими информационными сигналами для дальнейшей обработки.
Поэтому в машиностроении температуру измеряют в основном термометрами, принцип действия которых основан изменении электрических свойств веществ при изменении температуры.
Все виды электрических контактных термометров разделяются на две группы: термометры сопротивления, в которых с изменением температуры изменяется активное сопротивление чувствительного элемента, и термоэлектрические термометры (термопары), где при изменении температуры первичного преобразователя изменяется его термоЭДС.
У металлических проводников сопротивление обычно возрастает с повышением температуры, а у полупроводниковых падает.
Чаще всего применяются платиновые или медные термометры сопротивления,
каждый из которых обладает номинальным сопротивлением R 0 при 0°С в
пределах от 1 до 500 Ом. При температурах выше 0°С зависимость сопротивления
платиновых термометров от температуры имеет вид
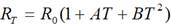 ,
где A = 3,9685·10-3; B= -5,847•10 -7;
Т- абсолютная температура, К.
Область применения технических платиновых термометров (-260).. 1 100 ◦С.
Температурная зависимость сопротивления медных термометров
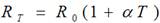 ,
где a =4,28•10 -3. Медные термометры могут работать в интервале температур от -50 до +200 ◦С.
В чувствительных элементах платиновых и медных термометров сопротивления тонкая проволока (0,05- 0,10 мм) меняется на каркас изоляционного материала, например кварца, либо проволочная спираль помещается в керамический каркас, а спираль заполняется изолирующим порошком и обеспечивается герметизация чувствительного элемента.
Полупроводниковые термометры сопротивления выпускаются для измерения
температуры в диапазоне от -200 до +300 °С. Обычно каждый такой термометр
требует индивидуальной градуировки. Зависимость сопротивления полупроводниковых
термометров от температуры приближенно описывается выражением
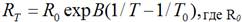
сопротивление при эталонной температуре; RT - сопротивление
при измеряемой температуре Т; В - параметр, зависящий от материала
преобразователя (В = 3 000 - 4 000К); Т - абсолютная температура объекта. К.
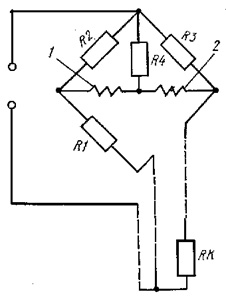
Рисунок 2 - Схема измерительной цепи металлического термометра
сопротивления
Хотя большая нелинейность характеристики преобразователя является нежелательной из-за усложнения измерительной схемы терморезисторов, тем не менее полупроводниковые термометры сопротивления получили распространение в лабораторной и производственной практике благодаря высокой чувствительности, простоте, прочности, транспортабельности и возможности использования без дополнительного усилителя. Поскольку сопротивление полупроводниковых термометров лежит в интервале от 1 кОм до 1 МОм, то можно пренебречь изменением сопротивления клемм и соединительных проводов. Чувствительные элементы полупроводниковых термометров состоят главным образом из смесей окислов металлов, которые при высокой температуре сплавляются в форме маленьких пластинок, стерженьков или шариков. Благодаря малым размерам обеспечиваются хорошие динамические свойства таких термометров.
Для измерения сопротивления термометров используются автоматические мосты и логометры, питаемые постоянным, а иногда и переменным током. На рис. 38 показана схема измерительной цепи металлического термометра сопротивления с трехпроводной линией связи. Три плеча моста составляют манганиновые резисторы R1, R2 и R3. Четвертое плечо состоит из преобразователя термометра RК и подгоночных резисторов (на схеме не показанных). Последовательное соединение каждого из подводящих проводов соответственно с резисторами R1и R3 позволяет автоматически компенсировать влияние колебаний их температуры на результат измерения. Показания логометра, рамки которого 1 и 2 подключены к двум точкам моста непосредственно и к одной через резистор R4, пропорциональны изменению сопротивления первичного преобразователя температуры RK.
Погрешность металлических термометров сопротивления в зависимости от исполнения составляет от ±0,5 % до ±3 %, а у полупроводниковых0,5 %. За счет специального отбора и индивидуальной градуировки можно снизить погрешность полупроводниковых термометров сопротивления до ±0,01 °С. Принцип действия термоэлектрического термометра (термопары)основан на термоэлектрическом явлении, в результате которого в цепи, состоящей из двух разнородных проводников, возникает термоЭДС, зависящая от температуры в местах соединений этих проводников. Для измерения температуры одно из соединений разнородных проводников (рабочие концы) помещают в среду, температуру которой измеряют, а температура другого соединения (свободных концов) известна. ТермоЭДС термоэлектрического термометра не изменится, если в его цепь будет включен третий проводник или измерительный прибор и температура мест его соединения будет одинаковой.
Свободные концы термоэлектрического термометра нужно располагать в месте, удобном для стабилизации или измерения температуры. Для этого применяют удлиняющие (компенсационные) провода, которые присоединяют к термоэлектродам.
Зависимость между термоЭДС и разностью температур рабочих и свободных концов в общем случае является нелинейной и может быть аппроксимирована уравнением третьей степени. Если сузить диапазон измеряемых температур, то характеристики многих термопар могут быть линеализированы без большого ущерба для точности измерений.
Зависимость термоЭДС от измеряемой температуры для наиболее употребительных пар материалов, характеристики которых приведены в таблице 2, показана на рисунке 3 (температура свободных концов 0°С).
Если контрольная температура свободных концов отличается от нуля и
поддерживается равной, например 20 °С, то в замеренное значение термоЭДС.
следует внести поправку, которая соответствует отклонению контрольной
температуры t о от 0°С. Положительным считается тот электрод, от
которого идет ток к спаю термопары при t >t 0.При обозначении
термопары на первом месте указывается материал положительного электрода. Кроме
указанных в таблице 2, применяются также железоконстантановые (диапазон
измерения от 250 до +700 °С) и медьконстантановые (от 250до +400 °С)
термоэлектрические преобразователи.
Таблица 2 - Характеристики термоэлектрических преобразователей
|
Тип преобразователя |
Материал термоэлектрода |
Термоэлектроды |
Диапазон измеряемых температур (длительно), °С |
Предел кратковрем. применения, °С |
|
|
|
|
Полож. |
Отриц. |
|
|
|
ТПП |
Платинородий |
10 % Rh; |
100 % Pt |
0 - 1300 |
1 600 |
|
|
платина |
90 % Pt |
|
|
|
|
ТХА |
Хромель- алюмель |
Хромель |
Алюмель |
-50)...1 000 |
300 |
|
ТХК |
Хромель-копель |
Хромель |
Копель |
(-50)...600 |
800 |