Курсовая работа (т): Измерение и контроль температуры рабочего пространства в методической печи
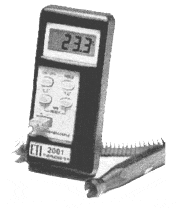
Рисунок 16 - Внешний вид контактного термометра ЕТ1-2001
На рисунке 17 показан внешний вид миниатюрного термометра (Thermapen™)
широкого применения. Высоконадежный и удобный в обращении. Оснащен встроенным
складывающимся зондом. Диапазоны измерения температуры: ~49,9...199,9°С.
Существуют не только специализированные приборы с термодатчиками для измерения
температуры, но и универсальные мультиметры с функцией измерения температуры
[4].
Рисунок 17 - Внешний вид миниатюрного термометра (Thermapen™)
2.5 Поверка термоэлектрических термометров(термопар)
Поверка термоэлектрических термометров, выпускаемых по стандарту ГОСТ
6616-94 «Преобразователи термоэлектрические. Общие технические условия»
проводится в соответствии со стандартом ГОСТ 8.338-2002 «Государственная
система обеспечения единства измерений. Преобразователи термоэлектрические.
Методика поверки». Методика поверки заключается в прямом или поэлектродном
сличении рабочих термопар с образцовой термопарой в печи и oценке отклонения ее
характеристики от НСХ. Серьезным недостатком методики ГОСТ 8.338 является то,
что при периодической поверке термопары не учитывается возможность
возникновения термоэлектрической неоднородности. Если глубина погружения
термопары в сличительную печь отличается от рабочей глубины погружения, то
участок наибольшего температурного перепада, в котором возникла неоднородность
попадает при поверке в зону равномерной температуры и реальная погрешность
термопары не определяется. Такая периодическая поверка может привести к ложным
результатам, причем разница ТЭДС в рабочих условиях и при поверке термопар типа
ТХА может достигать 5 -10 °С. Необходимо переработать стандарт, указав на
данную проблему, и ввести в стандарт проверку термоэлектрической
неоднородности. Поверка эталонных термоэлектрических термометров типов ПП и ПР,
выпускаемых по ГОСТ Р 52314-2005 «Преобразователи термоэлектрические
платинородий-платиновые и платинородий-платинородиевые эталонные 1, 2 и 3-го разрядов.
Общие технические требования» проводится по ГОСТ Р 8.611-2005 «Государственная
система обеспечения единства измерений. Преобразователи термоэлектрические
платинородий-платиновые эталонные 1, 2 и 3-го разрядов. Методика поверки».
Поверка проводятся методом измерений в реперных точках МТШ-90 и сличением в
печах. Ни в один из стандартов, описывающих методы поверки термоэлектрических
термометров пока не введена оценка неопределенности измерений. [2]
3. Выбор термоэлектрических термометров
Тип S (платнородий-платиновая термопара):
•Рекомендуемая максимальная рабочая температура 1350 °С;
•Загрязняется при температурах выше 900 °С водородом, углеродом, металлическими примесями из меди и железа. При содержании железа в платиновом электроде на уровне 0,1%, ТЭДС изменяется более, чем на 1 мВ (100°С) при 1200 °С и 1,5 мВ (160 °С) при 1600 °С. Такая же картина наблюдается при загрязнении медью. Таким образом, термопары нельзя армировать стальной трубкой, или следует изолировать электроды от трубки газонепроницаемой керамикой.
•Может применяться в окислительной атмосфере.
•При температуре выше 1000 °С термопара может загрязняться кремнием, который присутствует в некоторых видах защитных керамических материалов. Важно использовать керамические трубки, состоящие из высокочистого оксида алюминия.
•Не рекомендуется применять ниже 400 °С, т.к. ТЭДС в этой области мала и крайне не линейна.
Тип R (платинородий-платиновая термопара):
• Свойства те же, что и у термопар типа S. [2]
4. Схема подключения измерительного датчика
На рисунке 18 изображена схема подключения термопары к методической печи.
Данная схема использует 6 аналоговых вводов безопасности и имеет тип: 6ES7
336-4GE00.
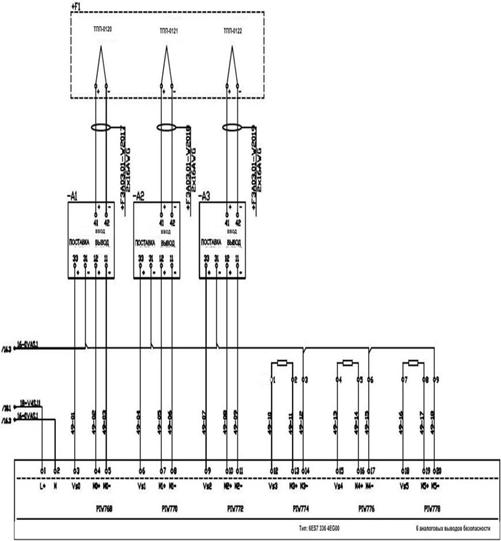
Рисунок 18 - Схема подключения термопары к методической печи
Заключение
Температура рабочего пространства определяет процесс нагрева металла и является в настоящее время основной информацией для управления и оценки теплового состояния отдельных зон и камер печи. В подавляющем большинстве случаев для её измерения используются термоэлектрические термометры(ТТ): платиновой группы для высокотемпературных методических печей, нагревательных колодцев и хромель-алюмелевые для термических печей. При выборе мест установки зонального ТТ необходимо, чтобы его показания отвечали ряду требований:
) Он должен регистрировать максимальные для данной зоны температуры, что обеспечивает получение информации, необходимой как с точки зрения процесса теплообмена, так и для исключения разрушения кладки;
) ТТ должен с минимальным запаздыванием и достаточно большим коэффициентом передачи реагировать на изменение тепловой нагрузки зоны и темпа продвижения металла;
) На показания ТТ не должны оказывать влияние такие факторы, как открывание боковых окон, заслонки на выдаче и т.п.
Список используемой литературы
1. Беленький А.М., Бердышев Ф.М. Автоматическое управление металлургическими процессами: Учебник для вузов, 2-е изд. перераб. и доп. - М.: «Металлургия», 2009. - 384с.
. Беленький А.М., Дубинский М.Ю., Ладыгичев М. Г., Лисиенко В.Г., Щелоков Я.М. Измерение температуры: теория, практика, эксперимент: Справочное издание: В 3-х томах. Т.2. Измерение температуры в промышленнсти и энергетике /Под ред. А.М. Беленького, В.Г. Лисиенко. - М.:Теплотехник, 2007. - 736 с.
. Дьяконов.В.Темопары и их применение/В.Дьяконов//Ремонт и сервис.-2010.-№2.-С.61-63