Курсовая работа (т): Кинематическое и динамическое исследование строгального станка. Конструкторская разработка одноступенчатого редуктора с внешним косозубым зацеплением
Sσ=146,825/12,756
Sτ=101,55/5,1=19,912
Коэффициенты запаса прочности в сечении Н:
S=Sσ×Sτ/√(S²σ+S²τ) (158)
=229,187/√(132,48+396,488)=9,2>[S]=2,5
Сопротивление усталости в сечении Н обеспечивается.
3.4.4 Конструирование крышек подшипников
Крышки подшипника изготавливают из чугуна марок СЧ15. крышки подшипников примем привертными: глухими и с отверстием для концов валов.
Поверхность крышек под головками крепежных болтов необходимо обрабатывать.
Крышка на быстроходный вал
Толщина фланца при креплении крышки болтами:
σ1= σ×1,28, (159)
где σ - толщина стенки.
σ1=6×1,28=7,68 мм
Диаметр фланца крышки:
Dф=D+4×d, (160)
где D - диаметр внешнего кольца подшипника;
d=9 - диаметр винтов.
Dф=80+32=112 мм
Крышка на тихоходный вал
Толщина фланца при креплении крышки болтами:
σ1= σ×1,28
σ - толщина стенки
σ1=6×1,28=7,68 мм
Диаметр фланца крышки:
Dф=D+4×d
Dф=100+40 =140 мм
Так как, на быстроходном валу вращающийся момент не большой, крышку
подшипника крепим 4 болтами ГОСТ 7808 - 79 Болт М8×15. На конце вала в крышку встроено
манжетное уплотнение ГОСТ 8752 - 79, с полем допуска - d9. На тихоходном валу крышку подшипника крепим 6 болтами ГОСТ
7808 - 79 Болт М8×40.
3.4.5 Выбор уплотнительного устройства
Выбрали манжеты резиновые армированные по ГОСТу 8752 - 79.
3.5 Расчет деталей корпуса
Корпусные детали изготавливаем литьём из чугуна СЧ - 15. Корпус выполняем разъёмным. Плоскость разъёмам проходит через оси валов. Отклонение от поверхностей разъёма 0.05 мм .Проушины для подъема и транспортировки корпуса отлиты заодно с корпусом с диаметром отверстий 20 мм. Заготовка корпуса после черновой обработки основных сопрягаемых деталей подвергаются отжигу. Течь по разъему предотвращается пастой «Герметик».
Расчет стенки корпуса редуктора:
δ=1,2×(TТ)1/4£ 6 (161)
δ=1,2×(283,07)1/4=8 мм
Диаметр болтов для соединения крышки с корпусом:
d=1.25×(T)1/3 (162)
d=1.25×(283,07)1/3≈10 мм
Число болтов крепления крышки с корпусом равно 10. Выбираем стандартные болты согласно ГОСТу 7808 - 70 М10 × 40 . Под каждый болт устанавливаем пружинные шайбы по ГОСТу 6402 - 70 d=12 мм.
Диаметр фундаментальных болтов:
dф=1.25×d (163)
dф=1.25×10=12 мм
Для улучшения надежности редуктора крепления к раме примем диаметр фундаментальных болтов равных 12 мм.
Ширина фланца:
bфл=3×dф (164)
bфл=3×12=36 мм
Зазор между зубчатым колесом и стенкой корпуса редуктора:
a» (L)1/3+3 (165)
a»(343)1/3+3=10,3 мм
Расстояние от нижней части корпуса до колеса:
b0³3×a (166)
b0³3×10=30 мм
Толщина лап фундаментального болта:
σл=1.4×dф (167)
σл=1.0×12=12 мм
Число фундаментальных болтов при aw£ 250 , Zф= 4
3.6 Смазка
Для смазки подшипников и зубчатых колес используем картерную систему смазки . Требуемую вязкость масла определяем в зависимости от контактного напряжения и окружной скорости колес [σ]H=605 М·Па, u=9 м/с. Выбираем сорт масла в зависимости от вязкости - Индустриальное легко нагруженное без присадок И - Л - А - 22.
Подшипники смазываются тем же маслом что и детали передач. Для замены масла в нижней части корпуса предусмотрено сливное отверстие. М16×1.5.для обеспечения полного слива масла выполняется небольшое углубление непосредственно около сливного отверстия в дне корпуса. Сливное отверстие закрывается цилиндрической пробкой с резьбой. Для залива масла используются крышка с отдушиной М 12×1.75.
Уровень масла контролируется жезловым маслоуказателем. Он вкручивается в отверстие, в корпусе.
Уровень погружения колеса определяем по формуле:
hm≈(2×m…0,25×d2T)
(168)
hm≈40
мм
3.7 Выбор муфт
Для соединения выходных концов двигателя и быстроходного вала редуктора подбираем муфту втулочно-пальцевую (по ГОСТу 21424 - 75) с= 140мм,= 81 мм= 121 мм
Полумуфты изготавливают из чугуна марки СЧ 20 (ГОСТ 412 - 85);
материал пальцев - сталь 45
(ГОСТ 1050 - 74); материал упругих втулок - резина с пределом прочности при
разрыве не менее 8 Н/ .
Для соединения выходных
концов тихоходного вала редуктора и приводного вала рабочей машины подбираем
муфту с торообразной оболочкой сталь Ст 3 (ГОСТ 380 - 71); материал упругой
оболочки - резина с пределом прочности при разрыве не менее 10 Н/.
ЗАКЛЮЧЕНИЕ
В ходе выполнения курсового проекта закреплены знания студентов, полученные при изучении общетехнических дисциплин: теоретической механике, высшей математики; развиты конструкторские навыки, расширены теоретические знания по конструированию типовых узлов и деталей.
Студенты подробно ознакомились с действующими стандартами, нормами, справочной литературой. Данный курсовой проект внес вклад в знания студентов которые, которые потребуются при выполнении последующих проектов и, в конечном счете, дипломного проекта.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1 Бейзельман Р.Д. Подшипники качения. / Р.Д. Бейзельман, Б.В. Цыпкин, Л.Я. Перель. - М.: Машиностроение, 1975.- 572 с.
Дунаев П.Ф. Конструирование узлов и деталей машин / П.Ф. Дунаев О.П.Леликов. - М.: Высшая школа, 2001. - 447 с.
Ермаков Ю.М. Металлорежущие станки / Ю. М. Ермаков, Б.А. Фролов. - М.: Машиностроение, 1985. - 320 с.
Металлорежущие станки: Учеб. пособие / В.К. Тепинкичиев, Л.В. Красниченко, А.А. Тихонов, Н.С. Колев. - М., Изд-во Машиностроение, 1972. - 464 с.
Ряховский О.А. Справочник по муфтам / О.А. Ряховский, С.С. Иванов. Л.: Политехника, 1991.- 384 с.
ПРИЛОЖЕНИЕ А
Пример построения плана положений
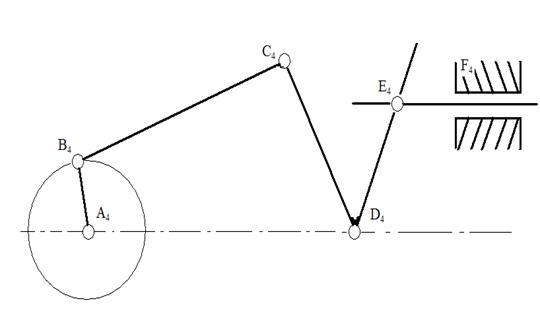
Рисунок 16 - Положение механизма в точке 4
ПРИЛОЖЕНИЕ Б
Пример построения плана скоростей
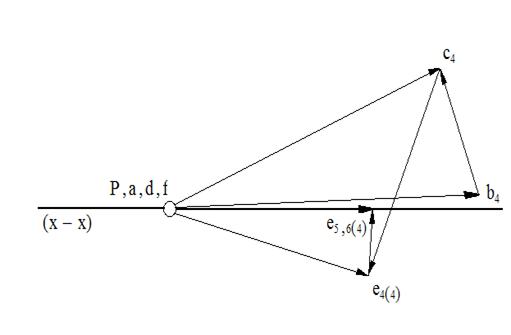
Рисунок 17 - План скоростей в точке 4
ПРИЛОЖЕНИЕ Г
Пример построения плана ускорений
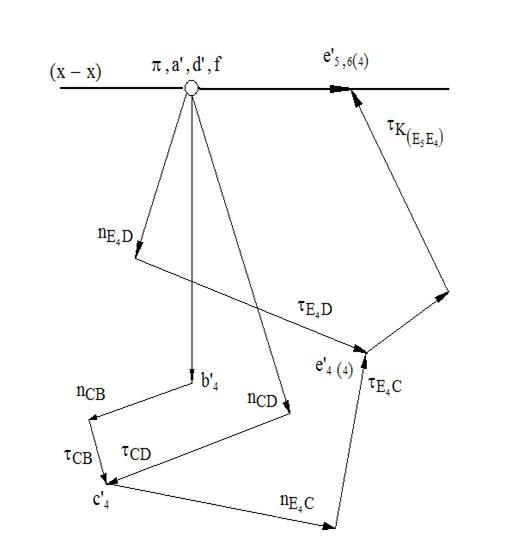
Рисунок 18 - План ускорений в точке 4
ПРИЛОЖЕНИЕ Г
Таблица для определения мощностей рабочего хода
Таблица 1 - Параметры механизма рабочего хода
|
i |
|
|
|
|
|
|
0 |
190 |
3800 |
0 |
0 |
0 |
|
1 |
190 |
3800 |
47,5 |
0,874 |
3321,2 |
|
2 |
190 |
3800 |
77 |
1,417 |
5384,6 |
|
3 |
190 |
3800 |
90,5 |
1,666 |
6330,8 |
|
4 |
153 |
3060 |
84,5 |
1,555 |
4758,3 |
|
5 |
44 |
880 |
50 |
0,92 |
809,6 |
|
6 |
0 |
0 |
0 |
0 |
0 |


ПРИЛОЖЕНИЕ Д
Построение диаграммы мощностей
μl=0,001 м/мм, μN=0,0184 B/мм
μl=0,0184 м/с·мм, Nmax=6330,8 Bт