Материал: Комплексные проблемы техносферной безопасности. материалы Международной научно-практической конференции. Колодяжный С.А., Небольсин В.А
сенсорики.
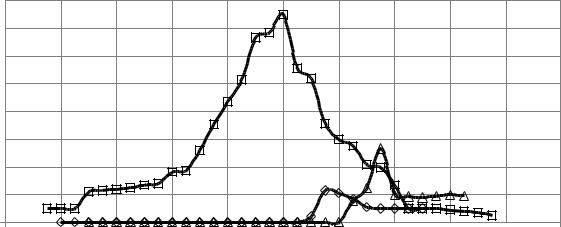
Газовая чувствительность S = RВ/RГ образцов № 8, 9, 10 исследовалась в интервале температур от 20 до 400 оС в присутствии паров этилового спирта с концентрацией 3000 ррm в воздухе. Измерения показали (рис. 3), что величина газовой чувствительности у образца №10 с наименьшим количеством примеси Zn 0,2 % ат. составляет 1,57 отн. ед. при температуре 270 оС, в образце №9 с содержанием Zn 0,55 % ат. газовая чувствительность равна 2,5 отн. ед. при температуре 200 оС, а в образце №8 с содержанием Zn 0,7 % ат. максимальная чувствительность достигается при температуре 230 оС.
2,6 |
|
|
|
|
|
|
|
|
|
|
2,4 |
S , отн.ед. |
|
|
9 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
2,2 |
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
1,8 |
|
|
|
|
|
|
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1,6 |
|
|
|
|
8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1,4 |
|
|
|
|
|
|
|
|
|
|
1,2 |
|
|
|
|
|
|
|
|
Т , о С |
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
0 |
40 |
80 |
120 |
160 |
200 |
240 |
280 |
320 |
360 |
400 |
Рис. 3. Температурная зависимость газовой чувствительности (S) образцов №8, №9 |
||||||||||
|
|
и №10 к парам этилового спирта в воздухе (3000 ррm) |
|
|
||||||
|
|
|
|
(оригинальный) |
|
|
|
|
||
Известно, что в чистых пленках SnO2 без примеси Zn максимальная газовая чувствительность к парам этилового спирта в воздухе наблюдается при температуре порядка 330 оС и имеет величину 1,2 - 1,3 отн. ед.
Таким образом, многокомпонентные пленки (SnO2)x(ZnO)1-x с содержанием Zn(0,2 – 0,7) % ат. являются перспективными материалами для газовой сенсорики, которые позволяют снизить рабочие температуры сенсорных элементов и увеличить их чувствительность до 2,5 отн. единиц. Оптимальный состав пленок (SnO2)x(ZnO)1-x, перспективных для газовой сенсорики, содержит 0,55 % ат. цинка, что соответствует 1 % оксида цинка.
Пленки (SnO2)x(ZnO)1-x с содержанием ZnO в количестве от 0,4 до 1,5 % ат. обладают высоким электросопротивлением и являются перспективными материалами для газовой сенсорики.
Литература
1. Шматова Ю.В. Газочувствительные свойства нанокомпозита Sn-Zr-O / Ю.В. Шматова, С.И. Рембеза, Т.В. Свистова и др. // Вестник Воронежского государственного технического университета. – Воронеж: Изд-во «ВГТУ», 2010. – Т. 6. – № 1. – С. 16-19.
ФГБОУ ВО «Воронежский государственный технический университет»
S.I. Rembeza, T.V. Svistova, N.N. Kosheleva
NANOSTRUCTURED FILMS FOR GAS SENSORS
176
Thin films (SnO2)x(ZnO)1-x of various composition (x = 0,5 … 1) were prepared by AC ion-beam sputtering of ceramic targets made from pure powders SnO2 (99,97) and ZnO (99,97) by special disposition of targets along magnetron. Thin films SnO2 with Zn content from 0.2 to 14 at. % (according to data of microanalysis) was prepared. After annealing of samples on the air at 500 oC during several hours the surface morphology of the films were studied by atomic-force microscope, grain size were estimated, resistivity, films transparency and gap width in dependence on film composition was measured. The influence of films composition on their electrical resistivity and sensitivity to ethanol vapor in the air was investigated. Films composition suitable for gas sensors and transparent electronics applications was determined
Key words: multicomponent metal oxide films, element composition, surface morphology, transparence, electroresistivity, gas sensitivity
Federal State Budgetary Educational Institution of Higher Education «The Voronezh state technical University»
УДК 621.901
И.А. Горобец, Н.В. Голубов, Е.А. Боровенский
ТЕХНОСФЕРНЫЕ АСПЕКТЫ УВЕЛИЧЕНИЯ ЖИЗНЕННОГО ЦИКЛА ТРАНСМИССИЙ ИЗДЕЛИЙ МАШИНОСТРОЕНИЯ
Приведены особенности жизненного цикла изделия машиностроения. Снижение жизненного цикла изделия вредно влияет на экологию региона. Обосновано увеличение жизненного цикла редукторов изделий горно-металлургического комплекса. Приведены основные поломки зубчатых колес редукторов. Дан алгоритм восстановления зубчатых колес редукторов изделий
Ключевые слова: цикл жизненный, экология, редуктор, колесо зубчатое, восстановление, выбор, метод
Жизненный цикл (ЖЦ) изделий, в настоящее время глобализации экономики, является одним из камней преткновения получения дополнительной прибыли предприятиями и корпорациями. Так, уменьшение сроков эксплуатации изделий, в рамках ЖЦ, приводит к необходимости производства и приобретения потребителями новых изделий, для производственной или бытовой деятельности человека, организаций и предприятий. Другой особенностью современного бизнеса является сфера обслуживания изделия, при которой родился сервис в виде крупноузловой замены изношенных или поломанных элементов изделия. При этом, узлы изделия изначально проектируется таким образом, что бы в каждом узле находилось «слабое звено» - элемент с заниженными прочностными или износостойкими свойствами, непригодным к ремонтам, замена которого возможна только при замене всего узла изделия. В результате крупноузловой (а не поэлементной) замены бизнес сервиса имеет дополнительную прибыль, большую, в сравнении с заменой только элемента узла. Производитель от такого бизнеса тоже имеет дополнительную прибыль, поскольку для восстановления функционала изделия требуется приобретение не отдельного элемента, а целого узла в сборе. Однако, при таком подходе, каждое воспроизводство нового изделия требует затрат определенных ресурсов полезных ископаемых и сопровождается, безусловно, потреблением экологического ресурса планеты. Именно поэтому, продление жизненного цикла и межремонтного сервиса редукторов горно-металлургического машиностроения является актуальной задачей, как современного бизнеса, так и задачей сохранения экологического ресурса региона. Удлинение ЖЦ возможно за счет восстановления технических характеристик редукторов горных и металлургических машин за счет проведения ремонта составляющих деталей: валов, зубчатых колес и корпусной группы редукторов.
Исследованиями [1] установлены следующие статистические данные видов поломок: выкрашивание поверхностного слоя (20,8 %) и износ (9,5 %) зубчатых колес; износ (19,5 %), трещины (8 %) для деталей корпусной группы; износ шлицевых (55 %) соединений для валов. Исследованиями установлено, что большинство элементов редуктора остаются пригодными к повторному использованию или могут быть восстановлены до требуемого уровня качества. Использование методов восстановления поверхностей составляющих элементов
177
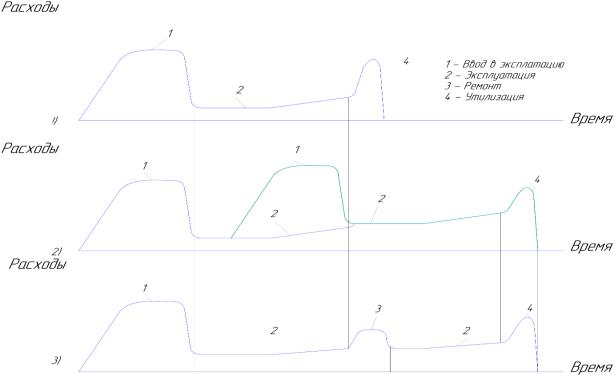
редукторов является эффективным методом продления ЖЦ, взамен покупки новых элементов или всего редуктора. Большинство деталей редукторов имеет остаточный ресурс и может быть использовано повторно после проведения сравнительно небольшого объема работ по их восстановлению. Восстановление редукторов является экономически выгодным вложением средств бизнеса, если необходимо продлить срок эксплуатации изделия, рис. 1. Затраты на ремонт редукторов составляют 30 % - 80 % от затрат на новое оборудование [1, 2]. Восстановительный ремонт имеет большое значение. Стоимость восстановления деталей значительно ниже стоимости их изготовления. Большое количество деталей редукторов требуют капитального ремонта, в результате износа, усталости материала, механических и коррозионных повреждений [1]. Следует заметить, что лишь некоторые из этих деталей утрачивают работоспособность полностью и требуют замены. Большинство деталей имеет остаточный ресурс и может быть использовано повторно после проведения сравнительно небольшого объема работ по их восстановлению. Эффективность и время восстановления деталей на современном этапе производства возможно за ранее проектировать с помощью CALS технологий [3, 4].
Методы ремонта зубчатых колес редукторов, имеют свои особенности по сравнению с общими методами восстановления изделия. Основные повреждения зубчатых колес - изнашивание рабочего профиля зуба, скол части зуба, поломка одного или нескольких зубьев, трещины в зубчатом винце, спицах или ступице зубчатого колеса, выкрашивание, поднутрение рабочей части зуба, изнашивание посадочного отверстия, сопряженное со смятие шпонки или шлицов, вмятины на торцах зубьев. Восстановление таких поломок зубчатых колес как износ, поднутрение, выкрашивание, разрушение цементного слоя, вмятины и заеданий проводится несколькими методами такими как: наплавкой, нанесением газотермических покрытий, пластическим деформированием, а также методами гальванического восстановления
[5-7].
Излом, трещины и скол торцов зубьев зубчатых колес в основном происходит на одном или нескольких зубьев. Для восстановления в производстве часто используют методы наплавки (зуб наплавляется на изломанную поверхность с принудительным формированием слоя в охлаждаемой жидкости), постановка ввертышей или отдельных зубьев. При изломе нескольких зубьев возможен ремонт бандажированием или постановкой специальной зубчатой секции [7-9].
При ремонте зубчатых колес наплавкой изношенные или сломанные зубья стальных зубчатых колес наплавляют электродуговой или газовой сваркой. Зубья колес, изготовленные из легированных сталей, могут при наплавке закалиться, колеса — деформроваться, и на них могут образоваться трещины. Довольно часто производится наплавка зубьев, ацетиленокислородным пламенем с применением присадочного металла того же состава, что и ремонтируемое зубчатое колесо. Зубчатые колеса большого диаметра наплавляют газовым пламенем, погрузив их в ванну с водой, во избежание коробления колеса. Зубчатые колеса после наплавки зубьев подвергаются механической обработке. Наплавленные поверхности зубьев обрабатываются на фрезерных и зубофрезерных станках. Ремонт зубчатых колес при помощи ввертышей или при постановке отдельных зубьев возможен для тихоходных передач. Сломанные или изношенные зубья колес сострагивают или опиливают, а вместо них ставят ввертыши. Ремонт зубчатых колес с помощью бандажирования осуществляется в следующем порядке. Зубчатое колесо под насадку венца обтачивают на токарном станке. Обтачивание ведут с минимальными режимами резания. Венец насаживают на обточенный обод зубчатого колеса холодным или горячим способом, а затем его обтачивают и нарезают на нем зубья. При горячем способе венец нагревают так, чтобы он свободно садился на обод колеса.
Восстановление зубчатого сектора производят, закрепляя на нем новый зубчатый венец, который вырезают из предварительно нарезанного зубчатого колеса соответствующего модуля. Восстановление пластической деформацией происходит в таком порядке: колесо нагревают в ванне и подают к прессу, далее, отпресовывают за один ход пуансона. Затем дета-
178
ли загружают в печь, где их отжигают, остывшие детали моют, проводят их контроль и направляют на механическую обработку [6].
Изношенные зубья восстанавливают также нанесением покрытия газотермической обработкой. На зубчатое колесо после предварительной обработки наносятся газотермическое напыление. После нанесения покрытия проводятся окончательные операции для предания зубчатому колесу необходимых характеристик [6-9].
Рис. 1. Зависимости расходов владельца при реализации ЖЦ изделия: 1 – зависимость расходов, потраченных на эксплуатацию редуктора от времени; 2 – зависимость расходов,
потраченных на эксплуатацию редуктора от времени при покупке нового оборудования; 3 – зависимость расходов, потраченных на эксплуатацию редуктора от времени
при его ремонте (оригинальный)
Восстановление колес нанесением гальваническими методами ограничено, возможной величиной нанесения покрытий. Процесс нанесения гальванических покрытий состоит из предварительной механической обработки, затем производится защита мест, не подлежащих нанесению покрытий, затем окончательной механической обработки. Проанализировав основные поломки зубчатых колес редукторов и способы их восстановления, возможно, составить схему выбора метода восстановления, рис. 2. Последовательность выбора метода восстановления зубчатого колеса включает следующий информационный ряд (рис. 2):
1.Произошла поломка в редукторе и поломанным оказалось зубчатое колесо;
2.Дефектировка поломки;
3.Уточнение вида поломки: «излом зубьев, трещины, скол торцов».
3.1.При условии «Да» (поломка одного зуба), осуществляется ремонт зубчатого колеса постановкой ввертышей или постановка отдельных зубьев, а также наплавкой или приваркой зуба;
3.2.При условии «Нет» (поломка одного зуба), следует уcловие «поломка всех зубь-
ев»;
179
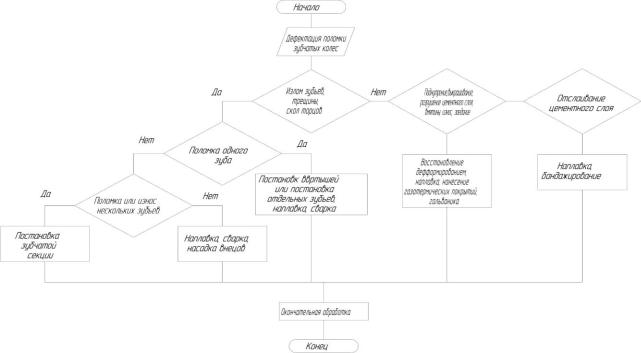
3.2.1.При условии «Да» (поломка всех зубьев), ремонт проводится: наплавкой и насадкой венцов (бандажированием);
3.2.2.При условии «Нет» (поломка всех зубьев), проводится ремонт постановкой зубчатой секции.
4. При условии «Нет» («вид поломки излом зубьев, трещины, скол торцов») происходит выбор условия вида поломки: «поднутрение, выкрашивание, разрушение цементного слоя, вмятины, износ, заедание».
4.1. При выборе условия «Да» (поднутрение, выкрашивание, разрушение цементного слоя, вмятины, износ, заедание), ремонт проводится: деформированием, наплавкой и нанесением газотермических покрытий на поверхность зуба;
4.2. При условии «Нет» (поднутрение, выкрашивание, разрушение цементного слоя, вмятины, износ, заедание) происходит выбор условия вид поломки: «отслаивание цементного слоя».
5. При условии «Да» (отслаивание цементного слоя), ремонт проводится: наплавкой и насадкой венцов (бандажированием);
6. После выбора метода ремонта проводиться окончательная обработка, колеса.
7. Результатом проведения восстановительных работ получается полностью готовая деталь с необходимыми технико-эксплуатационными характеристиками.
Рис. 2. Схема выбора метода восстановление зубчатого колеса (оригинальный)
Выводы. Разработанная схема выбора метода восстановления зубчатых колес редукторов изделий горно-металлургического комплекса, позволит увеличить ЖЦ изделия и благотворно влиять на экологическую составляющую региона. Дальнейшее уточнение схемы выбора и методики восстановления элементов редукторов позволит повысить эффективность технологий восстановления изделий.
Литература
1.Молдавский Л.А. Виды повреждений и долговечность трансмиссий горных машин
/Л.А. Молдавский, 3.Л. Финкельштейн, Б.А. Верклов. – М.: Недра, 1981. - 192 с.
180