Материал: Композиционные и порошковые материалы. учебное пособие. Лукин А.А., Лукина З.С
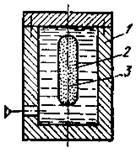
Рис.13. Схема гидростатического прессования |
Гидростатическое прессование. Это прессование применяют для получения металлокерамических заготовок, к которым не предъявляют высоких требований по точности.
Сущность процесса заключается в том, что порошок 3, заключенный в эластическую резиновую или металлическую оболочку 2, подвергают равномерному и всестороннему обжатию в специальных герметизированных камерах 1 (рис.13). Давление жидкости достигает 3000 Mпа, что обеспечивает получение заготовок высокой прочти и плотности.
|
При гидростатическом прессовании отпадает необходимость в применении дорогостоящих пресс-форм. Габаритные размеры изготовляемых заготовок зависят от конструкции герметизированной камеры. Выдавливание. Этим способом изготовляют прутки, трубы и профили различного сечения. Процесс получения заготовок заключается в выдавливании порошка через комбинированное отверстие пресс-формы. |
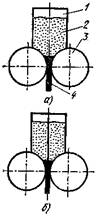
Рис.14. Схема прокатки порошков |
В порошок добавляют пластификатор до 10–12% от массы порошка, улучшающий процесс соединения частиц и уменьшающий трение порошка о стенки пресс-формы. Профиль изготовляемой детали зависит от формы калиброванного отверстия пресс-формы. Полые профили выполняют с применением рассекателя. Металлокерамические профили получают выдавливанием на гидравлических и механических прессах.
Прокатка. Этот способ – один из наиболее производительных и перспективных способов переработки металлокерамических материалов. Порошок непрерывно поступает из бункера 1 в зазор между валками (рис.14, а). При вращении валков 3 происходит обжатие и вытяжка порошка 2 в ленту или полосу 4 определенной толщины. Процесс прокатки может быть совмещен со спеканием и окончательной обработкой получаемых заготовок. В этом случае лента проходит через проходную печь для спекания, а затем поступает на прокатку, обеспечивающую заданную ее толщину.
Прокаткой получают ленты из различных металлокерамических материалов (пористых, твердосплавных, фрикционных и др.). За счет применения бункеров с перегородкой (рис.14, б) изготовляют ленты из различных материалов (двухслойные).
Прокаткой из металлических порошков изготовляют ленты толщиной 0,02–3,0 мм и шириной до 300 мм. Применение валков определенной формы позволяет получить прутки различного профиля, в том числе и проволоку диаметром от 0,25 мм до нескольких миллиметров.
7.3. Спекание и окончательная обработка заготовок
Спекание проводят для повышения прочности предварительно полученных заготовок прессованием или прокаткой. В процессе спекания вследствие температурной подвижности атомов порошков одновременно протекают такие процессы, как диффузия, восстановление поверхностных окислов, рекристаллизация и др. Температура спекания обычно составляет 0,6–0,9 температуры плавления порошка однокомпонентной системы или ниже температуры плавления основного материала для порошков, в состав которых входит несколько компонентов. Процесс спекания рекомендуется проводить за три этапа: I – нагрев до температуры 150–200° С (удаление влаги); II – нагрев до 0,5 температуры спекания (снятие упругих напряжений и активное сцепление частиц); III – окончательный нагрев до температуры спекания. Время выдержки после достижения температуры спекания но всему сечению составляет 30–—90 мин. Увеличение времени и температуры спекания до определенных значений приводит к увеличению прочности и плотности в результате активизации процесса образования контактных поверхностей. Превышение указанных технологических параметров может привести к снижению прочности за счет роста зерен кристаллизации.
Для спекания используют электрические печи сопротивления или печи с индукционным нагревом. Для предотвращения окисления спекают в нейтральных или защитных средах, а для повышения плотности и прочности получаемые заготовки повторно прессуют и спекают [11]. Требуемой точности достигают с помощью отделочных операций: калибрования и обработки резанием.
Калибруют заготовки дополнительным прессованием в специальных стальных пресс-формах или продавливанием пруткового материала через калиброванное отверстие. При этом повышается точность и уплотняется поверхностный слой заготовки.
Обработку резанием (точение, сверление, фрезерование, нарезание резьбы и т.д.) применяют в тех случаях, когда прессованием нельзя получить детали заданных размеров и форм. Особенностью механической обработки является пористость металлокерамических заготовок. Не рекомендуется применять обычные охлаждающие жидкости, которые, впитываясь в поры, вызывают коррозию. Пропитка маслом пористых заготовок перед обработкой также нежелательна, так как в процессе резания масло вытекает из пор и, нагреваясь, дымит.
При обработке резанием используют инструмент, оснащенный пластинками из твердого сплава или алмаза. Для сохранения пористости при обработке необходимо применять хорошо заточенный и доведенный инструмент.
7.4. Технологические требования, предъявляемые к конструкциям деталей из металлических порошков
Технологический процесс изготовления деталей из металлических порошков характеризуется отдельными специфическими особенностями, которые необходимо учитывать при проектировании этих деталей.
При проектировании деталей с высокими требованиями по точности исполнительных размеров необходимо предусматривать припуск на их дальнейшую механическую обработку. Наружные и внутренние резьбы следует изготовлять обработкой резанием. В конструкциях деталей необходимо избегать выступов, пазов и отверстий, расположенных перпендикулярно оси прессования (рис.15, а, 1). Их следует заменять соответствующими элементами, расположенными в направлении прессования (рис.15, б, 5), или изготовлять обработкой резанием. Процесс прессования деталей сопровождается значительной усадкой. Поэтому в их конструкциях нельзя допускать значительной разностенности (рис.15, а, 2), которая вызывает коробление и образование трещин.
При незначительной разностенности в процессе прессования получают более равномерную плотность по высоте детали (рис.15, б, 6). Длинные тонкостенные конструкции (рис.15, а, 3) необходимо заменять на равнозначные по эксплуатационным показателям с учетом получения равномерной плотности прессуемой детали (рис.15, б, 7). Толщина стенок должна быть не менее 1 мм.
Рис.15. Примеры конструктивного оформления металлокерамических деталей: а – нетехнологические конструкции; б – технологические конструкции |
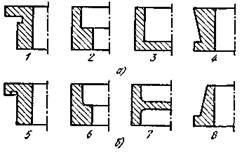
Для свободного удаления заготовки пресс-форма должна иметь незначительную конусность. При проектировании конических поверхностей необходимо исходить из удобства извлечения заготовки (рис.15, б, 8), обратная конусность недопустима (рис.15, а, 4). Радиусы перехода сопрягающихся поверхностей должны быть не менее 0,2 мм.
8. Твердые сплавы
Определение и классификация. Порошковым твердым сплавом называется сплав, состоящий из тончайших частиц (зерен) карбидов, например WC, связанных твердым раствором WC в кобальте. В СССР ГОСТ 3882-61 предусматривает две группы [12] металлокерамических (порошковых) твердых сплавов — вольфрамовые, состоящие из карбида вольфрама и кобальта, и титановольфрамовые, состоящие из карбида титана, карбида вольфрама и кобальта.
Металлокерамические или порошковые твердые сплавы применяются при изготовлении пластинок для оснастки инструмента при обработке металлов резанием, волок при волочении проволоки, бурового инструмента и других целей, в том числе для износоустойчивых детален (клапанов насосов, работающих в коррозионной среде, наконечников пескоструйных аппаратов, разных направляющих) и измерительного инструмент.
Микроструктура. Качество и режущие свойства порошковых твердых сплавов зависят от их микроструктуры.
Микроструктура вольфрамокобальтового твердого сплава ВК 15 после травления насыщенным солянокислым раствором хлорного железа (рис.16 X 1500) обнаруживает следующие две фазы: светлые угловатые и шпалообразные зерна фазы WC; протравленные в темный цвет участки фазы твердого раствора WC в кобальте.
|
Рис.16. Микроструктура твердого сплава ВК15. |
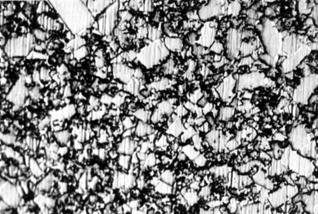
Светлые зерна WC являются очень твердыми, в режущем инструменте они служат элементарными режущими частичками, а твердый раствор WC в кобальте— относительно менее твердый, но более вязкий служит связкой (цементом), соединяющей между собой зерна WC. Твердый раствор WC в кобальте лучше протравливается легким окислением на воздухе в электрической печи при 400° С в течение 10 мин, но очертания WC выявляются здесь менее четко. В общем, чем мельче частички (зерна) и чем равномернее они распределены в микроструктуре, тем лучше режущие свойства и тем выше прочность металлокерамического (порошкового) вольфрамового твердого сплава данной марки. Крупные же зерна WC ухудшают свойства этих сплавов.
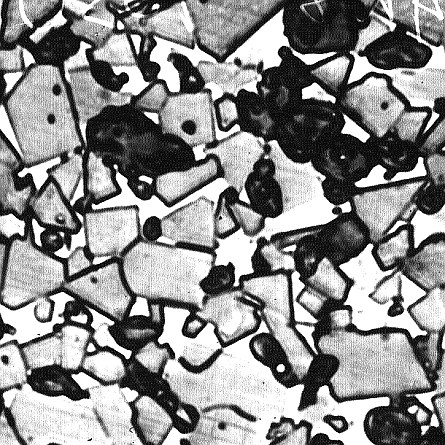
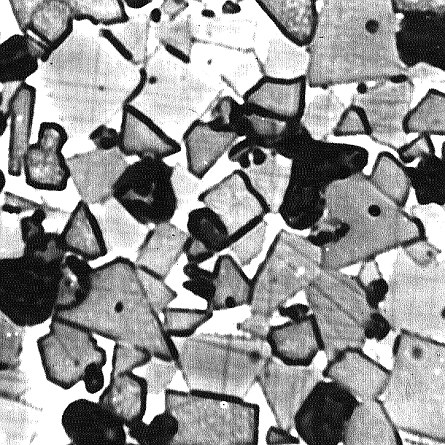
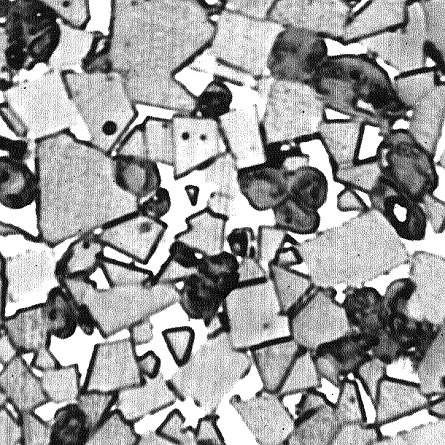
Микроструктура титановольфрамокобальтовых сплавов группы ТК после травления окислением на воздухе в электропечи при 400° С в течение 40 мин. (рис. 17) состоит из трех фаз: угловатых светлых зерен фазы WC, окаймленных темной фазой (твердого раствора карбидов WC и TiС в кобальте и серой титановой фазы), твердого раствора WC в TiC.
|
|
Рис.17. Микроструктура сплавов ТК. Карбидная фаза (Х1500). а - Т5К10, б - Т15К6,в - Т30К4 |
 а
 б
|
Рис.17. Продолжение |
 в
Карбид вольфрама WC почти не рястворяет титана, зато карбид титана TiC растворяет очень много вольфрама, например, до 70% при комнатной температуре и до 90% при высокой температуре.
Чем мельче и равномернее распределены светлые зерна фазы WC, тем лучше режущие свойства и прочность твердого сплава Т15К6.
Зерна титановой фазы имеют округлую форму; они выявляются путем травления в щелочном растворе K4Fe(CN)6. Хорошим режущим свойствам сплава Т15К6 отвечает микроструктура из средних или крупных зерен титановой фазы.
Избыток углерода в порошковых твердых сплавах вызывает появление в их микроструктуре графита, а при недостатке углерода образуется n1-фаза (W4Co4C).
Присутствие графита, n1-фазы и других посторонних включений в микроструктуре порошковых твердых сплавов ухудшает их качество.
Механические и физические свойства. Предел прочности на изгиб и твердость порошкового твердого сплава зависят от содержания в нем кобальта. Чем больше в твердом сплаве кобальта и чем крупнее зерна карбидов, тем выше предел прочности на изгиб, но тем ниже твердость. Однако повышение содержания кобальта сверх 15% нарушает сплошной каркас из зерен карбида и резко снижает предел прочности на изгиб.
В случае уменьшения содержания кобальта и применения мелкозернистых карбидов, которые лучше растворяются в кобальте, вязкость и предел прочности на изгиб снижаются, но твердость и износостойкость увеличиваются. Удельный вес характеризует степень пористости сплава. Высокая теплопроводность способствует отводу тепла от режущей кромки и увеличивает стойкость инструмента. Красностойкость твердых сплавов, т. е. способность сохранять структуру и режущие свойства при высоких температурах, значительно выше красностойкости быстрорежущей стали. При этом чем меньше кобальта в сплаве и чем он мелкозернистее, тем выше крастостойкость. Титановольфрамовые сплавы обладают большей красностойкостью, чем однокарбидные вольфрамовые, что особенно важно при обработке стали. Кроме того, наличие карбида титана снижает коэффициент трения и увеличивает износостойкость дву-карбидных сплавов.
Слипаемость или сцепление твердого сплава с обрабатываемым материалом резко ухудшает обрабатываемость, особенно стальных деталей. Титановольфрамовые твердые сплавы группы ТК отличаются меньшей слипаемостью, которая начинается у них при более высоких температурах, чем у вольфрамовых ВК. Кроме того, чем меньше в твердом сплаве кобальта, тем меньше слипаемость.
Таблица 2
Состав и характеристики основных физико-механических свойств сплавов, на основе WC-Co (группа ВК)
Сплав |
Состав сплава, % |
Характеристики физико-механических свойств |
||||
WC |
TaC |
Co |
Предел прочности при изгибе sизг, Мпа, не менее |
Плотность r×10-3, кг/м3 |
HRA, не менее |
|
ВК3 |
97 |
- |
3 |
1176 |
15,0-15,3 |
89,5 |
ВК3-М |
97 |
- |
3 |
1176 |
15,0-15,3 |
91,0 |
ВК4 |
96 |
- |
4 |
1519 |
14,9-15,2 |
89,5 |
ВК6 |
94 |
- |
6 |
1519 |
14,6-15,0 |
88,5 |
ВК6-М |
94 |
- |
6 |
1421 |
14,8-15,1 |
90,0 |
ВК6-ОМ |
92 |
2 |
6 |
1274 |
14,7-15,0 |
90,5 |
ВК8 |
92 |
- |
8 |
1666 |
14,4-14,8 |
87,5 |
ВК10 |
90 |
- |
10 |
1764 |
14,2-14,6 |
87,0 |
ВК10-М |
90 |
- |
10 |
1617 |
14,3-14,6 |
88,0 |
ВК10-ОМ |
88 |
2 |
10 |
1470 |
14,3-14,6 |
88,5 |