Материал: Композиционные и порошковые материалы. учебное пособие. Лукин А.А., Лукина З.С
Следующим улучшением для керметов стало добавление в их состав частиц TiN в 1973 году, что сделало структуру материала более мелкой, и высокотемпературная стойкость увеличилась.
Высокоскоростная обработка
Все эти преобразования сделали кермет идеальным инструментальным материалом для высокоскоростной обработки стали. При такой обработке температура в зоне резания может достигать 1000° С. Такая температура будет слишком большой для обыкновенной твердосплавной пластины, но для работы кермета является приемлемой. Основной причиной сохранения высокой твердости при высокой температуре является наличие в керметах частиц TiC, которые сравнимы по твердости с оксидами и нитридами, используемыми при производстве керамики.
Режущие пластины из кермета обладают большой устойчивостью к лункообразованию на передней поверхности, которое вызывается термохимической реакцией между стружкой и материалом пластины. Применяя пластины из кермета, можно также справиться с наростообразованием.
Пластины из твердого сплава имеют преимущество над пластинами из кермета в прочности. Но в последнее время были разработаны марки керметов, обладающие достаточно высокой прочностью, что позволяет использовать их и при фрезеровании.
Высокая скорость резания – не единственная причина для использования керметов. Пластины из кермета можно также использовать для получения зеркальной поверхности. При чистовой обработке режущая кромка долгое время остается очень острой благодаря способности керметов противостоять окислению, что благоприятно сказывается на качестве поверхности.
Покрытия для керметов
До последнего времени не рассматривали идею по нанесению покрытия на пластины из кермета. Предполагали, что покрытие не окажет значительного воздействия на работу инструмента из кермета, так как основа сама по себе содержит компоненты, используемые в покрытиях для твердосплавных пластин. Последние исследования показали, что стойкость покрытых пластин из кермета выше стойкости непокрытых пластин в определенных условиях.
Еще один метод изготовления чрезвычайно мелкозернистого порошка состоит в преобразовании солей металлов. При этом методе предыдущая фаза Со-W в воде смешивается с вольфрамовой кислотой и сушится распылительным методом. Эта смесь преобразуется в реакторе методом псевдосжижения при температуре ниже 1000 °С путем соединения с частицами WC-Co размером несколько нанометров. На основе этих порошков с диаметром зерен 0,2 мкм удается изготовить твердые сплавы с размером зерен WC 0,2…0,3 мкм.
Наряду с использованием мельчайших порошков при производстве особо- и ультрамелкозернистых твердых сплавов большое значение имеет введение добавок для торможения роста зерен, как например, VC, Ch3C2, (Ta, Nb)C. Торможение добавкой VC – самое действенное, и приводит к высокой твердости и абразивной устойчивости. Воздействие добавок Ch3C2 на твердость невелико, но с их помощью можно достигать особенно равномерной структуры с хорошей прочностью на излом. Добавки (Ta, Nb)C также способствуют образованию сплавов с хорошей вязкостью. Здесь отрицательным является уменьшение прочности на изгиб при увеличении концентрации.
Поскольку процесс роста зерен при агломерации начинается еще до начала жидкой фазы, уже на подготовительной стадии принимают меры, чтобы распределение элементов торможения роста зерен было равномерным. На продвинутой стадии процесса агломерации гомогенное распределение Со помогает равномерному распределению добавок карбидов. Их концентрация насыщения в связующей фазе может быть достигнута точным контролем общего содержания углерода. Препятствие росту зерен возникает в связи с тем, что карбиды добавки во время процесса агломерации блокируют активные центры роста кристаллических зерен WC и тем самым нарушают процессы растворения и осаждения WC. Эффективность карбида тем больше, чем выше его концентрация и подвижность в связующей фазе.
При использовании твердых сплавов необходимо многообразие их свойств, например, если в одном месте поверхность инструмента подвержена износу, то в другом месте она подвержена изгибу. Это привело к разработке так называемых градиентных твердых сплавов с переменной структурой на основе WC-Co с добавками TiC и/или ТаС, у которых микроструктура различна в разных местах.
Это позволяет производить твердые сплавы с контролируемыми структурными и термическими свойствами. Возникающие при охлаждении расплава напряжения, ввиду разности коэффициентов теплового расширения компонентов, хорошо затухают из-за последовательных переходов в микроструктуре. Изготовление градиентных структур осуществляется с управлением диффузии в контролируемой газовой атмосфере в процессе спекания, причем образование градуированных пограничных зон сильно зависит от количества добавок TiC/ТаС. Градиентные твердые сплавы применяются в качестве субстрата покрытия для улучшения вязкости.
Возрастающие требования к режущим материалам для сухой обработки дали новый импульс развитию керметов. Керметы, в принципе, имеют такую же структуру, что и обычные твердые сплавы. Они содержат различные твердые частицы в связующей матрице из Со и Ni. Особотвердыми компонентами являются Ti(C, N) с добавками Та, W и Мо.
В структуре обычных твердых сплавов смешанные карбиды титана TiC присутствуют в круглой форме, карбиды вольфрама WС – в многогранной форме. Структура керметов имеет исключительно круглую форму зерен Ti(C, N). Вязкость современных керметов, содержащих азот (N), сопоставима с обычными твердыми сплавами группы Р. Важным свойством является неокисляемость керметов.
С начала 50-х годов прошлого века исследования и разработки инструментальных компаний сделали кермет гораздо более привлекательным для металлообработчиков. Но с ростом разнообразия инструментальных материалов стало достаточно тяжело выбрать оптимальную марку твердого сплава, кермета, керамики, кубического нитрида бора или другого инструментального материала.
Преимущества и недостатки порошковых сплавов. К числу особенностей порошковых сплавов относится их чистота, точность дозировки, повторяемость состава, отсутствие литейных дефектов: ликвации, раковин и т. д., а также возможность высокой производительности при изготовлении из них мелких деталей простой формы, узкие пределы допусков и минимальная последующая механическая обработка деталей из них; наконец, в отдельных случаях преимуществами является экономия материалов (малые отходы производства), сокращение трудоемкости процесса изготовления деталей, экономия инструмента. При этом наиболее экономичным является производство деталей из железного порошка, получаемого из руды прямым восстановлением.
Несмотря на все эти достоинства, порошковые сплавы еще не заняли подобающего места в современном машиностроении, так как этому препятствует высокая цена порошков, высокая цена штампов для прессования, особенно для прессования крупных деталей и сложных по форме изделий, меньшая прочность и вязкость металлокерамических сплавов по сравнению с катаными, коваными и литыми, трудность обеспечения безупречной чистоты сплава в условиях массового производства.
При конструировании деталей из порошковых сплавов необходимо учитывать следующие требования, определяемые условиями их прессования: не применять острых углов и пересечений; избегать больших и резких изменений сечений; внешние и внутренние резьбы, купавки, углы, отверстия, перпендикулярные к направлению прессования, выполнять посредством механической обработки после прессования; принимать во внимание, что слишком длинные детали после прессования дают неплотную центральную часть.
10. Свойства и применение композиционных материалов
Физико-механические свойства основных компонентов КМ на основе алюминиевой матрицы приведены в табл. 3.
Таблица 3
Свойства компонентов КМ на основе алюминиевой матрицы
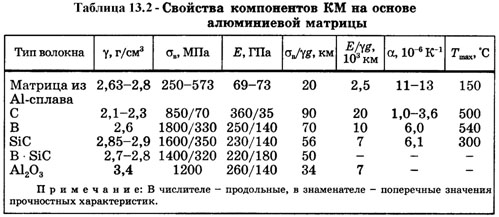
Хорошая совместимость матрицы с армирующим элементом, высокие прочностные свойства борного волокна и удовлетворительная пластичность материала матрицы определяют высокие удельные значения прочности и жесткости металлического КМ (отношение временного сопротивления и модуля упругости к плотности) в сочетании с хорошей технологичностью и конструкционной надежностью изделий из этого материала.
Для создания металлических КМ с еще
более малой плотностью применяется
магний. Композиционные материалы на
основе магния на 30 % легче, чем сплавы
алюминия. У металлических КМ на основе
магния хорошие удельные свойства,
стабильный температурный коэффициент
линейного расширения в широком диапазоне
температур, что достигается за счет
комбинаций свойств матрицы и волокна
и может регулироваться в зависимости
от конкретных условий использования.
Магний – один из легких металлов, для
которого не возникает проблем
взаимодействия с углеродными, борными
волокнами и волокнами из карбида кремния.
Перспективная система углеродные
волокна-магний обладает самыми высокими
удельными характеристиками: Еуд
= 23,5•103 км,
 =
115 км. Некоторые свойства металлических
КМ на основе магниевой матрицы приведены
в табл. 4.
Таблица 4
Свойства металлических КМ на основе магнитной матрицы
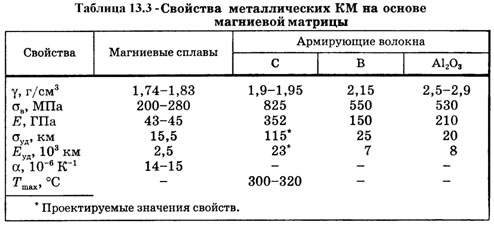
Системы углеродные волокна-алюминий и углеродные волокна-магний перспективны для использования в авиационной технике, а также в космосе, благодаря высоким значениям удельной прочности и жесткости, малому температурному коэффициенту линейного расширения и сравнительно высокой теплопроводности.
Металлы с высокой пластичностью и прочностью хорошо совмещаются с высокопрочными и жесткими волокнами с низкой плотностью и пластичностью, образуя КМ с повышенной жесткостью и малой массой. Примером такой комбинации может быть титан, армированный волокнами бора или карбида кремния. Однако такие системы имеют пониженную усталостную прочность из-за остаточных напряжений и химического взаимодействия между волокнами и матрицей при высоких температурах изготовления. Кроме того, механическая обработка КМ на основе титановой матрицы представляет большие трудности. Недостатком этого вида КМ является также высокая реакционная способность титановой матрицы. Свойства металлических КМ на основе титановой матрицы приведены в табл. 5.
Таблица 5
Свойства металлических КМ на основе титановой матрицы
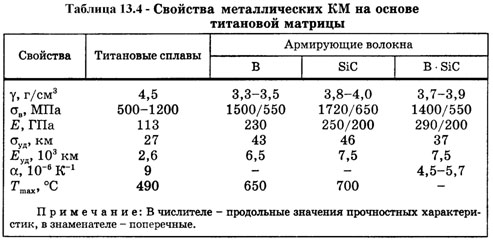
Прочность и модуль упругости, а также сопротивление материалов удару для однонаправленных композиционных материалов на основе алюминия, магния и титана повышаются по мере увеличения в композиции объемного содержания волокон [15].
Для очень высоких температур, например
в камерах сгорания реактивных двигателей,
используются системы, содержащие
молибденовую и вольфрамовую проволоку
в матрицах из титана и суперсплавов.
Наибольшей прочностью при температуре
1093°С обладает проволока из сплава W –
Re – Hf – C:
 =
2,2 ГПа, что в 6 раз больше прочности
никелевых или кобальтовых суперсплавов
при такой же температуре.
Большие перспективы открываются с развитием процессов объемного армирования металлических КМ. В частности, для металлических КМ объемное армирование дает существенный выигрыш в ударной вязкости. Система Аl2О3/Аl трехмерного армирования поглощает почти такую же энергию удара, как и чистый металл. Армирование по толщине, обеспечиваемое трехмерной волокнистой структурой, предотвращает расслоение и ограничивает распространение трещин.
К недостаткам металлических КМ относится их сравнительно высокая стоимость и сложность изготовления, однако, уникальные свойства этих материалов делают их незаменимыми в ряде конструкций.
В авиации и ракетно-космической технике наиболее широко используют КМ с борными волокнами. Детали из боропластика и бороалюминия применяют такие крупные фирмы США, как «Локхид», «Боинг», «Дженерал Дайнемикс». Из них изготавливают горизонтальные и вертикальные стабилизаторы, рули, элементы хвостового оперения лонжероны, лопасти винтов, обшивку крыльев и др. Детали из бороалюминия по сравнению с титановыми сплавами дают снижение массы на 30 – 40 %, обеспечивая более высокую длительную и усталостную прочность при нагреве до 500°С.
Еще более эффективно применение бороалюминия в ракетно-космической технике. Его использование для изготовления крупных деталей для ракет «Атлас», космических кораблей «Аполлон», «Шаттл» позволило уменьшить их массу на 20 – 50 %. Это, в свою очередь, увеличило полезную нагрузку, а для военных самолетов – дальность полета, объем вооружения и т. д.
Фирма «Toyota» (Япония) изготовила металлические КМ для деталей автомобилестроения. Алюминий армировали смесью коротких волокон Аl2О3 и SiO2 (диаметр около 3 мкм и длина до 10 мкм) в различных соотношениях. С увеличением массовой доли волокон Аl2О3 возрастает прочность и модуль упругости, при росте доли волокон SiO2 повышается износостойкость. Этот материал использовали вместо никелевых сплавов для изготовления накладок поршней, что позволило поднять температуру в камере сгорания двигателя и его мощность. За счет увеличения износостойкости поршней пробег автомобиля увеличен до 300 тыс. км.
10.1. Керамическая технология и классификация керамики
Керамика является третьим наиболее широко используемым промышленностью материалом после металлов и полимеров. Она является наиболее конкурентоспособным по сравнению с металлами классом материалов для использования при высоких температурах. Большие перспективы открывает использование транспортных двигателей с деталями из керамики, керамических материалов для обработки резанием и оптической керамики для передачи информации. Это позволит снизить расход дорогих и дефицитных металлов: титана и тантала в конденсаторах, вольфрама и кобальта в режущих инструментах, кобальта, хрома и никеля в тепловых двигателях.
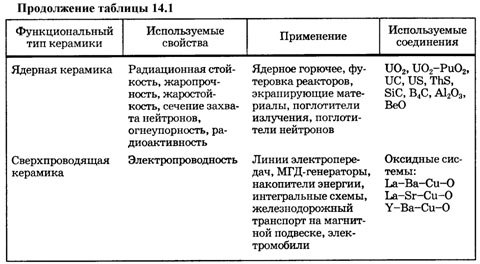
Основными разработчиками и производителями керамических материалов являются США и Япония. В таблице 6 приведена классификация основных видов керамики.
Керамическая технология предусматривает следующие основные этапы: получение исходных порошков, консолидацию порошков, т. е. изготовление компактных материалов, их обработку и контроль изделий.
При производстве высококачественной керамики с высокой однородностью структуры используют порошки исходных материалов с размером частиц до 1 мкм.
Таблица 6
Характеристика основных видов керамики
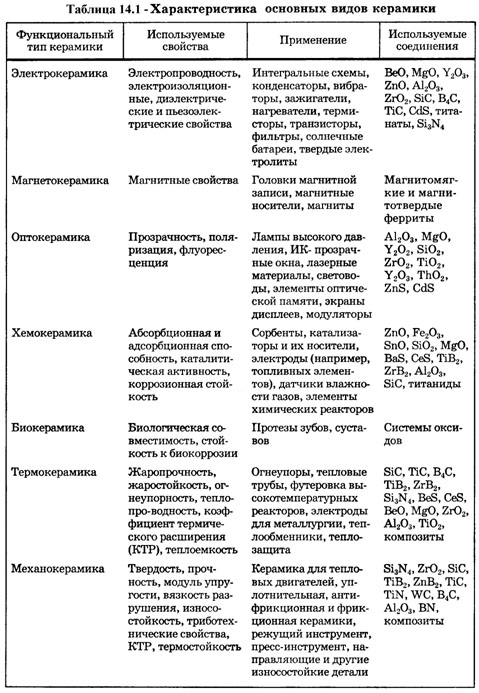
Продолжение табл. 6
Измельчение производится механическим путем с помощью мелющих тел, а также путем распыления измельчаемого материала в жидком состоянии, осаждением на холодных поверхностях из парогазовой фазы, виброкавитационным воздействием на частицы, находящиеся в жидкости, с помощью самораспространяющегося высокотемпературного синтеза и другими методами. Для сверхтонкого помола (частицы менее 1 мкм) наиболее перспективны вибрационные мельницы, или аттриторы.
Консолидация керамических материалов состоит из процессов формования и спекания. Различают следующие основные группы методов формования:
Прессование под действием сжимающего давления, при котором происходит уплотнение порошка за счет уменьшения пористости;
Пластичное формование выдавливанием прутков и труб через мундштук (экструзия) формовочных масс с пластификаторами, увеличивающими их текучесть;
Шликерное литье для изготовления тонкостенных изделий любой сложной формы, в котором для формования используют жидкие суспензии порошков.
При переходе от прессования к пластичному формованию и шликерному литью увеличиваются возможности изготовления изделий сложной формы, однако усложняется процесс сушки изделий и удаления пластификаторов из керамического материала. Поэтому для изготовления изделий сравнительно простой формы предпочтение отдается прессованию, а более сложной – экструзии и шликерному литью.
При спекании отдельные частицы порошков превращаются в монолит и формируются окончательные свойства керамики [9]. Процесс спекания сопровождается уменьшением пористости и усадкой.
Применяют печи для спекания при атмосферном давлении, установки горячего изостатического прессования (газостаты), прессы горячего прессования с усилием прессования до 1500 кН. Температура спекания в зависимости от состава может составлять до 2000 – 2200°С.
Часто применяются совмещенные методы консолидации, сочетающие формование со спеканием, а в некоторых случаях – синтез образующегося соединения с одновременным формованием и спеканием.