Материал: Композиционные и порошковые материалы. учебное пособие. Лукин А.А., Лукина З.С
В условном обозначении сплава цифра показывает процентное содержание кобальтовой связки. Например обозначение ВК6 показывает, что в нем 6% кобальта и 94% карбидов вольфрама.
При увеличении в сплавах содержания кобальта в диапазоне от 3 до 10% предел прочности, ударная вязкость и пластическая деформация возрастают, в то время как твердость и модуль упругости уменьшаются. С ростом содержания кобальта повышаются теплопроводность сплавов и их коэффициент термического расширения.
Область применения. При обработке чугуна и цветных сплавов преимущественно применяют однокарбидные вольфрамовые твердые сплавы группы ВК. Сплавы ВК2 и ВКЗМ применяют для снятия легкой стружки на больших скоростях резания и для обработки самых твердых материалов — стекла, фарфора, пластмасс и т. д. Сплав ВКЗМ отличается также высокой износостойкостью за счет мелкозернистости.
Сплав ВК6М применяют для скоростного, полуобдирочного и чистового точения. Сплавы ВК6 и ВК8 применяют для обдирочного точения и для изготовления инструмента, подвергаемого в работе ударам и толчкам. Сплавы ВК6В и ВК15 применяют для бурового инструмента и т. д. При обработке некоторых марок стали получается непрерывная сливная стружка, которая все время соприкасается с твердым сплавом и передает ему большее количество тепла. Здесь решающее значение приобретает красностойкость, наименьший коэффициент трения и особенно слипаемость. Поэтому для обработки стали преимущественно применяют титановольфрамовые твердые сплавы группы ТК.
Сплав ТЗ0 К4 применяют для снятия легкой стружки при самых больших скоростях резания, сплав Т15К6 — для полуобдирочной и чистовой работы и для скоростной обработки и сплав T5K12B – для тяжелого чернового точения, требующего прочного инструмента.
У титанотанталовольфрамового сплава наивысшая эксплуатационная прочность и сопротивление вибрациям и выкрашиванию, поэтому он применяется для самого тяжелого чернового точения углеродистых и легированных сталей.
В настоящее время почти половина всей обработки металлов однолезвийным инструментом производится с использованием порошковых твердых сплавов. Внедрение твердосплавного инструмента потребовало создания станков новых конструкций, позволяющих осуществлять высокие скорости резания — до 1000—2000 м/мин и выше.
Инструмент из твердых сплавов затачивают на специальных кругах (карборунд «экстра») или на кругах из искусственных (синтетических) алмазов, а доводят на пасте из карбида бора. При доводке твердых сплавов химическое воздействие пасты имеет большее значение, чем механическое.
Препятствие на пути полной замены быстрорежущей стали твердыми сплавами, в которых дефицитный вольфрам используется в 10 раз эффективнее, заключается в том, что по своей природе твердые сплавы пригодны не для всех случаев механической обработки, а также вследствии сложности изготовления из них фасонного инструмента. Применение порошковых твердых сплавов ограничивается пластинками, которые припаивают медным припоем к стальной державке—так, например, изготовляют резцы.
Схема производства. Технологический процесс производства металлокерамических (порошковых) твердых сплавов состоит из ряда следующих операций:
1. Сначала получают грубый порошок вольфрама путем восстановления вольфрамового ангидрида WО3 в потоке водорода при 700-900° С или сажей при 1500° С. Полученный грубый порошок вольфрама измельчают в течение примерно 9 ч на шаровой мельнице и просеивают.
2. Порошок вольфрама перемешивают с ламповой сажей .и карбонизируют в бумажных или угольных патронах в течение 1 ч в электропечи при 1400° С в атмосфере водорода или окиси углерода. Полученный порошок карбида вольфрама размалывают и просеивают, как и порошок вольфрама. Для титановольфрамового сплава карбонизации можно подвергнуть шихту из ТiO2+ С + W и получить сразу оба карбида.
3. Полученные порошки карбидов и кобальта перемешивают в течение 24 ч и дольше в шаровой мельнице; затем их замешивают с клеем и подсушивают [10]. В качестве клея применяют или раствор синтетического каучука в бензине или раствор парафина в четыреххлористом углероде.
4. Хорошо замешанная и подсушенная смесь подвергается прессованию при давлении примерно 10—40 кГ/мм2 (98—392 Мн/м2), причем титановольфрамовые смеси требуют большего давления прессования, чем вольфрамовые.
5. Далее производят предварительное спекание смеси при 900° С в течение примерно 1 ч в атмосфере водорода для создания прочности, необходимой при механической обработке. Предварительное спекание применяется не всегда.
6. После предварительного спекания полученный сплав разрезают и механически обрабатывают на обычных металлорежущих, станках — фрезерных, строгальных, токарных и др.
7. Окончательное спекание, в процессе которого образуется твердый сплав, проводят в атмосфере водорода или в засыпке из порошка магнезита или окиси алюминия — для вольфрамовых сплавов в течение 2 ч примерно при 1400° С, а для титановольфрамовых в течение 1—3 ч при 1500° С. Качество спекания зависит от чистоты карбида титана: чем меньше в нем азота и кислорода, тем лучше идет спекание.
В результате спекания твердый сплав дает линейную усадку до 25%, становится чрезвычайно твердым и не поддается механической обработке; твердые сплавы можно шлифовать зеленым карборундом «экстра» или подвергать электроискровой обработке.
Производство твердых сплавов требует особой чистоты, тщательного лабораторного контроля, соблюдения технологической дисциплины и всех тонкостей процесса. Качество и режущие свойства порошковых твердых сплавов зависят от технологии их производства не менее чем от их состава.
Кроме порошковых твердых сплавов, в машиностроении применяют и литые твердые сплавы, которые применяются или зернистыми или в виде электродов. После наплавки они имеют структуру заэвтектического, легированного, белого чугуна и очень высокую твердость благодаря присутствию большого количества карбидов и карбидной эвтектики.
Литыми твердыми сплавами наплавляют штампы, токарные центры и сильно истирающиеся детали, что увеличивает в несколько раз их стойкость.
9. Прочие порошковые сплавы
Антифрикционные сплавы. Пористые, пропитываемые маслом подшипники очень удобны в труднодоступных узлах трения и обеспечивают высокую износостойкость при малом коэффициенте трения. Кроме того, они могут заменять бронзу или позволяют более экономно расходовать цветные металлы, но наличие пор снижает их прочность и поэтому для тяжелонагруженных подшипников, например коренных и шатунных двигателей, они не применяются. Пористые подшипники изготовляют из железного или медного порошка. Если нет опасности ржавления, то подшипники изготовляются из смеси железного порошка с графитом, который добавляется в количестве 1—2%.
Пористость в таких подшипниках 20 - 30%. После прессования и спекания они пропитываются маслом, где коррозия возможна, там применяются бронзовые подшипники.
Пористые бронзовые подшипники изготовляют из смеси порошков 88% Сu, 10% Sn и 2% графита. Пористые подшипники обладают хорошими антифрикционными качествами, но менее прочны, чем сплошные, поэтому их нельзя применять при больших нагрузках, например для шатунных и коренных подшипников двигателя.
Эти материалы отличаются способностью саморегулировать подачу смазки. На контактной поверхности трущейся пары образуется непрерывная пленка.
К антифрикционным автомобильным деталям так же относятся направляющие втулки клапана, шестерни масляного насоса и т. д., которые изготовляются из смеси порошков 96% Fe +2,5% Сu +1,5% графита; после прессования и спекания они отжигаются при температуре 740 и 715° С, т. е. производится отжиг на зернистый перлит. Содержание углерода после спекания не менее 0,8%. Наиболее желательной, обеспечивающей высокое качество пористых железографитных подшипников структурой является перлит с рафитными включениями; в случае наличия у них ферритной структуры они быстро изнашиваются, налипают на шейку вала и имеют высокий коэффициент трения. Цементит в структуре железографнтных подшипников, хотя и повышает их сопротивление износу, но изнашивает и царапает шейку вала и также повышает коэффициент трения.
Фрикционные материалы. К фрикционным материалам предъявляются следующие требования: они должны иметь высокий коэффициент трения, обеспечивающий плавность торможения и инимальную пробуксовку и износостойкость как собственную» так на сопряженной стальной поверхности. Кроме того, они должны иметь хорошую прирабатываемость, не заедать н обладать высокой теплопроводностью [13]. Всем этим требованиям может отвечать только порошковый сплав, представляющий целый комплекс различных материалов с различными свойствами.
По условиям эксплуатации фрикционные материалы могут работать:
1) в масляной ванне, например в автоматических коробках передач современных автомобилей с фрикционными дисками и тормозными лентами;
2) при сухом трении, например тормозные накладки фрикционных механических прессов.
Фрикционные материалы изготовляются из порошков меди, олова, железа и других, образующих металлическую их основу, куда добавляются в небольшом количестве порошки кремния, двуокиси кремния (SiO2), асбеста и пр. для повышения коэффициента трения, а также порошка графита, талька, свинца и пр. для создания смазки на поверхностях трения. Изменяя дозировку добавок, увеличивающих коэффициент трения и добавок, его снижающих, можно получить необходимые фрикционные свойства порошкового сплава, т. е. исключить пробуксовку обильно смазанных трущихся поверхностей при очень высокой износостойкости и фрикционного материала и сопряженной с ним стали. Например, в автомобильной промышленности для работы в масле применяется фрикционный сплав из следующих порошков; 60% Сu, 10% Sn, 4%Fe, 7% Pb, 4%; графита, 8% пульвер-бакелита и 7% асбеста.
Фрикционные сплавы отличаются невысокой прочностью, поэтому они применяют» я в виде топкого слоя или на стальном диске, или на стальной ленте. Соединение их со сталью производится двумя способами: спеканием порошкового сплава под давлением со сталью или приклеиванием. В условиях сухого трения при торможении развивается более высокая температура и поэтому приходится применять вместо медной основы железную, отличающуюся более высокой температурой плавления.
Пористые фильтры. Из шарообразных порошков бронзы или сплавов никеля с медью или чистого никеля изготовляют металлические фильтры с объемом пор, достигающим 80% от общего объема изделия. Такие фильтры применяют в химической промышленности, а также в качестве топливных фильтров в двигателях.
Конструкционные материалы. Порошковая металлургия в данном случае должна упрощать технологический процесс, для сокращения расхода металла и снижения трудоемкости производства. Например, детали простейшей формы: небольшие шестерни, шайбы и т. д. из углеродистой или из легированной стали с успехом изготовляются методами порошковой металлургии. Порошковые сплавы также применяются для производства прецизионных сплавов, т. е. сплавов с очень небольшими колебаниями в химическом составе, биметаллов и комплексных сплавов с разным составом поверхности и сердцевины, а также особо жаропрочных сплавов и материалов для ракет н ядерных реакторов.
Электротехнические сплавы. Особенно широко порошковые сплавы применяются в электротехнике. Постоянные магниты небольшого размера, полученные из порошков Fe—Al—Ni сплавов (альни) или F'e—А1—Ni—Со сплавов (альнико), отличаются мелкозернистостью, в отличие от литых магнитов из этих сплавов, которые крупнозернисты. Кроме того, порошковые сплавы лишены литейных дефектов: раковин, ликвации и т. д. Это позволяет получить однородную плотность магнитного потока. Допуски в размерах постоянных магнитов из порошковых сплавов гораздо уже, что сводит до минимума их механическую обработку, которая ограничивается одним шлифованием.
Порошковые сплавы позволяют соединить жаро- и износостойкость вольфрама, молибдена, никеля и графита с высокой электропроводностью меди и серебра.
Из порошковых сплавов изготовляют электрические контакты. Сопротивление контактов искре повышается при комбинации серебра с окисью кадмия. Высокая электропроводность серебра обеспечивается его чистотой, а также отсутствием элементов, которые могут образовывать с серебром твердые растворы. Порошковые сплавы применяют при изготовлении ряда электро- и радио-технических деталей из порошков альсифера, ферритона и карбонилььного железа.
Из порошковых сплавов изготавливают электроды для дуговой сварки, из смеси графита с медным порошком изготовляют износостойкие щетки электродвигателей. Железные порошки применяют для изготовления полюсов электродвигателей постоянного тока.
Тугоплавкие металлы и тяжелые сплавы. Из порошков методом восстановления из окислов получают металлы с очень высокой температурой плавления — вольфрам, молибден, тантал/ниобий и др. Сначала в потоке водорода восстанавливаются из окислов чистые металлы, получаемые в виде порошков. Их прессуют в брикеты и нагревают током. Далее производят ковку и прокатку. Все эти операции с вольфрамом и молибденом производят в атмосфере водорода, а с титаном н танталом—в вакууме, так как последние очень сильно поглощают газы при высоких температурах. Если металл предназначен для нитей электроламп, в него добавляют вещество, препятствующее росту зерна при высоких температурах, например окись тория.
Из порошков изготовляют также «тяжелый сплав» состава 90% W, 7,5 Ni и 2,5% Си, имеющий удельный вес до 17 и высокие механические свойства, применяемый, например, в качестве противовесов там, где по условиям конструирования места для них мало.
Керметы. Керметами называются порошковые сплавы, являющиеся композициями керамических материалов с металлами и предназначаемые для деталей, работающих при высоких температурах или в агрессивной коррозионной среде.
Керметы сочетают жаропрочность, коррозионную стойкость и твердость керамических материалов (карбидов, окислов, боридов, нитридов и силицидов) с вязкостью, теплопроводностью и стойкостью при перемене температуры металлов.
Наиболее подходящим керамическим материалом дли этих сплавов в настоящее время является карбид титана TiC благодаря его жаропрочности, окалиностойкости и способности противостоять тепловому удару, т. е. не разрушаться при внезапных и сильных изменениях температуры. Связующим металлом для керметов берут жаропрочный сплав из порошков никеля, кобальта н хрома, иногда с небольшим количеством молибдена. Введение хрома повышает сопротивление ползучести и окалиностойкость керметов.
|
Рис.18. Микроструктура керметов FS-27 (Х1000) |
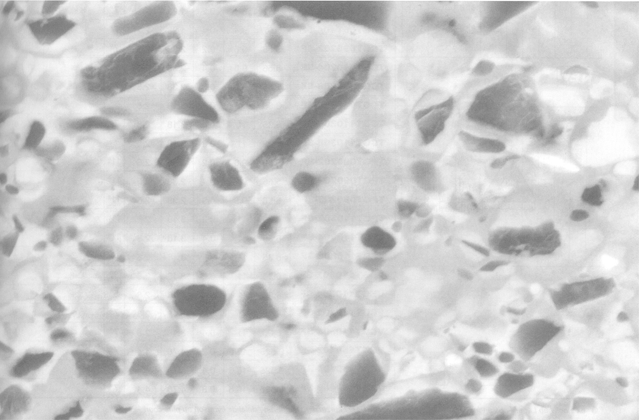
Микроструктура этих керметов (рис.3) состоит из светлых участков металлической связки, серых участков карбида титана и черных участков карбида хрома.
До сих пор еще не создано керметов с достаточной вязкостью и теплостойкостью [14]. Возможно, что создание порошковых сплавов, удовлетворяющих всем требованиям конструкторов газовых турбин и реактивных двигателей, в значительной степени будет связано с усовершенствованием микроструктуры сплавов.
Из керметов изготовляются опытные лопатки и другие детали для реактивных двигателей и газовых турбин. Уменьшение количества карбида титана и увеличение металлической связки ведет к повышению вязкости кермета, но понижает его жаропрочность. Более рациональным не понижающим жаропрочности керметов является создание у них наиболее мелкозернистой структуры.
К числу керметов относится и порошковый алюминиевый сплав САП, состоящий из 20% Аl2О3 и 80% А1, который по прочности при обыкновенной и особенно при повышенных температурах (до 500° С) значительно превосходит литые и деформируемые алюминиевые сплавы. Тонкие пленки Аl2О3 в микроструктуре САП, не коагулирующие даже при повышенных температурах, препятствуют процессам рекристаллизации и разделяют его структуру на мелкие участки, ограничивающие пути скольжения при пластической деформации. Легкие, прочные и теплоустойчивые сплавы САП применяются в атомной, авиационной и автомобильной промышленностях.
На российских металлообрабатывающих производствах появляется все больше и больше режущих пластин из кермета, которые во многих случаях обеспечивают лучшую производительность и стойкость по сравнению с твердосплавными пластинами с покрытием. Например, в одном из случаев нам удалось увеличить стойкость инструмента на 400% при обработке стали 40Х. Также постоянно расширяется область применения кермета. С одной стороны значительно улучшились свойства самих керметов. С другой стороны заготовки по своей конфигурации часто очень близки к форме детали, поэтому не требуется удаление больших припусков.
Кермет – это гибридный материал. Он обладает твердость как у керамики и прочностью как у металла. Для обеспечения твердости используются частицы карбида титана (TiC), нитрида титана (TiN) и карбонитрида титана (TiCN). Благодаря термической и химической стабильности этих частиц керметы обладают высокой износостойкостью. В состав керметов могут входить также вольфрам, тантал, никель, кобальт, алюминий, молибден, ванадий и другие металлы. В качестве связки для твердых частиц, как правило, используются никель, кобальт и молибден. Применение металлической связки обеспечивает керметы лучшей сопротивляемостью выкрашиванию по сравнению с керамикой, поэтому область применения шире.
Все-таки область применения керметов не так широка как область применения твердого сплава. В основном керметы используются для чистовой и легкой получистовой обработки стали и нержавеющей стали. Подача ограничена значением 0,3 мм/об.
Эволюция керметов
Основная задача для разработчиков керметов – увеличение их прочности при сохранении высокой износостойкости инструментального материала.
В 1956 году производители инструмента сделали ставку на новый кермет с частицами TiC и никелевой связкой, включающей в себя также молибден и углерод. Этот инструментальный материал показывал хорошие результаты при работе с большими скоростями резания, но выкрашивался при обработке с ударом. Потребители сравнивали кермет с твердым сплавом, который мог работать в гораздо более тяжелых условиях (большие съемы, экзотические обрабатываемые материалы, невысокая жесткость станков). В тяжелых условиях керметы выкрашивались, поэтому тогда их применение не получило широкого распространения.
В 60-е годы керметы получили достаточное распространение в Японии, где гамма обрабатываемых материалов не была так широка, заготовки были приближены по форме и размерам к конечным деталям и станки были достаточно жесткими.