Материал: Конечный вариант
17. Контроль и управление техпроцессов узо
Контроль и управление техпроцессом УЗ обработки
Ультразвуковая размерная обработка зависит от многих технологических параметров, как правило, взаимно влияющих один на другой: Материал, твердость и концентрация абразива, износ инструмента, частота и амплитуда колебаний инструмента, статическая нагрузка. Каждый из этих факторов влияет прежде всего на производительность и качество изготовления.
Материал заготовки в значительной степени определяет характер его разрушения. Все материалы по характеру деформации и разрушения при ультразвуковой обработке разделены на 3 группы: 1гр.- стекло, кварц, металл, керамика, германий , кремний, ферриты и др. имеют tx2. 2гр.- твердые сплавы; закаленные, цементированные сплавы, вольфрам имеют 1<tx<2. 3гр.- свинец, мягкие стали, бронза, латунь имеют t< 1. Эти материалы не обрабатываются ультразвуковым методом. Для ультразвуковой обработки обычно применяют карбит бора, карбит кремния.В качестве жидкости, несущей абразив, обычно используют воду.
Параметры обработки существенно зависят от среднего размера зерен абразива. Уменьшение размера зерен снижает производительность, но повышает точность обработки. На производительность в значительной степени влияет концентрация абразива в растворе. Оптимальным считается концентрация, когда по всей обрабатываемой поверхности укладывается один слой зерен абразива.
Амплитуда и частота колебаний инструмента. Чем они выше, тем большая производительность, однако оптимальная величина амплитуды колебаний связана со средним размером абразивного зерна. При очень малых размерах зерна и при больших амплитудах происходит не внедрение зерна в материал, а их дробление. И вторая крайность- при малой амплитуде и большом размере зерна, импульс ударной силы не достаточен для внедрения зерен в обрабатываемый материал.
Статическая нагрузка:При ультразвуковой обработке инструмент прижимается к поверхности заготовки с постоянной силой Рст., ее также называют силой подачи. Эта сила оказывает значительное влияние на ударные импульсы и на состояния зерен и концентрацию абразива под инструментом. Оптимальное значение Рст зависит от площади и конфигурации инструмента, амплитуды колебаний, размера зерен, свойств обрабатываемого материала
Точность размерной обработки:Точность ультразвуковой обработки ,т.е. стабильность зазора между контурами изделия и инструмента, определяется многими факторами. Часть из них –геометрическая точность станка и его приспособленность свойственны и другим видам механической обработки. Однако есть факторы, которые характерны только для ультразвуковой обработки: размер зерен абразива, твердость (хрупкость) обрабатываемого материала, форма инструмента, размер
поперечных колебаний. Боковой зазор (т.е зазор между инструментом и заготовкой) должен быть в 1,5 раза больше диаметра зерна абразива, что обеспечивает его эвакуацию в процессе обработки. Этот зазор собственно и определяет минимальную погрешность. В сумме погрешность ультразвуковой обработки составляет не менее 20 мкм.
Качество поверхности: Шероховатость поверхности при обработке зависит от размеров зерен абразива, физико-механических свойств материала, амплитуды колебаний инструмента, шероховатости поверхности инструмента и типа жидкости, несущей абразив. Шероховатость инструмента прямо пропорционально влияет на шероховатость обработки т.к. в процессе обработки осуществляется копирование неровностей инструмента.
Производительность ультразвуковой обработки: Производительность ультразвуковой обработки зависит в первую очередь от амплитуды колебаний инструмента, свойств материала, состава абразива и способа его подвода, статической нагрузки Рст (сила подачи), площади поперечного сечения инструмента, глубины обработки. Рст - сила подачи подбирается обычно экспериментально и составляет при размерной обработке 20200 Н.,
Повысить производительность ультразвуковой размерной обработки можно также путем: улучшения условий циркуляции абразивной суспензии, улучшения прочностных характеристик материала инструмента, правильного расчета и изготовления колебательной системы, которая должна работать в резонансном режиме, Перечисленные пути, в конечном счете, определяют режим обработки.
2)Либо через кран 10 непосредственно в рабочую ванну 13. Устройство регулирования расхода жидкости 5 позволяет изменять гидравлический режим обработки по командам с ЦВМ. При открытой заслонке жидкость может откачиваться из межэлектродного промежутка, а при закрытой она прокачивается. Регулирование заслонки осуществляется преобразователем 7. Адаптивные системы управления процессом. Адаптация состоит в том, что технолог помечает на чертеже детали точки, в которых следует изменить режим обработки. Для каждого участка выбирается наиболее выгодный режим, определенный расчетным или экспериментальным путем. Длину участков и принятые режимы кодируют и записывают в память ЦВМ. Сложные (кибернетические) системы позволяют оптимизировать работу всех систем станка:
-
Назначать наиболее выгодную подачу. 2. Назначать скорость подвода и торможение инструмента. 3. Регулировать параметры импульсов. 4.Регулировать расход рабочей жидкости через промежуток. 5.Назначать перемещение детали относительно инструмента.
Копировальные электроэрозионные станки. Это оборудование, как правило, оснащено автоматическими устройствами, позволяющими производить разрезание заготовки по копиру либо по чертежу (фотокопировальные системы).
16. Контроль и управление техпроцессом эхо
Механизм растворения металла при размерной электрохимической обработке происходит под действием электрического тока в среде электролита без непосредственного контакта между инструментом и заготовкой.
В основе процесса ЭХО лежит явление анодного растворения металлов.
Математическую модель процесса ЭХО можно описать уравнением
V= U ,
S
где V-скорость растворения,
- электрохимический эквивалент,
- удельная проводимость,
U- напряжение электрического тока,
- плотность материала,
- зазор между заготовкой и инструментом,
- коэффициент выхода по току, потери на побочные реакции равны 0,830,85.
Кроме указанных параметров на скорость влияют: молекулярная диффузия ,
процесс выноса продуктов обработки из межэлектродного промежутка .
Для выяснения этого влияния необходимо знать свойства электролита, вязкость, состав, стабильность характеристик, t и др.
 Прежде
чем автоматизировать процесс управления
необходимо измерить параметры, влияющие
на результат ЭХО. Электрические параметры,
ток и напряжение, измеряются
электроизмерительными приборами
амперметром и вольтметром. Концентрацию
раствора и как производные, удельную
проводимость, вязкость раствора измеряют
плотномерами и вискозиметрами .
Наибольшее применение для измерения плотности жидкости получили плотномеры весовые, поплавковые, гидростатические и радиоизотопные.
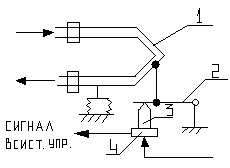
Принцип работы весового плотномера с пневматическим преобразователем представлен на
рисунке ниже. Раствор протекает по П-образной трубке 1. Она соединена с заслонкой 2, пневмопреобразователи 3,4 преобразует перемещение трубки в сигнал управления. Перемещение трубки зависит от массы трубки, которая в свою очередь зависит от концентрации раствора. Поплавковые плотномеры получили название ариометры.
Гидравлические плотномеры осуществляют измерение давления столба жидкости. Радиационный метод основан на измерении прохождении гамма лучей через раствор. Для измерения вязкости жидкостей применяются визкозиметры, принцип действия которых основан :
-
на методе истечения,
-
методе падающего тела,
-
методе крутящего момента,
-
вибрационном методе (измерения скорости затухания упругих колебаний пластины в вязкой жидкости).
Метод истечения- это лабораторный метод и основан на истечении (капли) жидкости из капиллярной трубки. Принцип падающего тела , воплощенный в автоматическом вискрозиметре дискретного действия, показан на рисунке ниже.
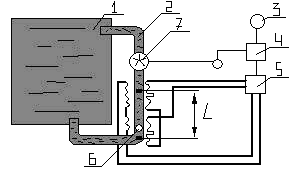
Автоматический подъем шарика 6 в исходное положение производится восходящим потоком жидкости, создаваемого насосом 7.Одновременно с подъемом шарика насос отбирает пробу жидкости из резервуара 1 в мерную трубу 2. Шарик, находясь в нерабочем положении у нижней ограничивающей сетки при включении насоса, поднимается и останавливается у верхней сетки. В момент прикасания шарика к верхней сетки насос автоматически отключается блоком 4, шарик падает вниз в неподвижной среде. Измерение вязкости сводится к отсчету времени прибором 3, в течение которого шарик проходит участок L.
Эффективность работы ультразвуковой колебательной системы зависит от точности совпадения ее резонансной частоты с частотой генератора. Подстройка частоты генератора достигается применением систем автоматической подстройки частоты (АПЧ). Это устройство вырабатывает сигнал, пропорциональный амплитуде механических колебаний преобразователя и корректирует в необходимых пределах частоту генератора .Полезный сигнал выделяют с помощью механоэлектрических преобразователей. Если меняется нагрузка, изменяются параметры преобразователя, то уменьшается и амплитуда колебаний. В этом случае генератор должен обеспечивать не только стабильность частоты, но и стабильность амплитуды колебаний. Амплитуда колебаний стабилизируется посредством изменения мощности подводимой к преобразователю. Системы автоподстройки амплитуды используются совместно с системой АПЧ. Эти системы позволяют обеспечить точность, качество и производительность процесса обработки.
18. Контроль технологического процесса и качества обработки.
Качество – философская категория. Качество объекта, предмета обнаруживается в совокупности его свойств. При этом объект не состоит из свойств, не является своего рода "пучком свойств, " а обладает ими.
Под свойствами имеется в виду способ проявления определенных сторон качества. Учитывая, что технологии обработки в вакууме, применение оптических квантовых генераторов, ЭХО, УЗО и другие методы обработки КПЭ характеризуются различными параметрами, различны и методы контроля, целесообразно рассматривать конкретные методы обработки деталей с позиций обеспечения контроля их качества и автоматизации
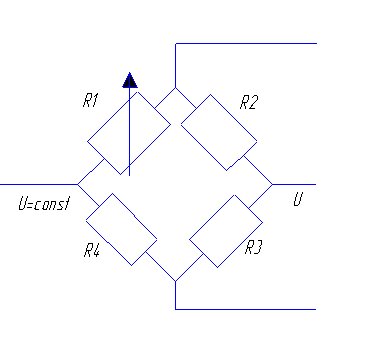
Основными параметрами контроля являются- удельное сопротивление, поверхностное сопротивление, контактное сопротивление, температурный коэф. сопротивления. Для определения этих параметров используется компенсационный метод (метод сравнений- в основе электрический мост). R1=R2=R3=R4
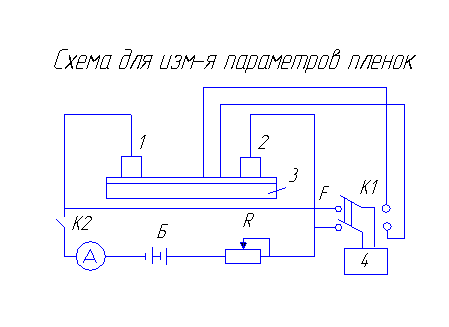
Исследуемую пленку наносят на диэлектрическую подложку 3 (стекло, керамика). В качестве контактов 1 и 2 исп-ют никелевые стержни. В цепь включены батарея Б, и амперметр А. Ключом К2 подают напряжение батареи на контакты 1 и 2. Разность потенциалов 1 и 2 измеряют мостом 4. Для коммутации измерения исп-ся тумблер К1. При помощи простых вычислителей опред-ют электр-ие параметры.
19. Контроль качества обработки газотермическими потоками.
а) Адгезия и методы ее контроля (проверки) .
Мерой адгезии является работа силы, превышающей силу адгезионного взаимодействия в направлении раздела фаз. Наиболее широко применяются механические методы, основанные на определении работы (силы) отрыва пленок от поверхности.
б) Контроль защитных свойств покрытий.
В авиации для приборного оборудования применяют испытания на морской туман, влажность, солнечную радиацию, пылеустойчивость, а для продукции экспортируемую в страны с тропическим климатом, в том числе на грибоустойчивость.
Учитывая важность показателя пористости, разработано большое количество в основном не автоматических методов ее оценки:
1. Методы испытания в растворах. 2. Метод анодирования. 3. Метод стравливания основы. 4. Электрофотографический метод. 5. Гравиметрический метод. 6. Метод наполнения пор. 7. Метод гидростатического взвешивания.
Поскольку коррозионная стойкость также косвенно характеризует пористость покрытия, имеется целый набор методов оценки этого параметра:
Электрохимический метод. 2. Электроконтактный метод. 3.Электромагнитный метод. 4. Ультразвуковой метод. 5. Радиоизотопный метод. 6. Оптические методы. 7. Тепловые методы. 8. Внутреннего трения.
в) Определение механических свойств покрытий.
Твердость можно измерить известными в машиностроении методами (по Виккерсу, по Бринеллю, по Роквеллу). Твердость по Бринеллю измеряют стальным шариком диаметром D, вдавливаемым в испытуемый образец под действием нагрузки P в течение определенного времени. После снятия нагрузки измеряют диаметр отпечатка, оставшегося на поверхности образца
Твердость по Роквеллу измеряют вдавливанием в испытуемый образец алмазного конуса (шкалы А и С) или стального шарика – шкала В под действием двух последовательно приложенных нагрузок – предварительной P0 и общей P, которая равна сумме предварительной и основной.
Напряжения, сохраняющиеся в детали после устранения вызвавших их причин, называются остаточными. Методы измерения остаточных напряжений делят на разрушающие и неразрушающие.
Наиболее распространенный неразрушающий метод – рентгеновский. Метод основан на измерении микродеформаций кристаллической решетки материала, вызванных действием остаточных напряжений. Из разрушающих методов наиболее распространенный так называемый механический метод, основанный на измерении деформации образца, возникающей при разгрузке (удаление напряженных слоев), т.е. удаляется часть напряженного тела или нарушение его связей. Далее измеряют деформации, возникающие при удалении части напряженного тела или нарушении его связей и вычисляют напряжения по измеренным деформациям.