Материал: Конечный вариант
г) Контроль электрофизических свойств покрытий.
Основные
контролируемые параметры функциональных
слоев: 1) удельное сопротивление ρ,
поверхностное сопротивление R
пленок, 3) переходное сопротивление
пленка – контакт или контактное
сопротивление RK,
4)температурный коэффициент сопротивления
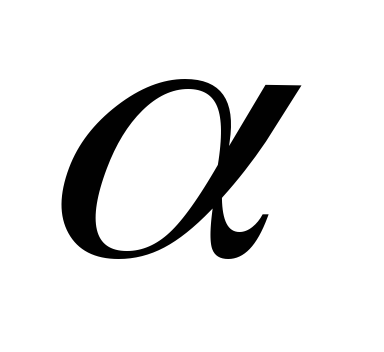 .
д) Контроль процесса металлизации.
Для контроля этого параметра необходима информация о потоке испаряемого вещества и молекул остаточного газа, попадающих на обрабатываемую деталь. Методы измерения потоков паров испаренного вещества основаны на ионизации молекул пара и регистрации плотности ионного тока (ионизационные датчики), а также на измерении динамической силы, с которой сталкиваются молекулы испаренного вещества с поверхностью детали.
20. Адгезия и методы ее контроля (проверки).
Критерием кач-ва пленок явл-ся адгезия(прилипание), к-рая опред-ет условия получения работоспос-го изделия с пленкой и обесп-ет мех-ую прочность с-мы пленка–подложка(П-П). При соед-ии взаимно инертных тел прочность сцепления удается увеличить путем интенсификации процессов взаимной диффузии на границе раздела. Для нарушения соединения двух тел необх. преодолеть межмолек-е силы и совершить опред-ую работу.
При измерении адгезию измеряют либо работой отрыва A, либо силой отрыва F. Измерения прочности сцепления делятся на колич-ые и качест-ые; разрушающие и неразруш-ие; механ-ие и немех-ие методы.
 Наиб.широко
прим-ся мех.методы,осн.на
опред-ии работы отрыва
пленок от поверхн.Суть:к подложке и
пленке приклеивают штифты с резьбой,а
затем по осям штифтов прикладывают силу
и опред.ее вел-ну. Модификацией этого
метода является мет.опрокидывания,
при этом нагрузка действует вдоль
границы раздела П-П.
Мет.с
использов. Центрифугирования
(за
счет центробежных сил); мет.
УЗ колебаний;мет."пули"–выстреливая
специально изготовленный
образец;мет.отслаивания.
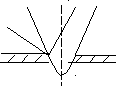
Мет.иглы
(мет.Вивера):стальной
или алмазной иглой(диаметр
острия0,003–0,005мм)проводят по повер-ти
пленки с возрастающей вертик-ной
нагрузкой на иглу до тех пор, пока пленка
не отделится от подложки, либо не
разрушится подложка вместе с пленкой.
При этом фиксируют нагрузку P,под
дейст.к-рой появ-ся чистый канал
шириной«a»в
покрытии.Срезывающая сила F
максимальна на краю выемки, где и
происходит разрыв пленки.Установлено
что
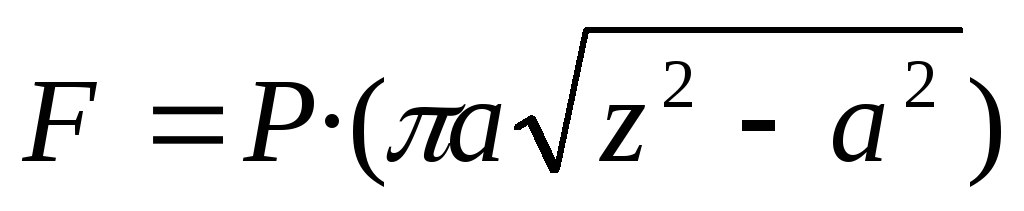 .
Для
автом-ции управ-ия процессом нанесения
пленок в вак. предлагается мет.неразруш.
контроля.
Суть:поток атомов металла попадает от
испарителя1 на подложку2 и на датчик3,
соотв-щая запись скорости испарения
производится на ленте прибора8. 


 При
попадании потока атомов от испар1 на
подложку часть атомов отражается от ее
повер-ти. Отраженный поток атомов
попадает на датчик4. Скорость отражения
фиксир-ся по приросту массы потока
отраженных атомов прибором9. Отношение
масс отраженных и испаренных атомов
характеризует коэф-т конденсации металла
на разных стадиях образования и роста
пленки в процессе ее получения. «+»
метода – возможность реализации обратной
связи при управлении параметрами
металлизации в автом. режиме работы
вакуумных установок.
21.Пористость покрытий и методы ее контроля.
Осн.прич.нарушения защит. свойств пленок, полученных напылением – наличие пор в осажденных покрытиях.
Пористость покрытий является косвенным показат.технологич.режима напыления и может служить параметром оптимиз.процесса напыления защитных покрытий.
С другой стороны пористость влияет на другие хар-ки покрытий – износостойкость, теплопроводность, электрическую проводимость, механические свойства. Поэтому можно говорить о критериальном влиянии этого параметра на другие показатели. К сожалению приемлемого метода измерения пористости в процессе напыления не изобрели, и поэтому использовать этот параметр для автоматич. управления процессом напыления пока нет возможности.
Выход из такого полож.один–в процессе отработки тех-го процесса проводится своего рода исслед.работа по опробованию различных режимов напыления с последующей оценкой пористости по факту и путем анализа результатов установление оптимального режима (это метод получил название метод итераций, т.е. последовательного приближения к оптимуму). Такой подход к отработке тех-го процесса характерен не только при напылении. Учитывая важность показателя пористости, разработано большое количество в основном не автомат-их методов ее оценки:
1. Методы испытания в растворах.
2. Метод анодирования.
3. Метод стравливания основы.
4. Электрофотографический метод.
5. Гравиметрический метод.
6. Метод наполнения пор.
7. Метод гидростатического взвешивания.
Поскольку коррозионная стойкость также косвенно характеризует пористость покрытия, имеется целый набор методов оценки этого параметра:
1. Электрохимический метод.
2. Электроконтактный метод.
3. Электромагнитный метод.
4. Ультразвуковой метод.
5. Радиоизотопный метод.
6. Оптические методы.
7. Тепловые методы.
8. Внутреннего трения.
22. Контроль защитных свойств покрытий.
Наиболее достоверную информацию о защитных свойствах вакуумных покрытий можно получить только по результатам натурных испытаний, которые естественно длятся очень долго, и стоят не дешево. Более того, после получения этих результатов возникает вопрос, а что делать с выпущенной продукцией. Для решения этого не простого вопроса изобретаются различного рода ускоренные испытания с последующим пересчетом полученных данных на ожидаемые при эксплуатации в реальных условиях. В авиации для приборного оборудования применяют испытания на морской туман, влажность, солнечную радиацию, пылеустойчивость, а для продукции экспортируемую в страны с тропическим климатом, в том числе на грибоустойчивость. При этом испытываются естественно все виды покрытий (гальванические, лакокрасочные, напыления и т.д.) т.к. в авиационной аппаратуре практически нет деталей, не подвергающихся какому то виду покрытий.
Основная причина нарушения защитных свойств пленок, полученных напылением – наличие пор в осажденных покрытиях.
Пористость покрытий является косвенным показателем технологического режима напыления и может служить параметром оптимизации процесса напыления защитных покрытий.
С другой стороны пористость влияет на другие характеристики покрытий – износостойкость, теплопроводность, электрическую проводимость, механические свойства. Поэтому можно говорить о критериальном влиянии этого параметра на другие показатели. К сожалению приемлемого метода измерения пористости в процессе напыления не изобрели, и поэтому использовать этот параметр для автоматического управления процессом напыления пока нет возможности. Выход из такого положения один – в процессе отработки технологического процесса проводится своего рода исследовательская работа по опробованию различных режимов напыления с последующей оценкой пористости по факту и путем анализа результатов установление оптимального режима (это метод получил название метод итераций, т.е. последовательного приближения к оптимуму). Такой подход к отработке технологического процесса характерен не только при напылении. Технолог должен быть, прежде всего, исследователем, экспериментатором, изобретателем новых приемов обработки – это залог развития прогрессивных, высокоэкономичных технологических процессов и успехов производства в целом. Учитывая важность показателя пористости, разработано большое количество в основном не автоматических методов ее оценки:
1. Методы испытания в растворах.
2. Метод анодирования.
3. Метод стравливания основы.
4. Электрофотографический метод.
5. Гравиметрический метод.
6. Метод наполнения пор.
7. Метод гидростатического взвешивания.
Поскольку коррозионная стойкость также косвенно характеризует пористость покрытия, имеется целый набор методов оценки этого параметра:
1. Электрохимический метод.
2. Электроконтактный метод.
3. Электромагнитный метод.
4. Ультразвуковой метод.
5. Радиоизотопный метод.
6. Оптические методы.
7. Тепловые методы.
8. Внутреннего трения.
23. Методы измерения прочности сцепления покрытия
Критерием качества пленок любого функционального назначения является адгезия (прилипание), которая определяет условия получения работоспособного изделия с пленкой и обеспечивает механическую прочность системы пленка – подложка. Прочность сцепления двух разнородных тел зависит от характера связей (химические, ионные, ковалентные, межмолекулярные). Мерой адгезии является работа силы, превышающей силу адгезионного взаимодействия в направлении раздела фаз. При измерении адгезию измеряют либо работой отрыва A, либо силой отрыва F. Измерения прочности сцепления: количественные и качественные; разрушающие и неразрушающие; механические и немеханические методы. Суть механического метода: к подложке и пленке приклеиваются штифты с резьбой на концах, по осям штифтов прикладывают силу и определяют ее величину. Точность метода невелика вследствие неоднородных напряженных состояний в зоне разрушения. Модиф-я метода - метод опрокидывания, при этом нагрузка действует не вертикально, а вдоль границы раздела пленка – подложка. Новые методы: с использованием центрифугирования (за счет центробежных сил), метод ультразвуковых колебаний, метод "пули" – выстреливая специально изготовленный образец, метод отслаивания – расщепления и т.д.С точки зрения автоматизации процесса измерения адгезии заслуживает внимание метод иглы (метод Вивера).




 С
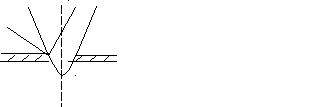 тальной
или алмазной иглой с d острия 0,003 –
0,005мм проводят по пов-ти пленки с
возрастающей вертикальной нагрузкой
до тех пор, пока пленка не отделится от
подложки либо не разрушится подложка
вместе с пленкой. При этом фиксируют
нагрузку P,
под действием которой появляется чистый
канал шириной a
в покрытии. Фиксируют этот момент автом.
преобр-лем. Под действием иглы поверхность
подложки вместе с нанесенной пленкой
деформируется (прогибается). Возникающая
при этом срезывающая сила F
максимальна на краю выемки, где и
происходит разрыв пленки. Установлено
что
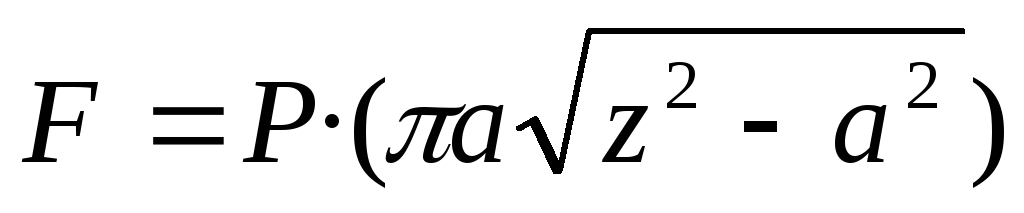 .
Этот метод дает возможность автоматизации
процесса измерения с использованием
современной измерительной и вычислительной
техники. Специальный алгоритм учитывает
влияние таких параметров как механические
характеристики подложки, пленки и иглы.
24. Виды разрушающего и неразрушающего испытаний покрытия
Наиболее широко применяются механические методы, основанные на определении работы (силы) отрыва пленок от поверхности.
Методы измерения остаточных напряжений делят на разрушающие и неразрушающие.