Дипломная (вкр): Конструирование и дизайн упаковки
|
Наименование оборудования |
Тип или марка оборудования |
Основная техническая характеристика |
Количество |
|
Флексографская машина для печати |
Флема-2 |
Количество печатных секций 3 шт. Производительность до 4200 заг/ч. Размер поля печати: Длина - 2100мм Ширина - 680 мм Потребляемая мощность 3 кВт |
1 |
Станок рилевочно-резательный (ПГК ДП 238150000 ВО )
Рилевочно-резтельные машины применяются для изготовления заготовок ящиков простых конструкций, различных прокладок, вкладышей, обечаек, амортизаторов. Наибольшее применение они находят для выполнения заготовительных операций, т.к. от качества заготовки в большой мере зависит качество готового изделия.
На рилевочно-резательных станках производится раскрой листов из гофрированного картона по ширине и продольное рилевание с целью получения заготовок из гофрокартона типа Т или П по ГОСТ 7376-89, а также склеенного картона марок КС-1, КС-2 по ГОСТ 9421-80.
Основные технологические операции, выполняемые на станках:
продольное резание;
продольное рилевание.
Рилевочно-резательный станок состоит из следующих основных узлов:
станины, стола подачи и рилевочно-резательного узла.
Заготовки гофрокартона поступают со стола подачи в рабочую зону станка, где происходит его разрезание и рилевание.
Устройство и работа составных частей станка
Стол подачи
В состав стола входит транспортер подачи заготовок для их подачи в рабочую зону станка.
Передние отсекатели обеспечивают прохождение одного листа гофрокартона и регулировку в зависимости от типа картона (по толщине). Они крепятся на балке-стяжке и выставляются по длине заготовки таким образом, чтобы кипа листов гофрокартона имела две опоры. Зазор между отсекателями и столом подачи выставляется таким, чтобы в него по толщине легко проходил только один лист гофрокартона.
Боковые ограничители выставляются по размеру (длине) заготовки. Боковые ограничители крепятся так же, как и передние отсекатели. По высоте боковые ограничители устанавливаются непосредственно на стол, без зазора.
Узел рилевочно-резательный предназначен для продольного резания и рилевания заготовок перегородок и прокладок.
В состав узла входят:
.Втягивающие валы (поз. 11 и 15) 2 шт.
.Ножевой вал (поз. 10) 2 шт.
.Вал привода ножей (поз. 8) 1 шт.
.Вал предварительного рилевания (поз. 13) 2 шт.
.Вал окончательного рилевания (поз. 14) 2 шт.
Втягивающие валы предназначены для передачи заготовок гофрокартона в рабочую зону станка. Для лучшего сцепления с картоном рабочая часть верхнего вала обрезинена.
Зазор между втягивающими валами выставляется соответственно толщине гофрокартона, их регулировка осуществляется регулировочным валом, посредством часового редуктора.
Пара ножевых валов предназначена для резания заготовок гофрокартона на полосы требуемой ширины. Настройка на ширину полосы осуществляется автоматически, с пульта управления.
Шестигранный вал привода ножей проходит через центральные оси всех ножей и предназначен для передачи вращения посредством зубчатой ременной передачи.
Верхний вал предварительного рилевания выполнен обрезиненным, а на нижнем установлены муфты предварительного рилевания. С их помощью производится смятие гофров в картоне по линии рилевки. Зазор между валами выставляется соответственно толщине гофрокартона, их регулировка осуществляется регулировочным валом, посредством часового редуктора. После пробного запуска зазор может быть откорректирован.
Валы окончательного рилевания, имея четыре пары рилевочных муфт,
обеспечивают нанесение рилевок на полотно гофрокартона. Зазор между валами
выставляется соответственно толщине гофрокартона, их регулировка осуществляется
регулировочным валом посредством часового редуктора. После пробного запуска
зазор может быть откорректирован.
Таблица 2.24- Техническая характеристика рилевочно - резательного станка:
|
Наименование оборудования |
Тип или марка оборудования |
Основная техническая характеристика |
Количество |
|
рилевочно - резательная машина |
УРР 1600М |
Производительность 7200 заг/ч. Габаритные размеры: Длина -1600 мм Ширина - 1900 мм Высота - 1150 мм Потребляемая мощность 2,2 кВт |
1 |
Просекательно - рилевочные машины (слоттеры). Предназначены для изготовления кроя ящиков с четырехклапанным дном и крышкой.
Они выполняют следующие основные технологические операции:
нанесение поперечных рилевок на заготовку ящика;
выполнение просечек под клапаны дна и крышки;
высекание соединительного клапана для последующей склейки ящика.
Таблица 2.25 - Просекательно - рилевочные машины: характеристики
|
Наименование оборудования |
Тип или марка оборудования |
Основная техническая характеристика |
Количество |
|
Просекательно - рилевочная машина |
СПР 2,25 |
Производительность до 7200 шт/ч. Габаритные размеры: Длина - 2980 мм Ширина - 1942 мм Высота - 1300 мм Потребляемая мощность 3 кВт |
1 |
Фальцевально - склеивающая машина. После загрузки заготовок
оператором машина выполняет автоматически следующие операции:
нанесение клея на клапан;
фальцевание ящика по двум линиям биговки (рилевки);
склейку, сушку, и выгрузку готового изделия.
Таблица 2.26 - Фальцевально - склеивающая машина: характеристики
|
Наименование оборудования |
Тип или марка оборудования |
Основная техническая характеристика |
Количество |
|
Фальцевально - склеивающая машина |
ОАО «КЭЗ» |
Производительность 3000 шт/ч. Габаритные размеры: Длина - 12500мм Ширина - 3770 мм Высота - 2145 мм Мощность 3,1 кВт |
1 |
Вертикальный пресс Intech 5A
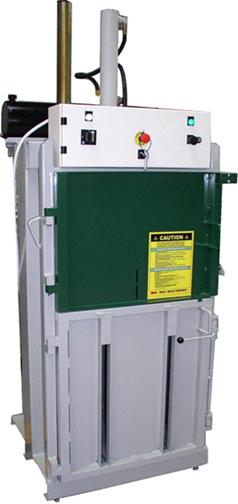
Назначение
Предназначен для уплотнения различных материалов до получения из них брикетов прямоугольной формы.
Технические характеристики:
· Максимальное усилие прессования, т - 5
· Размеры загрузочного окна, мм - 700 х 560
· Вес тюка (в зависимости от материала), кг - 80-90
· Размеры тюка, мм - 700 х 600 х 800-1000
· Размер прессовочной камеры, мм - 700 х 600 х 1400
· Объем гидравлического бака, литр - 5,5
· Электропитание - 230 В, 50 Гц.
· Мощность, кВт - 1,5
· Вес пресса, кг - 350
· Размеры пресса (Д х Ш х В), мм - 950 х 830 х 2250
· Производительность: 3-5 тюков/в час
· Максимальный ход плиты: 630 мм
· Максимальное время хода плиты прессования: 18 сек
· Три катушки с нитями для обвязки + крюк для зацепа.
· Обслуживающий персонал: 1 человек.
2.4.2 Расчет количества оборудования
Количества гофролиний Nл, шт, вычисляется по формуле:
л = В / G * n * m ,
(2.59)
где В= 4383300 - годовая производительность гофрокартона, кг/год
G =2400- производительность оборудования, кг/ч;= 217 - количество рабочих дней в году;
m =16 - количество рабочих часов в сутки, ч.л = 4383300 /(2400*217*16)=0,46
Следовательно, необходима одна гофролиния
Количество рилевочно-резательных станков , вычисляется по формуле:
р.з. = В / G * n * m ,
где В= 13544000 - годовая производительность гофрокартона, м/год
G = 6000- производительность оборудования, м/ч;= 217 - количество рабочих дней в году;
m =16
- количество рабочих часов в сутки, ч.
Таблица 2.27- Годовая производительность гофрокартона
|
№ ящика, вкладыша |
Длина заготовки, м |
Производительность шт/год |
Количество гофрокартона м/год |
|
1 |
2.015 |
1000000 |
2015000 |
|
2 |
1,931 |
|
1931000 |
|
Вкл 1 |
1,92 |
|
1920000 |
|
Вкл 2 |
1,836 |
|
1836000 |
|
3 |
1,785 |
|
1785000 |
|
4 |
1,633 |
|
1633000 |
|
5 |
1,871 |
|
1871000 |
|
Прокладка 5 |
0,546 |
|
546000 |
|
Итого: |
13537000 |
||
р.з =13544000/(7200*217*16)=047
Следовательно, необходим один рилевочно-резательный станок
Количество просекательно - рилевочных станков вычисляется по формуле::
п.р. = В / G * n * m ,
где В= 8000000 - годовая производительность гофрокартона, шт/год
G = 3000- производительность оборудования, шт/ч;= 217 - количество рабочих дней в году;
m =16 - количество рабочих часов в сутки, ч.п.р. =8000000/(7200*217*16)=0,28
Следовательно, необходим один просекательно - рилевочный станок
Количество флексографских машин, вычисляется по формуле:
Nф.м. = В / G * n * m ,
где В= 2000000 - годовая производительность гофрокартона, заг/год
G = 4200 - производительность оборудования, заг/ч;= 217 - количество рабочих дней в году;
m =16 - количество рабочих часов в сутки, ч.ф.м. =2000000/(4200*217*16)=0,12
Следовательно, необходима одна флексографская машина
Количество фальцевально -склеивающих станков, вычисляется по формуле:
где В= 5000000- годовая производительность гофрокартона, заг/год
G = 4800 - производительность оборудования, заг/ч;= 217 - количество рабочих дней в году;
m =16 - количество рабочих часов в сутки, ч.ф.с. =5000000/(3000*217*16)=0,42
Следовательно, необходим один фальцевально -склеивающих станок
Количество пакетировочных прессов, вычисляется по формуле:
п.п. = В / G * n * m ,
где В= 476265 - годовая производительность отходов гофрокартона, кг/год
G = 200 - производительность оборудования, кг/ч;= 217 - количество рабочих дней в году;
m =16 - количество рабочих часов в сутки, ч.п.п.= 476265/(200*217*16)=0,6
Следовательно, необходим один пакетировочный пресс
Расчёт количества смесителей для клея
Количество смесителей m см шт, рассчитывается по формуле
см.=G*τц / V*ρн * tә* φ,
где G =1145038.7 годовая масса загружаемых в смеситель
компонентов, кг/год;
τц = 0,3- продолжительность процесса смешения, ч;
V =0,5-объём смесителя, м3;
ρн =1420- плотность разведенного клея, кг/ м3;
tә =3648- действительный годовой фонд времени работы смесителя, ч/год;
φ =0,3-коэффициент заполнения объёма смесителя.
mсм= 1145038.7 * 0,3 / 0,5 * 1420 * 3648 * 0,3 = 0,47 шт
Следовательно, необходимо 1 смеситель
Расчет количество электропогрузчиков:
Nэк=((G*i)/(60*q*tд))*((lср/vcp)+tзг+tрз),
где G = 4854712 - годовая масса транспортируемого материала, кг;
i= 3-среднее количество переходов продукции между технологическими операциями с учетом перевоза сырья из склада, материала в промежуточный склад;
q = 500 - заполнение электропогрузчика за один рейс, кг;
tә = 3936 - годовой фонд времени работы оборудования, ч/год;ср = 30 - средний пробег электропогрузчика за один рейс туда и обратно, м;
Vcp = 200 - средняя скорость электропогрузчика, м/мин;
tpз= 3 - время на разгрузку электропогрузчика, мин;
tзг = 5 - время на загрузку электропогрузчика, мин».эк=(( 4854712*3)/(30*500*3936))*((30/200)+5+3)= 1,62
Необходимое количество электропогрузчиков - 2
2.5 Контроль производства изготовления тары и
упаковки
.5.1 Характеристика готовой продукции (ГОСТы и
ТУ)
Таблица 2.28- Характерисктика гофрокартона
|
Показатели ГОСТ |
||||
|
Наименование |
Значение по маркам гофрокартона |
|||
|
|
Т11 |
Т22 |
Т23 |
Т24 |
|
1 |
2 |
3 |
4 |
5 |
|
Сопротивление продавливанию, МПа (кгс/см²), не менее |
1,1 (11,0) |
0,9 (9,0) |
1,1(11,0) |
1,2(12,0) |
|
Удельное сопротивление разрыву с приложением разрушающего усилия вдоль гофров по линии рилевки после выполнения одного двойного перегиба на угол 180º, кН/м, не менее |
8 |
6 |
7 |
8 |
|
Сопротивление торцевому сжатию вдоль гофров, кН/м, не менее |
3.0 |
3,0 |
3,8 |
4,6 |
|
Сопротивление расслаиванию, кН/м, не менее |
0,2 |
|||
|
Влажность, % |
6-12 |
|||
|
Размер листов |
Согласно КД |
|||
|
Косина листов |
Не более 10 мм на 1 м длины |
|||
|
Коробление |
Не более 20 мм на 1 м длины |
|||
|
Число двойных перегибов на угол 180º по линии рилевки |
Не менее 10 |
|||
|
Профиль гофров |
Отсутствие вмятин и наклонного профиля гофров. Допускается смятие по кромке листа |
|||
|
Внешний вид |
Возможно наличие расклеенных участков площадью не более 20 см², расслаивание картона по кромке листа (не более 10 мм от края кромки), задиры площадью не более 80 см², складки длинной не более 50 мм, вмятины и пятна размером не более 15 мм в наибольшем измерении, разрывы и разрезы кромки листа не более 10 мм, трещины (сумма длин не более 25 мм) |
|||
2.5.2 Технологический контроль
Основные дефекты, появляющиеся в процессе производства гофрокартона и изделий из него:
а) плохое качество склеивания слоев гофрокартона (непроклей картона);
б) размеры листа не соответствуют требуемым размерам;
в) помятые коробы;
г) плохая рилевка при высекании заготовки коробок.
Причины возникновения дефектов: недостаточное количество клея при склеивании слоев гофрокартона; установка неправильного режима при рилевке (сильно или, наоборот, слабо); неправильные условия при транспортировке.
Единственным методом устранения дефектов является утилизация. Поскольку основным компонентом картона являются волокна, использованный картон или бумажный утиль можно подвергнуть повторной переработке. Чистый незапечатанный картон(отходы)могут непосредственно добавлены в смесь для получения бумаги. Однако запечатанный картон должен сначала пройти предварительную обработку для удаления печатной краски. Изделия с дефектом прессуют, а затем направляют на переработку. Некоторые виды бумаги и картона не подходят для утилизации и регенерации бумаги из-за того, что они покрыты пластиком с обеих сторон. Сжигание является наиболее реалистичным методом их переработки для регенерации энергии, поскольку и бумага, и пластики обладают высокой теплотворной способностью. [5, c. 200]