Материал: Конструкции электрических машин малой мощности. Орлов В.В., Анненков А.Н
6
Машины во всех этих интервалах мощностей производятся в типичных для них диапазонах скоростей, что позволяет придать в группе общие конструктивные черты.
Машины больших мощностей (до 1500 кВт) выполняются для разнообразных скоростей вращения и их часто называют мощными серийными машинами. Машины еще более крупных мощностей (индивидуально - крупные) выполняются по особым индивидуальным заказам (речь идет о мощностях (100 100000) кВт).
1.1.4. Подразделение по быстроходности
На общее устройство электрической машины существенно влияет скорость вращения. Например, тихоходные машины (скорость вращения ниже 250 об/мин) характерны своими крупными габаритами. Они имеют значительный диаметр и небольшую длину. Машины средней быстроходности имеют скорости вращения от (400 1500) об/мин.
Быстроходные машины (1500 6000 об/мин) имеют удлиненную форму, малый диаметр и по отношению к ним обычно применяют меры для уменьшения шума, издаваемого при работе.
Особо скоростные машины (до 30000 об/мин) выполняются по специальным заказам. Они отличаются специфическими конструктивными особенностями (зависят от области применения).
1.2.Применяемые материалы
1.2.1.Выбор материала
Умение хорошо ориентироваться в широком ассортименте материалов и правильно выбирать их для конкретных деталей - необходимое требование, предъявляемое к конструктору.
Как правило, выбор материала основывается на тщательном анализе его характеристик и общих требований к детали. Часто найти материал, который бы полностью удовлетворял всем требованиям не удается. Тогда задача решается методом частичного компромисса, при котором второстепенные требования приносят в жертву основным, определяющим. Это достаточно широко используется в технике и именно таким образом решается большинство инженерных задач [2, 4].
Конструкция машины предусматривает использование материала с вполне определенными механическими, физическими и технологическими характеристиками. С другой стороны, выбранный материал в свою очередь накладывает комплекс специфических требований к конструкции. Примером могут служить конструкции подшипниковых щитов. Последние могут
7
выполняться из алюминиевых сплавов или из пластмасс. Выбранный материал
взначительной мере определяет конструкцию.
Вобщем случае при выборе материала подлежат рассмотрению следующие характеристики: механические (предел прочности, предел текучести, твердость, относительное удлинение и сужение, ударная вязкость), физические (плотность, модуль упругости, температурный коэффициент линейного расширения, коэффициент теплопроводности, удельная теплоемкость, нагревостойкость) и технологические (допускаемые виды обработки, стойкость к коррозии, адгезионные свойства поверхности).
Большинство этих характеристик широко известны и их можно найти в соответствующих справочниках. Рассмотрим некоторые из них.
Твердость металлов определяется по различным методикам. Наиболее употребительны методики Роквелла и Бринелля. В соответствии с первой, применяемой для относительно твердых материалов, используется алмазный конус, утапливаемый в поверхность при постоянной нагрузке (показатель твердости зависит от глубины погружения); в соответствии со во второй для того же используется стальной шарик.
Для металлов предел прочности связан с твердостью, поэтому контроль твердости одновременно является и контролем прочности. Общее повышение твердости (а следовательно и прочности) детали достигается поверхностной закалкой токами высокой частоты, термохимической обработкой (азотированием, нитрированием и др.), обкаткой шариком и другими способами. Твердость поверхности в местах, работающих на истирание, при больших удельных давлениях, а также для получения малой шероховатости при механических обработках (шлицев, лист посадки подшипников и т.д.).
Ударная вязкость материала - важный показатель, характеризующий способность мгновенно поглощать приложенную энергию удара без разрушения образца. Материалы с низкой ударной вязкостью должны применяться с большой осторожностью. Необходимо помнить, что повышение твердости всегда влечет за собой снижение вязкости.
Допускаемые виды обработки имеют прямую связь как со свойствами материала, так и с конструкцией. Для повышения качества и снижения трудоемкости изготовления следует отдавать предпочтение материалам, допускающим такие прогрессивные методы обработки как литье в кокель и под давлением, штамповку, ковку. При этом последующая механическая обработка сводится к минимуму, а свойства материала улучшаются.
Стойкость к коррозии зависит от свойств материала и характера внешних воздействий. Как правило, стойкость к коррозии повышается при снижении шероховатости поверхности. Повышают стойкость к коррозии также различные виды покрытий (гальванические, химические, лакокрасочные). Количественные показатели стойкости коррозии не установлены; обычно ее оценивают как высокую, среднюю или низкую.
8
Адгезионные свойства поверхности определяют прочность сцепления с ней клеев, лаков, эмалей, компаундов. Они зависят как от физических свойств материала и покрытия, так и от состояния поверхности. Влиять на физические свойства нельзя, но можно подобрать свойства материала и покрытия. Состояние поверхности изменить легко. К искусственным способам повышения адгезии относятся пескоструйная и электроискровая обработки (создание равномерной шероховатости), электрохимические способы - анодирование, фосфотирование (создание на поверхности пористого слоя).
Нагревостойкость определяет зависимость механических свойств от температуры. Характер этих зависимостей для большинства материалов одинаков: при нагреве прочность материала снижается. У некоторых материалов это снижение происходит медленно (титановые и никелевые сплавы), у других идет очень быстро (алюминиевые сплавы). При конструировании и расчетах на прочность необходимо обязательно учитывать снижение прочности при рабочих температурах деталей. Нагревостойкость изоляционных материалов, лаков и компаундов является одним из основных параметров и определяет возможность их применения для конкретной машины.
При производстве электрических машин малой мощности используются материалы, которые разделяют на активные (магнитные и проводниковые), изоляционные и конструкционные. Следует отметить, что деление материалов на "активные" и "конструкционные" носит весьма условный характер. К большинству "активных" материалов (магнитным и токопроводящим) предъявляются те же механические требования, что и к "конструктивным".
1.2.2. Магнитные материалы
Для изготовления сердечников электрических машин в основном применяют тонколистовую электротехническую сталь (современное обозначение: 1212, 1311, 1412, 1521; устаревшее обозначение: Э12, Э21, Э32,
Э44).
Четырехзначное обозначение марки стали расшифровывается следующим образом. Первая цифра обозначает вид прокатки и структурное состояние стали (1 - горячекатанная изотропная; 2 – холоднокатанная изотропная; 3 - холоднокатанная анизотропная). Изотропная сталь имеет одинаковые магнитные свойства во всех направлениях. У анизотропной магнитная проницаемость вдоль проката большая.
Вторая цифра указывает на содержание в стали кремния. По содержанию кремния стали подразделяются на шесть групп. Стали 1-ой группы обозначаются цифрой "0" и содержат кремния 0,4 %. Стали 6-ой группы обозначаются цифрой 5 и содержат 4,8 % кремния. Стали с высоким содержанием кремния обладают большим удельным электрическим сопротивлением и, следовательно, меньшими удельными потерями от вихревых токов.
9
Третья цифра означает удельные потери в стали от гистерезиса и вихревых токов. В зависимости от значений индукции и частоты перемагничивания, для которых нормированы удельные потери, стали подразделяются на пять групп, которые обозначаются цифрами: 0, 1, 2, 6, 7.
Четвертая цифра указывает порядковый номер типа стали.
Другим видом магнитных материалов являются сплавы для постоянных магнитов. Они представляют собой магнитотвердые материалы с высокой коэрцетивной силой. Основой этих материалов являются сплавы железа, никеля, алюминия, меди и кобальта. Особенностью всех сплавов для литых магнитов является высокая твердость и хрупкость. Они обрабатываются шлифовкой карборундовыми кругами с очень малыми скоростями подачи. Эта особенность материала отражается и на конструкции узлов, в состав которых входят отливки магнитов: механической обработке подвергаются только плоские торцевые или внешняя цилиндрическая поверхность отливок.
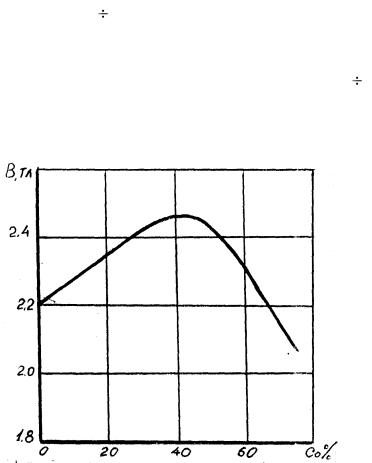
Постоянные магниты с удельной магнитной энергией выше 3 104 Дж/м получают из магнитотвердого феррита бария методами порошковой металлургии. Метод порошковой металлургии позволяет вести прессование заготовок в точные металлические пресс-формы. Такие заготовки требуют минимальной механической обработки. Железокобальтовые сплавы с содержанием кобальта (25-50) % относятся к магнитомягким материалам с высоким магнитным насыщением. Индукция в этих материалах может достигать (2 2,5) Тл.. Из сплава 27КХ изготавливаются листы, ленты, прутки и паковки. Из сплава 49К2Ф - листы и ленты. Для получения максимальных магнитных свойств, магнитопроводы из этих сплавов должны подвергаться отжигу в вакууме при температуре (820 850) оС. Механические свойства сплавов после отжига ухудшаются. Листы и ленты изготавливаются толщиной 0,1; 0,2; 0,35; 0,7 мм. Зависимость максимальной намагниченности насыщения сплавов от содержания в них кобальта показаны на рис.1.1
Сплавы с высоким содержанием кобальта обладают повышенной хрупкостью, что должно учитываться конструктором при выборе формы и размеров пазов. Они также ухудшают свои магнитные свойства в процессе механической обработки. Технология изготовления магнитопроводов из кобальто-
ых сплавов должна строиться таким образом, чтобы после операции отжига материал не получал бы больших механических напряжений. Допустимой может считаться лишь
|
10 |
Рис.1.1. Намагниченность насыщения |
шлифовка на небольшую глубину с |
железнокобальтовых сплавов |
малыми скоростями подачи. |
1.2.3. Проводниковые материалы
К проводниковым материалам, применяемым в электрических микромашинах, в первую очередь относят медь и алюминий, обладающие малым удельным электрическим сопротивлением.
Для обмоток статора используют медные круглые провода, чаще с эмалевой изоляцией марок ПЭВ-2; ПЭТВ-2; ПЭТВМ; ПЭМФ; ПЭФ-155.
Для изготовления коллекторных пластин машин постоянного тока применяют твердотянутую медь. Для короткозамкнутых обмоток роторов АМ используют алюминиевые сплавы, чаще марок А6; АК10; АКЦ11-12 и др.
В микромашинах автоматических устройств широко применяют латуни (сплавы меди с цинком); бронзы (сплавы меди с кадмием, бериллием, фосфором); драгоценные металлы (серебро, золото, платина); материалы с термостабильными свойствами (константан, манганин). При всем разнообразии физических свойств все проводниковые материалы обладают магнитной проницаемостью, практически равной магнитной проницаемости воздуха.
1.2.4. Изоляционные материалы
По химическому составу все электроизоляционные материалы делятся на органические и неорганические. Наибольшей нагревостойкостью обладают неорганические изоляционные материалы: керамика, слюда и т.п. По способу получения изоляционные материалы делятся на природные (асбест, слюда) и получаемые искусственно, синтезированные. Последние имеют наиболее широкое применение, так как они могут быть созданы с заданными электроизоляционными и физическими свойствами.
По нагревостойкости изоляционные материалы разбиты на семь классов, характеристика которых приведена в табл. 1.1.
|
|
|
|
Таблица 1.1. |
|
Классы нагревостойкости изоляционных материалов |
|||
|
|
|
||
Класс |
Нагревос- |
Виды материалов, принадлежащих к данному классу |
||
|
тойкость, |
о |
С |
|
|
|
|
||
Y |
90 |
|
|
Непропитанные волокнистые материалы из целлюлозы |
|
|
|
|
и шелка |
А |
105 |
|
|
Пропитанные лаками и компаундами волокнистые |
|
|
|
|
материалы из целлюлозы и шелка |
Е |
120 |
|
|
Синтетические материалы, пленки, лаки |
В |
130 |
|
|
Материалы на основе асбеста, стекловолокна слюды с |