Материал: Конструкции электрических машин малой мощности. Орлов В.В., Анненков А.Н
26
Рис. 2.4
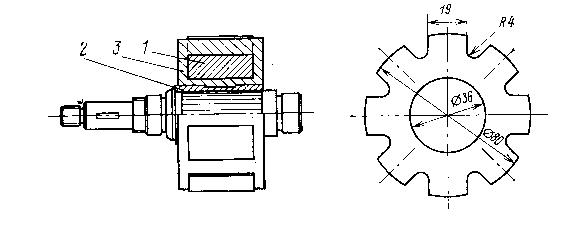
Магнит 1 вместе со стальной втулкой 2 заливается алюминиевым сплавом 3. В этой конструкции алюминиевая заливка выполняет одновременно несколько функций:
1). Междуполюсные стержни совместно с боковыми дисками и центральной частью заливки образуют демпферную клетку, которая предохраняет магнит от размагничивания ударными токами короткого замыкания.
2). Центральная часть заливки защищает магнит от воздействия на него посадочных натягов между валом и втулкой.
3). Заливка позволяет исключить механическую обработку магнита, кроме его наружной поверхности. Для надежной фиксации втулки 2 на ее наружной поверхности делаются проточка и накатка.
Форма магнита задается на этапе электромагнитного расчета. При выборе формы пользуются нормализованным рядом "звездочек". Необходимо обращать особое внимание на радиус закругления междуполюсных впадин. Малый радиус крайне нежелателен из-за резкого повышения механических напряжений в материале магнита. Размеры алюминиевой заливки проверяется расчетом на прочность под действием центробежных сил.
2.1.2.5. Роторы высокоскоростных машин
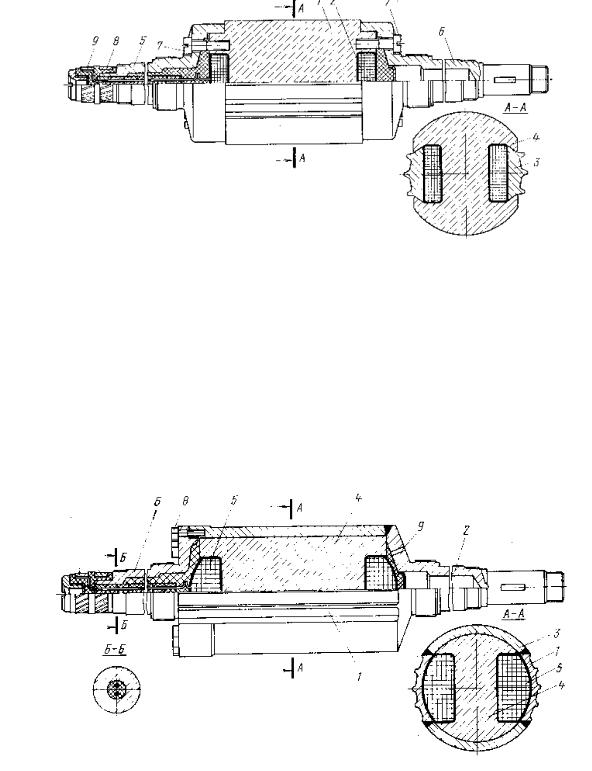
Конструкция двухполюсного ротора с гладким массивным сердечником показана на рис.2.5.
27
Рис. 2.5
Сердечник 1 имеет паз прямоугольной формы, в котором размещена обмотка 2. Клин 3 с ребрами для охлаждения удерживают боковые захваты 4 на сердечнике. Цапфы 5 и 6 из немагнитного материала прикреплены к сердечнику болтами 7 и центрированы по полюсным наконечникам. Контактные кольца 8 и 9 опрессованы пластмассой, выводы к ним от обмотки возбуждения проходят внутри цапфы в изоляторах. После сборки внутренние полости цапф заполняются через каналы 10 компаундом.
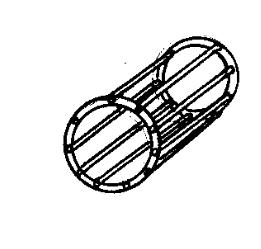
Конструкция двухполюсного ротора со сварным силовым цилиндром показана на рис.2.6.
Рис. 2.6
Ротор содержит сварной цилиндр 1, выполненный из диамагнитного материала заодно с правой цапфой 2. Полюсные наконечники 3 из ферромагнитного материала вварены в прорези на цилиндре. Внутрь цилиндра запрессован сердечник 4 из материала с высокой магнитной проницаемостью. Обмотка 5 размещена в прямоугольном пазу сердечника. Левая цапфа 6 с
28
контактными кольцами 7 выполнена из антимагнитного материала и скреплена с цилиндром болтами 8. Одним из важных преимуществ этой конструкции является то, что обмотка выполнена на сердечнике с открытым пазом. Намотку осуществляют на намоточных станках, что обеспечивает высокое качество и большой коэффициент заполнения. Внутреннюю полость ротора после сборки заполняют компаундом через отверстия 9 в цапфах.
Рассмотренные конструкции роторов имеют следующие недостатки: 1). Плохие условия охлаждения (в основном за счет ребер).
2). Малые допустимые плотности тока.
3). Ремонт таких двигателей затруднен.
2.1.3. Типы обмоток
2.1.3.1. Короткозамкнутые обмотки
Короткозамкнутые (к.з.) обмотки применяются в роторах асинхронных двигателей и как демпферные (успокоительные) на полюсах синхронных машин. Стержни обмоток выполняются из медной или латунной неизолированной проволоки стандартных сечений. Конструкция короткозамкнутой обмотки показана на рис.2.7. Если стержни и замыкающие кольца выполнены из одинакового материала (медь), то они скрепляются аргоннодуговой сваркой, а при использовании разных материалов (латуно-медных) - пайкой
высокотемпературными припоями.
Широко применяется заливка короткозамкнутых обмоток АД алюминиевыми Рис. 2.7 сплавами. Такой способ изготовления наиболее технологичен. Однако его применение
ограничено большим сопротивлением стержней и трудностью заливки тонких и длинных каналов в пакете стали (при диаметре менее 3 мм и l  50 мм затруднен контроль качества заливки).
В роторах малых асинхронных машин к.з. обмотки иногда выполняются гальваническим меднением открытых пазов пакета, но этот метод имеет ряд недостатков: ограничена толщина наносимого слоя меди, велика длительность процесса, высока вероятность неодинаковой плотности покрытия.
2.1.3.2. Двухслойные якорные обмотки
Обмотки с мягкими секциями применяются для машин постоянного и переменного тока малой и средней мощности (до 2 кВт). Выполняются они круглым изолированным проводом. Для этих обмоток наиболее
29
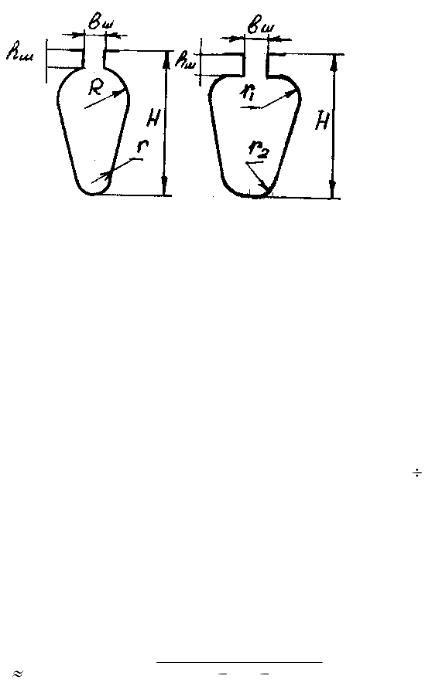
употребительны полузакрытые пазы грушевидной трапецеидальной формы
(рис.2.8).
Рис. 2.8
Пазовая изоляция обычно выполняется многослойной для обеспечения требуемой надежности. К стенке паза (без выпуска в шлиц) устанавливается относительно толстый и механически слой формовочного стеклослюденита. Назначение этого слоя - защита от повреждения при намотке как от шихтовки пакета так и от возможных заусенцев, образующихся при штамповке листов. Внутренние слои изоляции выпускаются через шлиц и после укладки обмотки перекрывают паз под клином. В последнее время для изоляции пазов начали применять полиамидные пленки, обладающие хорошими изоляционными и механическими свойствами. Они позволяют снизить число слоев пазовой изоляции до двух или даже до одного. При обычных материалах (стеклолакоткани) толщина пазовой изоляции составляет (0,2 0,3) мм (суммарная толщина); при полиамидных пленках - 0,1 мм. Клин паза выполнен из стеклотекстолита.
Для машин с разным питающим напряжением толщина изоляции будет отличаться. Сохраняется следующий принцип: первый слой защищает от механических повреждений, торой обеспечивает изоляцию.
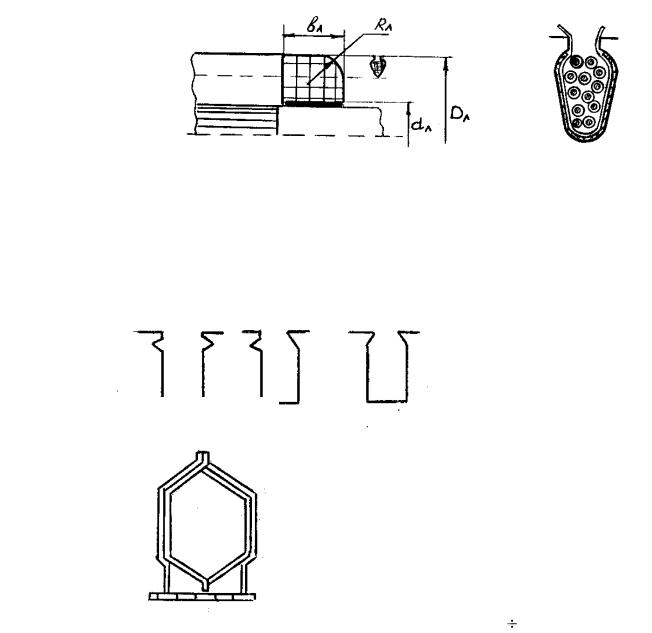
Вылет лобовой части обмотки с нешаблонированными секциями приближенно может быть рассчитан по формуле:
вл 1.16 (Dл – dл) - 
 1,35
 (Dл dл)2 4,65Qм
(2.2)
где Dл - диаметр по наружной части обмотки (см. рис.2.10); dл - диаметр по изоляции вала;
Qм - сечение меди в лобовой части.
Qм = |
1 |
N d 2 |
(2.3) |
2р щ
где N - общее число проводников в обмотке;
30
p - число пар полюсов;
dщ - диаметр изолированного провода.
Рис. 2.9 |
Рис. 2.10 |
Паз с изоляцией, подготовленный к укладке в него проводников обмотки показан на рис.2.10.
Обмотки с жесткими секциями выполняются из прямоугольного провода, применяются для машин постоянного и переменного тока. Формы пазов для таких обмоток показаны на рис.2.11.
Рис. 2.11
Рис.2.12
Изоляция для этих пазов используется такая же как и для мягких секций. Эскиз жесткой секции представлен на рис.2.12. Секции, выполненные из прямоугольного провода
предварительно выгибаются на специальных шаблонах, затем изолируются и укладываются в пазы. В соответствии с этим ширина шлица паза должна соответствовать толщине стороны секции. На рисунке приняты следующие обозначения: l a - активная часть секции; l b - лобовые части. Для создания надежной изоляции в местах выхода секции из паза, сама пазовая изоляция должна выступать за пределы крайнего изоляционного листа на (1 2,5) мм.
2.1.4. Бандажи обмоток
Бандажи служат для удержания лобовых частей обмоток при воздействии центробежных сил.
У машин сравнительно небольшой мощности с обмотками из круглого провода бандажи делают из стеклонитей. Поверхность лобовых частей выравнивают намоткой стеклоленты. Чтобы не передавать усилий натяжки бандажа на выводные концы к петушкам коллектора, пространство между валом и выводами заполняют стеклолентой или ставят специальную пластмассовую втулку. Если коллектор опрессован пластмассой, то