Материал: Конструкции электрических машин малой мощности. Орлов В.В., Анненков А.Н
31
поверхность лобовых частей выравнивают путем увеличения длины вылета пластмассы коллектора со стороны петушков.
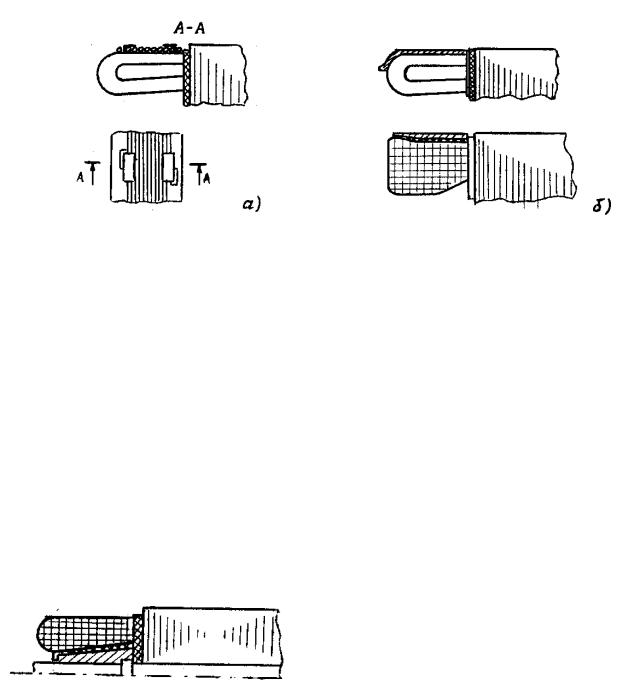
Для машин средней и больших мощностей ранее широко использовались проволочные бандажи со скобами из тонкой медной ленты (рис.2.13 а)).
Рис. 2.13
Всовременных конструкциях проволочные бандажи не применяются изза неудобства их пайки высокотемпературными припоями на уже готовых обмотках.
Всовременных машинах в качестве бандажей применяют сплошные каппы и кольца. Кольца и каппы изолируются от обмотки опрессовкой пластмассой или наклейкой с внутренней стороны изоляционных лент
(рис.2.13 б)).
Бандажные каппы обычно штампуются, кольца точатся или штампуются. Чтобы исключить соскальзывание каппы с лобовых частей, на каппе сделан небольшой конус. Высокие механические свойства стеклолент и стеклонитей позволяют использовать их в качестве бандажа для крупных машин. Такие бандажи упрощают технологию и повышают надежность машин.
Вмашинах средней и большой мощности для фиксации лобовых частей со стороны вала применяются поддержки, опрессованные пластмассой (рис.
2.14).
При опоре лобовых частей на поддержки, посадку бандажей можно осуществлять с достаточным натягом. Часто поддержки используют для
Рис. 2.14
размещения в них балансировочных грузов.
2.1.5. Обмотки явно выраженных полюсов машин переменного тока
32
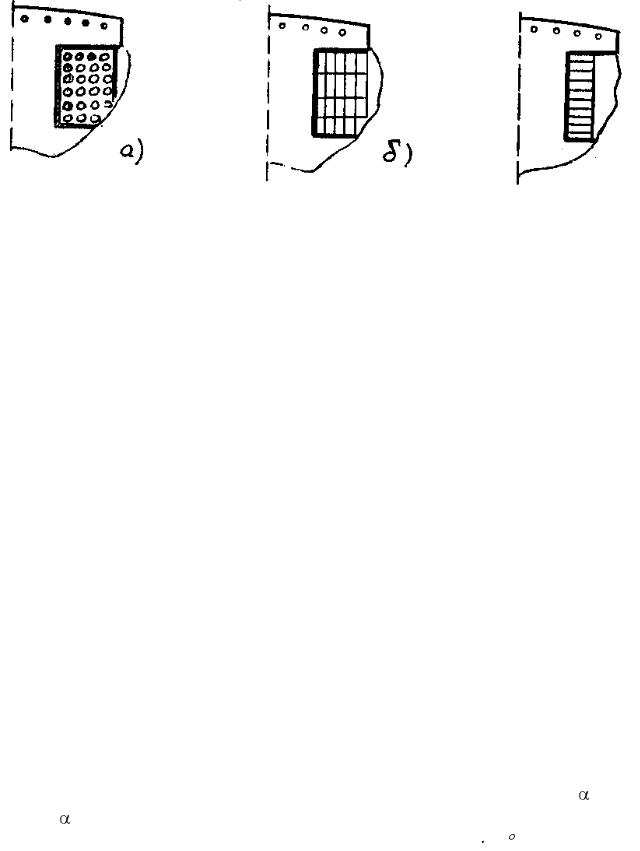
Обмотки полюсов на роторах могут выполняться как прямоугольными, так и круглыми проводами.
Рис. 2.15
Катушки, выполненные прямоугольным проводом, выполняются как с изгибом шинки на плоскую сторону (2.15 б)), так и на ребро (рис.2.15 в)). Наиболее важным преимуществом катушек на ребро является лучшие условия охлаждения. В качестве изоляции катушек от полюсов используется стекломиканиты, стеклослюдениты, пленочная изоляция. Наименьшее тепловое сопротивление обеспечивает пленочная изоляция из-за своей малой толщины. Ее использование более предпочтительно. Наиболее технологична изоляция напылением.
2.1.6. Температурная компенсация
Необходимость температурной компенсации возникает всякий раз, когда температурные коэффициенты линейных расширений сопрягаемых деталей или их рабочие температуры различны.
Существует несколько приемов для решения вопросов компенсации:
1). Применение материалов с одинаковыми коэффициентами линейного расширения. При этом часто приходится отказываться от выгодного в технологическом, конструктивном или весовом отношениях материала ради исключения необходимости температурной компенсации.
2). Снижение разности температур сопрягаемых деталей за счет интенсификации охлаждения.
3). Использование специальных конструктивных приемов для температурной компенсации.
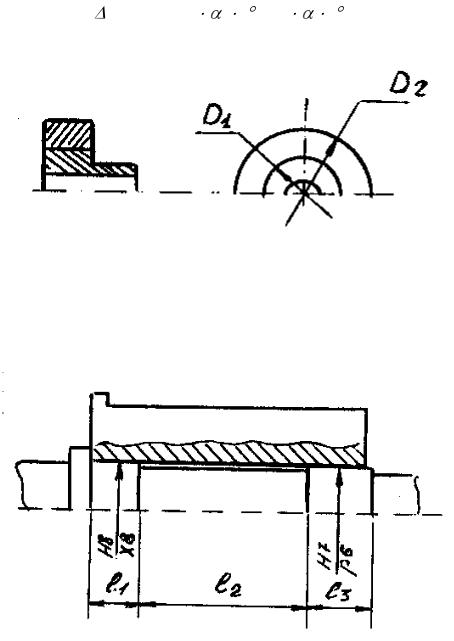
Необходимость температурной компенсации видна из следующего примера. Рассмотрим узел, состоящий из двух деталей - ступицы 1 и кольца 2
(рис.2.16). Пусть для вала коэффициент линейного расширения будет |
, а для |
кольца 2. |
|
При нагревании этого образца до температуры t , зазор |
между |
сопрягаемыми деталями будет определяться следующим выражением: |
|
33
D = (D2-D1) 2 t - D1 1 t |
(2.4) |
Рис. 2.16
В некоторых случаях величина этого зазора может привести к нарушению соединения деталей и нарушению выполняемых функций узла в целом. С температурной компенсацией приходится сталкиваться и в случаях посадки на стальной вал длинных алюминиевых ступиц (рис.2.17).
Рис. 2.17
Если посадка ступицы на вал на всей ее длине одинакова, то из-за разницы в коэффициентах температурного расширения могут наблюдаться случаи "сползания" ступицы с вала в процесса работы. Чтобы избежать этого, посадку ступицы на вал делают ступенчатой: на участке l1 натяг берется наибольшим, на участке l2 посадка с зазором и на - с меньшим натягом. При такой ступенчатой посадке случаи "сползания" ступицы устраняются, так как она всегда надежно фиксирована в осевом направлении на участке l3.
При посадке пакетов стали в алюминиевые корпуса также возникает проблема температурной компенсации. Для машин с широким диапазоном рабочих температур нельзя осуществлять посадку пакета в алюминиевый корпус с таким первоначальным натягом, который исключал бы возможность
34
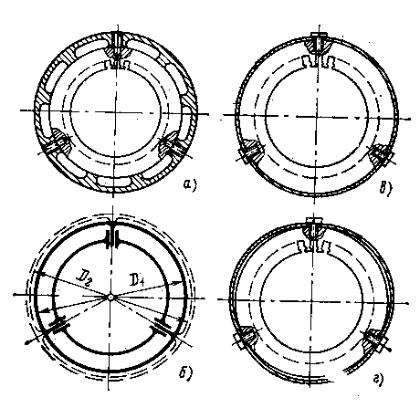
появления зазора при максимальном нагреве. Поэтому натяги при посадке выбирают средними (например Н8/Х8), а сохранение центричности пакета в корпусе обеспечивают специальными конструктивными решениями. Одним из возможных решений является установка пакета стали на цилиндрических направляющих штифтах (рис.2.18).
Рис. 2.18
Принцип центрирования пакета стали относительно корпуса поясняет схема, приведенная на рис. 2.18 а). Действительно, при изменении диаметра внешнего контура центричность внешнего и внутреннего контура сохраняется, т.к. внутренний контур скользит по трем направляющим, расположенным под углом 120 оС. Необходимым условием является плотная посадка цилиндрических концов штифтов в пакете и корпусе.
Другое возможное решение, применяемое для тонкостенных корпусов с равномерной жесткостью, проиллюстрировано на рис. 2.18 в). Пакет закреплен с помощью болтов, посаженных в него резьбовой частью. Тонкий корпус в этом случае имеет возможность свободно деформироваться на участках между болтами, сохраняя центричность (рис. 2.18 г)).
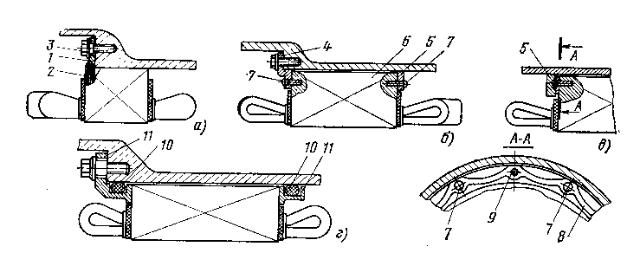
Для герметичных машин, в которых любое сквозное отверстие в корпусах крайне нежелательно, могут использоваться способы посадки, схематически показанные на рис. 2.19 а) - г).
Первый из этих способов (рис. 2.19 а)) применим для относительно коротких пакетов. Здесь фланец 1 приваривается к крайнему листу 2, образованному из нескольких скрепленных сваркой средних листов. Все листы
35
затем скрепляются в единый пакет, который стопорится относительно корпуса болтами 3.
Рис. 2.19
Длинные пакеты (рис. 2.19б)) могут закрепляться в алюминиевых корпусах на двух алюминиевых центрирующих дисках 4 и 5, скрепленных с пакетом 6 рядом винтовых заклепок 7 или винтов. Этот способ крепления допускает применение пакетов без механической обработки по их наружному диаметру.
При значительных температурных расширениях, когда упругости заклепочных соединений становится недостаточно, для компенсации возникающих деформаций между пакетом стали 6 и боковым алюминиевым кольцом 5 может устанавливаться пружинный элемент в виде фигурного стального кольца 8 (рис. 2.19 в)). Пружинное кольцо через отверстие (крепится винтами к пакету стали, а через отверстие 7 к кольцу 5. Жесткость пружинного кольца и диаметр заклепок выбираются из условия отсутствия остаточных деформаций.
На рис. 2.19 г) показан способ вывешивания пакета в корпусе с помощью круглых резиновых колец 10, которые располагаются в канавках фланцев 11. Фланцы могут крепиться к пакету или несколькими продольными сварными шнами по наружному диаметру, или винтовыми заклепками.
2.2. Коллекторы и контактные кольца
2.2.1. Общие требования к коллекторам и контактным кольцам
Коллектор - узел электрической машины, служащий для подвода тока от якорной обмотки к неподвижным щеткам. Условия работы коллектора определяются следующими отрицательными факторами:
1). Действие центробежных сил.