Дипломная (вкр): Конструкции кислородных концентраторов
2.5 Принципы организации
процессов воздухоразделения
В настоящее время наиболее широко используются и разрабатываются два метода осуществления адсорбционных процессов очистки, разделения и сепарации газов, называемые в зарубежной литературе методами TSA и PSA.
Метод TSA (temperature swing adsorption) - традиционный метод проведения адсорбционных процессов в циклах адсорбции-десорбции при разных температурах, так что Та<Тд (температуры адсорбции и десорбции, соответственно). Полный технологический цикл включает стадии адсорбции, нагрева слоя адсорбента, стадию десорбции и стадию охлаждения перед проведением следующего цикла. Необходимость периодического нагревания и охлаждения слоя адсорбента осложняет использование этого метода и является его главным недостатком. Стадия нагревания обычно весьма энергоемка, так как здесь приходится прогревать не только адсорбент, но и весь адсорбер, а далее это тепло необходимо отводить, тепловой КПД такой схемы довольно низок.
Температура нагрева при регенерации Тд определяется адсорбентом и адсорбатом. Так, регенерация цеолитов, используемых для глубокой осушки воздуха, проводится в токе сухого воздуха при температуре 300…400 °С, при тех же температурах обычно регенерируют осушители на основе Al2O3, регенерацию тонкопористых силикагелей проводят при температуре 200…300 °С, крупнопористых - при 150…200 °С. Активные угли обычно регенерируют острым паром при 200…400 °С с последующей отдувкой влаги при 150…200 °С и т.д. Процессы адсорбционной очистки могут проводиться в одно-, двух- или многоадсорберном вариантах. Одноадсорберный вариант обеспечивает периодическую очистку с проведением длительной (десятки часов) стадии адсорбции и более кратковременным проведением всех остальных стадий. Полную непрерывность процессов очистки из-за многостадийности часто реализуют в многоадсорберном варианте, включающем четыре - шесть и более адсорберов, в которых последовательно осуществляются все стадии.
В основе безнагревных
адсорбционных процессов очистки и разделения газов, лежит схема, предложенная в
1960 г. американским изобретателем Скарстромом. На рисунке 10 представлена
схема и циклограмма работы установки Скарстрома. Принцип действия подобной
установки применительно к процессу разделения газовой смеси заключается в
следующем.
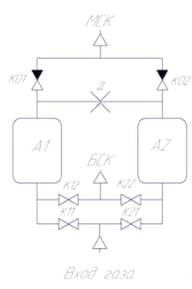
Рисунок 10 - Схема установки по
Скарстрому.
Исходная газовая смесь в сжатом виде вводится в коллектор с помощью клапанов К11, К21. В момент времени когда открыты клапана К11, К22, клапана К12, К21 закрыты. Исходная смесь через клапан К11 поступает в адсорбер А1, заполненный адсорбентом, который селективно поглощает один из компонентов исходной газовой смеси. Через обратный клапан КО1 выходит смесь которая концентрирована менее сорбирующим компонентом (МСК). Часть смеси насыщенной МСК дросселируется до атмосферного давления в дросселе Д и противоточно выводится в дасорбер А2.
Взаимодействие смеси МСК с адсорбентом, насыщенным более сорбирующим компонентом (БСК) в течении предшествующей стадии адсорбции, приводит к десорбции БСК и регенерации адсорббента. Через клапан К22 сбрасывается смесь БСК. Переключение клапанов осуществляется через равные промежутки времени.
Как следует из рисунка 11,
процесс разделения газовой смеси адсорбционным методом включает четыре стадии:
продуцирование газовой смеси насыщенной МСК; противоточная регенерация
адсорбента; сброс давления после продуцирования; набор давления после
регенерации.
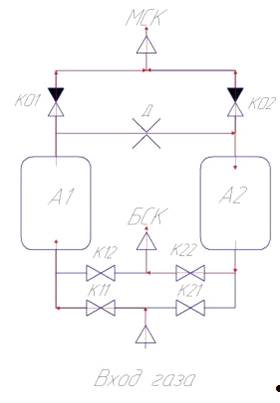
Рисунок 11 - Цикл работы
установки по Скарстрому.
Отметим, что при 20 °С кислород
и азот очень слабо адсорбируются даже на микропористых адсорбентах и до
недавнего времени считались в таких условиях «несорбирующимися». Разница в
адсорбируемости азота и кислорода в этом случае объясняется тем, что кроме
обычного дисперсионного взаимодействия при адсорбции азота проявляется
дополнительный вклад взаимодействия квадруполя азота с катионами решетки
цеолита. При адсорбции воздуха на микропористых углеродных системах наблюдается
обратная картина - при малом времени контакта кислород адсорбируется лучше, чем
азот. Это объясняется чисто кинетическим эффектом, связанным с тем, что
вандерваальсовские размеры молекулы кислорода (0,39…0,28 нм) немного меньше,
чем молекулы азота (0,41…0,30 нм).
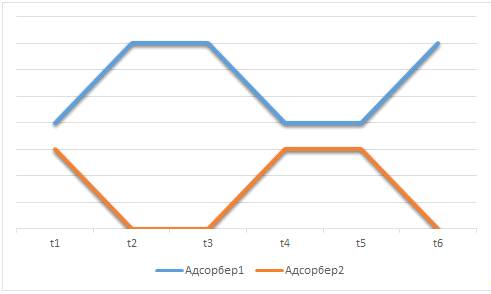
Рисунок 12 - Циклограмма
процесса разделения по Скарстрому
Существует различное множество процессов и установок по разделению, и зачастую они являются сложными и запутанными. Поэтому в дальнейшем рассмотрение подобного рода схем будем вести с помощью циклограмм процесса. Пример циклограммы процесса разделения по Скарстрому представлен на рисунке 12.
Циклограмма отвечает процессу Скарстрома и содержит условные кривые изменения давления во времени в каждом из двух адсорберов установки. Временная шкала ограничена двумя фазами, так как после второй фазы пульсации давления повторяются.
Пусть для определенности адсорберы заполнены цеолитом определенной марки. Воздух при повышенном давлении (3…8 атм) подается в левый адсорбер, работающий в показанном на схеме положении в режиме адсорбции. Происходит преимущественная адсорбция азота, и выходящий из слоя поток обогащается кислородом (до 50…70 % и более). Часть обогащенного кислородом воздуха пропускается через дроссель Д, где давление снижается до -1 атм и используется для регенерации правого адсорбера. Регенерация проводится при давлении Рл < Ра противотоком без дополнительного подвода тепла. Выделяющийся десорбат, обогащенный азотом, в такой схеме обычно не используется. Переключение адсорберов с помощью автоматического клапана переводит правый адсорбер в режим десорбции и левый - адсорбции.
Главное преимущество процессов PSA (КБА) перед TSA - в устранении стадий нагрева и охлаждения адсорбера, требующих больших затрат времени и энергии. Стадии повышения и снижения давления в адсорбере осуществляются быстро, что позволяет резко сократить суммарную продолжительность цикла.
Количество адсорбента в адсорбере m, которое необходимо для обеспечения производительности W (кг/мин) по поглощаемому компоненту, в первом приближении связано с динамической активностью an (кг/кг адсорбента) и продолжительностью стадии адсорбции τa соотношением m = W·τa/aд, и малые (порядка минут) значения τa позволяют обеспечить высокую производительность даже при очень малых величинах динамической активности an.
Поэтому другая важнейшая отличительная особенность КБА - малая продолжительность цикла, которая лимитируется временем срабатывания клапанов и установления давления в адсорбере. В типовых ситуациях продолжительность полного цикла - несколько минут. Именно поэтому в русскоязычной литературе PSA называют КБА - короткоцикловая безнагревная адсорбция.
Все стадии процесса, а именно,
набор давления, продуцирование газа, сброс давления и регенерация сорбента
имеют сопоставимую временную протяженность. Различие в количестве значимых
стадий в процессах очистки и разделения обусловлено разной протяженностью. В
грубом приближении интенсивность адсорбционного процесса можно принять равной
отношению:
 (6)
Где  -
коэффициент адсорбции;
 - начальная
концентрация адсорбирующего вещества в потоке;
 -
равновесная с ней величина адсорбции.
В процессах очистки  .
Это значит, что в течение стадии продуцирования в адсорбенте емкостью 1 м3
можно очистить примерно 104 м3 газа. Естественно,
что подъем давления в аппарате, на который расходуется сотая - тысячная часть
газа, и сброс давления происходит быстр, а их длительности оказывается
пренебрежимо малыми по сравнению с продолжительностью основных стадий.
Однако в процессах разделения
порядок этих значений совершенно другой. Для азота например  ,
при этом 1 м3 адсорбента за стадию продуцирования поглощает не более
10 м3 и вырабатывает не более 2,5 м3 кислорода. Объем
газа требующегося на набор давления в аппарате, достигает и даже превосходит
объем выводимого продукта. Продолжительность и масштаб стадий становятся
соизмеримыми с основными.
Рассмотрим приемы проведения каждой из четырех стадии безнагревных процессов. Стадия продуцирования как функционально основная характеризуется наименьшим числом вариантов: она может протекать при повышенном давлении (напорный вариант) или при атмосферном (безнапорный вариант). Выбор варианта определяется давлением в системе потребления газа, и в напорном варианте оно обычно составляет 0,2-2 МПа.
Давление на стадии продуцирования обусловливает давление на стадии регенерации. В напорном варианте это, как правило, атмосферное давление, в безнапорном - вакуум. Вакуум на стадии регенерации иногда применяют и в установках, работающих по напорной схеме.
Для получения чистой фракции хуже сорбирующегося компонента при регенерации используют флегмовое «орошение» адсорбента - обратную продувку слоя частью продуктового газа. Без обратной продувки функционируют некоторые установки разделения, и в них остаточное содержание примесей в продуктовом потоке определяется остаточным давлением в адсорбере в конце стадии регенерации.
Сочетание описанных выше
условий и приемов проведения основных стадий дает семь классов безнагревных
процессов, области применения которых указаны ниже:
Таблица 7 - Типы процессов КБА
|
Тип |
Давление продуцирования |
Давление регенерации |
Наличие продувки |
|
I |
Избыточное |
Атмосферное |
Да |
|
II |
Избыточное |
Вакуум |
Нет |
|
III |
Избыточное |
Вакуум |
Да |
|
IV |
Избыточное |
Атмосферное |
Нет |
|
V |
Атмосферное |
Атмосферное |
Да |
|
VI |
Атмосферное |
Вакуум |
Да |
|
VII |
Атмосферное |
Вакуум |
Нет |
Как следует из анализа, наиболее популярными являются установки напорного типа с атмосферным давлением регенерации (тип I). Данный тип установок применяется для обеспечения тонкой очистки газов, а также для разделения газовых смесей с высокой частотой целевого компонента. Избыточное давление продуцирования в установках данного типа не требует применения дополнительных устройств для подачи газовой смеси потребителю.
Характер протекания переходных процессов играет огромную роль в процессах разделения. Стадии сброса и подъема давления могут осуществляться различными способами.
Прямоточный набор давления осуществляется путем подачи в адсорбер исходной смеси. Противоточный подъем давления реализуется подачей в адсорбер продукционной смеси. В случае прямо противоточного подъема вначале давление повышают до некоторого значения продукционной смесью, а затем подачей исходной смеси давление доводят до верхнего значения.
Количество смеси которую
необходимо получить на выходе из установки, определяется количеством адсорберов
входящих в ее состав. Так для получения кислорода чистотой 50-90% необходимо
использовать два или три адсорбера, а для извлечения водорода чистотой 70%
потребуется от семи до десяти адсорберов.
.6 Типы исполнения газоразделительных
установок
В промышленности заметны тенденции при проектировке газоразделительных установок: снижение габаритных размеров при сохранении производительности, как правило, вызывает рост себестоимости; увеличение производительности при сохранении габаритных размеров вызывает уменьшение концентрации целевого продукта и снижение себестоимости.На рисунке 13 представлена принципиальная технологическая схема установки для одновременного получения азота и кислорода из воздушной смеси. Основными конструкционными элементами являются две пары адсорберов, каждая из которых включает вспомогательный адсорбер для осушки и очистки воздуха от СО2 (1, 2) и основной воздухоразделительный адсорбер (3, 4). Оба адсорбера заполнены цеолитом (NaM, NaX).
На этапе адсорбции воздух,
подаваемый воздуходувкой 5 при давлении 0,1…0,12 МПа, последовательно проходит
через оба адсорбера, обогащается кислородом и поступает в газгольдер 6. Данная
операция продолжается до тех пор, пока концентрация азота в продукционном газе
не достигнет максимального уровня. После этого отработавшие адсорберы
прямотоком продувают азотом, подаваемым при том же давлении, что и исходный
воздух из газгольдера 7 воздуходувкой 5.
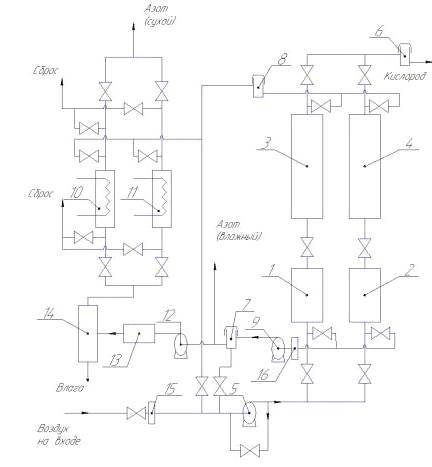
Рисунок 13 - Принципиальная
технологическая схема воздухоразделительной установки КБА: 1, 2 - адсорберы для
осушки и очистки воздуха от СО2; 3, 4 - воздухоразделительные адсорберы; 5 -
воздуходувка; 6, 7, 8 - газгольдеры; 9 - вакуум - насос; 10, 11 - адсорберы для
осушки продукционного азота; 12 - компрессор; 13 - теплообменник; 14 -
сепаратор; 15,16 - фильтры
Образующийся при этом продувочный газ близкий по своему составу к исходному воздуху через газгольдер 8 отводится в линию всасывания воздуходувки 5. По окончании стадии продувки рассматриваемые адсорберы вакуумируются с помощью насоса 9, а получаемый при этом продукционный азот собирается в газгольдере 7. Вакуумирование осуществляется в два этапа: на первом этапе одновременно вакуумируются до достижения заданного значения остаточного давления оба адсорбера, а на втором - только вспомогательный адсорбер с целью более полного выделения из него адсорбированной влаги. В то время как вспомогательный адсорбер подвергается дополнительному вакуумированию, в основном воздухоразделительном адсорбере производится набор давления за счет подачи в него части продукционного кислорода из газгольдера 6. Далее данная операция распространяется и на вспомогательный адсорбер. По завершению набора давления в адсорберах они готовы к проведению нового адсорбционного цикла, общая продолжительность которого составляет 280 с. В данном процессе продуцируется кислород с концентрацией 80…95 % и азот с концентрацией 96…99 %.
Кислород практически не содержит примесей воды и СО2, концентрация которых в азоте может достигать 3,5 % и 0,05 % соответственно. Азот подвергается дополнительной осушке в специально предназначенном для этого осушительном блоке, в состав которого входят два термически регенерируемых адсорбера 10, 11. Азот подается на осушку из газгольдера 7 при давлении 0,5…1 МПа с помощью компрессора 12.
При максимальных значениях концентрации продукционных компонентов (кислород 95 %, азот 99,9 %) степень их извлечения из воздуха в рассматриваемом процессе составляет не менее 50 %. Для наиболее низких концентраций степень извлечения этих компонентов выше. Аналогичный характер носит также зависимость между концентрациями кислорода и азота и производительностью установки. При уменьшении концентрации кислорода с 90 до 80 % его расход возрастает на 25 %. При отсутствии потребления азота установка может работать в режиме продуцирования кислорода. В этом случае технологический процесс упрощается.