Материал: Курсовое проектирование по автоматизации, робототехнике и ГПС кузнечно-штамповочного производства. Антонов С.И., Бойко А.Ю
Схемы возможных компановок клещевых и ролико – клиновых подач
Технологические параметры и общие принципы (обеспечение перемещения материала по оптимальному закону без проскальзывания его в захватных органах) проектирования клещевых подач аналогичны валковым устройствам.
Краткие характеристики клещевых и ролико-клиновых подач различных фирм представлены в табл. П2.1.
Таблица П2.1
технические характеристики подач
Параметр |
КП6 |
КП7 |
КП8 |
КП63 |
КП100 |
КП160 |
РКП-8 |
РКП-9 |
РКП-11 |
|||||||
Наибольшая ширина подаваемого материала. мм |
100 |
160 |
200 |
63 |
100 |
160 |
100 |
63 |
160 |
|||||||
Наибольшая толщина подаваемого материала. мм |
2.0 |
2.0 |
2.0 |
0.2—1.2 |
0.2—1.8 |
0.2-2 |
0.3-2.5 |
0.3—2.5 |
0.3—2.5 |
|||||||
Наибольший шаг подачи. мм |
100 |
160 |
200 |
63 |
100 |
160 |
100 |
63 |
160 |
|||||||
Погрешность шага. мм |
±0.05 |
±0.075 |
±0.1 |
— |
— |
— |
±0.1 |
±0.075 |
±0.12 |
|||||||
Наибольшее число ходов в минуту при наименьшем шаге |
120 |
100 |
90 |
— |
— |
— |
120 |
170 |
100 |
|||||||
Наибольшее сечение подаваемого материала. мм2 |
200 |
320 |
400 |
75 |
180 |
320 |
250 |
160 |
400 |
|||||||
Продолжение таблицы П2.1 |
||||||||||||||||
Давление воздуха(масла) в сети. МПа |
0.3—0.6 |
0.3—0.6 |
0.3—0.6 |
0.3—0.6 |
0.3—0.6 |
0.3—0.6 |
— |
— |
— |
|||||||
Параметр |
Bv 50-40 |
Bv 100-70 |
Bv 200-250 |
Hispano Suika AP-4 |
Normatic A185Д2 |
Beseo |
Norton |
Reneo Air |
||||||||
Наибольшая ширина подаваемого материала. мм |
50 |
100 |
200 |
153 |
100 |
150 |
152.4 |
102 |
||||||||
Наибольшая толщина подаваемого материала. мм |
1.0 |
1.5 |
2.0 |
1.8 |
1.0 |
— |
1.6 |
1.8 |
||||||||
Наибольший шаг подачи. мм |
40 |
70 |
250 |
212 |
200 |
100 |
102 |
212 |
||||||||
Погрешность шага. мм |
±0.05 |
±0.05 |
±0.05 |
±0.05 |
±0.03 |
±0.05 |
±0.012 |
±0.05 |
||||||||
Наибольшее число ходов в минуту при наименьшем шаге |
230 |
160 |
45 |
40 |
60 |
— |
300 |
40 |
||||||||
Наибольшее сечение подаваемого материала. мм2 |
40 |
60 |
150 |
276 |
200 |
— |
245 |
185 |
||||||||
Давление воздуха(масла) в сети. МПа |
0.3-0.6 |
0.3—0.6 |
0.3-0.6 |
0.25—0.6 |
0.4-0.7 |
— |
— |
0.25—0.6 |
||||||||
Технологическими параметрами. необходимыми для проектирования и расчета. являются:
материал подаваемой ленты (полосы);
ширина и толщина ленты (полосы);
шаг подачи;
модель пресса. для работы с которым предназначается подача;
наибольшее число ходов пресса с подачей в минуту;
требуемая точность работы по шагу;
коэффициент использования материала при штамповке;
вид подачи — тянущая или толкающая;
давление воздуха в цеховой пневмосети;
расположение вспомогательного оборудования относительно пресса. т.е. величины l1. l2. l3. l4. fл. f0 (рис. П 1.1).
В зависимости от технологической скорости подачи. определяемой как произведение шага подачи на частоту ходов в минуту. рекомендуются две схемы подач:
с одной подвижной кареткой (рис. П 1.2);
с двумя последовательно работающими
п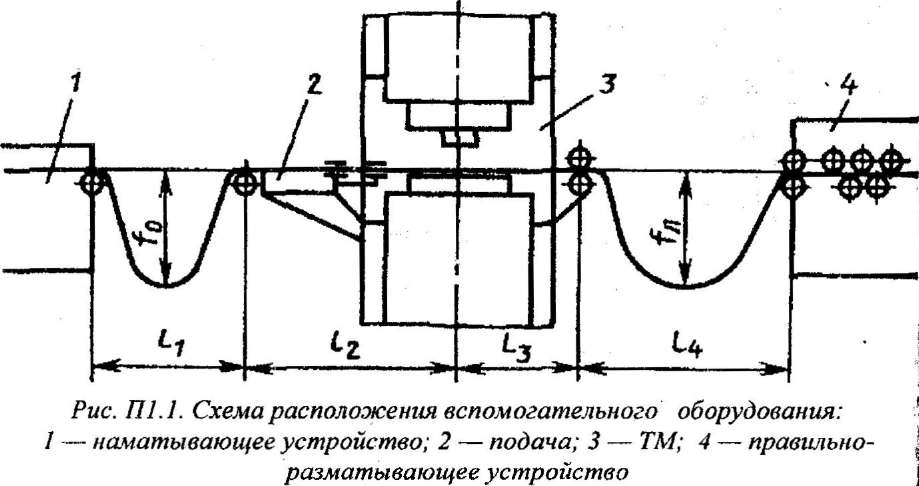 одвижными
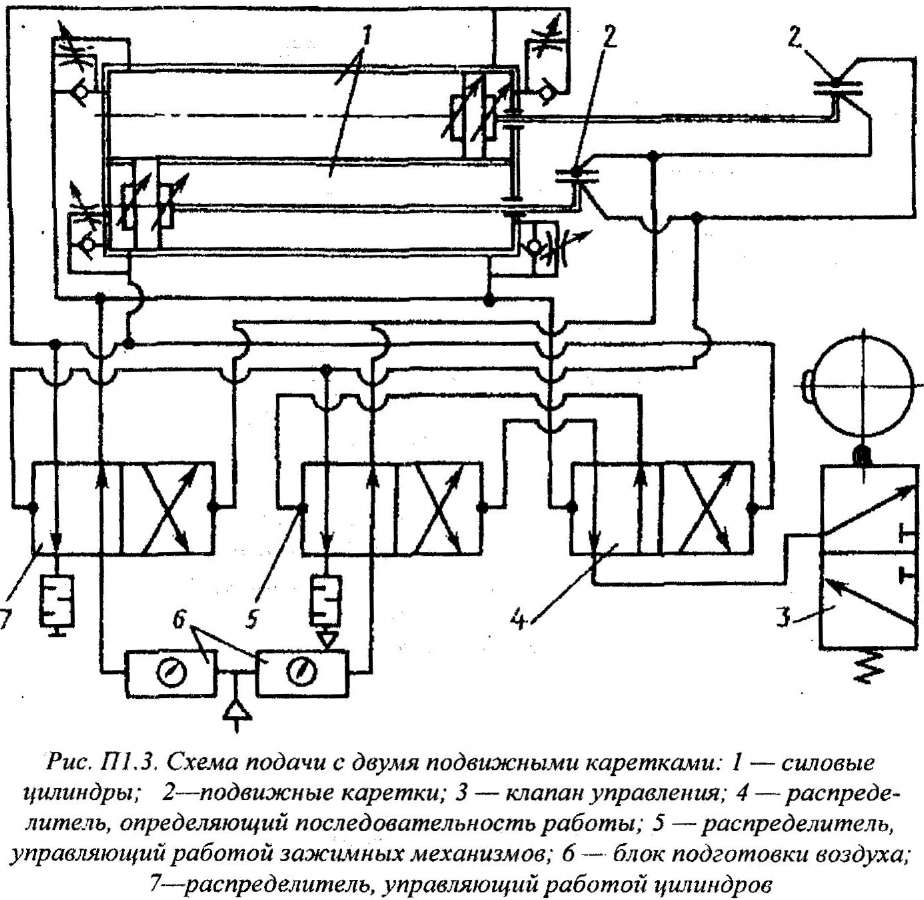
каретками (рис. П 1.3).
Рис П2.1. Схема расположения вспомогательного оборудования: 1- наматывающее устройство; 2- подача; 3-ТМ; 4-правильно-разматывающее устройство
Схема подачи с одной подвижной кареткой рекомендуется для скоростей не превышающих:
При шаге подачи |
До 63 мм |
10 м/мин |
То же |
63-100 мм |
12 м/мин |
» |
100-160 мм |
16 м/мин |
» |
160-250 мм |
20 м/мин |
При скоростях. которые превышают указанные выше. рекомендуется схема подачи с двумя подвижными каретками. осуществляющими попеременную подачу материала (при подаче материала одной кареткой вторая возвращается в исходное положение).
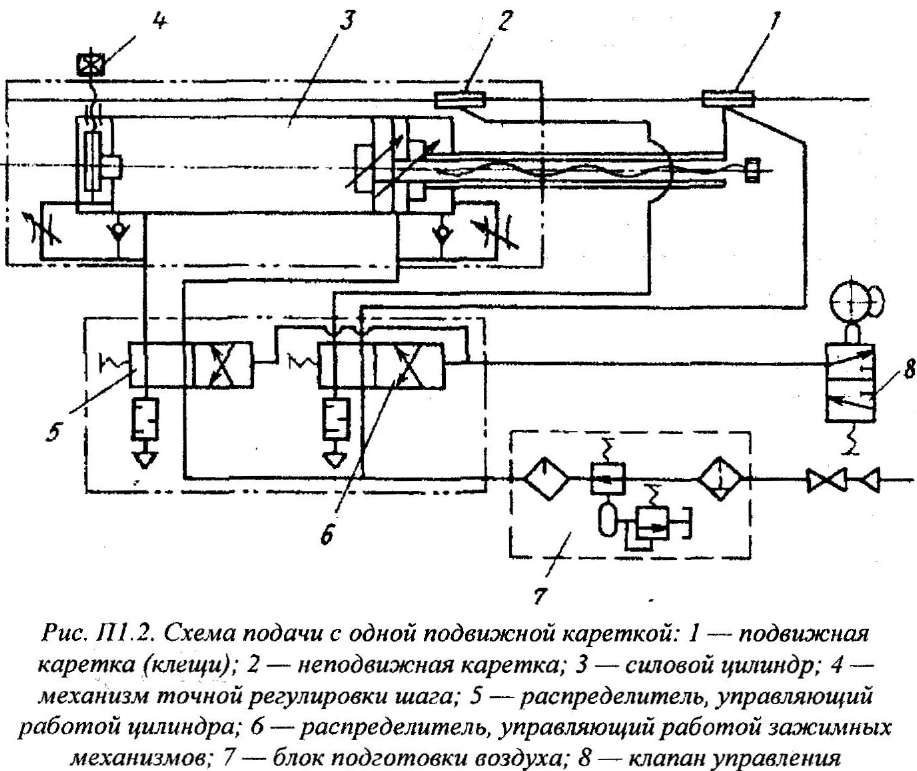
Рис П2.2. Схема подачи с одной подвижной кареткой: 1-подвижная каретка (клещи); 2- неподвижная каретка; 3- силовой цилиндр; 4- механизм точной регулировки шага; 5- распределитель. управляющий работой цилиндра; 6-распределитель. управляющий работой зажимных механизмов; 7-блок подготовки воздуха; 8-клапан управления
Для снижения времени цикла (увеличения быстроходности подач) рекомендуется следующее:
принимать диаметр силового цикла таким. чтобы с учетом инерционные сил соблюдалось неравенство
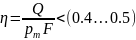
располагать распределительную и управляющую аппаратуру в непосредственной близости от исполнительный механизмов. т. е. длины силовых и управляющих трубопроводов должны быть минимальными;
сокращать до минимума вредные пространства полостей цилиндров;
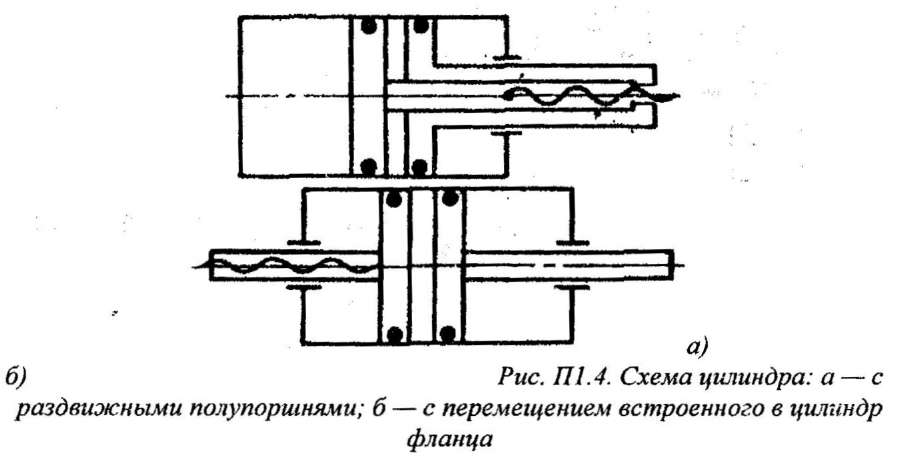
осуществлять регулировку шага подачи изменением объемов полостей цилиндров по схеме подачи мод. КП6 (раздвижением двух полупоршней) или по схемам подач фирмы Fibro (перемещением встроенного в цилиндр фланца) (рис. П1.4);
обеспечивать торможение подвижный масс в конце кода;
снижать массу подвижный частей путем уменьшения габаритный размеров и применения легких металлов и сплавов;
уменьшать вредные сопротивления перемещению подвижных масс;
п
 рименять
быстродействующую распределительную
аппаратуру.
Для обеспечения высокой точности работы по шагу
Рис П2.3. Схема подачи с двумя подвижными каретками:1-силовые цилиндры; 2-подвижные каретки; 3-клапан управления; 4- распределитель.определяющий последовательность работы 5-распределитель. управляющий работой зажимных механизмов; 6-блок подготовки воздуха; 7- распределитель. управляющий работой цилиндров
необходимо:
применять правильно-разматывающие устройства с индивидуальным приводом;
исключать проскальзывание материала относительно зажимных механизмов (кареток) под действием статических и динамические усилий;
оснащать подачи амортизаторами для обеспечения плавного подхода подвижные масс к упорам;
исключть влияние внешние факторов на точность подачи:
использовать исправное оборудование и штамповую оснастку; правильно совмещать циклограммы пресса и подачи (технологическая операция должна совершаться после полной остановки материала. а подача — после освобождения материала в штампе); исключать возможность нагружения подачи дополнительными усилиями
О
 беспечивать
постоянный натяг ленты в зоне штамповки.
Рис П2.4. Схема цилиндра: верхний- с раздвижными полупошнями; нижний- с перемещением встроенного в цилиндр фланца
Для увеличения надежности. долговечности и улучшения эксплуатационных качеств элементы конструкции подач должны отвечать следующим требованиям:
гильзу и шток силового цилиндра хромировать и обрабатывать до получения параметра шероховатости поверхности Rа = 0.32 мкм;
направляющие втулки (штока и скалок) выполнять из бронзы;
твердость поверхности скалой должна быть не ниже НRС 50. параметр шероховатости поверхности Rа = 0.63 мкм;
твердость деталей подачи (зажима. направляющих роликов. деталей проводки). контактирующих с подаваемым материалом. должна быть не ниже НRС 56;
подвижные соединения подач смазывать;
оснащать подачи механизмом точной регулировки шага;
масса подвижных частей должна быть минимальной.
К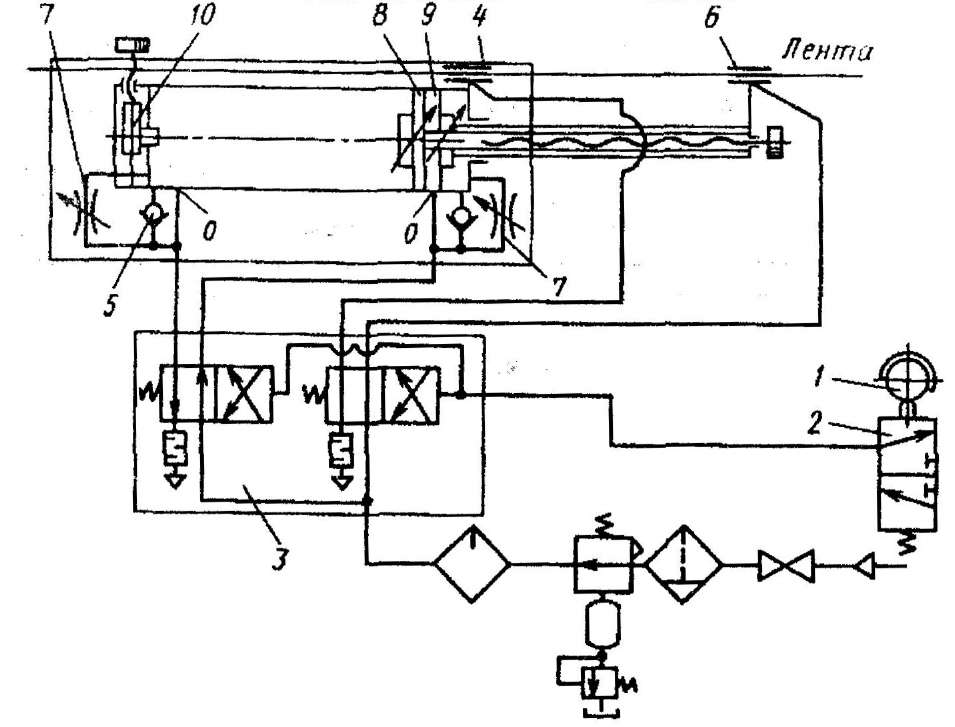 онструктивные
схемы и отличительные особенности
клещевых и клинороликовых
подач различных
фирм
Схема 1
Схема 1: подача конструкции ЭНИКМАШ (Россия). Подача включает управляющий кулачок 1. воздухораспределитель 2. клапан управления 3. неподвижную каретку 4. обратный клапан 5. подвижную каретку 6. Буквой О обозначены радиальные отверстия в гильзе цилиндра. Регулируемый дроссель 7 обеспечивает торможение поршня и подвижной каретки. Зажатие ленты в каретке осуществляется с помощью мембранного механизма.
Шаг подачи регулируют раздвижением полупоршней 8 и 9. Для установки шага с точностью 0.02 мм имеется механизм микрорегулирования шага подачи 10. состоящий из двух взаимно перпендикулярных клиньев.
Схема 2: подача фирмы Неrтапп Schleicher (Германия). Работает с торможением в конце хода за счет применения амортизаторов.
С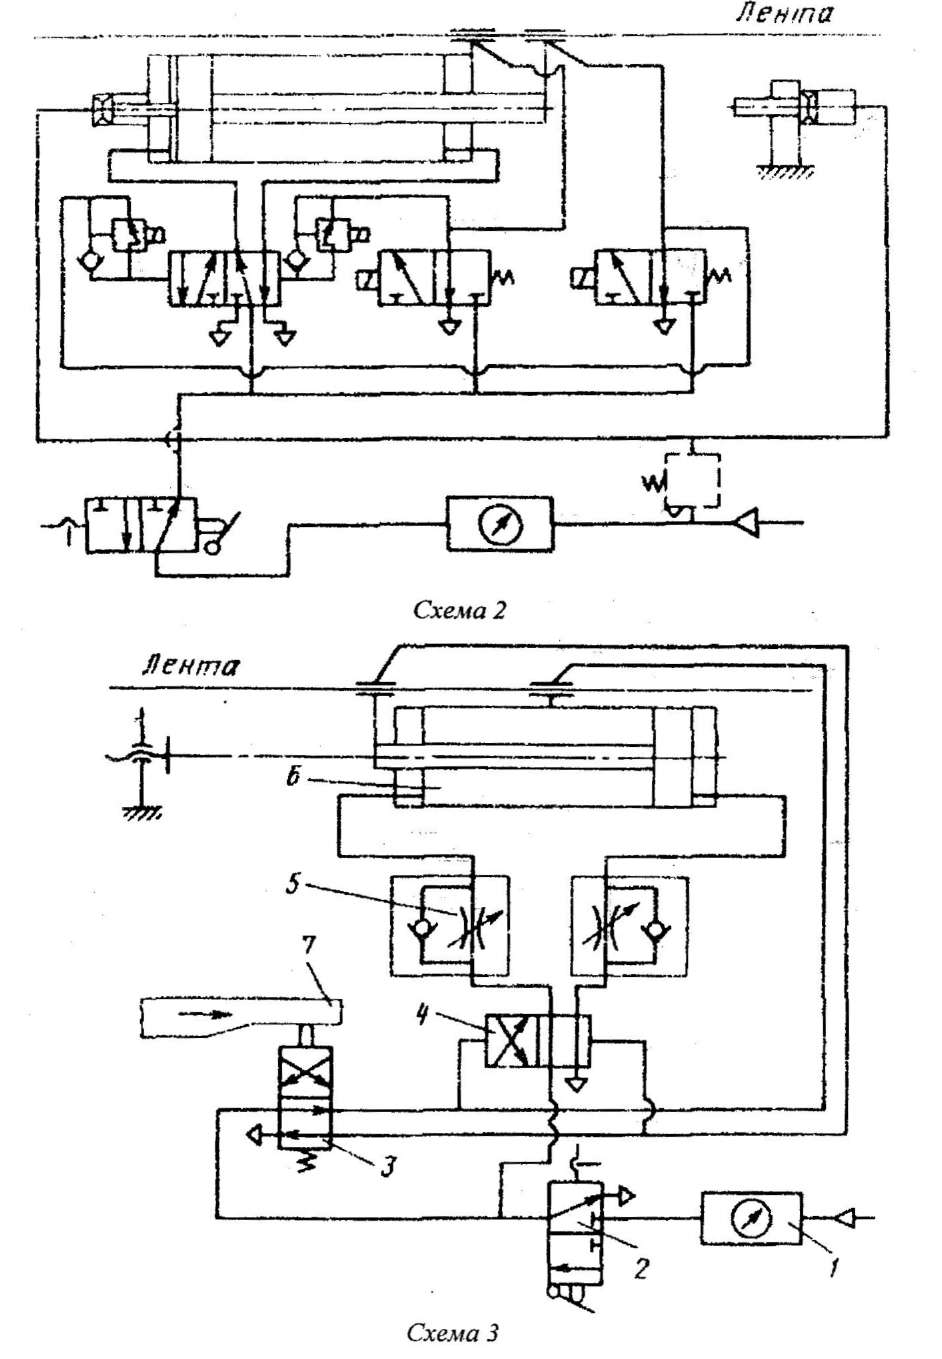 хема
3: подача
клещевая с пневмоприводом фирмы
Festo Рпеитаtic (Австрия):
7 — узел подготовки воздуха;
2
— клапан включения;
3
и
4
—
клапаны
управления работой подачи;
5
— Дроссели для регулирования скорости
перемещения каретки; 6 — подающий
механизм; 7 — кулачок управления.
расположенный на кривошипном валу или
ползуне пресса. Отличительные особенности:
торможение каретки на всей длине хода;
разделительное управление работой
цилиндра и зажимов
Схема 2
 Схема
3
Схема 4
 Схема
5
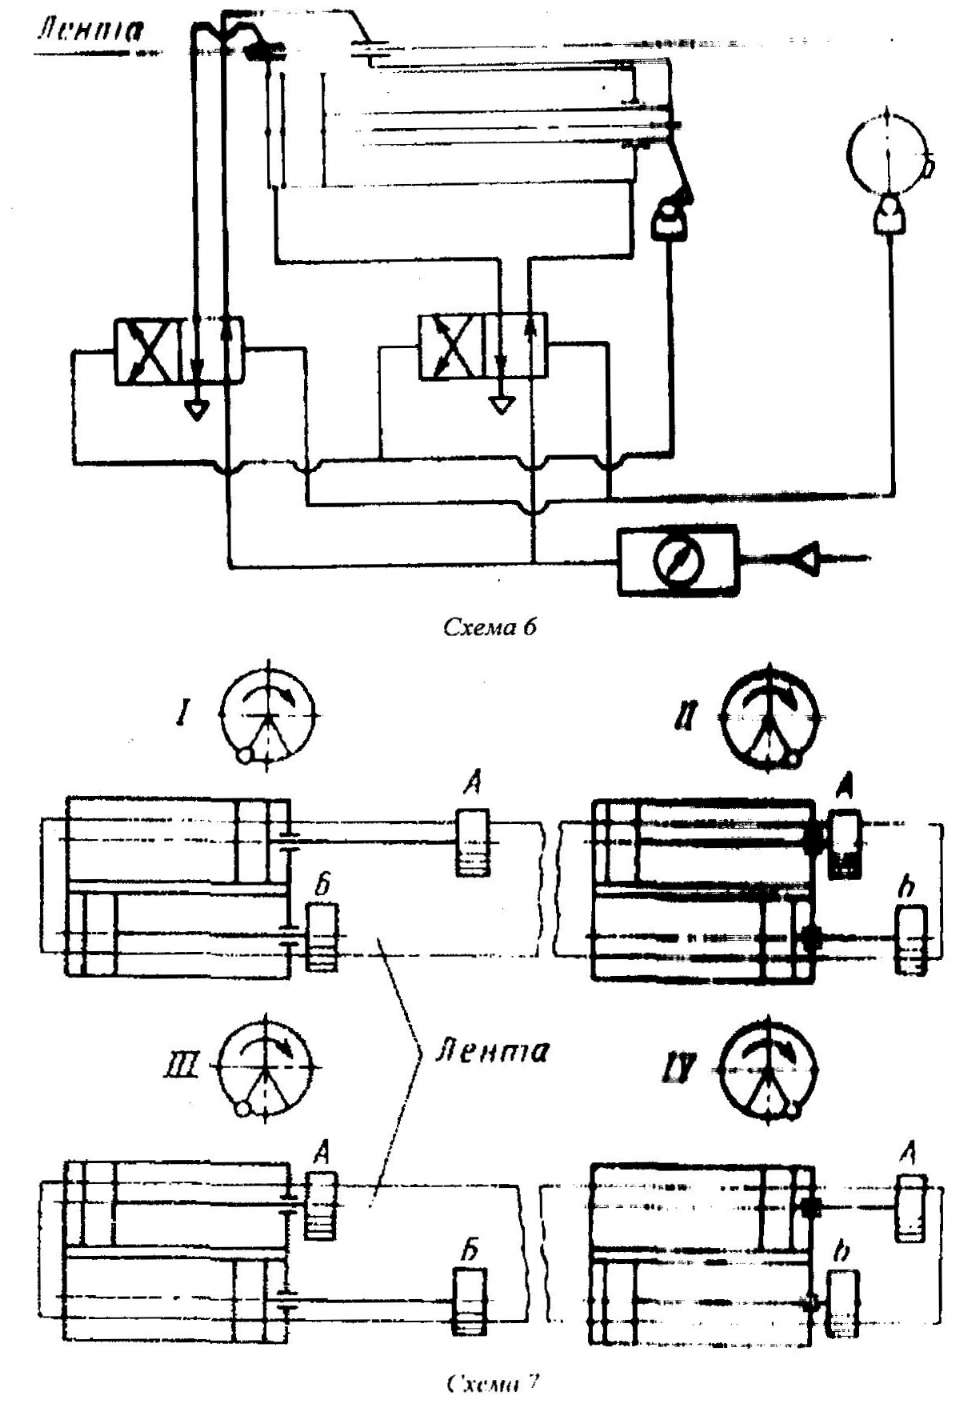
Схема 6
Схема 7
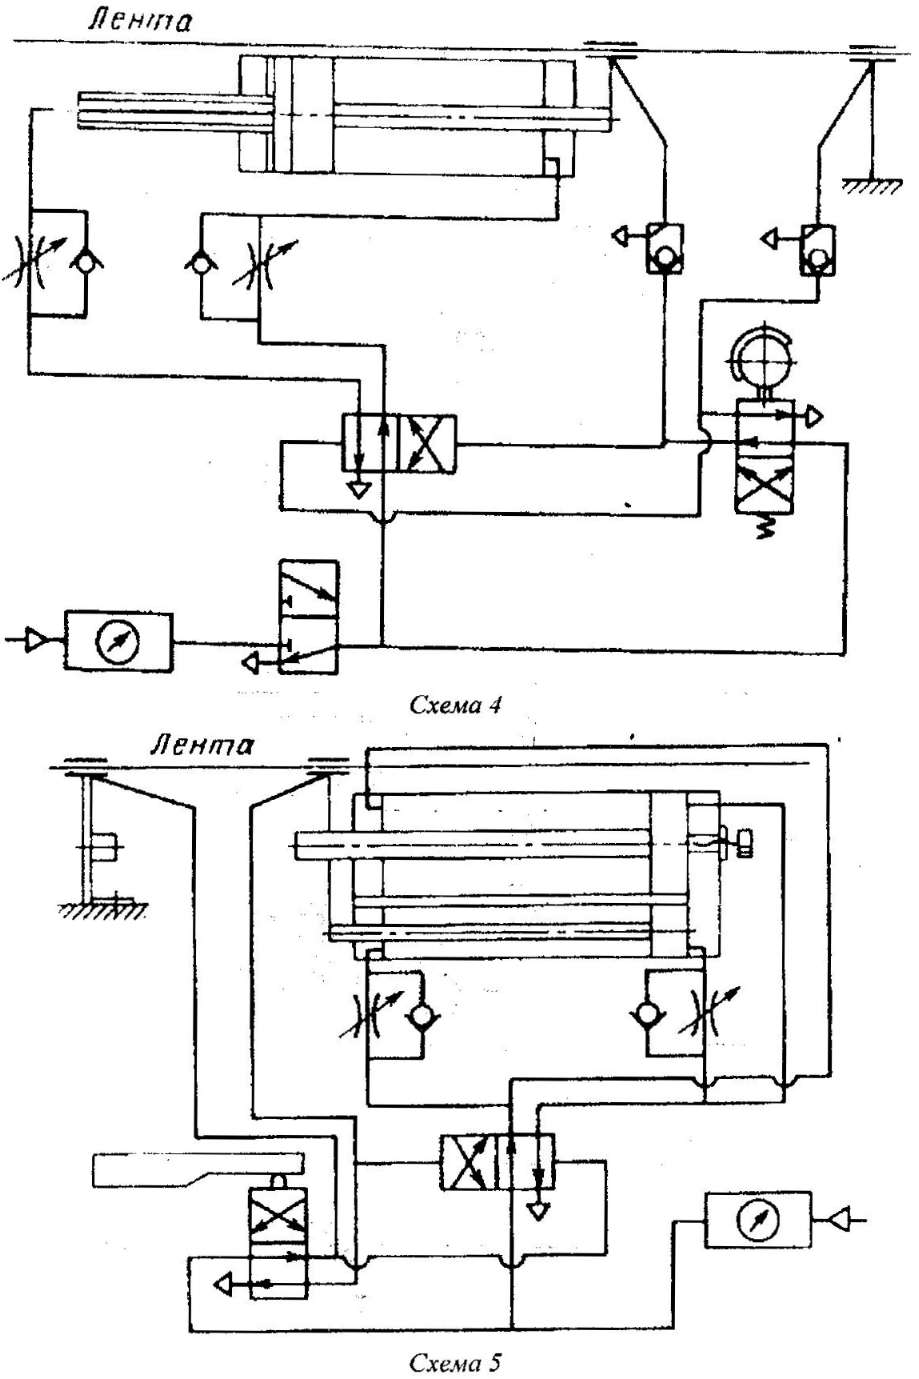
Схема 4: подача фирмы Fibro (Германия). В целях экономного расхода воздуха оснащена упором. регулирующим шаг подачи. выполненным в виде поршня и встроенным в заднюю крышку цилиндра.
Схема 5: подача фирмы Sawab (Швейцария).
Схема 6: подача фирмы Renco Аirе (США). Отсутствие амортизирующих устройств не позволяет использовать такие подачи на быстроходных прессах в автоматическом режиме работы пресса. Снижение скорости перемещения каретки достигается уменьшением проходных сечений воздухопроводов.
Схема 7: подача двусторонняя клещевая фирмы Udall Ltd (Великобритания): I — после штамповки захват Л зажимает и подает материал. открытый захват Б перемещается назад; II — в начале штамповки оба захвата неподвижны. материал удерживается захватом А; III — после штамповки захват Б зажимает и подает материал. открытый захват А перемещается назад; IV — в начале следующей штамповки оба захвата неподвижны. материал удерживается захватом Б. Схема исключает потери времени на холостой код кареток с захватами. имеется возможность уменьшить скорость перемещения материала или увеличить число перемещений в единицу времени. т. е. оснащать более быстроходные прессы. Величина шага подачи определяется жесткими упорами. вмонтированными в пневмоцилиндры. Регулируемый упор выполнен в виде поршня.
С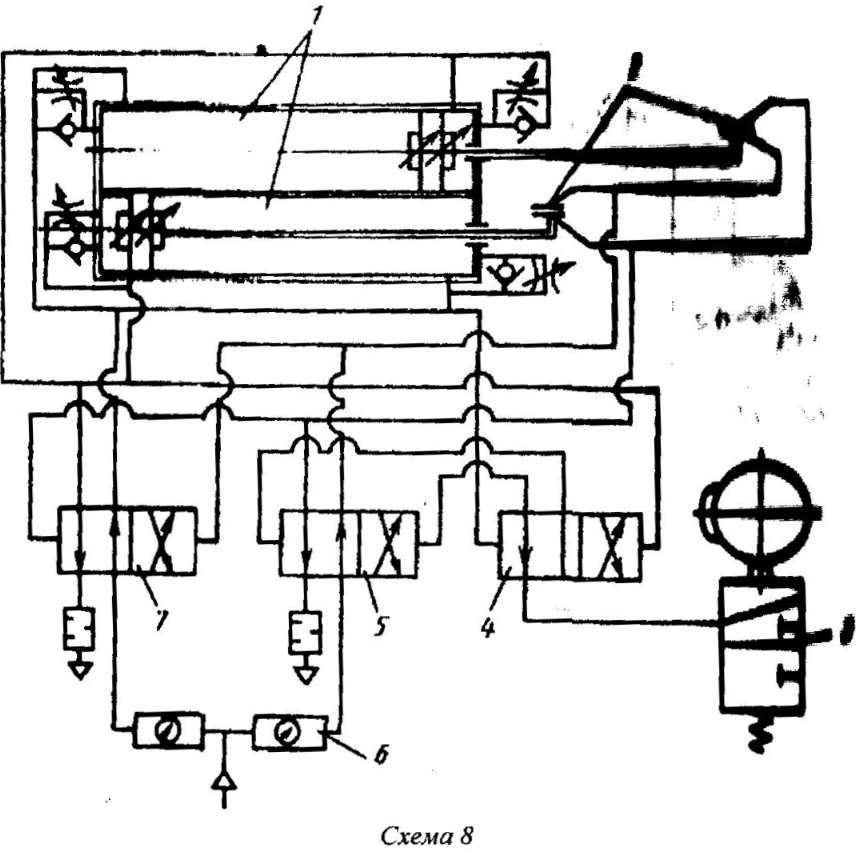 хема
8: подача
клещевая мод. КП63. КП100. КП160 (Россия): 1 —
силовые цилиндры;
2 —
подвижные каретки;
3 —
клапан управления;
4 —
распределитель. управляющий
последовательностью работы кареток; 5
— распределитель. управляющий работой
зажимных механизмов;
6 — блок
подготовки воздуха; 7 — распределитель.
управляющий работой цилиндров. Подача
оснащена механизмами микрорегулирования
шага подачи. демпферами. осуществляющими
торможение в конце хода.
Схема 8
Схема 9: подача клещевая мод. КП7. Подача состоит из неподвижной каретки-упора I. подвижной каретки 2 с зажимным рычагом 5. штока-иоршня 4 перемещения каретки. штока-поршня 5 поворота рычага и распределителей 6 и 7. Эксцентрик 8 и клин 9 зажимает ленту в каретке 2. Одновременно через клин 10 и ролик II лента освобождается в каретке. В конце хода рычага 3 срабатывает распределитель 7 и полость Б через распределитель б сообщается с атмосферой. каретка 2 под действием давления в полости Л перемещается на шаг. При переключении распределителя 6 воздух подается в полость В. клин 10 (другим концом рычага 3) освобождает пружину 12. которая зажимает ленту в каретке I. Движение каретки 2 осуществляется между упором 13 и кареткой 1. Управление распределителем 6 — от ползуна 14 пресса.
Схема 10: подача фирмы Sес Меtiс (США). Зажим ленты в подвижной каретке осуществляется диафрагменным пневмоцилиндром 2. При возврате каретки 1 в исходное положение лента удерживается эксцентриком 3. Перемещение каретки 1 между упорами 6 осуществляется пневмоцилиндром 4, плавность хода которого обеспечивается гидроамортизатором 5.
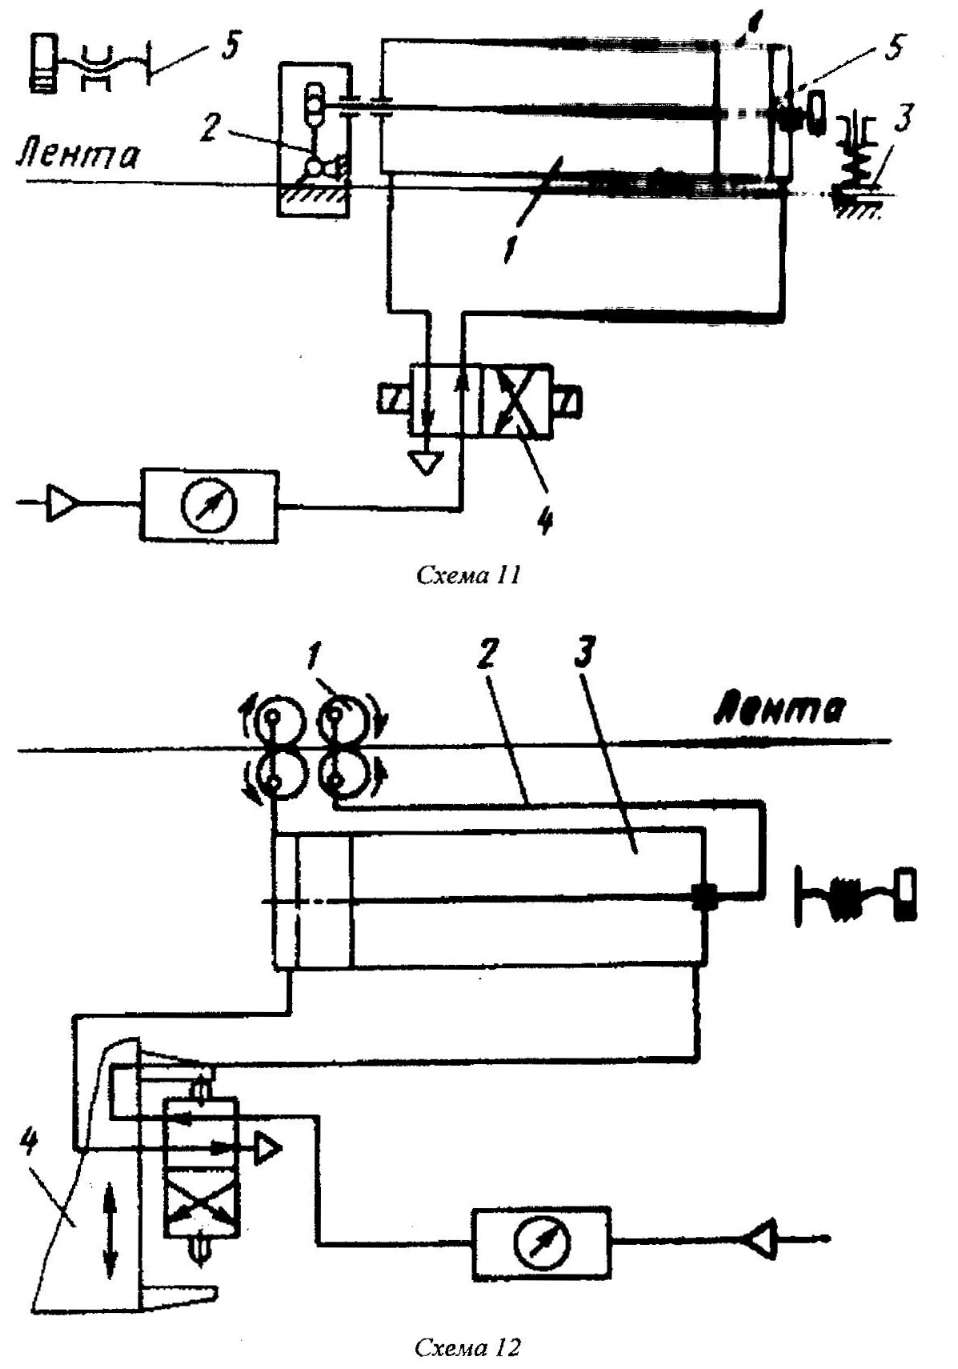
Схема 11: подача фирмы Веsсо (США). Зажим и перемещение ленты между упорами 5 осуществляется пневмоцилиндром 1 посредством двуплечею рычага 2. При обратном движении штока цилиндра рычаг расклинивает ленгу. которая удерживается постоянно действующим прижимом 3. Управление подачей осуществляется от ползуна пресса через клапан 4.
Схема 12: подача пневмомеханическая клещевая мод. W 16063 (Польшa) для ленточного материала. Захват ленты в подвижной и неподвижной каретках осуществляется рифлеными роликами 1 с эксцентрично расположенными осями. а перемещение подвижной каретки 2 — пневмоцилиндром 3. Работой подачи управляет пневмоклапан. связанный с ползуном 4 пресса.
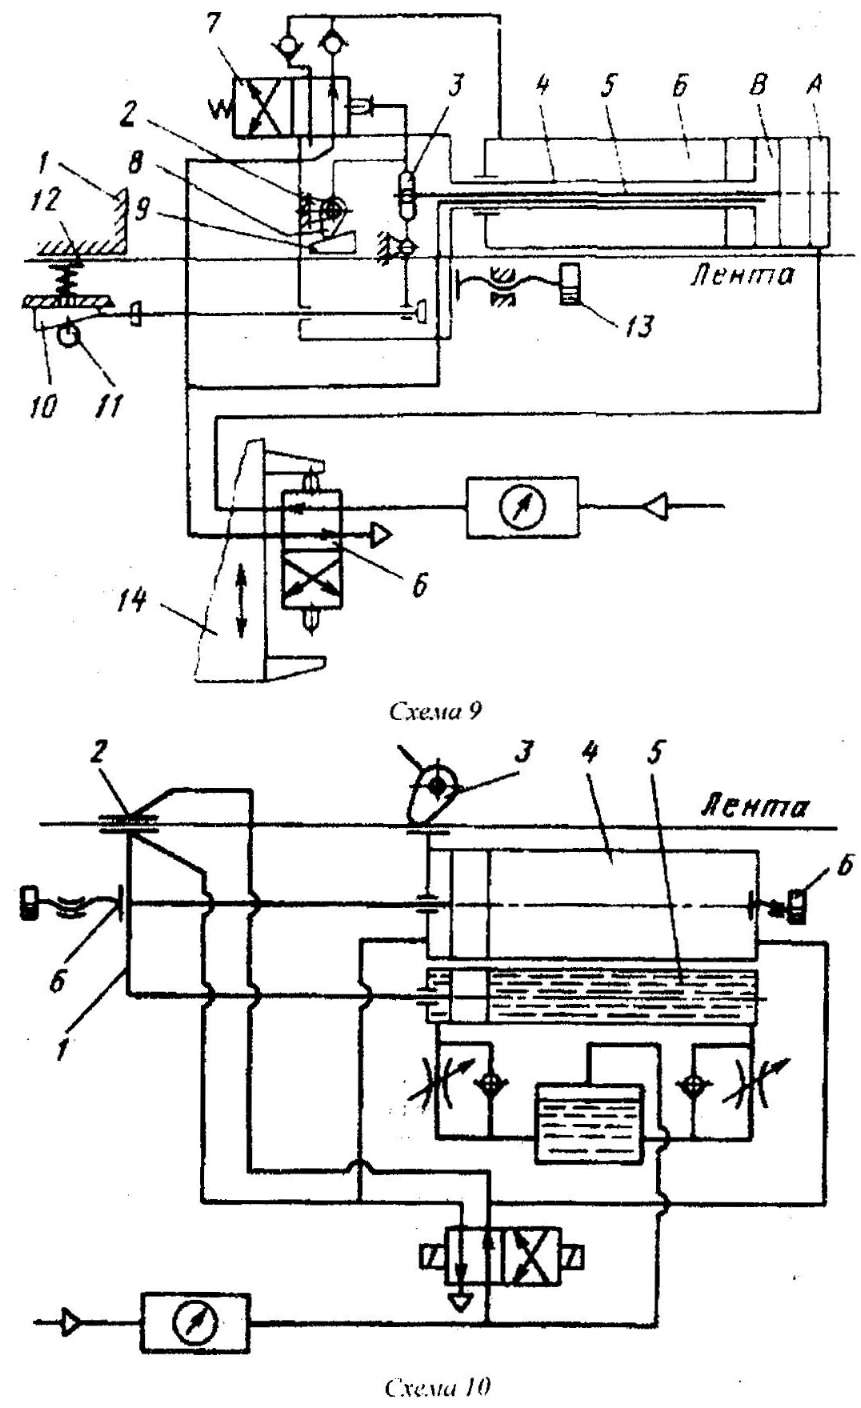
Схема 9
Схема 10
 Схема
11
Схема 12
Схема 13: подача фирмы Dickerman (Великобритания) состоит из подвижной 1 и неподвижной. 2 кареток с гидрозахватами. гидроцилиндра 3. распределителя 4. управляющего работой подачи. и гидронасоса (на схеме 13 не показан). Во избежание деформации мягкой ленты в зажимах усилие зажатия может регулироваться. Отличительные особенности подачи: большие усилия зажатия. исключающие проскальзывание материала; плавность хода подвижной каретки.
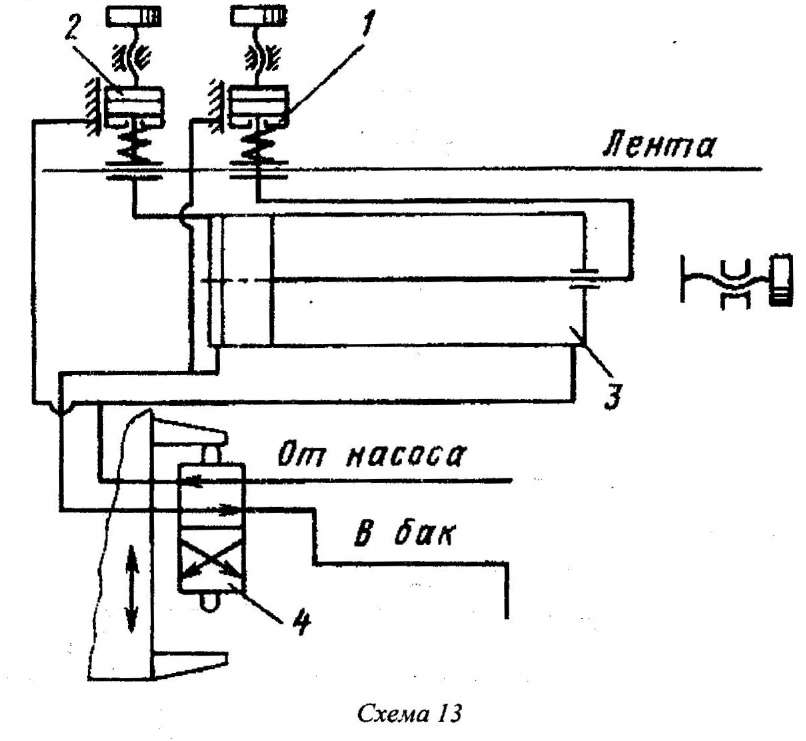
Схема 13
Схема 14: подача фирмы Dreher (Германия). Подача состоит из корпуса 1 с гидроцилиндром. подвижной 2 и неподвижной 3 кареток. блока 4 с регулируемым упором и поршневого насоса 5. шток которого связан с ползуном пресса. Зажатие материала в подвижной каретке и перемещение его на шаг осуществляются с помощью гидроцилиндров при холостом ходе ползуна пресса. зажатие материала в неподвижной каретке и возврат подвижной в исходное положение — при рабочем ходе.