Материал: Курсовое проектирование по автоматизации, робототехнике и ГПС кузнечно-штамповочного производства. Антонов С.И., Бойко А.Ю
Шаговые транспортеры применяют для перемещения в зону штампа коробчатых или плоских заготовок сложной формы. Шаговые транспортеры выполняются с приводом от пресса.
Однокривошипные открытые прессы простого действия для автоматизации работы из ленточного материала оснащают клещевыми валковыми и ролико-клиновыми подачами.
Таблица 5
Основные параметры клещевых подач
Параметры |
Модели |
||
КП6 |
КП7 |
КП8 |
|
Размеры подаваемого ленточного материала,мм |
|
|
|
ширина |
10-100 |
10-160 |
10-200 |
тощина |
0,1-2 |
0,1-2 |
0,1-2 |
Наибольший шаг подачи, мм |
100 |
160 |
200 |
Наибольшее число ходов пресса в минуту, при котором обеспечивается подача материала нп раибольший шаг,мм |
120 |
100 |
90 |
Точность работы подачи(при наибольшем шаге), мм |
±0,1 |
±0,15 |
±0,2 |
Масса подачи, кг |
63,6 |
70,1 |
75,3 |
Клещевые подачи (табл. 5) выполняются с пневмоприводом. Подача состоит: из подвижной каретки на которой смонтирована прижимная рамка; неподвижной каретки, выполненной совместно с фланцем пневмоцилиндра; двух цилиндрических направляющих для подвижной каретки; пневмоцилиндра привода подачи и кронштейна, на котором крепится все устройство.
Клещевые подачи могут работать в тянущем и толкающем режимах. Шаг подачи регулируется ходом цилиндра. Подача модели КП6 предназначена для оснащения прессов усилием 160 — 250 кН, модели КП7 — прессов усилием 400 кН, модели КП8 — прессов усилием 630 —1000 кН.
Валковые подачи (табл. 6) приводятся в действие от кривошипного вала пресса через кривошипно-рычажный механизм, приводной рычаг, муфту обгона и зубчатую передачу. Повышению точности работы подачи способствует применение муфты обгона увеличенных размеров. Однако при наличии повышенных технологических требований к точности шага подачи ленты штамповка осуществляется с применением ловителей (рис. 1).
В положении (а) ловитель вошел в ранее пробитое центрирующее отверстие и скорректировал положение ленты, после чего ползун пресса может совершить следующий ход. В положении (б) сломан пуансон, которым пробивается отверстие для ловителя, и ловитель не может скорректировать установку ленты (полосы). В положении (б) подающее
Таблица 6
Основные параметры валковых подач
Параметры |
Модели |
||||
ВП32 |
ВП29 |
ВП30 |
ВП31 |
ВП35 |
|
Размеры подаваемого материала,мм |
|
|
|
|
|
Наибольшая ширина |
40 |
63 |
100 |
160 |
250 |
толщина |
0,3-1,0 |
0,3-1,0 |
0,5-1,5 |
0,5-2,0 |
0,5-2,5 |
Шаг подачи, мм |
10-40 |
10-63 |
10-100 |
10-160 |
10-250 |
Точность по шагу(при наибольшем шаге подачи), мм |
±0,125 |
±0,2 |
±0,3 |
±0,5 |
±0,625 |
Масса подачи, кг |
90 |
270 |
320 |
575 |
1020 |
устройство настолько недодало материал, что ловитель не может попасть и центрирующее отверстие. В положениях (б-в) ловители размыкают контакты блокирующего конечного выключателя, и ползун пресса не совершает очередного хода.
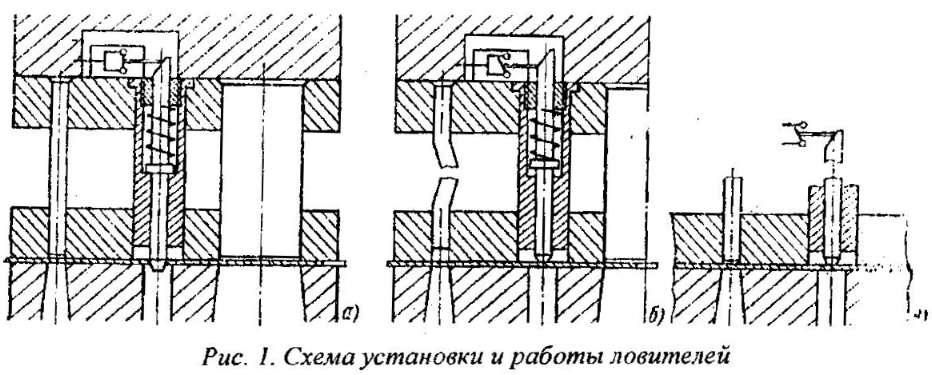
Шаг подачи регулируется изменением эксцентриситета на планшайбе привода подачи.
Подачи выполнены двухсторонними. Они могут работать в тянущем или толкающем режимах, что достигается перестановкой муфты обгона.
Подача модели ВП32 предназначена для установки на прессы усилием 40 — 63 кН, модели ВП29 — на прессы усилием 100 — 160 кН, модели ВП30 — на прессы усилием 250 кН, модели ВП31 — на прессы усилием 400 — 630 кН и модели ВП35 — на прессы усилием 1 МН.
Ролико-клиновые подачи (табл. 7) состоят из подвижной и неподвижной кареток. Подвижная каретка перемещается по направляющим при помощи двуплечего рычага, закрепленного на валу привода каретки. Качание двуплечему рычагу сообщается приводом от пресса. Подача материала происходит при перемещении каретки, имеющей три пары роликов, которые движением каретки вперед зажимают материал. При обратном ходе ролики освобождают материал и свободно проскальзывают по нему.
Таблица 7
Основные параматры ролико-клиновых подач
Параметры |
Модели |
|||
РКП10 |
РКП9 |
РКП8 |
РКП11 |
|
Размеры подаваемого материала,мм |
|
|
|
|
Наибольшая ширина |
40 |
63 |
100 |
160 |
толщина |
0,3-1,5 |
0,3-2,5 |
0,3-2,5 |
0,3-2,5 |
Шаг подачи, мм |
28-40 |
15-63 |
40-100 |
160 |
Точность по шагу(при наибольшем шаге подачи), мм |
±0,05 |
±0,075 |
±0,1 |
±0,15 |
Масса подачи, кг |
61 |
144 |
172 |
200 |
Неподвижная каретка имеет две пары роликов, которые зажимают материал при обратном ходе подвижной каретки и удерживают его от обратного движения.
Подачи выполняются односторонними и могут работать как в тянущем, гак и в толкающем режимах.
Шаг подачи регулируется изменением эксцентриситета на планшайбе привода подачи. Точная установка шага подачи регулируется упором, ограничивающим движение подающей каретки.
Подачей модели РКП 10 оснащаются прессы усилием 40 — 63 кН, модели 1МСП9 — прессы усилием 100 — 160 кН, модели РКП8 — прессы усилием 250 кН и модели РКП11 — прессы усилием 400 — 630 кН.
На базе однокривошипиых прессов простою действия начат выпуск комплексов оборудования для штамповки деталей из ленточного материала. Комплексы оснащаются клещевыми, валковыми или ролико-клиновыми подачами, правильно-разматывающими и наматывающими устройствами.
Так, например, Таганрогский завод КПО выпускает комплекс с валковой подачей на базе однокривошипного открытого пресса усилием 630 кН. В состав комплекса входят: правильно-разматывающее устройство ПУ-7, пресс модели КД2328, валковая подача ВП31, наматывающее устройство НУ9.
Тюменский завод КПО выпускает комплекс с клещевой подачей на базе однокривошипного открытого пресса усилием 160 кН. В состав комплекса (рис. 2) входят: 1-правильно-разматывающее устройство ПУ8; 2— клещевая подача КП6; 3— пресс модели КД2322; 4— наматывающее устройство НУ 10 и т. д.
Правильно-разматывающие устройства обеспечивают сматывание ленты с рулона и правку ее перед подачей в листоштамповочные автоматы. Фиксация рулонов в одних устройствах выполняется по наружному диаметру, в других по внутреннему диаметру (табл. 8).
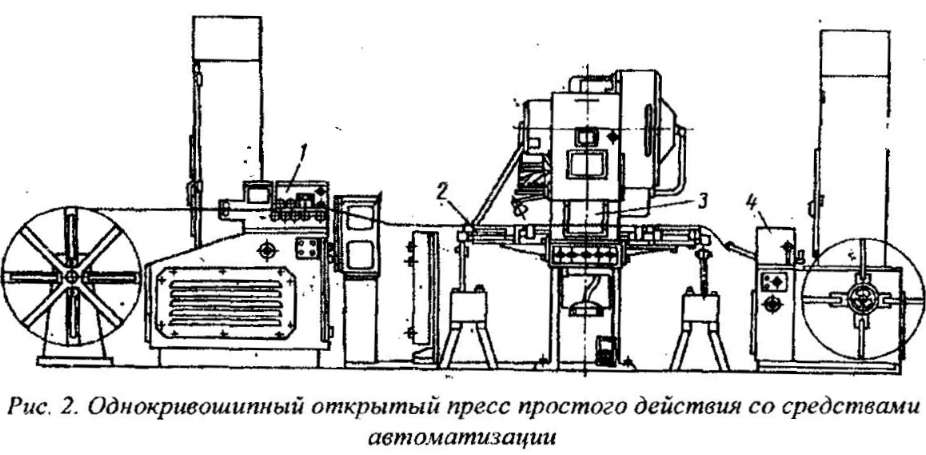
Рис 2. Однокривошипный пресс простого действия со средствами автоматизации
Таблица 8
Основные параметры правильно-разматывающих устройств для ленты
Параметры |
Модели |
|||
ПУ8 |
ПУ7 |
ПУ9 |
ПУ10 |
|
Наибольшие размеры разматываемой ленты, мм |
|
|
|
|
ширина |
63 |
140 |
250 |
400 |
толщина(при
|
1,4 |
1,8 |
4 |
3,6 |
Скорость разматывания ленты с рулона, м/с: |
|
|
|
|
наибольшая |
0,4 |
0,4 |
0,4 |
0,4 |
нименьшая |
0,04 |
0,04 |
0,04 |
0,04 |
Наибольший диаметр рулона ленты, мм |
800 |
1000 |
1100 |
1200 |
Мощность электродвигаетля, кВт |
1 |
1,5 |
3,2 |
4,5 |
Габариты устроства в плане, мм |
2040 520 |
1815 570 |
2200 600 |
2290 835 |
Высота устройство над уровнем пола,мм |
1100 |
1360 |
1290 |
1470 |
Масса устройства, кг |
620 |
1088 |
1560 |
2350 |
 =40
кгс/мм2)
Наматывающие устройства предназначены для наматывания отработанной ленты, выходяшей из листоштамповочных автоматов. В устройствах предусмотрены наматывающие барабаны и натяжные ролики для создания натяжения при наматывании отходов ленты для получения плотного рулона (табл. 9).
Таблица 9
Основные параметры наматывающих устройств для отходов ленты
Параметры |
Модели |
|||
НУ10 |
НУ9 |
НУ11 |
НУ17 |
|
Наибольшие размеры разматываемой ленты, мм |
|
|
|
|
ширина |
63 |
140 |
250 |
400 |
толщина(при =40 кгс/мм2) |
1,8 |
1,4 |
4 |
3,6 |
Скорость разматывания ленты с рулона, м/с: |
|
|
|
|
наибольшая |
0,4 |
0,4 |
0,4 |
0,4 |
нименьшая |
0,04 |
0,04 |
0,04 |
0,04 |
Наибольший диаметр рулона ленты, мм |
700 |
700 |
1200 |
1200 |
Мощность электродвигаетля, кВт |
1 |
1 |
1,3 |
1,5 |
Габариты устроства в плане, мм |
1815 570 |
1660 740 |
1850 840 |
2000 1625 |
Высота устройство над уровнем пола,мм |
1100 |
1360 |
1290 |
1470 |
Масса устройства, кг |
620 |
1088 |
1560 |
2350 |