Материал: Лекция 8
пторы и архитекторы.
П р и м е ч а н и е – Для придания скульптурному изделию вида «слоновой кости» слепок пропитывают раствором парафина или стеарина в бензине. Воскообразное вещество, остающееся после испарения летучих углеводородов, заполняет поры и предохраняет гипс от атмосферных воздействий.
Основными свойствами гипсовых вяжущих (α- и β-модификации) являются нормальная густота (водопотребность), сроки схватывания, тонкость помола, прочность, плотность, цвет и др.
Водопотребность (нормальная густота затворения) гипсового вяжущего характеризуется количеством воды в процентах от массы вяжущего, которое необходимо для получения теста заданной стандартной консистенции (диаметр расплыва гипсового теста 180±5 мм). Отношение количества воды к массе гипсового вяжущего называют водогипсовым отношением (В/Г). Определяется нормальная густота на специальном приборе – вискозиметре Суттарда по диаметру расплыва теста, вытекающего из цилиндра вискозиметра при его поднятии, и составляет в зависимости от вида вяжущего – 40…70% (ГОСТ 23789).
Теоретически для гидратации полуводного гипса с образованием двуводного требуется около 20% (18,62%) воды по массе вяжущего вещества. Практически для получения необходимой консистенции смеси (гипсового теста) требуется 50…70% воды (у строительного гипса больше, высокопрочного – меньше). Оставшаяся вода (30…50%) создает пористость в структуре гипсового камня и снижает прочность. Поэтому, чем выше водопотребность гипсового вяжущего, тем меньше будет его прочность в изделиях.
Водопотребность гипсового вяжущего увеличивается с повышением степени его измельчения, т. е. тонкости помола. Но применение гипсового вяжущего более тонкого помола, даже при некотором увеличении водопотребности, приводит к повышению прочности гипсовых изделий. Поэтому более целесообразно использовать гипсовые вяжущие высоких марок, но в разумных пределах и с учетом показателя «цена – качество».
Сроки схватывания гипсовых вяжущих характеризуются временем начала и конца схватывания и определяются с помощью прибора Вика. За начало схватывания принимается время в минутах от начала затворения их водой до момента, когда свободно опущенная игла прибора Вика после погружения в гипсовое тесто стандартной консистенции впервые не доходит до дна формы-кольца, за конец схватывания – время до момента, когда игла погружается в тесто на глубину не более 1 мм.
Гипсовые вяжущие являются быстросхватывающимися и быстротвердеющими вяжущими. В зависимости от сроков схватывания их подразделяют на три вида:
А – быстротвердеющие (начало схватывания – не ранее 2 мин., конец схватывания – не позднее 15 мин.);
11
Б – нормальнотвердеющие (начало схватывания ‒ не ранее 6 мин., конец схватывания – не позднее 30 мин.);
В– медленнотвердеющие (начало схватывания ‒ не ранее 20 мин., конец схватывания не нормируется).
Впроизводственных условиях часто возникает необходимость либо замедлить, либо ускорить процесс схватывания и твердения вяжущего. Достигается это путем введения соответствующих добавок. В качестве замедлителей используются ССБ (сульфитно-спиртовая барда), водный раствор столярного клея, 50% раствор уксуса и др. Ускорителями служат молотый природный гипс (1% от массы вяжущего), поваренная соль (0,5%) и др.
Тонкость помола гипсового вяжущего характеризуется остатком на сите №02 (с отверстиями размером 0,2 мм или 918 отв./см2) и выражается в процентах по массе, как отношение массы, оставшейся на сите пробы, к массе первоначальной пробы. В зависимости от тонкости помола различают три степени помола:
I – грубый помол (остаток на сите не более 23%); II – средний помол (остаток на сите не более 14%); III – тонкий помол (остаток на сите не более 2%).
Тонкость помола гипсовых вяжущих с остатком на сите не более 2% рекомендуется оценивать по удельной поверхности (суммарной поверхности всех зерен в единице объема или массы), которая составляет, как правило, 300…500 м2/кг.
П р и м е ч а н и е – По СТБ EN 13279-2 тонкость помола гипсовых вяжущих характеризуется остатком на сите 5000 и 1500 мкм.
Механическая прочность затвердевших гипсовых вяжущих определяется по результатам испытаний стандартных образцов (призм 40х40х160 мм) на изгиб и сжатие через 2 часа после их формования. По прочности гипсовые вяжущие подразделяются на 12 марок: Г-2; Г-3; Г-4; Г-5; Г-6; Г-7; Г-10; Г-13; Г-16; Г-19; Г-22; Г-25. Цифры обозначают минимально допустимую прочность при сжатии в МПА. Марки Г-2…Г-7 обычно соответствуют гипсовому вяжущему β-модификации, а Г-10…Г-25 – α- модификации.
Для повышения прочности гипсовых изделий в состав при их приготовлении вводят полимерные и другие добавки. Это приводит к значительному увеличению прочности, если литых гипсополимербетонов, то до 20…30 МПа, прессованных – до
60МПа.
Пр и м е ч а н и е ‒ По данным некоторых источников на гипсовом вяжущем α-модификации с водопотребностью 25% возможно получение гипсового камня прочностью до 90 МПа.
Гипсовые вяжущие, получаемые из чистого природного сырья, имеют в основном белый цвет. Наличие примесей в сырье (кварца, серы и др.) придает гипсовому
12
вяжущему и затвердевшего гипсовому камню серый, желтоватый, розовый, бурый и другие оттенки.
Плотность гипсовых вяжущих составляет: истинная – 2600…2750 кг/м3, насыпная в рыхлом состоянии – 800…1100 кг/м3 и в уплотненном –1200…1450 кг/м3.
Маркируются гипсовые вяжущие по трем показателям – прочности, скорости схватывания и тонкости помола. Например, Г-7 А II – гипсовое вяжущее прочностью на сжатие не менее 7 МПа, быстросхватывающееся, среднего помола.
Гипсовые вяжущие применяют для изготовления перегородочных плит и панелей (ГОСТ 6428 и ГОСТ 9574), гипсовых и гипсобетонных блоков (замковых, пазогребневых), в т. ч. из ячеистого бетона (ГОСТ 6133 и ГОСТ 21520), санитарнотехнических кабин (ГОСТ 18048), вентиляционных коробов, гипсокартонных и гипсоволокнистых (ГОСТ Р 51829) листов (сухая гипсовая штукатурка, гипсокартон), акустических плит, гипсовых и известково-гипсовых растворов для штукатурки (ГОСТ Р 57957), клеевых (СТБ EN 14496 и ГОСТ 31386), шпатлевочных, штукатурных и кладочных сухих смесей (ГОСТ 31377), различных архитектурно-декоративных (лепных) изделий и при производстве гипсоцементно-пуццоланового вяжущего. Поскольку гипсовые вяжущие являются воздушными, их можно использовать только в условиях с относительной влажностью воздуха до 60% (не подвергающихся воздействию водной среды).
П р и м е ч а н и е ‒ Гипсокартон (смесь гипса с армирующими добавками, помещенная между двумя листами прочного картона) – материал, с которым человечество знакомо с 1894 года, когда американец Огюст Сакетт склеил гипсом картонные листы.
6. Известь строительная воздушная
Сырье и производство. Строительную известь в зависимости от условий твердения подразделяют на воздушную и гидравлическую. Воздушная известь обеспечивает твердение строительных растворов и бетонов и сохранение ими прочности в воз- душно-сухих условиях. Гидравлическая известь обеспечивает твердение строительных растворов и бетонов и сохранение ими прочности, как на воздухе, так и во влажных условиях.
Сырьем для получения воздушной извести служат широко распространенные карбонатные горные породы (известняки, мел, доломиты). Получают ее умеренным обжигом (не доводящим до спекания) при температуре 1000…1200ºС указанных горных пород с содержанием глинистых примесей не более 6…8% (ГОСТ 9179 и
СТБ EN 459-1).
П р и м е ч а н и е ‒ 1. Гидравлическая известь тоже является продуктом умеренного обжига мергелистых известняков, но содержащих от 8 до 20 % глинистых примесей, и поэтому она содержит в своем составе клинкерные минералы (силикаты и алюмоферриты кальция) от 25 до 90%. В воздушной извести силикаты и алюмоферриты кальция составляют обычно 4…12%, в отдельных
13
случаях до 20%. При содержании в извести клинкерных минералов 25…40% она проявляет слабогидравлические свойства и называется слабогидравлической.
2. Спекание – это частичное плавление. При спекании часть материала находится в жидком, а часть – в твердом состоянии.
При обжиге карбонатных пород происходит их декарбонизация (от лат. de – от и carbo, carbonis – уголь), т. е. удаление из них углекислого газа. Углекислый кальций и углекислый магний разлагаются соответственно на оксид кальция СаО, оксид магния MgO и углекислый газ CO2, который удаляется из печи вместе с воздухом и остальными газообразными продуктами горения
CaCO3 → CaO + CO2↑
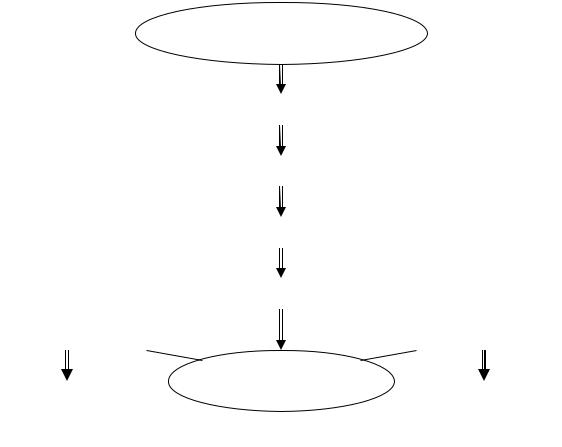
Углекислого газа выделяется до 44% по массе (молекулярная масса СаСО3 равна 100, а продукта обжига СаО – 56). Следовательно, продукт обжига имеет пористую структуру плотностью 900…1000 кг/м3 и носит технологическое название комовой извести, которая сама по себе не является вяжущим. Она может отгружаться потребителю или подвергаться дальнейшей переработке до порошкообразного состояния. Следовательно, по фракционному составу ее подразделяют на комовую и в случае дробления или помола – соответственно на гранулированную (2…7 мм) и порошкообразную (молотую) негашеную известь (рис. 8.2).
|
|
|
|
|
Кальциевокарбонатные |
|
|
|||
|
|
|
|
|
породы |
|
|
|||
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
Добыча сырья |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
Дробление |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
Классификация |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
ОБЖИГ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Помол |
|
|
|
|
|
|
|
Гашение |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Комовая |
|
|
|||
|
Молотая |
|
|
|
известь кипелка |
|
Гашеная |
|
||
|
негашеная |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
известь |
|
|
|
известь |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 8.2. Схема получения строительной извести |
|
|
||||||
14
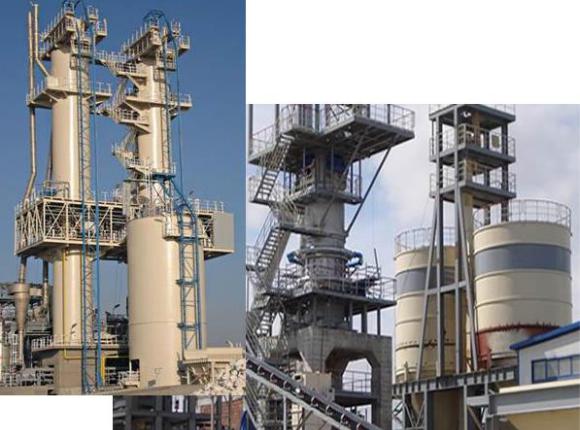
Обжиг сырья для получения извести ведут в печах различных конструкций: шахтных, вращающихся и др. Наиболее распространены шахтные печи по пересыпному способу или с выносимыми топками (рис. 8.3). Высота их достигает 25 м. Они считаются наиболее экономичными.
Рис. 8.3. Печи и завод по производству извести
Длина вращающихся печей составляет 30…150 м при диаметре 1,8…3 м., а производительность и качество получаемого продукта – выше, чем у шахтных. В странах СНГ наиболее распространены печи диаметром 3,6 м и длиной 75 м.
При обжиге известняка какая-то часть обжигаемого материала может оказаться недожженной (недожог) или пережженной (пережог). Недожог, представляющий собой неразложившийся углекислый кальций CaCO3, получается в тех случаях, когда в печь загружаются куски известняка слишком больших размеров или при недостаточной температуре обжига. Наличие недожога несколько ухудшает качество извести. Не обладая вяжущими свойствами и являясь практически балластом, недожог уменьшает выход известкового теста и его пластичность. Однако существенного влияния на качественные характеристики извести недожог не оказывает.
Более вредное влияние на качество извести оказывает пережог, образующийся при повышении температуры обжига выше предельно допустимых значений. Повышение температуры свыше 1200ºС и увеличение продолжительности обжига приводит к образованию крупных кристаллов оксида кальция, уменьшению открытых пор в
15