Материал: Методические указания к выполнению лабораторных работ по дисциплинам «Технология производства авиационных и ракетных двигателей» и «Технология изготовления деталей и сборка жидкостных ракетных двигателей». Копылов Ю.Р., Беслик Н.Д
затраты труда, расход материала, режущего инструмента и электроэнергии. Заниженный припуск требует применения более дорогостоящих способов получения заготовки, усложняет установку заготовки на станке, требует более высокой квалификации рабочего. Кроме того, он часто является причиной появления брака при механической обработке. Поэтому назначаемый припуск должен быть оптимальным для данных условий производства.
Оптимальный припуск зависит от материала, размеров и конфигурации заготовки, вида заготовки, деформации заготовки при ее изготовлении, толщины дефектного поверхностного слоя и других факторов. Известно например, что чугунные отливки имеют дефектный поверхностный слой, содержащий раковины, песчаные включения; поковки, полученные ковкой, имеют окалину; поковки, полученные горячей штамповкой, имеют обезуглероженный поверхностный слой. Припуски определяют расчетами, когда технология механической обработки еще не разработана припуски на обработку различных видов заготовок выбирают по нормативным таблицам.
Слой металла, снимаемый на первой операции, может колебаться в широких пределах, т. к. помимо операционного припуска часто приходится удалять напуск. Напуск — это избыток металла на поверхности заготовки (сверх припуска), обусловленный технологическими требованиями упростить конфигурацию заготовки для облегчения ее изготовления. Напуск в большинстве случаев удаляется механической обработкой, реже остается в изделии (штамповочные уклоны, радиусы закруглений и др.).
2.РАСЧЕТНЫЕ ФОРМУЛЫ ДЛЯ ОПРЕДЕЛЕНИЯ ПРИПУСКОВ И ПРЕДЕЛЬНЫХ РАЗМЕРОВ
Припуски определяются приближенно по справочникам и нормативным таблицам и более точно расчетноаналитическим методом [1-5]. Расчет припусков выполняется
4
по всем последовательно выполняемым переходам для поверхностей, имеющих наибольшее количество переходов.
Припуски определяются для наиболее точных поверхностей как сумма погрешностей, возникающих при ее обработке; среднеарифметической высоты микронеровностей Rz; толщины дефектного слоя h; пространственных
отклонений формы ф и расположения р поверхностей; погрешности установа у (базирования и закрепления)
заготовки. Исходные данные и указанные параметры заносятся в таблицу для всех переходов и операций рассчитываемой поверхности.
1.Вычертим таблицу табл. 1. Занесем в столбец 1 номера маршрутов обработки рассматриваемой поверхности.
2.Определим элементы припуска Rz, h, фр, ус из
нормативных таблиц (см. § 3-5 методических указаний).
3. Занесем значения элементов припуска в столбцы 2, 3, 4, 5 для всех переходов и метода изготовления заготовки.
Таблица 1 Результаты расчетов припусков и предельных размеров
перехода |
|
|
Элементы |
|
Расчетные |
|
|
Предельны |
||||||||
Rz |
|
припуска |
|
величины |
|
Доп |
е припуски |
|||||||||
|
h |
|
фр |
|
у |
|
Zi |
|
di |
|
Tdi |
Zmax |
|
Zmin |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
уск |
|
|
|
№ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
мкм |
мкм |
|
мкм |
|
мкм |
|
мкм |
|
мм |
|
мкм |
мм |
|
мм |
||
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
|
3 |
|
4 |
|
5 |
|
6 |
|
7 |
|
8 |
9 |
|
10 |
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Пример обозначения переходов: 1- штамповка; 2 - |
|||||||||||||||
черновое обтачивание; 3 - чистовое обтачивание и т. д. |
|
|
||||||||||||||
|
В |
табл. |
1 в |
колонке |
7 |
расчетная |
величина |
di это |
||||||||
наименьший предельный размер для наружной поверхности или наибольший – для внутренней поверхности.
5
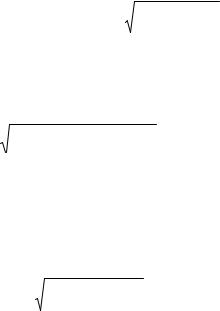
Для автоматического достижения размеров настроенными на размеры инструментами на станках с ЧПУ расчет припусков выполняется в следующей последовательности.
4. Определим минимальные припуски на размеры для каждого перехода.
При односторонней последовательной обработке наружных или внутренних поверхностей, например, при фрезеровании, минимальный односторонний припуск
Zimin RZi 1 hi 1 фрi 1 уi . |
(1) |
При двух сторонней обработке противолежащих наружных или внутренних поверхностей минимальный двух сторонний припуск
2Zimin 2 RZi 1 hi 1 фрi 1 у . |
(2) |
При одновременной обработке наружной и внутренней поверхностей двух сторонний припуск
2Z |
|
|
|
h |
|
|
2 |
2 |
|
. |
(3) |
||
imin |
2 R |
Zi 1 |
i 1 |
|
фрi 1 |
|
|
|
|||||
|
|
|
|
|
|
уi |
|
|
|||||
Здесь и далее |
Rz |
– среднеарифметическая |
высоты |
||||||||||
микронеровностей Rz; h – толщины дефектного слоя; фр–
суммарные погрешности отклонения формы и рассчитываемой поверхности
фр |
2ос ( кр Lз)2 2ц, |
(4) |
где ос– отклонение оси заготовки от прямолинейности;кр – кривизна заготовки на 1 метр ее длины;
Lз – длина заготовки между ее торцами;
ц – смещение оси заготовки в результате погрешности обработки центровочных отверстий
ц 0,25 |
(Тd21 Тd2 |
2 ) 1 . |
(5) |
|
6 |
|
|
где Тd1 , Td2 – допуски на диаметры d1 и d2 , используемые
при базировании заготовки в призмах на центральной операции.
Погрешность установки заготовки в центрах в радиальном направлении примем условно равной нулю.
5 Определим максимальные припуски.
Для наружной поверхности диаметром D: для односторонней обработки
Zimax Zimin TDi 1 TDi , |
(6) |
для двух сторонней обработки |
|
2Zimax 2(Zimin TDi 1 TDi ) . |
(7) |
Для внутренней поверхности диаметром d: |
|
для односторонней обработки |
|
Zimax Zimin Tdi 1 Tdi , |
(8) |
для двух сторонней |
|
2Zimax 2(Zimin Tdi 1 Tdi ) . |
(9) |
Здесь TD и Td – допуски наружной и |
внутренней |
поверхностей; индексы i-1, i – обозначают предшествующий и выполняемый переходы.
6. Определим предельные размеры по переходам.
Для наружных поверхностей: наименьшие размеры
Аmini 1 |
Amini |
Zmini ; |
(10) |
Dmini 1 Dmini 1 |
2Zmini . |
(11) |
|
наибольшие размеры |
Amini |
Ti 1; |
(12) |
Аmaxi 1 |
|||
Dmaxi 1 |
Dmini 1 TDi 1 . |
(13) |
|
Для внутренних поверхностей: наименьшие размеры |
|||
Аmini 1 |
Amaxi 1 Ti 1; |
(14) |
|
Dmini 1 Dmaxi 1 TDmini 1 ; |
(15) |
||
наибольшие размеры |
|
|
|
|
7 |
|
|
Аmaxi 1 Amini |
Zmini ; |
(16) |
Dmaxi 1 Dmini |
2Zmini . |
(17) |
Здесь А – размеры при односторонней (например, фрезерной) обработке, D – размеры при одновременной двухсторонней (например, токарной) обработке.
Последовательность расчета предельных размеров по переходам. Из чертежа но номинальному размеру и предельным отклонения определяются наименьший предельный размер для наружной поверхности в i-ом конечном переходе: здесь он является расчетным размером.
Наибольший предельный размер определяется для внутренней поверхности для i-ого конечного перехода: здесь он является расчетным размером. Один из этих размеров заносят в колонку 7 для i-го перехода в табл. 1.
Для наружных поверхностей, далее вычисляются наименьшие предельные размеры по переходам, затем – наибольшие предельные размеры по переходам по формулам
(10-17).
Для внутренних поверхностей сначала вычисляются наибольшие предельные размеры, затем – наименьшие.
Общие суммарные операционные припуски определяются как сумма припусков по переходам.
7. Определим правильность расчетов по формулам:
При односторонней обработке (например, фрезеровании)
Zimax Zimin Ti 1 Ti ;
Zоmax Zоmin Тз Тд.
При двухсторонней обработке (например, точении)
2Zimax 2Zimin TDi 1 TDi ; 2Zоmax 2Zоmin ТDз ТDд .
8