Материал: Методические указания к выполнению лабораторных работ по дисциплинам «Технология производства авиационных и ракетных двигателей» и «Технология изготовления деталей и сборка жидкостных ракетных двигателей». Копылов Ю.Р., Беслик Н.Д
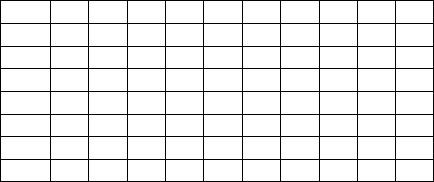
7 |
55 |
60 |
70 |
80 |
90 |
100 |
100 |
120 |
130 |
140 |
8 |
55 |
60 |
65 |
75 |
80 |
90 |
95 |
110 |
120 |
130 |
9 |
45 |
50 |
55 |
65 |
75 |
80 |
85 |
90 |
— |
— |
10 |
25 |
35 |
45 |
50 |
55 |
65 |
70 |
80 |
— |
— |
11 |
55 |
60 |
70 |
80 |
90 |
100 |
110 |
120 |
130 |
— |
4 |
56 |
60 |
70 |
80 |
90 |
100 |
110 |
— |
— |
— |
5 |
40 |
50 |
70 |
70 |
80 |
90 |
95 |
100 |
110 |
120 |
6 |
25 |
30 |
40 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 31 |
||
|
|
|
Погрешность закрепления заготовок з |
(мкм), |
при |
|||||||||
|
установке на опорные штифты приспособлений |
|
|
|
||||||||||
|
Метод из- |
заготовки |
|
Поперечный размер заготовки, мм |
|
|
|
|||||||
|
6-10 |
10-18 |
18-30 |
30-50 |
50-80 |
80-120 |
120-180 |
180-260 |
|
260-360 |
360-500 |
|||
|
готовления |
|
|
|||||||||||
|
|
Установка в зажимное приспособление с винтовым или |
||||||||||||
|
|
|
|
|
эксцентриковыми зажимами: |
|
|
|
|
|||||
|
|
4 |
|
— |
100 |
125 |
150 |
175 |
200 |
225 |
250 |
|
300 |
360 |
|
|
5 |
|
— |
100 |
100 |
120 |
130 |
140 |
150 |
160 |
|
180 |
200 |
|
|
6 |
|
80 |
90 |
100 |
110 |
120 |
130 |
140 |
150 |
|
— |
— |
|
|
7 |
|
70 |
80 |
90 |
100 |
110 |
120 |
130 |
140 |
|
— |
— |
|
|
8 |
|
— |
100 |
125 |
150 |
175 |
200 |
225 |
250 |
|
300 |
— |
|
|
9 |
|
90 |
100 |
125 |
150 |
175 |
200 |
225 |
— |
|
— |
— |
|
|
10 |
|
80 |
90 |
100 |
110 |
120 |
130 |
140 |
150 |
|
160 |
170 |
|
|
11 |
|
70 |
80 |
90 |
100 |
110 |
120 |
130 |
140 |
|
150 |
160 |
|
|
12 |
|
60 |
70 |
80 |
90 |
100 |
110 |
120 |
130 |
|
140 |
150 |
|
|
|
|
|
|
|
|
|
|
Продолжение табл. 31 |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
29
|
Установка в зажимное приспособление с |
|
|
||||||||
|
|
|
пневматическим зажимом: |
|
|
|
|||||
4 |
— |
90 |
|
100 |
120 |
140 |
160 |
180 |
200 |
240 |
280 |
5 |
— |
80 |
|
90 |
100 |
100 |
120 |
130 |
140 |
160 |
180 |
6 |
65 |
70 |
|
75 |
80 |
90 |
100 |
110 |
120 |
— |
— |
7 |
40 |
45 |
|
50 |
60 |
70 |
80 |
90 |
100 |
— |
— |
8 |
— |
90 |
|
100 |
120 |
140 |
160 |
180 |
200 |
240 |
— |
9 |
70 |
80 |
|
100 |
120 |
140 |
150 |
180 |
— |
— |
— |
10 |
65 |
70 |
|
75 |
85 |
95 |
100 |
110 |
120 |
130 |
140 |
11 |
50 |
60 |
|
70 |
80 |
90 |
90 |
100 |
110 |
120 |
130 |
12 |
40 |
50 |
|
60 |
70 |
80 |
80 |
90 |
100 |
110 |
120 |
|
|
|
|
|
|
|
|
|
|
Таблица 32 |
||
|
Погрешность закрепления заготовок з |
(мкм) |
при |
|||||||||
|
установке на опорные пластинки приспособлений |
|
|
|
||||||||
|
Метод изготовления заготовки |
|
Поперечный размер заготовки, мм |
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
6-10 |
10-18 |
18-30 |
30-50 |
50-80 |
80-120 |
120-180 |
180-260 |
|
260-360 |
360-500 |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Установка в зажимное приспособление с винтовыми или |
|||||||||||
|
|
|
эксцентриковыми зажимами: |
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
— |
100 |
110 |
120 |
135 |
150 |
175 |
200 |
|
240 |
280 |
|
|
5 |
55 |
60 |
70 |
80 |
90 |
100 |
110 |
120 |
|
130 |
140 |
|
6 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
110 |
|
— |
— |
|
7 |
30 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
|
— |
— |
|
8 |
— |
100 |
110 |
120 |
135 |
150 |
175 |
200 |
|
240 |
— |
|
9 |
90 |
100 |
110 |
120 |
135 |
150 |
175 |
— |
|
— |
— |
|
10 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
110 |
|
120 |
130 |
|
11 |
30 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
|
110 |
120 |
|
|
|
|
|
|
|
|
Продолжение табл. 32 |
||||
|
|
|
|
|
|
30 |
|
|
|
|
|
|
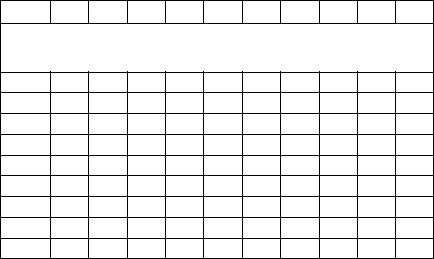
12 |
20 |
30 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
110 |
|
|
Установка в зажимное приспособленье |
|
|
||||||
|
|
|
с пневматическим зажимом: |
|
|
|
||||
4 |
— |
80 |
90 |
100 |
110 |
120 |
140 |
160 |
190 |
220 |
5 |
50 |
55 |
60 |
65 |
70 |
80 |
90 |
100 |
110 |
120 |
6 |
35 |
40 |
50 |
55 |
60 |
70 |
80 |
90 |
— |
— |
7 |
25 |
20 |
35 |
40 |
50 |
60 |
70 |
80 |
— |
— |
8 |
— |
80 |
90 |
100 |
110 |
120 |
140 |
160 |
190 |
— |
9 |
70 |
80 |
90 |
100 110 |
120 |
140 |
— |
— |
— |
|
10 |
35 |
40 |
50 |
55 |
60 |
70 |
80 |
90 |
100 |
110 |
11 |
25 |
30 |
35 |
40 |
50 |
60 |
70 |
80 |
90 |
100 |
12 |
15 |
20 |
25 |
30 |
40 |
50 |
60 |
70 |
80 |
90 |
В табл. 29-32 приняты следующие обозначения методов изготовления заготовки: 1 – холоднотянутая калиброванная; 2 - предварительно обработанная; 3 - чисто обработанная; 4 - литье в песчаную форму; 5 - литье машинной формовки по металлической модели; 6 - литье в постоянную форму по выплавляемой модели; 7 - литье под давлением; 8 - горячая штамповка; 9 – горячекатаная; 10 - предварительно обработанная; 11 - чисто обработанная; 12 – шлифованная.
При установке на оправку надо учитывать погрешность базирования и принимать погрешность закрепления заготовки в зависимости от крепления оправки в гильзе, патроне или зажимном приспособлении. Установка заготовки в жестких центрах не дает погрешности закрепления в радиальном направлении. Погрешности закреплений, получающаяся при установке в плавающий передний и вращающийся задний центры, не учитывается, так как перекрывается отклонением заготовки под действием силы резания.
31

При установке заготовки на оправку надо учитывать погрешность базирования и принимать погрешность крепления в зависимости от крепления оправки в гильзе, патроне или зажимном приспособлении. Установка заготовки в центрах не дает погрешности закрепления, но дает погрешность базирования в осевом направлении.
Установка заготовки на магнитной плите не дает погрешности закрепления. Поперечный размер заготовки принимать наибольшим в сечении по нормали к обрабатываемой поверхности. Погрешность закрепления дана по нормали к обрабатываемой поверхности.
Установка заготовки на магнитной плите не дает погрешности закрепления. Поперечный размер заготовки принимать наибольшим в сечении по нормали к обрабатываемой поверхности. Погрешность закрепления заготовки дана по нормали к обрабатываемой поверхности. Для отливок из черных металлов припуски и допуски регламентируются ГОСТ 1855—55 и ГОСТ 2009—55. Припуски на механическую обработку отливок из цветных металлов и сплавов – по [3].
7. ПРИМЕРЫ РАСЧЕТА ОПЕРАЦИОННЫХ ПРИПУСКОВ И ПРЕДЕЛЬНЫХ РАЗМЕРОВ
Рассмотрим примеры расчета операционных припусков
ипредельных размеров наружной и внутренней цилиндрической поверхности, наружной резьбы, шлицов, наружной поверхности вала при методе автоматического достижения размера настроенным инструментом.
Пример 1. Рассмотрим расчет операционных припусков
ипредельных размеров на наружную поверхность
355h9(-0,140) мм.
Минимальный припуск при точении, когда обрабатываются параллельно две противолежащие поверхности
32
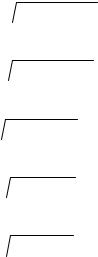
2Zimin 2 Rzi-1 hi 1 фрi 1 усi ,
где, Rz i 1 – среднеарифметическая высота неровностей
профиля шероховатости на предварительном переходе, мкм; hi 1 – глубина дефектного слоя на предшествующем
переходе, мкм;
фрi 1 – суммарное отклонение формы и расположения
поверхности на предшествующем переходе, мкм;
уi 1 – погрешность установки заготовки на
выполняемом переходе, мкм.
Значения составляющих формулы (1) сводим в табл. 1. Рассчитаем минимальные припуски на диаметральные размеры для каждого перехода.
Для чернового обтачивания
2Zmini 2 50 150  4002 5202 1712 мкм.
Для получистового обтачивания
2Zmini 2 50 50  2402 3602 1065 мкм.
Для чистового обтачивания
2Zmini 2 30  1602 902 427 мкм.
Для чистового шлифования
2Zmini 2 20  602 362 180 мкм.
Для тонкого шлифования:
2Zmini 2 5  162 232 66 мкм.
33