Материал: Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительного производства» для студентов магистров. Сай В.А., Кириллов О.Н
ФГБОУ ВПО «Воронежский государственный технический университет»
Кафедра технологии машиностроения
358 - 2014
Методические указания
к выполнению практических работ по дисциплине
«Проектирование машиностроительного производства»
для студентов направления подготовки магистров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств»(программа магистерской подготовки «Технология машиностроения»)
всех форм обучения
Воронеж 2014
Составители: канд. техн. наук В.А. Сай,
д-р техн. наук О.Н. Кириллов,
канд. техн. наук В.В. Долгушин
УДК 621.757 (083)
Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительного производства» для студентов направления подготовки магистров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств»(программа магистерской подготовки «Технология машиностроения») всех форм обучения/ ФГБОУ ВПО «Воронежский государственный технический университет»; сост. В.А. Сай, О.Н. Кириллов, В.В. Долгушин. Воронеж, 2014. 52 с.
В методических указаниях изложены требования и методика проведения практических работ, приводится методика расчетов и проектирования технологического участка изготовления детали применительно к конкретному типу производства; приводятся варианты исходных данных для выполнения расчетов; дан перечень необходимой технической литературы.
Методические указания могут быть также использованы студентами при выполнении курсового проекта и выпускной квалификационной работы.
Издание подготовлено в электронном виде в текстовом редакторе MS WORD XP и содержится в файле «Практ.ПМП.doc.».
Табл. 12 . Ил. 1. Библиогр.: 9 назв
Рецензент канд. техн. наук, доц. А.В. Перова
Ответственный за выпуск зав. кафедрой доцент
И.Т. Коптев.
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
© ФГБОУ ВПО«Воронежский
государственный технический
университет», 2014
ВВЕДЕНИЕ
Машиностроение является основой технического перевооружения всех отраслей народного хозяйства. Требования к качеству и разнообразию продукции машиностроения, интенсивное развитие технических средств и оборудования вызывают необходимость совершенствования, создания и внедрения методики проектирования на их основе на их основе высокоэффективных предприятий, а также реконструкции действующих.
Контрольная работа по дисциплине: “Проектирование машиностроительного производства” является одной из самостоятельных работ будущего инженера. Эта работа направлена на решение конкретных задач при проектировании механического цеха обработки деталей и участка (цеха) для ЭХФО с учётом требований передового производства настоящего времени.
Основной целью контрольной работы является закрепление и углубление знаний, полученных студентами во время лекционных, практических занятий и производственных практик, а также приобретение практических навыков в работе со справочной литературой, стандартами и расценками.
При выполнении контрольной работы значительное влияние уделяется логическому обоснованию технологической последовательности производственного процесса с соблюдением принципов рациональной компоновки и планировки участка цеха, что является основой разработки экономичных проектов участков (цехов), обеспечивающих выпуск высококачественной продукции при благоприятных условиях труда.
Данное методическое руководство содержит варианты заданий и материалы по выполнению практической работы, включая определённые общеобязательные требования к содержанию и объёму работы, методики выполнения, оформлению отчета и графической части работы.
2.2. Определение типа производства
Тип производства устанавливается по участку с помощью коэффициента закрепления операций, который рассчитывается по формуле [7]:
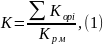
где Кopi- число операций, выполняемых на i-м рабочем местес учетом условной дозагрузки;
Крм - количество рабочих мест.
По полученному значению коэффициента операций К с учетом массы деталей и объема выпуска определяют по таблице 3.1 [6]. В соответствии с ГОСТ 3.1108-74 коэффициент закрепления операций составляет: для мелкосерийного производства - свыше 20 до 40 включительно; для среднесерийного - свыше 10 до 2о включительно; для крупносерийного - свыше 1 до 10 включительно; для крупносерийного - свыше 1 до 10 включительно. Кроме этого, исходя из заданной производственной программы и характера обработки деталей тип производства выбирают исходя из рекомендаций, представленных в таблице 1 [4].
Таблица 1
Характеристика типов производства
Тип производства |
Количество обрабатываемых в год деталей одного наименования и типоразмера |
||
|
крупных (тяжелых) |
средних |
малых (легких) |
Единичное (индивидуальное) |
До 5 |
До 10 |
До 100 |
Серийное |
Свыше 5 до 1000 |
Свыше 10 до 5000 |
Свыше 100 до 50000 |
Массовое |
Свыше 1000 |
Свыше 5000 |
Свыше 50000 |
2.3.Расчет количества основного оборудования
по станкоемкости механической обработки
Станкоемкость механической обработки определяется техническим нормированием операций технологических процессов изготовления деталей. Этот метод расчета применяется при проектировании по точной программе для цехов массового и серийного производств [3].
Алгоритм расчета количества технологического оборудования установлен ГОСТом 14.314-74.
Потребное количество станков данного типа для непоточного производства определяется по формуле
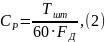
где
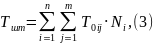
Основные этапы, содержание, тематика, порядок выполнения и защиты отчетов
ПО ПРАКТИЧЕСКИМ РАБОТАМ
1.1. Основные этапы выполнения практической работы
Практическая работа выполняется на основании задания, составленного в соответствии с существующим порядком. Она содержит следующие основные этапы:
1.Описание конструкции и назначение детали. Вычерчивание детали.
2.Разработка технологической последовательности обработки детали с составлением маршрутных карт, операционной технологии.
3.Выбор соответствующего оборудования и расчёт площадей под него.
4.Определение количества производственных рабочих.
5.Определение площадей вспомогательных служб и транспортного оснащения цеха (участка).
6.Разработка компоновки и планировки цеха (участка). Выполнение чертежа планировки.
7.Окончательное оформление отчета.
Тематика практических работ
Тематика практических работ должна соответствовать содержанию дисциплины “ Проектирование машиностроительного производства”, а содержанием работы является проектирование механического цеха с детальной проработкой планировки механического участка для изготовления одной детали или участка электрохимической обработки деталей и решения ряда вопросов, связанных с расчётом производственных и вспомогательных площадей, выбора транспортирующих устройств, состава рабочих и ИТР.
Основой для контрольной работы является чертёж готовой детали, приведённый в вариантах задания на практическую работу[приложение 1]. Студент выполняет тот вариант задания, который соответствует последней цифре его зачётной книжки.
1.3. Составные части и порядок выполнения
практической работы
Практическая работа по технологии планировки цеха (участка) состоит из теоретического отчета и графической части, а также комплекта технологических карт маршрутной технологии.
Пояснительная записка должна содержать следующие разделы:
введение, в котором указывается цель работы, её связь с задачами и перспективами машиностроения. Объём – 1-2 с.;
описание конструкции детали, её функциональное назначение. Определение типа производства и производственной программы изготовления деталей. Технологический процесс (МК, ОК, КЭ) обработки детали и сборочной единицы. Объём – 3-5с.;
расчет количества производственного и вспомогательного оборудования, площади цеха и отдельного участка изготовления детали, производственных и вспомогательных рабочих и ИТР. Объём – 15-25с.;
разработку технологической планировки оборудования производственного участка и цеха. Объём – 8-10с.;
расчет потребности санитарно-бытовых помещений. Объём–2-3с.
Заключение содержит информацию обобщающего характера о выполненной работе и о степени полноты её исполнения с мотивированием полученных результатов.
Графическая часть контрольной работы включает: рабочий чертёж детали, компоновочный и планировочный план размещения оборудования и рабочих мест.
Пояснительная записка к практической работедолжна быть составлена в соответствии с требованиями к технической документации. Графическая часть выполняется на 2-х листах чертёжной бумаги форматом: А2 (А3) – для детали и А1 (А2) – для планировки цеха и участка. Маршрутное описание технологического процесса изготовления детали выполняется на стандартных бланках (картах) технологической документации и оформляется в соответствии с требованиями ЕСТД, ЕСКД. Эта документация в виде комплекта карт прикладывается к пояснительной записке в качестве приложения.
1.4. Порядок защиты практической работы
Готовый оформленный отчет, технологические карты (МК) и чертежи подписываются студентом и преподавателем. Выполненная практическая работа защищается студентами у преподавателя кафедры.
Оценка отчета практической работе осуществляется на основании качества и степени самостоятельности выполнения задания, объёма проделанной работы, внешнего оформления работы, усвоения теоретического материала и умения студента защищать выдвигаемые им положения.
2. ПРОЕКТИРОВАНИЕ МЕХАНИЧЕСКИХ ЦЕХОВ (УЧАСТКОВ)
Состав цеха (участка) и методы определения количества основного оборудования и его рациональная расстановка берется из отчета по конструкторско-технологической практике для базового варианта технологического процесса.
Определение станкоёмкости механической обработки, расчет количества оборудования по заданной программе, коэффициент загрузки оборудования производится по источникам [5,6,8,9].
2.1.Состав механического цеха
В состав механического цеха входят производственные отделения, участки, линии, вспомогательные и административно-бытовые службы
Производственные подразделения механического цеха предназначены для размещения оборудования и рабочих мест согласно технологическим процессам обработки деталей или по однотипности выполняемых операций
Состав их зависит от типа и организации производства. Механические цехи завода серийного и единичного производств специализируются на выпуске определенных деталей, связанных общностью массы и габаритов или технологических процессов обработки. В таких цехах обработка деталей производится на подетально-групповых участках.
В условиях крупносерийного и массового поточного производств в цехах изготовляются все детали определенной сборочной единицы или машины. В составе таких цехов имеются механические и сборочные отделения, детали с поточных станочных линий поступают непосредственно на узловую сборку.
Вспомогательные службы механического цеха включают:
инструментальное хозяйство, в состав которого входят инструментально-раздаточная кладовая (ИРК), кладовая приспособлений, оснастки и абразивов, заточное отделение, мастерская по ремонту приспособлений;
ремонтное хозяйство - цеховая ремонтная база (РБ), кладовая запасных частей;
складское хозяйство — склады и кладовые металла и заготовок, загрузочные площадки, склады межоперационного хранения деталей, готовых деталей, а также кладовые вспомогательных материалов;
эмульсионное хозяйство - помещения для приготовления различных охлаждающих жидкостей и системы их раздачи на рабочие места;
склады масел и система раздачи масел на рабочие места и возврата их на регенерацию;
цеховая система сбора и транспортировки стружки с отделением переработки стружки;
цеховой контроль с постами промежуточного, окончательного контроля и контрольным отделением.
В небольших цехах эмульсионное и масляное хозяйства входят в состав ремонтного.
В зависимости от принятой схемы организации производства и мощности цеха некоторые отделения вспомогательных служб могут быть объединены или исключены из состава цеха за счет кооперации вспомогательного хозяйства с другими цехами
Если несколько цехов располагаются в одном корпусе, вспомогательные службы входят в состав наиболее крупного цеха и обслуживают весь корпус или организуется самостоятельное общекорпусное вспомогательное отделение.