Материал: Методические указания по базированию и закреплению типовых заготовок. Расчет погрешностей базирования. Копылов Ю.Р
Чистовые технологические базы выбираются исходя из следующих соображений. При чистовой обработке особенно важным является соблюдение принципа совмещения баз, так как в этом случае образующиеся при обработке погрешности минимальны. При совмещении конструкторских и технологических баз (в том числе и измерительных баз) погрешности базирования равны нулю. Наименьшие погрешности обработки достигаются при использования на всех или большинстве операциях механической обработки одних и тех же комплектов баз, т. е. при соблюдении принципа их единства. Базы для окончательной обработки должны иметь высокую точность, малую шероховатость, достаточную жесткость.
Базирование заготовок в приспособлении. Базировании шатуна в призмах. При базировании шатуна в двух подвижных призмах, перемещающихся навстречу друг другу, заготовка лишается трех степеней свободы обеспечивается «направление» шатуна, так как устраняется возможность бокового перемещения каждой из его головок и определяется его положение в направлении его оси.
При неподвижном положении центра в осевом направлении, когда он не только центрирует заготовку, но и служит для нее упором, заготовка лишается трех степеней свободы. Когда центр “плавает” вдоль оси или перемещается вместе с пинолю, заготовка лишается двух степеней свободы.
При закреплении цилиндрической заготовки в патронах и на разжимных оправках по длинной цилиндрической поверхности, заготовка лишается четырех степеней свободы.
Последовательность выбора технологических баз. Попытаться выбрать базовую поверхность для обработки заготовки за одну установку. При невозможности этого следует выбрать базовую поверхность для обработки наибольшего количества поверхностей. Затем необходимо определить базу для выполнения первой или нескольких операций. Определить измерительные базы. Провести анализ технологических размерных связей обрабатываемых поверхностей исходя из их функционального назначения [1, с.155].
4. Выбор технологических баз и расчет
погрешностей базирования ступенчатых валов
Основными базами деталей типа валов являются поверхности центровых отверстий, торцевых поверхностей, при фрезеровании шпоночных пазов – используются поверхности опорных шеек вала. Первой операцией является подготовка технологических баз: подрезание торцов в размер, сверление центровых отверстий.
Рассмотрим методику выбора баз на примере ступенчатого вала. На опорных шейках D и d монтируются подшипники качения, расстояние между их торцами регламентирует точность сборки приводных валов в корпусе редуктора. Примем, что для обеспечения нормального зацепления конических зубчатых колес основные требования по точности вала в осевом направлении относятся к размеру Г [2, с. 443].
Рассмотрим два варианта базирования.
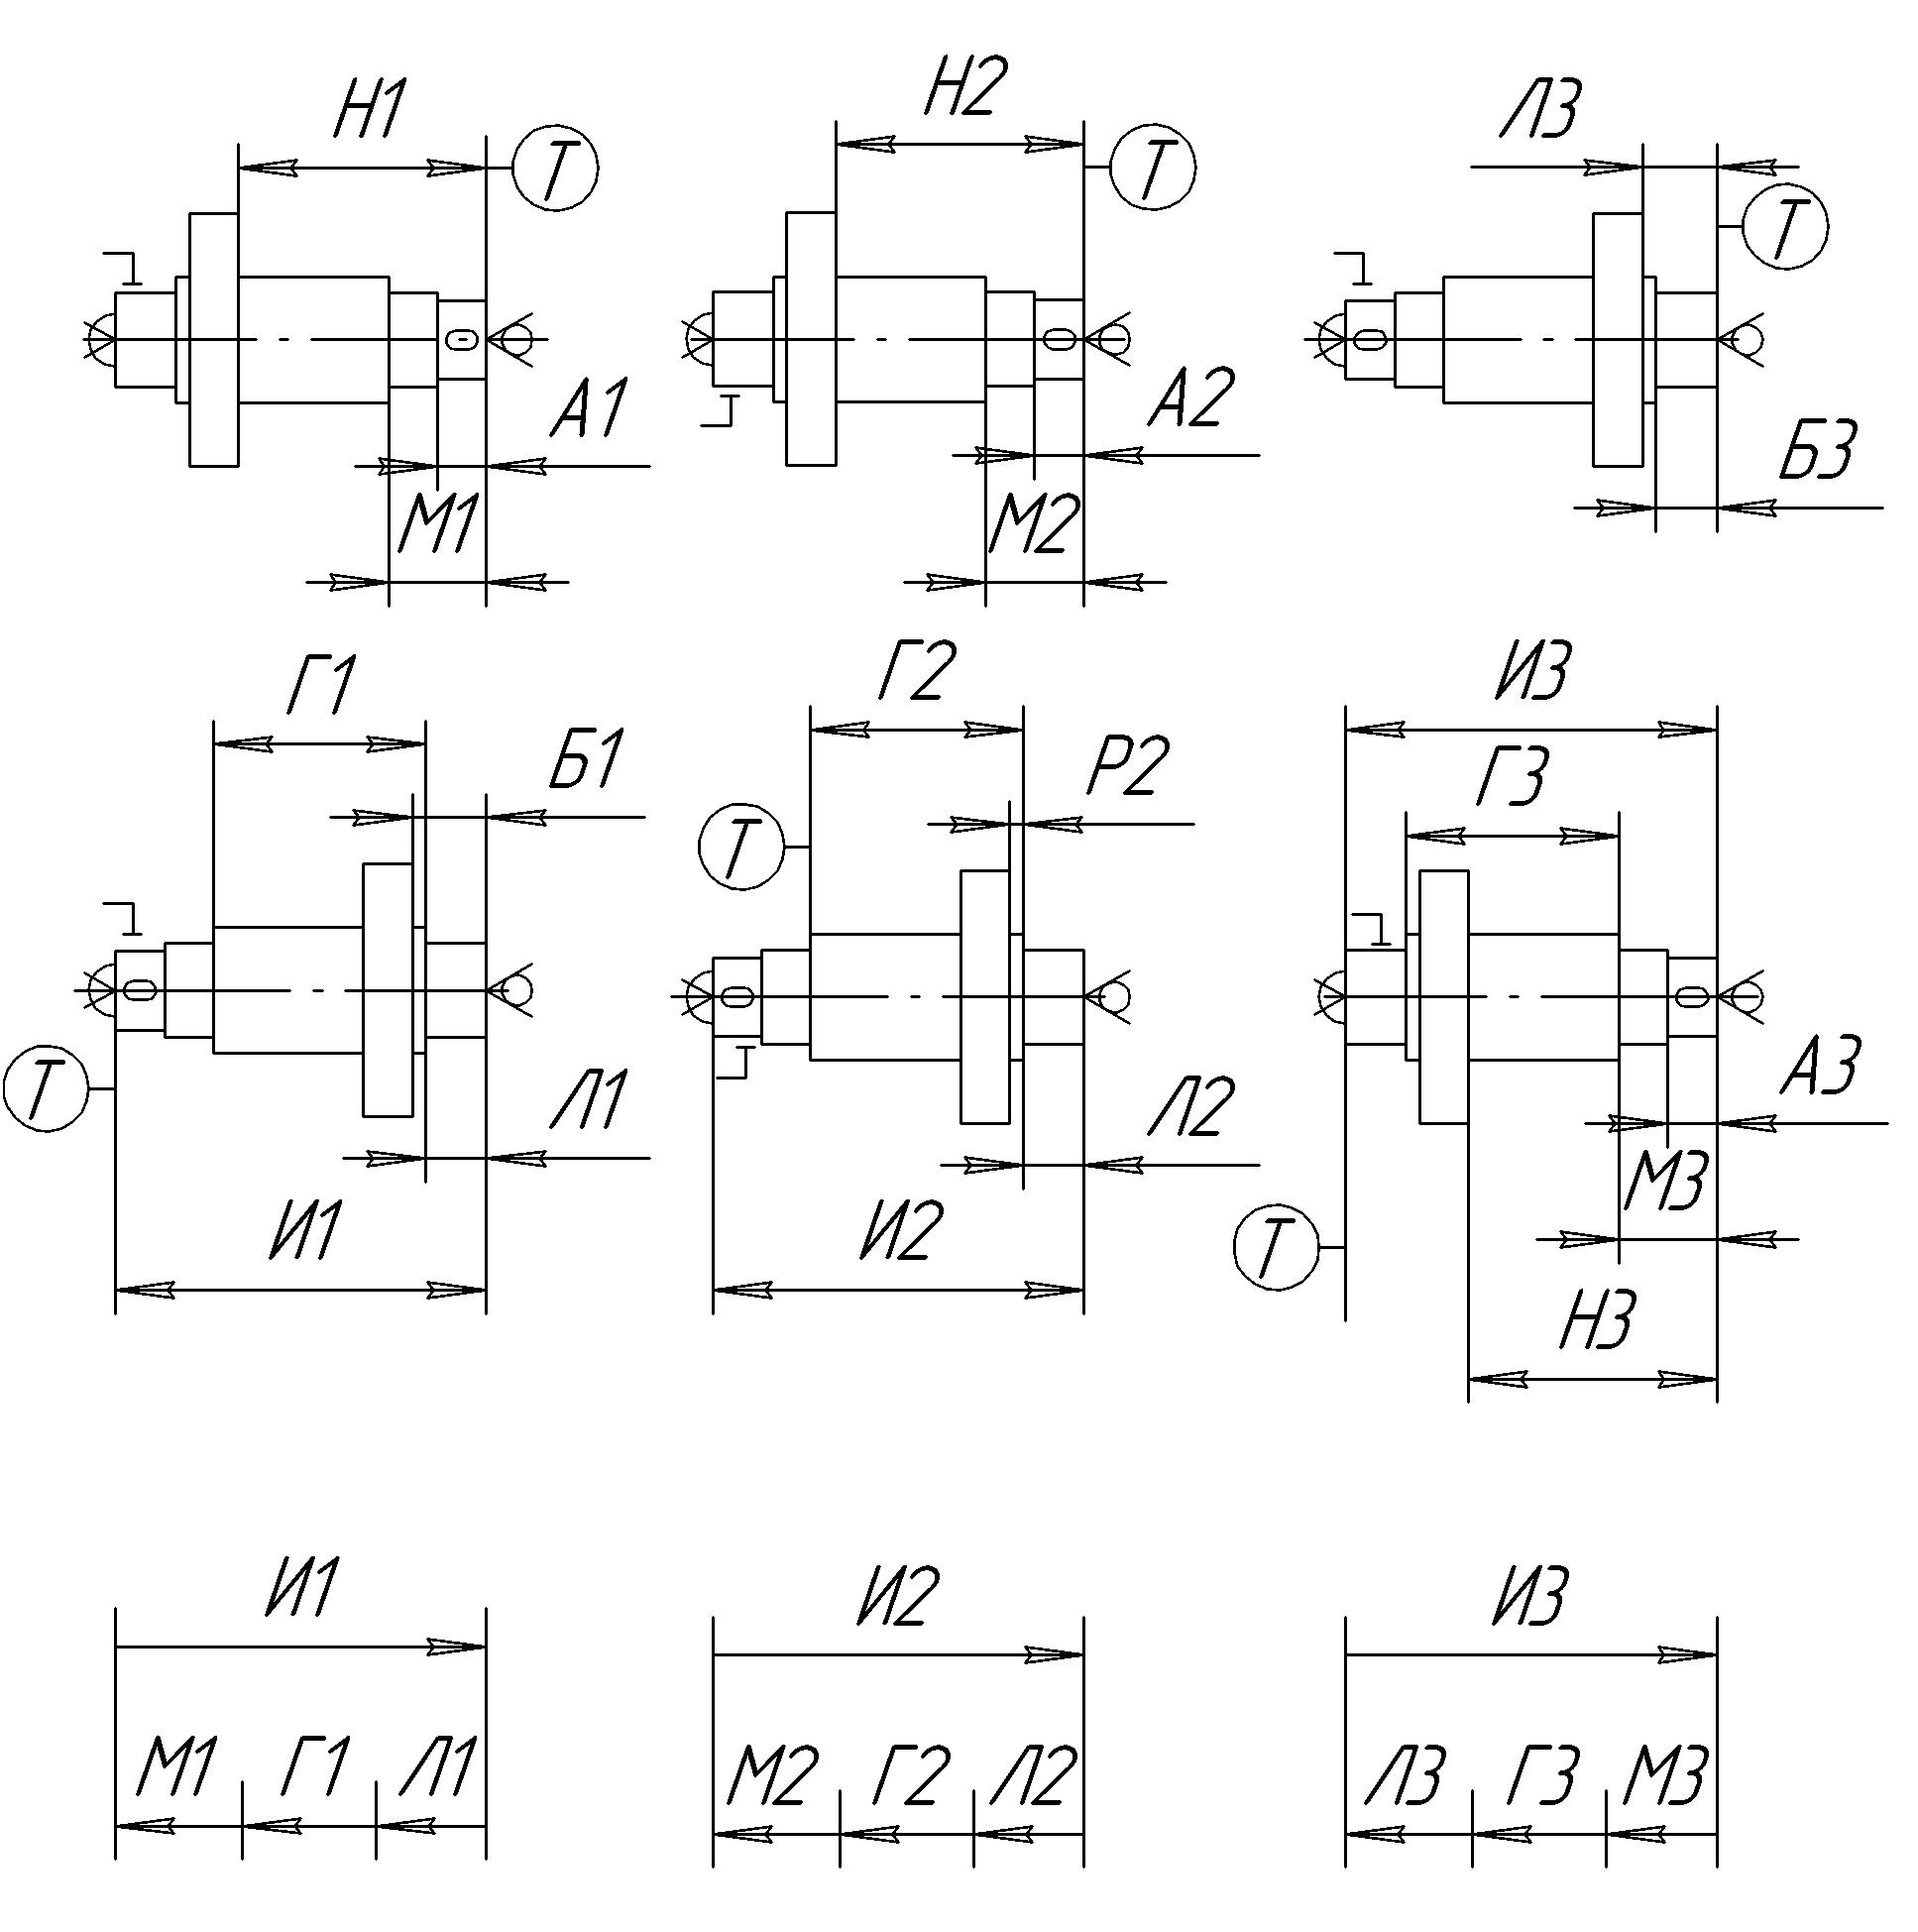
Первый вариант (рис. 1, а). Установка вала в центрах. Точение в размер А1, М1; Н1. Переустановка в центрах. Торец "Т" используется как базовый, поэтому погрешность базирования размера равна Г1 ТИ1+ТБ1, а общая погрешность, включая еще и погрешность обработки - Г01 < ТГ1. Погрешность базирования при обработке диаметров D и d составляет D = d ТП, где ТП - погрешность на установку в центрах [1, с. 47- 48]. Эти результаты определяются из уравнений размерной цепи (рис. 1, а). Номинальное значение размера Г
Г1 = И1 - (Л1 + М1). (1)
Погрешности базирования размера Г
Г1 = М1 + Л1. (2)
Так как погрешности размеров при обработке не должны превышать значений допусков на эти размеры, которые определяются по верхним (ВПО) и нижним (НПО) предельным отклонениям,
Т=|ВПО|+|НПО|,
можно принять
Г 1 ТМ1 + ТЛ1. (3)
а) б)
Рис.1 Схемы обработки вала и технологических размерных цепей при различных вариантах базирования: а) – первый вариант базирования; б) – второй вариант базирования
Второй вариант (рис. 1, б) имеет нулевую погрешность базирования по размеру Г: Г2 = 0, так как один из торцов размера Г принят за базовый (рис. 1, б). Заметим, что погрешность обработки размера Г, здесь так же как и в первом варианте, не равен нулю.
Таким образом, второй вариант наиболее точный, в котором Г2 = 0, даже при переустановке заготовки.
5. Пример расчета погрешности базирования ступенчатого вала
Размеры ступенчатого вала: A=I5h9(-0,043); М=20h11(-0,130); Б=15h9(-0,043); Л=20h9(-0,052); Г=65js7(0,015); И=110h9(-0,087); d1=I5js7(0,009); d6=I5js7(,009).
Допуск радиального биения устанавливается пятой степенью точности.
Для первого варианта базирования справедлива зависимость:
Г1(ТМ1+ТЛ1)=(0,130+0,043)=0,173 мм.
При 50% диапазоне рассеяния действительных размеров можно принять Г1≈0,086 мм.
Второй вариант: Г2=0, так как один из торцев размера Г совмещен с базовой поверхностью .
Третий вариант: Г3 (ТЛ3+ТМ3)=0,043+0,130=0,173 мм;
Г1≈0,086 мм.
Второй вариант базирования более предпочтительный.
Для снижения погрешности базирования необходимо наиболее важные в эксплуатационном отношении и наиболее точные размеры обрабатывать за один установ без переустановки. Если этого добиться невозможно, то необходимо в качестве базовых поверхностей использовать одну из поверхностей, от которой проставлен этот важных для эксплуатационных характеристик размер.
6. Варианты задания для расчета погрешностей базирования ступенчатого вала
Номер варианта соответствует порядковому номеру студента в журнале. Исходные размеры для расчета погрешностей базирования ступенчатого вала представлены в табл. 1.
Таблица 1
Исходные размеры для расчета погрешностей базирования ступенчатого вала (рис. 3)
№ вар. |
Аh9 |
Бh9 |
Вf9 |
|
Еh9 |
Иg9 |
1 |
10 |
13 |
14 |
50 |
10 |
95 |
2 |
12 |
15 |
15 |
55 |
15 |
105 |
3 |
15 |
20 |
20 |
60 |
17 |
110 |
4 |
17 |
23 |
22 |
65 |
20 |
120 |
5 |
20 |
25 |
25 |
70 |
23 |
135 |
7 |
27 |
32 |
30 |
90 |
25 |
175 |
8 |
30 |
35 |
32 |
100 |
30 |
200 |
9 |
35 |
40 |
35 |
110 |
33 |
215 |
10 |
37 |
42 |
37 |
120 |
35 |
230 |
11 |
40 |
45 |
40 |
130 |
40 |
240 |
12 |
43 |
47 |
45 |
140 |
42 |
280 |
13 |
45 |
50 |
50 |
150 |
43 |
300 |
14 |
47 |
52 |
55 |
155 |
46 |
320 |
15 |
50 |
55 |
60 |
160 |
50 |
345 |
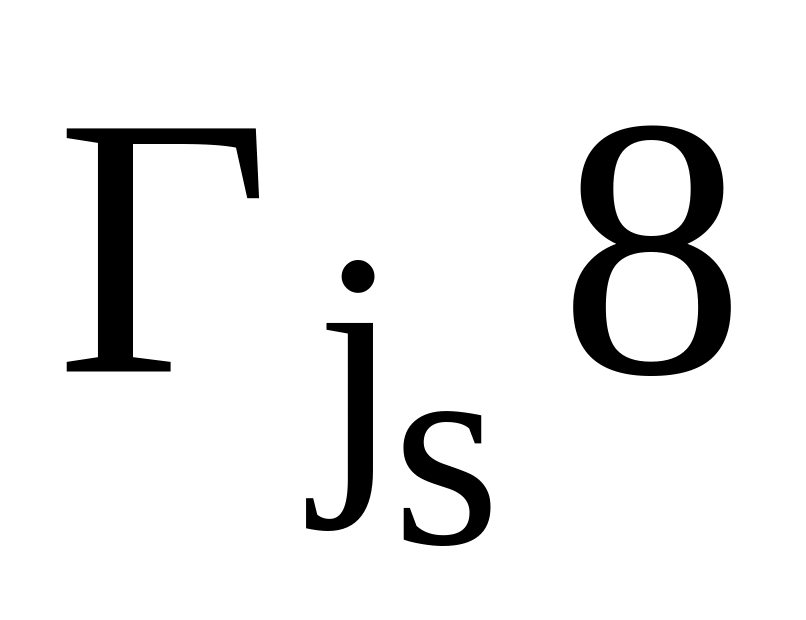
8. Пример расчета погрешностей базирования деталей типа фланцев
Примем следующие размеры фланца:
Л = 30Е8(+0,073+0,040); Б = I5h9(-0,043); B = I2H10(+0,070); D = 60h12(-0,030).
Первый вариант: И1 = 0, А1 = В1 = 0.
Второй вариант: И2 = 0, А2 = В2 = 0,030 / 1,с. 41 /,
А2 = В2 = 0,030 + 0,5 ТА2 = 0,046
Третий вариант: И3 = 0, А3 = В3 = 0,060 в связи с увеличением базирования о А = 30Е8 на Д = 60h12. Суммарная погрешность от переустановки А3 = В3 = 0,060 + 0,5 0,300 = 0,210. Первый вариант базирования наиболее точный.
9. Варианты задания для расчета погрешностей базирования деталей типа фланцев
Номер варианта соответствует порядковому номеру студента в журнале. Исходные размеры для расчета погрешностей базирования ступенчатого вала представлены в табл. 1.
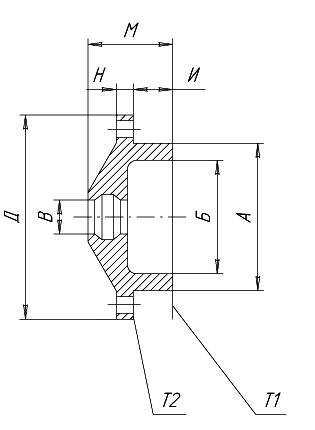
Рис. 4. Эскиз детали типа фланца
Таблица 2
Исходные размеры для расчета погрешностей базирования деталей типа фланцев (рис. 4)
№ вар. |
Ас8 |
БН9 |
Вс8 |
Дh9 |
Иh8 |
Мh10 |
Нh9 |
1 |
35 |
28 |
16 |
45 |
10 |
20 |
6 |
2 |
37 |
32 |
18 |
60 |
12 |
22 |
7 |
3 |
40 |
34 |
20 |
63 |
14 |
25 |
8 |
4 |
42 |
36 |
22 |
65 |
16 |
27 |
9 |
5 |
44 |
38 |
18 |
68 |
18 |
30 |
10 |
6 |
45 |
39 |
20 |
70 |
20 |
32 |
11 |
7 |
47 |
40 |
22 |
72 |
22 |
34 |
12 |
8 |
48 |
41 |
26 |
75 |
24 |
36 |
10 |
9 |
49 |
42 |
28 |
78 |
25 |
38 |
12 |
10 |
50 |
43 |
30 |
80 |
27 |
40 |
14 |
11 |
52 |
44 |
31 |
82 |
29 |
42 |
15 |
12 |
55 |
45 |
32 |
86 |
30 |
44 |
16 |
13 |
57 |
46 |
35 |
88 |
32 |
45 |
17 |
14 |
58 |
47 |
37 |
90 |
34 |
47 |
18 |
15 |
60 |
48 |
40 |
95 |
35 |
49 |
19 |