Материал: Методические указания по базированию и закреплению типовых заготовок. Расчет погрешностей базирования. Копылов Ю.Р
Пример расчета погрешностей базирования корпуса электродвигателя
Рассмотрим пример расчета погрешностей базирования корпуса электродвигателя 4А80В исполнения М 100. Исходные данные [3, с. 538]:
А = 80 (+0,1); Н = 175 (–0,65); Е = 125( 0,15); В = 0,5Е,
Б =10 (+0,1); d = 10 (+0,1); D = 130(-0,019-0,040);
t = 26( 0,1); Г = 93 (0,15); D = 186 (0,3) мм.
Первый вариант:
Б01 Б1 + П1;
здесь П1 = 0, поэтому Б01 0,1
А01 А1 = 0,2; Б01 0,2.
Второй вариант:
Б02 Н2 + П2 = 0,5.
Здесь П2 = 0, поэтому
А02 Н2 + П2 + И2 = 0,5 + 0,15 = 0,65,
В02 Е2 + М2 + В2 = 0,6 + 0,15 + 0,15 = 0,9.
Третий вариант:
Б03 0,5 + 0,4 = 0,9
А03 0,5 + 0,3 = 0,8
В03 0,2 + 0,03 + 0,05 + 0,15 = 0,43.
Таким образом, из трех вариантов базирования наименьшую погрешность дает первый, наибольшую - третий.
Выбор технологических баз и расчет погрешностей базирования деталей типа станин
Если имеется возможность надежного крепления стани-ны, не мешая доступу инструмента к обрабатываемым поверхностям, то представляется необходимым на каждом из чер-новых и чистовых этапах обработку вести без переустанова.
Если эти условия не выполняются, то выбирается общая технологическая база для большинства поверхностей, затем выбираются базы для создания комплекта общих баз.
Первая операция: обработка базовых поверхностей. Одним из основных условий выбора технологические баз станин является обеспечение постоянства толщина припусков литых направляющих, так как анизотропность физико-механических свойств литого чугуна по глубине направляющих может вызвать различную степень износа направляющих по их длине и потерю точности станка.
Вторая операция. Погрешность базирования А1 = 0. Номинальный размер А01 = А1 – П1, погрешность А1 А1 + П1. Погрешность размеров на второй операции обусловливается лишь обработкой:
D1 TD1; A1 TA1 [1, с.91].
Вторая операция. Погрешность базирования А1 = 0. Номинальный размер А01 = А1 – П1, погрешность А1 А1 + П1. Погрешность размеров на второй операции обусловливается лишь обработкой:
D1 TD1; A1 TA1.
Вторая операция. Погрешность базирования А1 = 0. Номинальный размер А01 = А1 – П1, погрешность
А1 А1 + П1.
Погрешность размеров на второй операции обусловливается лишь обработкой:
D1 TD1; A1 TA1.
Поэтому на первой операции базирование заготовок целесообразно производить по литым поверхностям направляющих, затем после обработки нижней и боковых поверхностей станины, использовать их в качестве технологических баз.
Методика выбора технологических баз деталей типа станины
Рассмотрим задачи выбора баз на примере боковой станины агрегатного станка (рис. 7). Необходимо обеспечить перпендикулярность направляющих "Н" к торцевой плоскости "Т". В качестве общей технологической базы выбрана плоскость основания "О" боковых платиков, которые обрабатываются в первую очередь. Затем возможны три варианта базирования (рис. 8, а, б, в).
Первый вариант (рис. 8, а). Заготовка устанавливается на литые поверхности направляющих "Н".
Первая операция. Фрезеруется установочная база - поверхность "О" платиков в размер "С". Эта операция является общей для всех вариантов.
Вторая операция. Заготовка устанавливается поверхностью "О" на многоцелевой станок с горизонтальным и вертикальным шпинделем. Обрабатываются направляющие "Н" в размер Б вертикальным шпинделем.
Третья операция. Обработка торца "Т" в размер М под прямым углом относительно плоскости направляющих горизонтальным шпинделем.
Второй вариант (рис. 8, б).
Вторая операция. Установка заготовки поверхностью "О" на вертикально-фрезерный станок. Обработка направляющих "Н".
Третья операция. Установка заготовки поверхностью "О" на фрезерно-расточной станок с горизонтальным шпинделем. Обработка торца "Т".
Третий вариант. Первая и вторая операции аналогичны второму варианту.
Третья операция. Установка заготовки поверхностью направляющих "Н" на фрезерно-расточной станок. Обработка торца "Т".
Здесь рассматриваются упрощенные варианты. Под обработкой может пониматься несколько переходов и операций. Например: фрезерование (черновое, получистовое, чистовое); шлифование (черновое, чистовое); вибронакатывание плоских направляющих. Однако принципиальная схема базирования остается прежней.
Методика расчета погрешностей базирования деталей типа станин
Составим технологические размерные цепи для выбранных вариантов базирования (рис. 8, а, б, в).
Первый вариант (рис. 8, а).
Первая операция. Номинальный размер
Б01 = Б1 - ПБ1.
Погрешность базирования Б01 = 0.
Вторая операция. Номинальный размер А01
А01 = А1 – ПА1.
Погрешность базирования для размера А1 составит
А01 = ТА1 + ТПА1.
Третья операция. Погрешности размеров М, Г и угла
обусловливается погрешностью станка, так как обработка ведется без переустановки. Погрешность базирования = 0. Общая погрешность составит
TМ + TТ
и будет обусловливаться влиянием погрешности изготовления направляющей и торцевой поверхности на угол .
Второй вариант (рис.8, б). Погрешности базирования для первой и второй операции аналогична первому варианту.
Третья операция. Здесь погрешность базирования складывается из влияния погрешности базирования второй операции при обработке направляющих А01 на погрешность угла Н, собственно погрешности базирования 1 от переустановки
2 = Н + Т.
Третий вариант (рис. 8, в): погрешность базирования включает погрешность последней установки заготовки
3 = Т.
Наибольшая погрешность базирования возникает при втором варианте, наименьшая - при первом. Если нет многоцелевого станка с вертикальным и горизонтальным шпинделем, то следует принять базирование по третьему варианту.
16. Пример расчета погрешностей базирования
Примем следующие исходные данные: А = 600h12; Б = 80h12; С = 50h12; В = 70h12; М = 1000h10; К = 900h12; степень точности на плоскость направляющих "Н" и торцов "Т" - пятая; степень точности на перпендикулярность поверхностей "Н" и "Т" - четвертая.
Первый вариант. Погрешность базирования по размеру А=600 составляет [2, с. 104]
A1 TA1=0,700.
Погрешность базирования на угловой размер 1 = 0.
Второй вариант. Допуск плоскостности поверхности "H" на длине К=900 для 5-й степени точности [3, с. 381]
Т = 16 мкм.
Допуск плоскостности поверхности "Т" при длине 600 составляет для пятой степени точности Т = 12 мкм [3, с. 381]. Допуск на перпендикулярность поверхностей "Н" и "Т" для четвертой степени точности [3, с. 647]
2 = 4".
Для второго установа аналогично найдем (для длины А = 600) Т = 5. Тогда 2 = 4" + 5" = 9".
Третий вариант. Погрешность базирования составляет
3 = Т = 5".
Нормативные погрешности базирования при обработке в приспособлениях представлены в [3, с. 45-53] в размер Б вертикальным шпинделем; на станках без выверки в [3, с. 43].
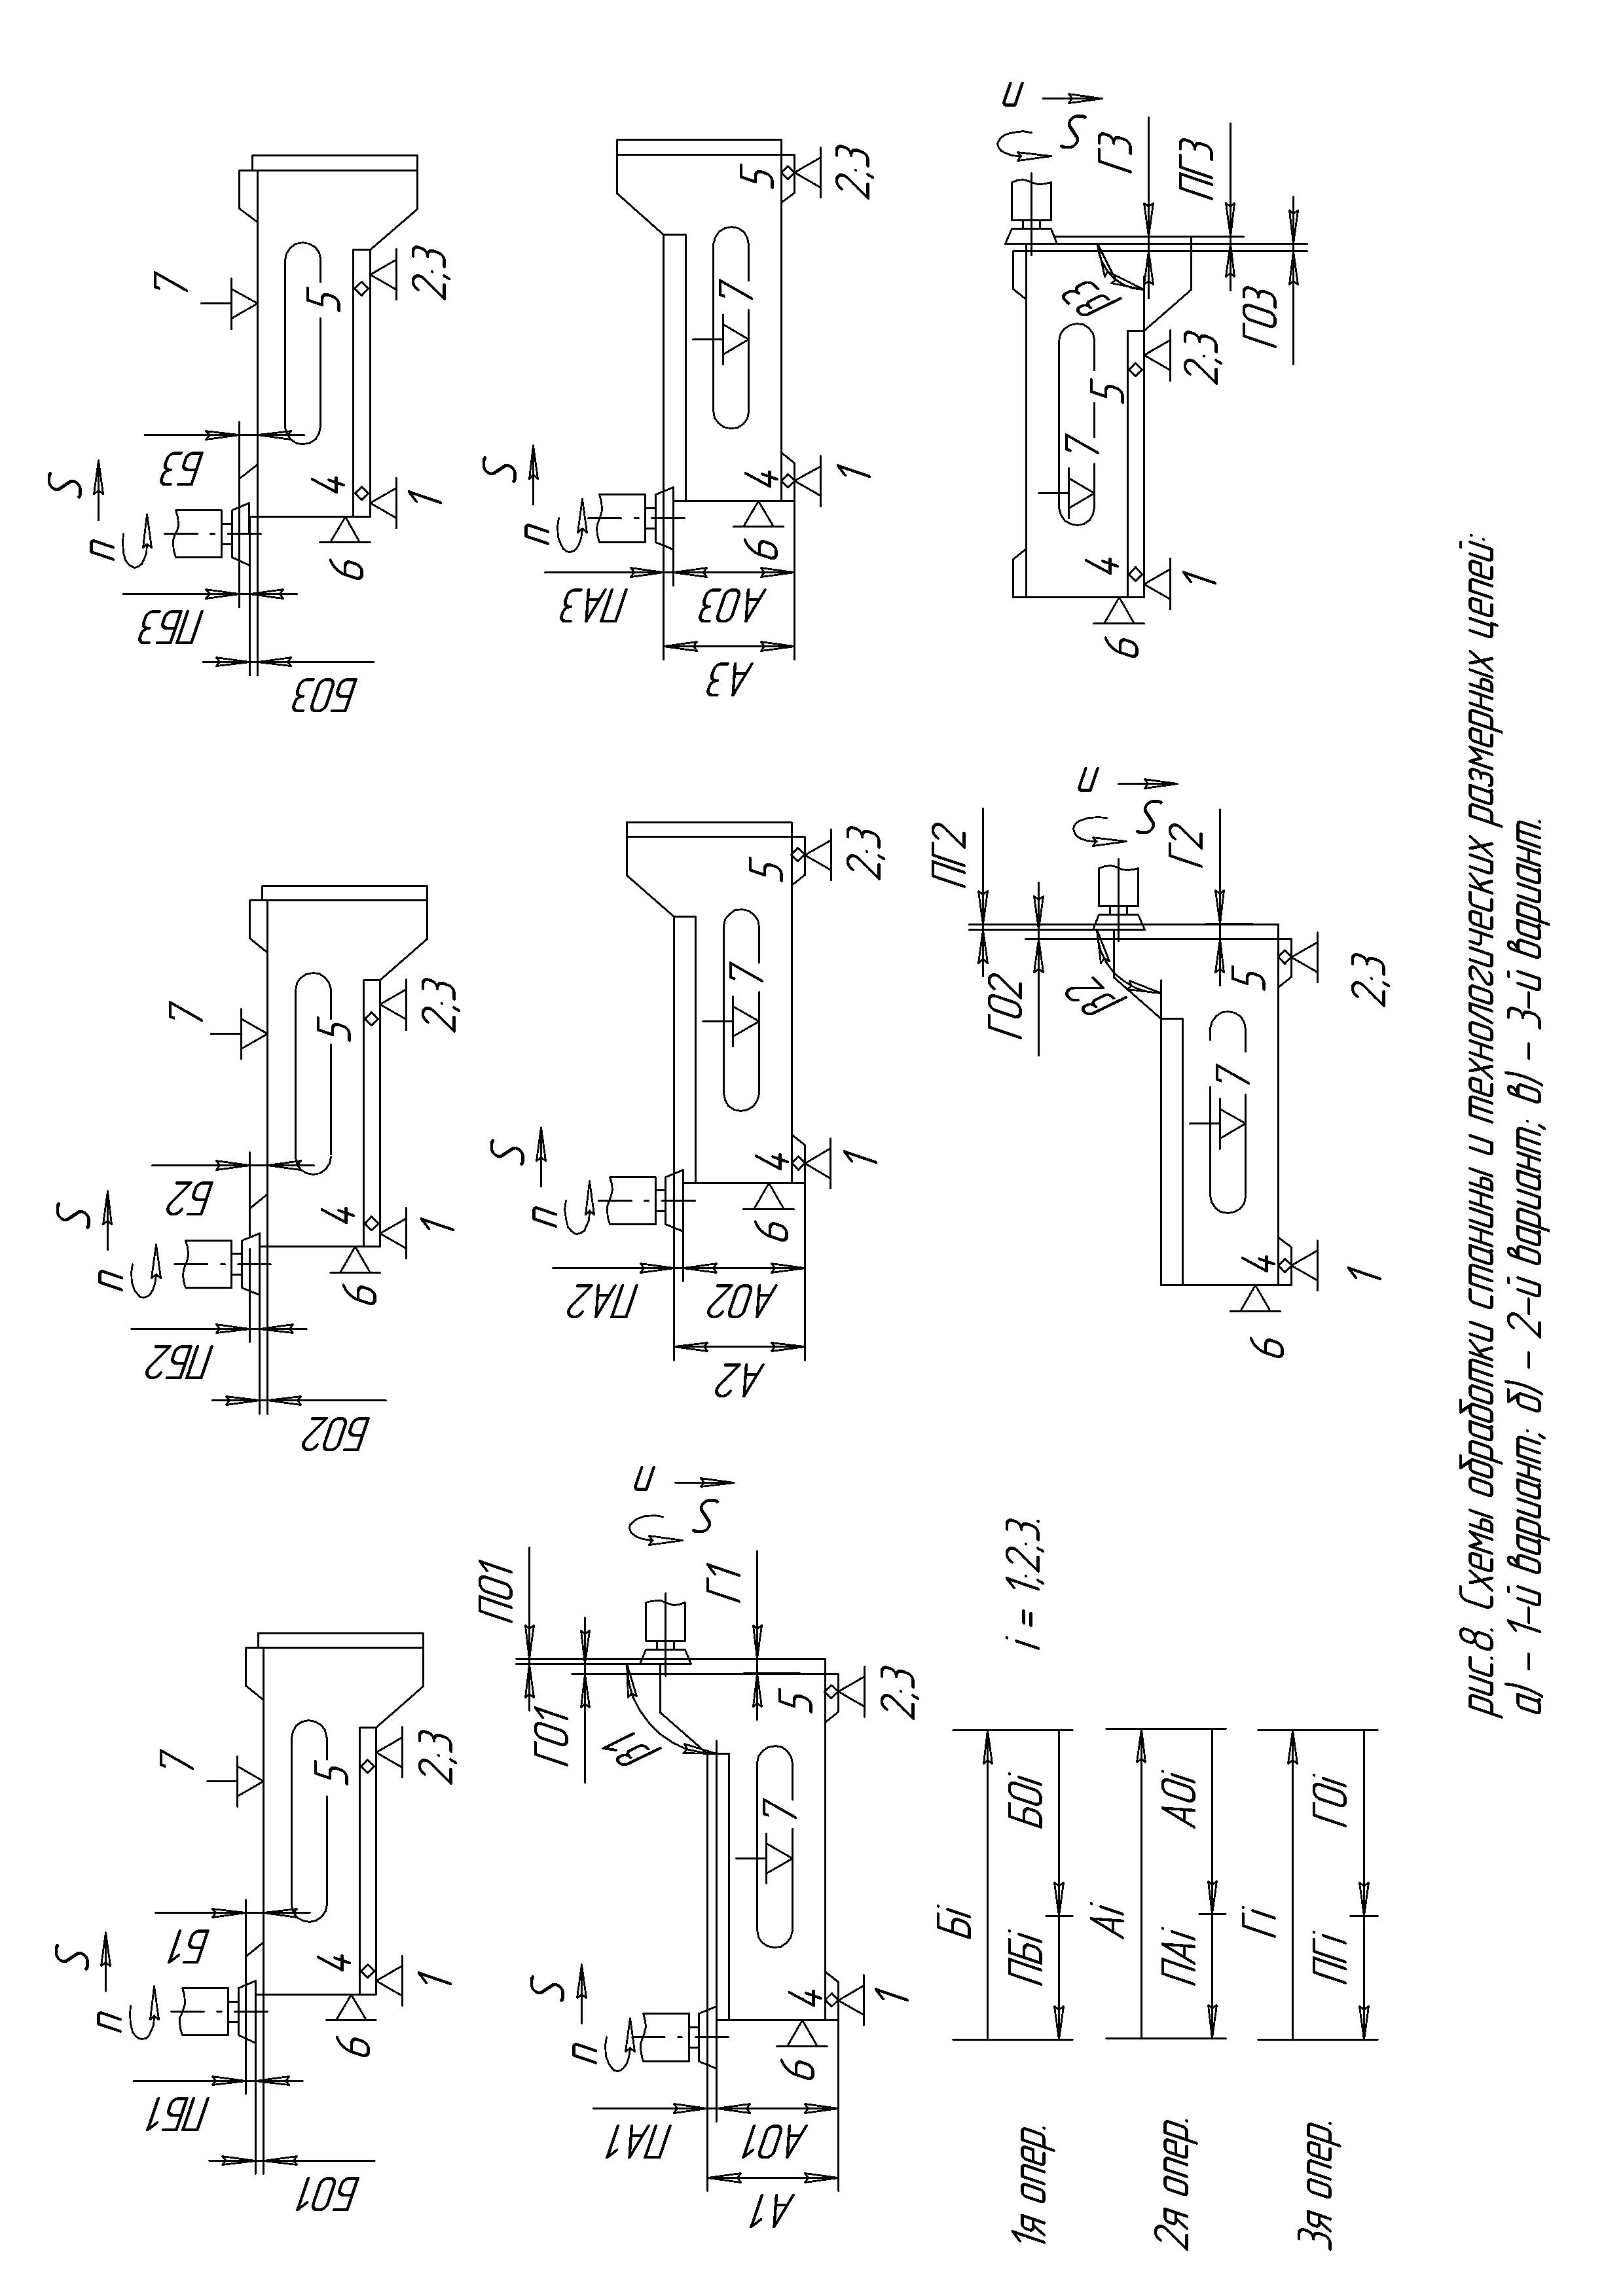
Рис. 7. Схема обработки станины и технологических размерных цепей: а) – первый вариант базирования; б) – второй вариант; в) – третий вариант
Варианты заданий для расчета погрешностей базирования деталей типа станин
Номер варианта соответствует порядковому номеру студента в журнале. Варианты исходных размеров для расчета погрешностей базирования станины вертикально-фрезерного станка представлены в табл. 4, эскиз станины представлен на рис. 7.
Таблица 4
Исходные размеры для расчета погрешностей базирования станины вертикально-фрезерного станка (рис. 7)
№ вар. |
А |
Б |
В |
Г |
М |
К |
Ст. точн. |
|
// |
┴ |
|||||||
1 |
500 |
80 |
45 |
60 |
900 |
850 |
4 |
3 |
2 |
550 |
95 |
50 |
70 |
1050 |
900 |
5 |
4 |
3 |
600 |
100 |
50 |
85 |
1100 |
1000 |
5 |
4 |
4 |
650 |
110 |
55 |
85 |
1450 |
1260 |
5 |
5 |
5 |
700 |
125 |
55 |
90 |
1500 |
1350 |
6 |
5 |
6 |
750 |
130 |
60 |
95 |
1750 |
1680 |
6 |
5 |
7 |
800 |
140 |
60 |
95 |
1850 |
1700 |
6 |
5 |
8 |
850 |
155 |
65 |
100 |
1900 |
1800 |
6 |
5 |
9 |
900 |
165 |
65 |
105 |
2700 |
1860 |
7 |
6 |
10 |
950 |
170 |
70 |
110 |
3000 |
1900 |
7 |
6 |
11 |
1000 |
180 |
70 |
115 |
3100 |
2000 |
7 |
6 |
12 |
1100 |
195 |
80 |
120 |
3200 |
2150 |
7 |
7 |
13 |
1150 |
200 |
80 |
120 |
3350 |
2300 |
8 |
7 |
14 |
1200 |
215 |
100 |
125 |
3400 |
2400 |
8 |
7 |
15 |
1250 |
230 |
100 |
130 |
3500 |
2500 |
9 |
8 |
Предельные отклонения размеров для расчета погрешностей базирования станины вертикально-фрезерного станка определяются по нормативным таблицам допусков в системе отверстия [2, с. 78-115].
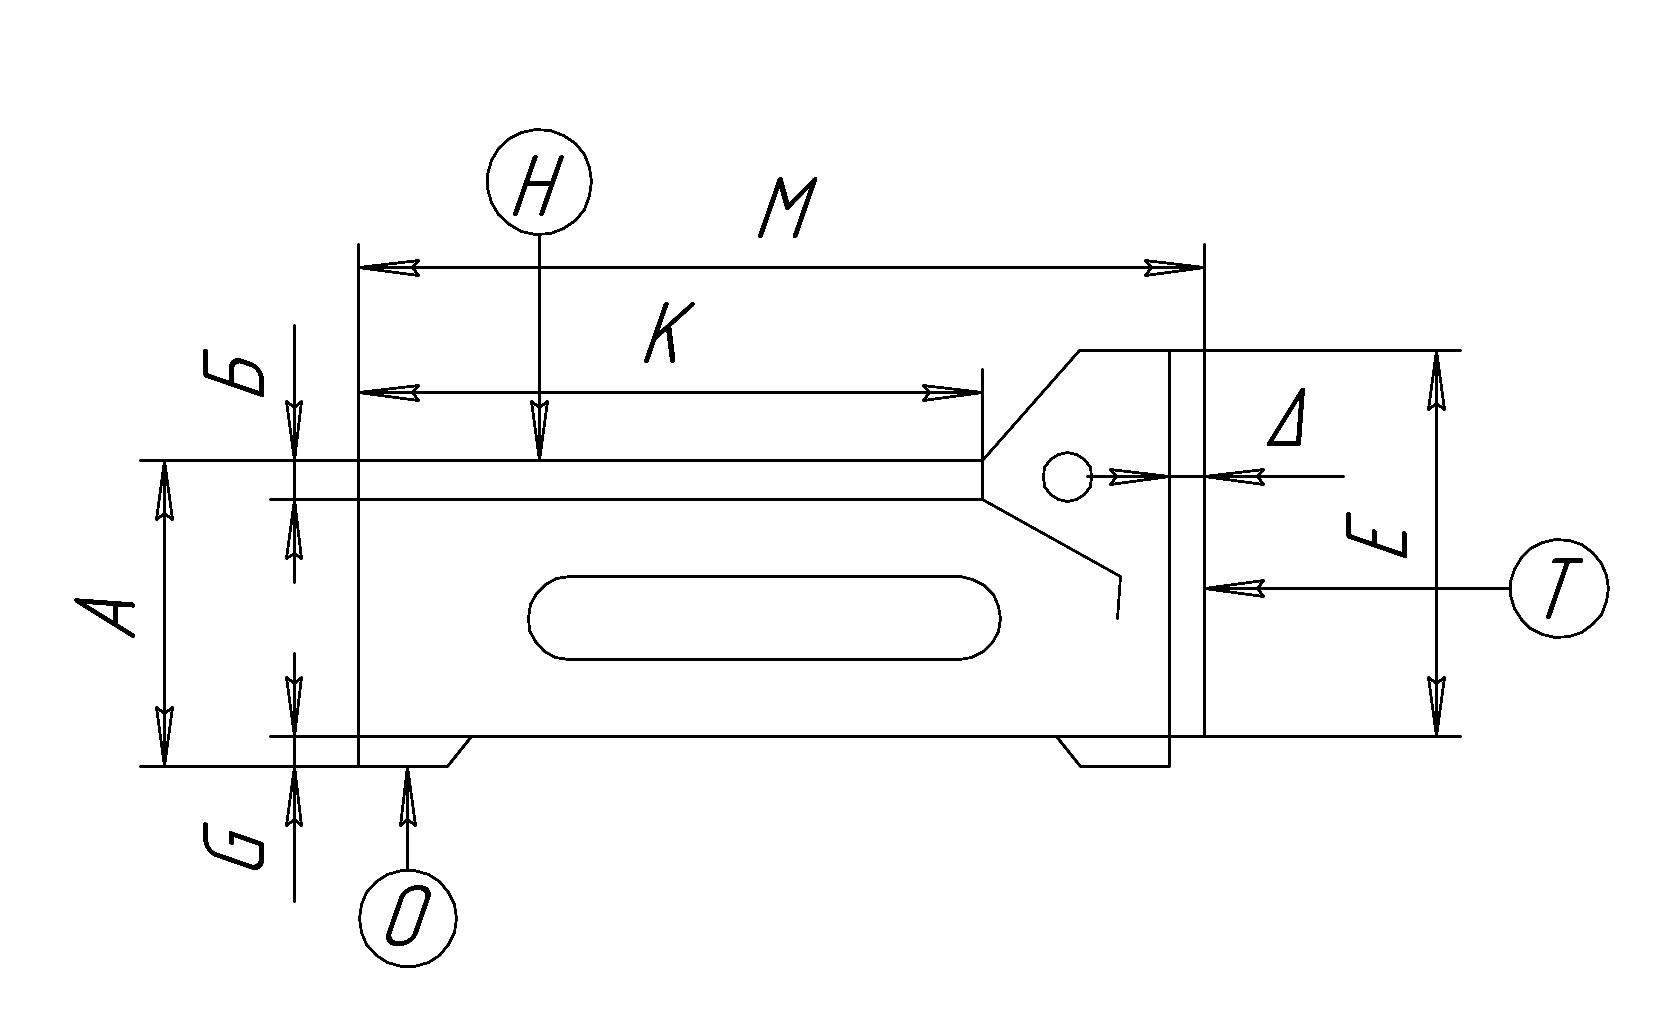
Рис. 8. Эскиз заготовки разъемной горизонтальной части станины вертикально-фрезерного станка