Материал: Методы и технологии генерации системного знания
В отличие от показателей, характеризующих Rpo и Rm, показатели, характерные для Udl, связаны исключительно со стадиями расплавления шихты и выплавки стали. Этот факт свидетельствует о неполноте системы данных относительно механизмов, формирующих значения сдаточного показателя Udl. Плохая наблюдаемость системных механизмов приводит к неполному решению проблемы воспроизводимости.
Граф связей, построенный на бинарных отношениях показателей, имеет несбалансированную структуру. Множественность и сложный характер парных связей подтверждают невоспроизводимость производственного процесса.
Системное знание. Производственная система раскрыта во всех ее качественных определенностях, выраженных внешними формами (трансцендентными схемами). Совокупность этих форм характеризует полное смысловое пространство системы как пространство качествований.
Семейство локальностей, полученных в результате системных реконструкций, несет информацию о каждом внутрисистемном механизме, формирующем состояние производственного процесса как единого целого, и принадлежности отдельных механизмов конкретным локальностям, в каждой из которых производственный процесс проявляет себя как целое в условиях части.
Каждый показатель оценивается по его способности проявлять сущность системы через многообразие всех его системных ролей. Каждый показатель в совокупности его системных ролей выступает в качестве одной из координат пространства качествований системы. Сдаточные показатели химического состава металла и механических свойств готового продукта раскрыты в системном знании в разной степени. Это означает, что такие показатели несут разные системные смыслы, по-разному участвуют в различных системных механизмах.
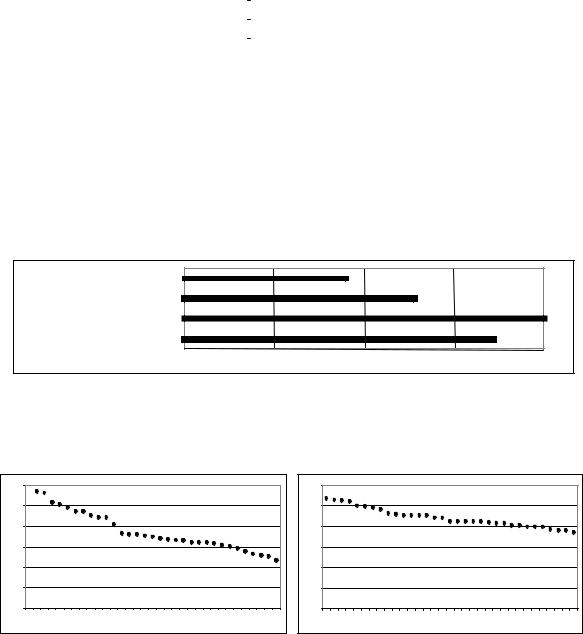
Слово «Системная обусловленность» соотносится с показателями как смысловыми координатами и раскрывает их способность передавать вовне системные смыслы (рис. 7.7).
Система в ее качественных определенностях представлена уникальными многоместными отношениями. Эти отношения являются прямыми образами смыслов системы. Слово «Выраженность смысла» служит для передачи степени адекватности чистого смысла системы его внешним оформлениям (рис. 7.8).
105
|
|
Показатели производственного процесса |
|
|
|
|
|
|
|
||||||||
Лучшие |
|
|
|
Средние |
|
|
|
|
|
|
Худшие э |
||||||
Izl > Ni_Pl > |
TMetal > L2 > |
l_L3 > FeO > |
Tv > Al2O > |
|
|
tVud ~ Cr > |
|||||||||||
> L3 > tBoc > |
> Ni > SiO2 > |
> d > Al > S > |
> Tp ~ MasSl > |
|
|
> CaO > Si > |
|||||||||||
> TPech ~ d_l > |
> Mn > tOp > P |
> tPoc > MgO > |
> Mo > tKov > |
|
|
> Mn_Pl > tOt ~ |
|||||||||||
> L1 > Weight > |
|
> P_Pl > |
|
|
> Cr_Pl |
|
|
~ Vacuum > |
|||||||||
> Cu > S_Pl > |
|
> Cu_Pl > tOk ~ |
|
|
|
|
|
> tNagr > |
|||||||||
> Rpo > C_Pl |
|
~ C > tKop |
|
|
|
|
|
|
|
> Mo_Pl > |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
> Rm > Ti > Udl |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Определенность смысла |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
Смысловая активность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
Многофакторная активность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
Системная обусловленность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
0 |
0.25 |
0.5 |
0.75 |
1 |
|
|||||||||
|
|
Рис. 7.7. Образы слова «Системная обусловленность» |
|
|
|
|
|||||||||||
|
|
||||||||||||||||
|
Системные модели (имя модели – имя особой вершины ее ядра) |
||||||||||||||||
Лучшие |
|
|
|
Средние |
|
|
|
|
|
|
Худшие |
||||||
Al > L3 > |
tIzl ~ tKop > |
Ni ~ Weight > |
l_L3 > L2 ~ |
|
|
Cu ~ S_Pl ~ |
|||||||||||
> CaO ~ d_l > |
> Si ~ TMetal ~ |
> TPech ~ |
|
|
~ Rpo ~ Tp ~ |
|
|
~ L1 > d > tOp ~ |
|||||||||
> Al2O ~ Mn > |
~ tPoc |
~ P_Pl ~ Rm > |
~ tVud ~ Ni_Pl |
|
|
~ SiO2 |
|||||||||||
> tOk ~ tBoc |
|
> MgO ~ C_Pl ~ |
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
~ FeO |
|
|
|
|
|
|
|
|
|
|
|
|
||
Инвариантность
Образность
Подвижность Выраженность смысла
0 |
0.25 |
0.5 |
0.75 |
1 |
Рис. 7.8. Образ слова «Выраженность смысла»
Каждая системная модель имеет оценки качеств оформленности и однородности (рис. 7.9).
1.2 1.0
0.8 0.6 0.4 0.2
0.0 7 9 1 32 27 31 33 16 25 18 29 24 11 28 22 21 6
1.2 |
|
|
|
1.0 |
|
|
|
0.8 |
|
|
|
0.6 |
|
|
|
0.4 |
|
|
|
0.2 |
|
|
|
0.0 7 |
32 26 1 |
13 16 31 29 28 11 14 23 22 6 |
25 1921 |
а |
б |
Рис. 7.9. Оценки качеств системных моделей:
а – оформленности; б – однородности; ось ординат – значения оценок; ось абсцисс – цифровые обозначения системных моделей
106
Аудит воспроизводимости процесса производства включает полный анализ механизмов, проявляющихся во всех локальностях.
Множественность выявленных механизмов служит доказательством фактического наличия в системе производственного аппарата качественно различных способов выполнения производственных заказов в рамках применяемой технологии. Существенными факторами многокачественности производственного процесса, лежащими в основе его невоспроизводимости, являются массогабариты полупродуктов, временны́е и температурные параметры технологических переделов.
Исследование воспроизводимости по сдаточным показателям связано с изучением всех тех локальностей, в ядра которых входят сдаточные показатели (табл. 7.2).
|
|
|
|
Таблица 7.2 |
||
|
|
Вхождение сдаточных показателей в локальности |
|
|||
|
|
|
|
|
|
|
Сдаточный |
|
Системная модель |
|
|||
|
с ведущей ролью |
Общее |
с вспомогательной |
Общее |
||
показатель |
Имя |
|||||
показателя |
число |
ролью показателя |
число |
|||
|
|
|||||
|
|
tBoc, CaO, Al2O, MgO, |
|
P_Pl, S_Pl, tOk, FeO, L3, tPoc, |
|
|
Cu |
Cu |
Si, Mn, Ni, Al, d, Weight, |
12 |
7 |
||
d_l |
||||||
|
|
Rpo, tKop |
|
|
||
|
|
|
|
|
||
Ni |
Ni |
P_Pl, Tp, CaO, Al, |
6 |
tOk, tBoc, FeO, Al2O, MgO |
5 |
|
TMetal, tPoc |
||||||
Rpo |
Rpo |
S_Pl, tBoc, Cu, Al, |
6 |
d, Weight, tIzl, l_L3 |
4 |
|
TMetal, d_l |
||||||
|
|
|
|
C_Pl, tOk, FeO, MgO, Si, |
|
|
Mn |
Mn |
CaO, SiO2, Al2O, d, L3 |
5 |
TMetal, Weight, Rm, tPoc, |
11 |
|
|
|
|
|
tKop, d_l |
|
|
|
|
|
|
P_Pl, S_Pl, Ni_Pl, tOk, tBoc, |
|
|
Al |
Al |
tIzl |
1 |
Tp, CaO, FeO, Al2O, MgO, Si, |
17 |
|
|
|
|
|
Ni, Cu, TPech, TMetal, Rpo, d_l |
|
|
Rm |
Rm |
L3 |
1 |
– |
0 |
|
Si |
Si |
– |
0 |
tOk, CaO, Al2O, Mn, Al, tPoc |
6 |
|
|
|
P_Pl, S_Pl, Al, tOk, |
|
FeO, MgO, Si, Mn, Ni, L2, L3, |
|
|
P |
– |
CaO, Al2O, Rm, tPoc, |
9 |
8 |
||
tIzl |
||||||
|
|
tKop |
|
|
||
|
|
|
|
|
||
S |
– |
tOk, Al2O, Cu, Al, tIzl, |
9 |
C_Pl, P_Pl, S_Pl, Ni_Pl, Tp, |
8 |
|
Weight, L3, Rm, Rpo |
CaO, Ni, d_l |
|||||
|
|
|
|
|||
C |
– |
P_Pl, tBoc, CaO, Mn, Al, |
6 |
Si, Ni, TPech |
3 |
|
Rm |
||||||
|
|
|
|
|
||
Cr |
– |
tBoc, Al2O, Al, TMetal, |
5 |
P_Pl, Ni |
2 |
|
tVud |
||||||
|
|
|
|
|
||
Mo |
– |
tBoc, Tp, Mn, Al |
4 |
P_Pl, tOk, FeO, Ni |
4 |
|
Ti |
– |
CaO |
1 |
TMetal |
1 |
|
Udl |
– |
– |
0 |
P_Pl |
1 |
|
107
Все сдаточные показатели формируются всеми этапами производственного процесса.
Наибольшей смысловой активностью обладают показатели Cu, Ni, Rpo. Показатели Al и Mn породили системные модели и тем самым проявили каждый свой ведущий системный механизм. Эти механизмы проявляют себя в большом числе других системных моделей, в которых Al и Mn играют ведущую или вспомогательную роль.
Показатели S, P и C не породили своих системных моделей, но вошли в большое число других системных моделей в качестве элементов их ядер. В таком качестве показатели S, P и C играют ведущую роль в формировании механизмов факторов и двухфакторных взаимодействий.
Наименьшую смысловую активность проявляют показатели Mo, Cr, Ti, Udl. Среди показателей, характеризующих механические свойства металлапродукта, наиболее активен сдаточный показатель Rpo, наименее активен показатель Udl. Показатель Udl определен хуже всего. Механизмы его изменчивости недостаточно представлены в данных. Для этого показателя характерна неразрешенность связанных с ним треугольников противоречий.
Механические сдаточные показатели Rpo, Rm и Udl входят в разные подмножества системных моделей, что свидетельствует о разнообразной природе механизмов, объясняющих изменчивость этих показателей.
Согласно теории прочности показатели Rm и Rpo связаны пропорциональной зависимостью. На практике значения этих показателей изменяются в больших пределах и зависят от колебаний в химическом составе (для заданной марки стали) и отклонений в термомеханической и в термической обработках.
Связь между показателями Rm и Rpo достаточно сильная. Большей сложностью обладает показатель Rpo. При этом его сложность раскрывается через измерения и передается во множественных корреляциях. Показатель Rpo создает свою системную модель и входит в ядра шести других моделей (S_Pl, tBoc, Cu, Al, TMetal, d_l). Системные механизмы, выраженные в данных моделях, проявляются в разных сочетаниях и с различной интенсивностью при формировании фактических значений сдаточного показателя.
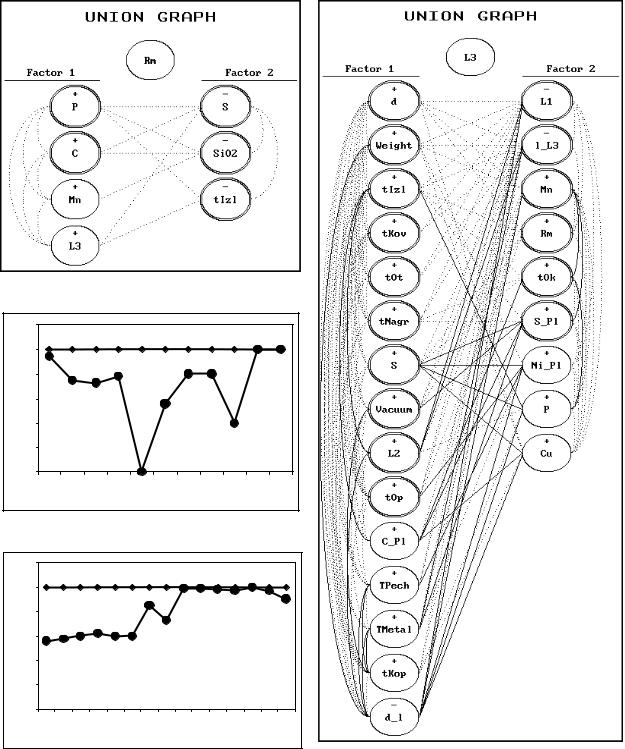
Показатель Rm проявляет себя менее сложно, чем Rpo. Внутрисистемные механизмы, определяющие конкретные значения предела прочности металла, раскрываются в локальностях с особыми вершинами Rm и L3 (рис. 7.10).
108
Оценка качества оформленности локально- |
|||||||||||
сти L3 – 0.704 |
|
|
|
|
|
|
|
|
|||
1.2 |
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
0.8 |
|
|
|
|
|
|
|
|
|
|
|
0.6 |
|
|
|
|
|
|
|
|
|
|
|
0.4 |
|
|
|
|
|
|
|
|
|
|
|
0.2 |
|
|
|
|
|
|
|
|
|
|
|
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
|
|||||||||||
|
|
|
|
|
Критерий |
|
|
|
|
||
Оценка качества однородности локальности |
|||||||||||
L3 – 0.796 |
|
|
|
|
|
|
|
|
|
|
|
1.2 |
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
0.8 |
|
|
|
|
|
|
|
|
|
|
0.6 |
|
|
|
|
|
|
|
|
|
|
0.4 |
|
|
|
|
|
|
|
|
|
|
0.2 |
|
|
|
|
|
|
|
|
|
|
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 11 12 13 14 15 |
|
||||||||||
|
|
|
|
|
Критерий |
|
||||
Рис. 7.10. Системные модели с особыми вершинами Rm и L3
Когнитивные схемы внутрисистемных механизмов. Критериями оценки способности стального листа сопротивляться нагрузке на растяжение являются сдаточные показатели механических свойств металла:
Rm – предел прочности ( B) – условное напряжение, соответствующее наибольшей нагрузке, выдерживаемой образцом, при которой наступает
109