Материал: Методы обеспечения точности. методические указания к выполнению практических работ для студентов направления 15.03.01 «Машиностроение». Симонова Ю.Э
Задача 3 Определить погрешность базирования при выполнении заданного размера
при обработке поверхностей с принятыми условиями базирования заготовки (табл. 3 и рис. 2).
Указания по выполнению задачи 3:
При решении данной задачи необходимо использовать формулы для определения погрешности базирования.
Таблица 3
Варианты заданий
№ вари- |
Способ базирования заготовки и вид обработки |
Задан- |
№ ри- |
анта |
|
ный раз- |
сунка |
|
|
мер |
|
|
|
|
|
|
По внешней поверхности на плоскости |
|
|
|
|
|
|
1. |
При фрезеровании паза; D = 100e9 |
h |
2 а |
|
|
|
|
2. |
При фрезеровании лыски; D = 40h6 |
H |
2 д |
3. |
При сверлении отверстия, параллельного оси детали; |
m |
2 в |
|
D = 60r6 |
|
|
|
По внешней поверхности в призме (α= 900) |
|
|
4. |
При фрезеровании паза; D = 100f9 |
h |
2 г |
|
|
|
|
5. |
При фрезеровании лыски; D = 70h8 |
H |
2 б |
6. |
При сверлении отверстия, параллельного оси детали; |
m |
2 е |
|
D = 140k6 |
|
|
|
По отверстию |
|
|
|
|
|
|
7. |
На разжимной оправке, установленной в центрах дели- |
b |
2 ж |
|
тельной головки, при фрезеровании лыски; D = 40h11; |
|
|
|
е = 100 мкм |
|
|
|
|
|
|
8. |
На разжимной оправке, установленной в центрах дели- |
h |
2 ж |
|
тельной головки, при фрезеровании лыски; D = 40h11; |
|
|
|
е = 100 мкм |
|
|
|
|
|
|
9. |
На жесткой оправке с натягом при фрезеровании паза; |
В |
2 з |
|
D = 130h6; е = 40 мкм |
|
|
|
|
|
|
10. |
На жесткой оправке с натягом при фрезеровании паза; |
h |
2 з |
|
D = 130h6; е = 40 мкм |
|
|
|
|
|
|
6
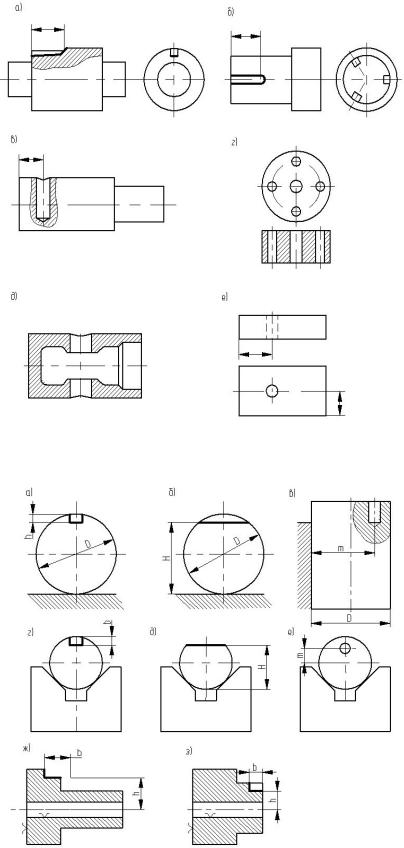
Рис. 1. Эскизы для выбора установочных баз
Рис. 2. Эскизы для определения погрешности базирования
7
Практическая работа № 2
МЕТОДЫ УСТАНОВКИ ДЕТАЛЕЙ В УСТАНОВОЧНЫЕ ЭЛЕМЕНТЫ ПРИСПОСОБЛЕНИЙ
Цель работы: Разработать рациональную схему установки заготовки на указанном станке при выполнении заданной обработки.
Для установки заготовок используют различной конструкции установочные элементы, которые жестко закрепляют в корпусе оснастки. Часто используют дополнительные опоры, которые вводятся не для целей базирования заготовок, а для повышения устойчивости и жесткости заготовок и противодействия силам резания. Положение заготовки при обработке характеризуется шестью степенями свободы.
При установке обрабатываемых деталей в приспособление должно соблюдаться правило шести точек. Оно позволяет правильно решить вопрос о выборе установочных баз, и лишь при необходимости применяют специальные детали. Расчет величины погрешности базирования при установке заготовок в неподвижные призмы производят по формулам, приведенным в табл. 4
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 4 |
|
|
|
|
|
Формулы для расчета |
|
|
|||||||||||||
Условия |
задания |
Формула |
|
|
для |
|
|
расчета |
Формула для расчета |
|||||||||||
основного размера |
погрешности |
|
|
|
погрешности при α= 900 |
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
От верхней образующей |
|
|
|
|
|
|
|
|
|
|
|
h1 |
1,21 D , |
|||||||
|
|
|
|
D 1 sin |
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|||||||||||||
|
|
h1 |
|
|
|
2 |
|
|
, |
|
|
|||||||||
|
|
|
2sin |
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|||
От нижней образующей |
|
|
|
|
|
|
|
|
|
|
|
|
h2 |
0,2 D , |
||||||
|
|
|
|
|
D 1 sin |
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
||||||||||||||
|
|
h2 |
|
|
|
2 |
|
|
, |
|
|
|||||||||
|
|
|
2sin |
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|||
От центра детали |
|
h2 |
|
|
D |
|
, |
|
|
|
|
|
|
|
|
|
|
h3 |
0,7 D , |
|
|
|
|
2sin |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
Примечание:δD - допуск базовой поверхности, мм; α– угол призмы, град.
Расчет погрешности базирования при установке заготовок по двум отверстиям позволяет установить величину наибольшего угла смещения перекоса:
8
tg |
S max1 S max 2 |
, |
(6) |
|
|||
|
2L |
|
|
где α– наибольший возможный угол поворота заготовки в градусах вследствие наличия зазоров между базовыми отверстиями и установочными пальцами;
Smax 1 и Smax2 - наибольший зазор в посадке отверстия и пальца соответственно в каждом из двух соединений, мм.
S max Doтmax dппamin, |
(7) |
где
Dотвmax- наибольший предельный размер отверстия заготовки, мм;
dпалmin - наименьший предельный размер пальца, мм; L – расстояние между центрами отверстий, мм.
Задача 1 Разработать рациональную схему установки заготовки на указанном
станке при выполнении заданной обработки (рис. 3), выбрать установочные базы и установочные элементы, проверить выполнение правила о шести точках опоры (табл. 5), указать тип установочного элемента.
Таблица 5
|
|
Варианты заданий |
№ варианта |
№ рисунка |
Содержание операции |
1, 6 |
3а |
Фрезерование наклонного паза |
2, 7 |
3б |
Сверление отверстия |
3, 8 |
3в |
Фрезерование проушины |
4, 9 |
3г |
Сверление наклонного отверстия |
5, 10 |
3д |
Расточка ступенчатого отверстия на токарном станке |
9
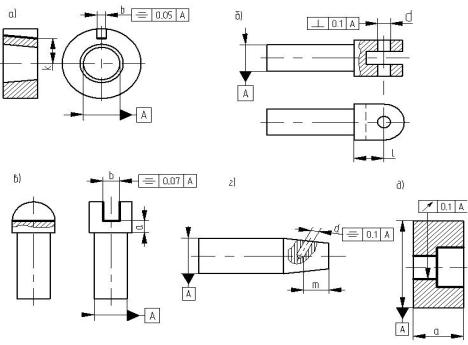
Рис. 3. Эскизы для выбора рациональной схемы установки
Задача 2 Определить погрешность установки на неподвижную призму с углом α =
900 при выполнении заданной операции, если нужно выдержать размеры h1 , h2, или h3. Диаметр базовой поверхности – D, мм (рис. 4 и табл. 6).
Пример выполнения задачи 2.
Исходные данные: определить погрешность установки гладкого вала на неподвижную призму с углом α = 900 при фрезеровании паза, если нужно выдержать размер h2 = 54,5-0,2 мм, заданный от нижней образующей. Диаметр
базовой поверхности D =60e9 ( 00,,1204, ).
Таблица 6
Варианты заданий
№ вари- |
Содержание операции |
|
№ |
Исходный |
|
Диаметр |
|
анта |
|
|
рисунка |
размер |
с |
базовой |
|
|
|
|
|
допусками |
h, |
поверхности |
с |
|
|
|
|
мм |
|
допуском |
D, |
|
|
|
|
|
|
мм |
|
1 |
Сверление отверстия |
|
4а |
30±0,2 |
|
165e9 |
|
2 |
Сверление отверстия |
|
4а |
10±0,05 |
|
120h8 |
|
3 |
Фрезерование паза в торце детали |
|
4б |
20±0,1 |
|
140js6 |
|
4 |
Фрезерование паза в торце детали |
|
4б |
17±0,2 |
|
160h9 |
|
5 |
Фрезерование шпоночного паза |
|
4в |
6,7Н10 |
|
40a10 |
|
6 |
Фрезерование шпоночного паза |
|
4в |
11,7Н10 |
|
50h6 |
|
7 |
Фрезерование лыски |
|
4г |
18Н8 |
|
140h6 |
|
8 |
Фрезерование лыски |
|
4г |
35Н12 |
|
150h9 |
|
9 |
Фрезерование шпоночного паза |
|
4д |
63Н11 |
|
70e9 |
|
10 |
Фрезерование шпоночного паза |
|
4д |
110Н11 |
|
120h9 |
|
|
|
10 |
|
|
|
|
|