Курсовая работа (т): Методы расчета оптимального режима резания: аналитический, табличный, графический
Методы расчета оптимального режима резания: аналитический, табличный, графический
Методы
расчета оптимального режима резания: аналитический, табличный, графический
Аннотация
В данной расчетно-пояснительной записке выполнены три метода расчета
наивыгоднейшего режима резания: аналитический, табличный, графический. Выбор метода
расчета диктуется конкретными условиями. Наиболее точные результаты получились
при аналитическом методе расчета режима резания. Проведен расчет режимов
резания на ЭВМ. В графической части работы построены номограммы зависимостей V
= f (D, n) и t0 = f (S, n) и выполнен чертёж токарного резца на формате А3.
Оглавление
Введение
. Аналитический метод расчёта оптимального режима резания
1.1 Оборудование
1.2 Выбор режущего инструмента
1.2.1 Определение марки твердого сплава
.2.2 Определение геометрических параметров
1.2.3 Выбор типа резца
1.2.4 Установление габаритов резца
.2.5 Размер напаиваемой пластины
.2.6 Определение типа гнезда под пластиной
.2.7 Радиус лунки
.3 Определение глубины резания
1.4 Определение подач аналитическим способом
1.4.1 Подача, допустимая прочностью державки резца
.4.2 Подача, допустимая жесткостью державки резца
.4.3 Подача, допустимая прочностью твердосплавной пластинки
.4.4 Подача, допустимая прочностью механизма подач станка
.4.5 Подача, допустимая жесткостью изделия
.4.6 Подача, допустимая шероховатостью обработанной поверхности
.4.7 Подача, допустимая мощностью станка
.4.8 Подача, допустимая стойкостью резца
.4.9 Определение оптимального режима резания
. Табличный метод расчёта оптимального режима резания
.1 Определение подач табличным способом
.1.1 Выбор скорости резания
.1.2 Проверка выбранного режима резания по мощности станка
.1.3 Наивыгоднейший режим резания
. Построение номограмм
.1 Построение номограммы зависимости V = f (D, n)
3.2 Построение номограммы зависимости t0 = f (S, n)
Заключение
Библиографический список
Приложения
Введение
Интенсивное развитие машиностроения в нашей стране, начавшееся в годы первых пятилеток, потребовало подготовки квалифицированных специалистов в области металлообработки. В течение первого десятилетия своего становления содержание курса по резанию материалов формировалось в основном на использовании наследия основоположников резания металлов - русских ученых И.А. Тиме, К.А. Зворыкина, Я.Г. Усачёва и А.Н. Челюсткина, чьи научные труды сохраняют свою теоретическую значимость и в настоящее время. По мере развития научных исследований советских учёных, накопление и обобщения полученных ими результатов экспериментов и теоретических разработок происходило их использование в учебном процессе.
В последнее время широко стала применяться автоматизация технологических процессов. Созданы и внедрены в практику новые конструкционные и инструментальные металлы, а также синтетические материалы. Широко ведутся научные исследования новых методов обработки металлов резанием (в частности и режимов резания), в том числе и на автоматизированных и высокопроизводительных станках с числовым программным управлением (ЧПУ).
Эффективность и качество изготовления деталей машин зависят от
рационального проведения процессов обработки металлов резанием, которое
достигается в том случае, если: а) режущая часть инструмента имеет оптимальные
геометрические параметры и качественную заточку лезвий; б) обработка заготовок
ведется с технически и экономически обоснованными подачами и скоростями резания
и т.д.
1. Аналитический метод расчёта оптимального режима резания
.1 Оборудование
Необходимо обработать заготовку на станке 1К62.
Паспортные данные станка 1К62 берём по [3, карта 28].
.2 Выбор режущего инструмента
.2.1 Определение марки твердого сплава
По [1], согласно заданному σв=65 кгс/мм2, выбираем
материал режущей части из твердого сплава Т5К10 для чернового наружного
продольного точения заготовки из нормализованной стали 40.
.2.2 Определение геометрических параметров
При жесткой системе станок-приспособление-инструмент-деталь (СПИД) определяем главный угол в плане j = 450 и вспомогательный угол в плане j1 = 100.
Выбираем значения геометрических параметров резца:
главный передний угол γ = 150;
- главный задний угол α = 80;
- вспомогательный задний угол α1 = 80;
- угол наклона главной режущей кромки λ = 100;
- радиус вершины резца r = 1 мм.
.2.3 Выбор типа резца
Так как предстоит обрабатывать заготовку из стали 40 нор. с σв=65 кгс/мм2 в патроне наружным продольным точением, то следует использовать правый прямой проходной резец (РТППП) с главным углом в плане j = 450 и вспомогательным углом в плане j1 = 100, который показан нами на рисунке 1.
Он прост в изготовлении и менее подвержен вибрациям.
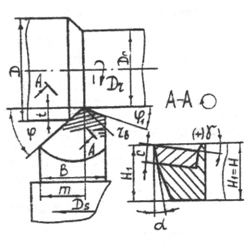
Рисунок 1 - Прямой проходной резец с напайной пластиной из твердого
сплава
.2.4 Установление габаритов резца
По [1] выбираем рекомендуемые размеры резца для станка 1К62.Высота державки H = 25 мм, а ширина B = 16 мм. Длина державки: L = 140 мм.
Стандартные размеры B·H·L = 16·25·140.
.2.5 Размер напаиваемой пластины
В конструктивном оформлении режущей части резца немаловажную роль играет не только форма передней поверхности, но также толщина С.
Толщина пластины может быть установлена в зависимости от высоты державки
резца по соотношению:
С = 0,2·H (1)
Подставляем значение Н в формулу (1):
С= 0,2·25 = 5 мм
В соответствии с ГОСТ 25396-82 подбираю пластину с размерами С = 5 мм, l = 12 мм, b = 8 мм, a = 180, где С - толщина пластины, l - длина, b - ширина, a - угол наклона. Обозначение пластины 10471.
Гнездо державки под пластину выбираем открытую, как показано на рисунке
2. Оно просто в изготовлении и применять его можно для проходного прямого резца
независимо от формы пластины.
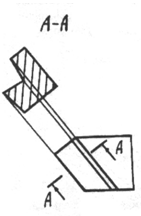
Рисунок 2 - Открытое гнездо под пластину
В соответствии с ГОСТ 5688-61 глубина гнезда е определяется по формуле
(2):
е = 0,5·С (2)
Подставляем значение ширины пластины в формулу (2):
е = 0,5·5 = 2,5 мм
Ширина гнезда находится по соотношению (3):
вr ≤ в - С tg α (3)
Подставляя значения получаем:
вr ≤ 8 - 5·0,29; вr ≤ 6,55
Параметр а находим по формуле (4):
а = Н - С (4)
Подставляя значения в формулу (4) получаем:
а = 25 - 5 = 20 мм
Параметр n вычисляется по формуле (5):
= вr +2 (5)
Подставляем значение вr в формулу получаем:= 6,5 + 2 = 7,5 мм.
.2.7 Радиус лунки
При черновой обработке применяется форма заточки резца, изображенная на
рисунке 3. Лунка (канавка) на передней поверхности является наиболее простым и
часто используемым из затачиваемых стружколомающих (стружкозавивающих)
элементов резца. Для гарантированного стружколомания величина радиуса
затачиваемой лунки может быть определена по формуле (6):
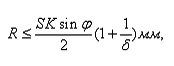 (6)
где S -подача, мм/об;
К - коэффициент укорочения стружки (К = 2…2,5) по [4];
δ - относительное удлинение обрабатываемой стали по [4].
Подставляем значения в формулу (6):
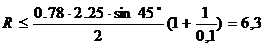
Глубина лунки h=0.15...0.20 мм.
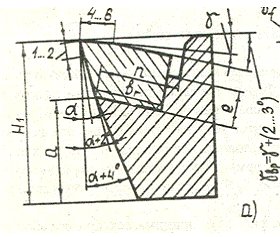
Рисунок 3 - Передняя поверхность резца в главной секущей плоскости
1.3 Определение глубины резания
По величине общего припуска на обработку h = 3 мм (на сторону) и
параметру шероховатости обработанной поверхности Ra=2,5 мкм ( чистовая
обработка) обработку следует провести за 2 прохода. Глубина резания чернового
прохода будет составлять 2,5 мм, а чистового 0,5 мм. Расчёт будем вести по
черновому проходу ( t=2,5 мм ).
.4 Определение подач аналитическим способом
.4.1 Подача, допустимая прочностью державки резца
Подача, допустимая прочностью державки резца определяется по формуле (7):
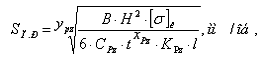 (7)
где [σ]и - допустимое напряжение на изгиб, кгс/мм2. Для незакаленной углеродистой стали [σ]и=20 кгс/мм2;- вылет резца, мм. Вылет резца определяется по формуле (8):
= 1,5·H (8)
Подставляем в формулу (8) Н и получаем:= 37,5 мм
Принимаем l = 35 мм.
По таблицам общемашиностроительных нормативов режимов резания или по [3, карта 11] находим значения коэффициента Cpz и показателей степеней Xpz и Ypz в выражении главной составляющей силы резания:= Cpz ·tXpz ·SYpz ·Kpz, Cpz = 214; Xpz = 1; Ypz = 0,75.
По [3, карта 11] находим поправочные коэффициенты на измененные условия работы по формуле (9):
= KmPz·KjPz·KgPz·KvPz·KhPz·KrPz, (9)
где KmPz - поправочный коэффициент на PZ в зависимости от механических свойств обрабатываемого материала:
KmPz = (σв/75)0,35 = (65/75)0,35 = 0,95;jPz - поправочный коэффициент на PZ в зависимости от главного угла в плане. При j = 45, KjPz = 1;gPz - поправочный коэффициент на PZ в зависимости от переднего угла. KgPz = 1;- поправочный коэффициент на PZ в зависимости от скорости резания. Предположим, что скорость резания будет в пределах 50 - 100 м/мин, тогда KvPz = 1;- поправочный коэффициент на PZ в зависимости от износа резца. принимаем износ резца по задней поверхности h3 = 1 мм, тогда KhPz = 1;- поправочный коэффициент на PZ в зависимости от радиуса при вершине лезвия резца. При r = 5 мм, KrPz = 1,1;
Подставляем значения в формулу (9):= 0,95·1·1·1·1·1,1 = 1,045.
Подставляем вышеприведенные значения в формулу (7):
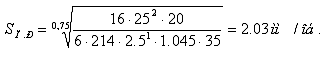
1.4.2 Подача, допустимая жесткостью державки резца
Подача, допустимая жесткостью державки резца определяется по формуле
(10):
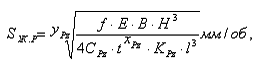 (10)
где, f - допустимая величина прогиба вершины резца при черновой обработке, f=0,1 мм;
E - модуль упругости материала, кгс/мм2; E = 20000.
Подставим значения в формулу (10):
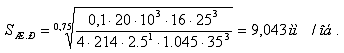
1.4.3 Подача, допустимая прочностью твердосплавной пластинки
Подача, допустимая прочностью твердосплавной пластинки определяется по
формуле (11):
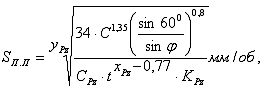 (11)
где C - толщина пластинки, мм; C = 5;
j - главный угол в плане, град; j = 450.
Вышеприведенные значения подставляем в формулу (11):
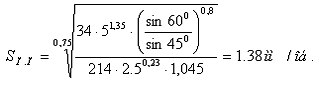
1.4.4 Подача, допустимая прочностью механизма подач станка
Подача, допустимая прочностью механизма подач станка определяется по
формуле (12):
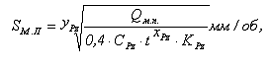 (12)
где Qм.п - наибольшее усилие, допускаемое механизмом продольной подачи, кгс; Qм.п = 360 по [3].
Подставим значения в формулу (12):
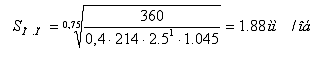
1.4.5 Подача, допустимая жесткостью изделия
Подача, допустимая жесткостью изделия определяется по формуле (13):
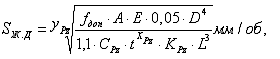 (13)
Вышеприведенные значения подставляем в формулу (13):
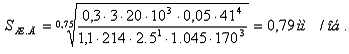
.4.6 Подача, допустимая шероховатостью обработанной поверхности
Подача, допустимая шероховатостью обработанной поверхности определяется
по формуле (14):
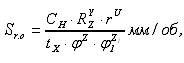 (14)
где CH - коэффициент, характеризующий условия обработки, CH = 0,32;- высота шероховатостей поверхности, мкм; при черновой обработке RZ = 80;- радиус при вершине резца, мм; r = 1;- глубина резания, мм; t = 2,5;, U, X, Z, Z1 - показатели степени (Y = 0,8; U = 0,5; X = 0,3; Z = 0,35; Z1 = 0,33)
Полученные значения подставим в формулу (14):
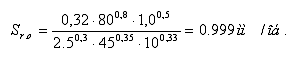
1.4.7 Подача, допустимая мощностью станка
Подача, допустимая мощностью станка определяется по формуле (15):
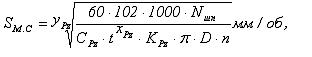 (15)
где Nшп - мощность на шпинделе станка, кВт;- число оборотов, об/мин;
Считается для каждой ступени частоты вращения шпинделя станка:
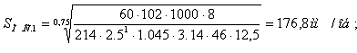 М.С 1 = 176,8мм/об; SМ.С 13= 4,384мм/об;М.С 2 = 127,192мм/об;
SМ.С 14 =3,256мм/об;М.С 3 = 94,459мм/об; SМ.С 15 = 2,59мм/об;М.С 4 =
70,151мм/об; SМ.С 16 =1,83 мм/об;М.С 5= 51,547 мм/об; SМ.С 17 = 1,27 мм/об;М.С
6 = 37,486 мм/об; SМ.С 18 = 0,9 мм/об;М.С 7 = 27,84 мм/об; SМ.С 19 = 0,96
мм/об;М.С 8 = 20,456 мм/об; SМ.С 20 = 0,64мм/об;М.С 9 = 14,876 мм/об; SМ.С 21 =
0,446 мм/об;М.С 10 = 11,048 мм/об; SМ.С 22 = 0,319 мм/об;М.С 11 = 8,205 мм/об;
SМ.С 23 = 0,225 мм/об;М.С 12 =5,9мм/об; SМ.С 24 =0,145мм/об;
1.4.8 Подача, допустимая стойкостью резца
Подача, допустимая стойкостью резца определяется по формуле (16):
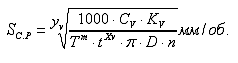 (16)
Значение коэффициента CV, показателей степеней XV, YV, m и величину периода стойкости T резца выбираю по [3, карта 12]:= 227; XV = 0,15; YV = 0,35; m = 0,2; T = 60 мин.
По этой же [3, карта 12] находим поправочные коэффициенты на измененные условия обработки:
= KjV·Kj1V·KrV·KqV·KuV·KcV·KпV·KмV·KфV (17)
где KjV - поправочный коэффициент на скорость резания в зависимости от главного угла в плане. При j = 450, KjV = 1j1V - поправочный коэффициент на скорость резания в зависимости от вспомогательного угла в плане. При точении стали, не учитывается, принимаем Kj1V = 1;
KфV - поправочный коэффициент на скорость резания в зависимости от формы передней поверхности резца, KфV = 1.0
KrV - поправочный коэффициент на скорость резания в зависимости от радиуса при вершине резца. Для резцов, оснащенных твердым сплавом, значение коэффициента в карте отсутствует. Принимаем KrV = 0,94;- поправочный коэффициент на скорость резания в зависимости от марки твердого сплава, KuV =1;- поправочный коэффициент на скорость резания в зависимости от сечения державки, KqV = 0,97;, KпV, KфV - поправочный коэффициент на скорость резания, соответственно учитывающие состояние стали, состояние поверхности заготовки и наличие охлаждения, KcV = 1, KпV = 1, KфV = 1;мV - поправочный коэффициент на скорость резания в зависимости от механических свойств обрабатываемого материала: KмV = 75/σв = 75/65=1,154
Подставим значения коэффициентов в формулу (17):= 1·1·1·0,97·1·1·1·1·1.154=0,943
Подача, допустимая стойкостью резца, подсчитывается для каждой ступени чисел оборотов станка:
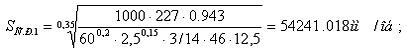 С.Р 1 = 5441,018 мм/об; SС.Р 13 = 19,678 мм/об;С.Р 2 =
2679,524мм/об; SС.14 = 10,402 мм/об;С.Р 3= 14162,107мм/об; SС.Р 15 = 5,374
мм/об;С.Р 4 = 7485,867 мм/об; SС.Р 16 = 2,716 мм/об;С.Р 5 = 3867,846 мм/об;
SС.Р 17 = 1,436 мм/об;С.Р 6 = 1954,529 мм/об; SС.Р 18 = 0,742 мм/об;С.Р 7 =
1033,133 мм/об; SС.Р 19 = 0,742мм/об;С.Р 8 =533,806 мм/об; SС.Р 20 = 0,375
мм/об;С.Р 9 = 269,747 мм/об; SС.Р 21 = 0,198 мм/об;С.Р 10 = 142,584 мм/об; SС.Р
22 = 0,105 мм/об;С.Р 11 = 75,368 мм/об; SС.Р 23 = 0,052 мм/об;С.Р 12 = 37,228
мм/об; SС.Р 24 = 0,027 мм/об;
.4.9 Определение оптимального режима резания
Результаты расчета подач сводим в таблицу 1. В качестве технологической
подачи, т.е. максимально допустимой, принимаем наименьшую из расчетных подач и
корректируем ее по станку.
Таблица 1
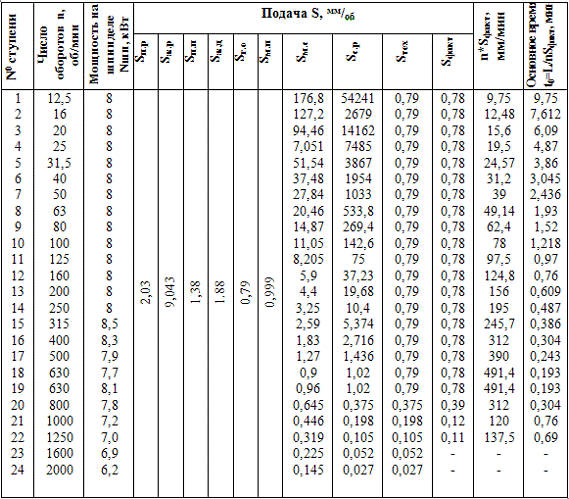
Анализ таблицы показывает, что наивыгоднейшей ступенью для заданных условий точения является 18-ая ступень с n = 630 об/мин. На этой ступени получается наибольшая производительность и наименьшее основное время t0.
По числу оборотов рассчитываем действительную скорость резания:
V = π·D·n·10-3 м/мин. (18)
Подставляем значения в формулу (18):= 3,14·46·630·10-3 = 90,99 м/мин.
Таким образом, мы получили оптимальный режим резания:
Глубина резания: t = 2,5 мм;
Подача: S = 0,78 мм/об;
Число оборотов: n = 630 об/мин;