Курсовая работа (т): Методы расчета оптимального режима резания: аналитический, табличный, графический
Скорость резания: V = 90,99 м/мин;
Основное время: to = 0,193 мин.
2. Табличный метод расчёта оптимального режима резания
.1 Определение подач табличным способом
По [3, карта 13] для обработки стали резцом с размерами державки 16·25 мм2 при точении детали диаметром до 60 мм с глубиной резания до 3 мм выбираю рекомендуемую подачу в пределах 0,5-0.7 мм/об. Принимаю S = 0,7 мм/об.
Подача, допустимая шероховатостью поверхности. По [3, карта 14] рекомендуется подача S = 1,0…1,1 мм/об. Принимаю S = 1 мм/об. Поправочный коэффициент в зависимости от предела прочности обрабатываемого материала KMs = 0,75, тогда Sr0 = 1·0,75 = 0.75 мм/об.
Подача, допустимая прочностью державки резца. по [3, карта 16] принимаю S = 2,7 мм/об. Поправочный коэффициент в зависимости от вылета резца KLs = 1. Следовательно, Sп.р = 2,7 мм/об.
Подача, допустимая прочностью пластинки твердого сплава. По [3, карта 17] принимаю Sп.п = 1,9 мм/об.
Подача, допустимая жесткостью детали. По [3, карта 19] принимаю Sж.д = 0,69 мм/об. Поправочный коэффициент в зависимости от длины детали - KLs =2,7; от угла j - KjS = 1; от класса точности - KS = 1,0; от способа установки - K = 1. Тогда Sж.д = 0,69·2,7·1·1·1 = 1,8 мм/об;
По результатам расчетов в качестве технологической подачи принимаю наименьшую подачу S = 0,7 мм/об. Корректируем выбранную подачу по станку. Принимаем фактическую подачу, имеющуюся на станке, SФ = 0,7 мм/об.
При проверке подачи по усилию, допустимому механизмом подачи станка - Qм.п, должно выполняться условие РХ ≤ Qм.п. По [3, карта 20] определяем силу подачи РХ, соответствующую 109 кг.
Поправочные коэффициенты, уточняющие силу РХ определяются в зависимости
от угла g - KgРz = 1 и от угла l - KlPz
= 0,75. В результате получаем РХ = 109·0,75 = 81,75 кг. По паспорту станка Qм.п
= 360 кг. Следовательно, PX < Qм.п, выбранная подача удовлетворяет заданному
условию.
.1.1 Выбор скорости резания
По [3, карта 22] принимаю скорость резания V = 114 м/мин (при условии: σв = 65 кгс/мм2; t до 4 мм; S до 0,75 мм/об; j = 450).
Поправочные коэффициенты на скорость резания в зависимости от периода стойкости Т - KTv = 1 (при Т = 60 мин); от состояния поверхности детали - KПv = 1, без корки; от марки твердого сплава - KUv = 1.
С учетом коэффициентов: V = 114·1·1 = 114 м/мин.
По установленной скорости резания определяю число оборотов n = 1000·V/П·D
об/мин, или n = 1000·114/3,14 ·46 = 789,25 об/мин. Найденное число оборотов
корректирую по паспорту станка. Принимаю фактическое число оборотов nф = 800
об/мин. Находим соответствующую этому числу оборотов фактическую скорость резания:ф
= 3,14·46·800/1000 = 115,55 м/мин.
.1.2 Проверка выбранного режима резания по мощности станка
По [3, карта 26] определяем мощность, потребную на резание, которая составляет 4,9 кВт (при условии σв = 65 кгс/мм2; t до 2,8 мм; S до 0,75 мм/об; V = 115,55 м/мин).
Поправочные коэффициенты на мощность в зависимости от угла g - KgN =1; от угла j - KjN = 1.
Согласно паспортным данным, мощность на шпинделе станка при работе с числом оборотов шпинделя n = 800 об/мин составляет 7.6 кВт, т.е. больше мощности, потребной на резание. Следовательно, установленный режим по мощности осуществим.
Определим основное время:
to = L/n·Sмакс.факт мин.
Подставим значения: to=95/800·0,7 = 0,17 мин.
.1.3 Наивыгоднейший режим резания
Глубина резания t = 2,5 мм;
Подача S = 0,7 мм/об;
Число оборотов n = 800 об/мин;
Скорость резания V = 115,55 м/мин;
Основное время to = 0,17 мин.
Сопоставление режимов резания, полученных разными методами расчета,
рассматривается в таблице 2.
Таблица 2
|
Режим резания |
Аналитический метод |
|
|
Глубина резания t, мм Подача S, мм/об Число оборотов n, об/мин Скорость резания V, м/мин Основное время t0, мин |
2,5 0,78 630 90,91 0,193 |
2,5 0,7 800 115,55 0,17 |
3. Построение номограмм
Формулы, используемые для расчета режима резания, могут быть выражены
графически, в виде номограмм, что в ряде случаев значительно упрощает расчет.
Номограммы строятся отдельно для каждой зависимости или в форме комбинированных
графиков. Весьма удобно пользоваться комбинированным графиком, где даются
зависимости V = f (D, n) и t0 = f (n, S), построение которых и требуется
выполнить.
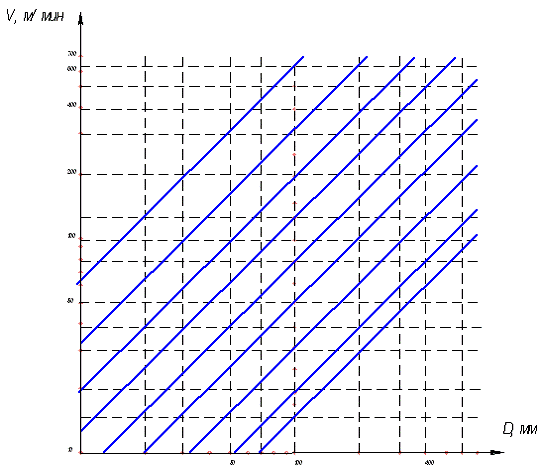
.1 Построение номограммы зависимости V = f (D, n)
Зависимость V от D и n выражается формулой (19):
= П·D·n/1000 м/мин (19)
резание металл номограмма деталь
Номограмма строится в логарифмических координатах. По оси ординат откладывается скорость резания lg V, по оси абсцисс - диаметр детали lg D. Приняв П·n/1000 = С, получим V = C·D1.
После логарифмирования получим:
V = lg C + 1·lg D.
При различных значениях n получим, таким образом, ряд прямых линий, наклоненных к оси абсцисс под углом a = 450.
Для удобства расчетов примем D = 100 мм, тогда формула (19) примет вид:
= П·n/10 м/мин.
Подставляя в формулу различные значения чисел оборотов (по станку), получим соответствующие им значения V:= 12,5 об/мин; D1 = 100 мм; V1 = 3,925 м/мин;= 16 об/мин; D2 = 100 мм; V2 = 5,024 м/мин;= 20 об/мин; D3 = 100 мм; V3 = 6,28 м/мин;= 25 об/мин; D4 = 100 мм; V4 = 7,85 м/мин;= 31,5 об/мин; D5 = 100 мм; V5 = 9,891 м/мин;= 40 об/мин; D6 = 100 мм; V6 = 12,56 м/мин;= 50 об/мин; D7 = 100 мм; V7 = 15,7 м/мин;= 63 об/мин; D8 = 100 мм; V8 = 19,782 м/мин;= 80 об/мин; D9 = 100 мм; V9 = 25,12 м/мин;= 100 об/мин; D10 = 100 мм; V10 = 31,4 м/мин;= 125 об/мин; D11 = 100 мм; V11 = 39,25 м/мин;= 160 об/мин; D12 = 100 мм; V12 = 50,24 м/мин;= 200 об/мин; D13 = 100 мм; V13 = 62,8 м/мин;= 250 об/мин; D14 = 100 мм; V14 = 78,5 м/мин;= 315 об/мин; D15 = 100 мм; V15 = 98,91 м/мин;= 400 об/мин; D16 = 100 мм; V16 = 125,6 м/мин;= 500 об/мин; D17 = 100 мм; V17 = 157 м/мин;= 630 об/мин; D18 = 100 мм; V18 = 197,82 м/мин;= 630 об/мин; D19 = 100 мм; V19 = 197,82 м/мин;= 800 об/мин; D20 = 100 мм; V20 = 251,2 м/мин;= 1000 об/мин; D22 = 100 мм; V22 = 392,5 м/мин;= 1600 об/мин; D23 = 100 мм;= 502,4 м/мин;= 2000 об/мин; D24 = 100 мм;= 628 м/мин;
Отложив на оси абсцисс D = 100 мм, проведем вертикальную линию, на ней отметим точки, соответствующие значениям найденных скоростей. Через эти точки проведем линии под углом a = 450 к оси абсцисс.
Таким образом, получим номограмму для определения скорости резания в зависимости от диаметра детали и числа оборотов шпинделя станка:
= f (D, n).
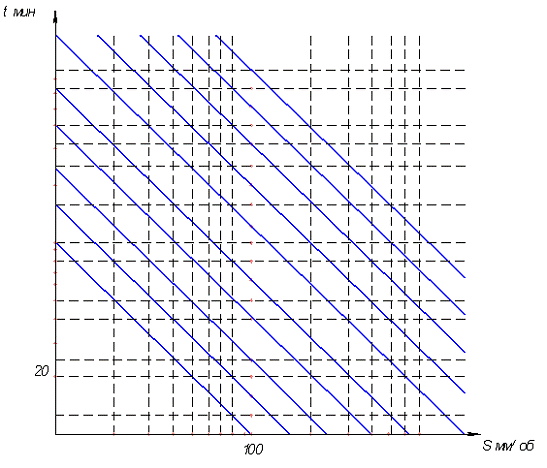
.2 Построение номограммы зависимости t0 = f (S, n)
Зависимость основного времени t0 от n и S выражается формулой (20):
= LР/n·S мин, (20)
где, LР - длина рабочего хода инструмента:
Р = l1 + l + l2, (21)
где l - длина обработки, мм;- врезание резца, мм;- перебег резца, мм.
Целесообразно строить номограмму для Lр = 100 мм. Номограмму строят в логарифмических координатах. По оси ординат откладывают основное время lg t0, по оси абсцисс - подачу lg S.
Приняв L/n = С, подставим в формулу (20),
= С/S или t0 = C·S-1.
Прологарифмируем эту зависимость:
t0 = lg C - 1·lg S.
Это уравнение прямой линии, проведенной под углом a = 450 к оси абсцисс.
Для различных значений n имеем ряд прямых линий. При построении номограммы удобно принять S = 1 мм/об, при LР =100 мм, тогда формула (20) примет вид:= 100/n мин
Подставляя в формулу различные значения чисел оборотов (по станку), получим соответствующие им значения t0:= 12,5 об/мин; S1 = 1 мм/об;t0 1 = 8 мин;= 16 об/мин; S2 = 1 мм/об;t0 2 = 6,25 мин;= 20 об/мин; S3 = 1 мм/об;t0 3 = 5 мин;= 25 об/мин; S4 = 1 мм/об;t0 4 = 4 мин;= 31,5 об/мин; S5 = 1 мм/об;t0 5 = 3,17 мин;= 40 об/мин; S6 = 1 мм/об;t0 6 = 2,5 мин;= 50 об/мин; S7 = 1 мм/об;t0 7 = 2 мин;= 63 об/мин; S8 = 1 мм/об;t0 8 = 1,59 мин;= 80 об/мин; S9 = 1 мм/об;t0 9 = 1,25 мин;= 100 об/мин; S10 = 1 мм/об;t0 10 = 1 мин;= 125 об/мин; S11 = 1 мм/об;t0 11 = 0,8 мин;= 160 об/мин; S12 = 1 мм/об;t0 12 = 0,625 мин;= 200 об/мин; S13 = 1 мм/об;t0 13 = 0,5 мин;= 250 об/мин; S14 = 1 мм/об;t0 14 = 0,4 мин;= 315 об/мин; S15 = 1 мм/об;t0 15 = 0,3 мин;= 400 об/мин; S16 = 1 мм/об;t0 16 = 0,25 мин;= 500 об/мин; S17 = 1 мм/об;t0 17 = 0,2 мин;= 630 об/мин; S18 = 1 мм/об;t0 18 = 0,16 мин;= 630 об/мин; S19 = 1 мм/об;t0 19 = 0,16 мин;= 800 об/мин; S20 = 1 мм/об;t0 20 = 0,125 мин;= 1000 об/мин; S21 = 1 мм/об;t0 21 = 0,1 мин;= 1250 об/мин; S22 = 1 мм/об;t0 22 = 0,08 мин;= 1600 об/мин; S23 = 1 мм/об;t0 23 = 0,0625 мин;= 2000 об/мин; S24 = 1 мм/об;t0 24 = 0,05 мин;
Отложив на оси абсцисс S = 1 мм/об, проведем вертикальную линию и на ней отложим точки, соответствующие значениям найденного основного времени. Через эти точки проведем линии под углом 450 к оси абсцисс.
Таким образом, получим номограмму для определения основного времени в зависимости от подачи и числа оборотов шпинделя станка:
= f (n, S).
Заключение
В данной расчетно-пояснительной записке я выполнил три метода расчета наивыгоднейшего режима резания: аналитический, табличный, графический. При аналитическом расчете оптимального режима резания получаются наиболее точные результаты.
Ручной расчёт режима резания был проверен на ЭВМ для наивыгоднейшей ступени станка с самой большой производительностью и наименьшим затрачиваемым временем.
Также проведён расчёт режима резания наиболее простым табличным способом.
В графической части работы построены номограммы зависимостей V = f (D, n) и t0
= f (S, n) и выполнен чертёж токарного резца на формате А3.
Библиографический список
1. Федоров Г.А., Попов Л.М. Проектирование токарных резцов: Учебное пособие для курсовой работы. - Челябинск: ЧГТУ, 2010.
2. Позднякова И.В., Зайцева Г.С. Расчет режимов резания при точении на ЭВМ: Учебное пособие к курсовому проектированию. - Челябинск: ЧГТУ, 2012. - Ч. I
3. Позднякова И.В., Шостак Т.В. Расчет режимов резания при точении на СМ ЭВМ: Учебное пособие для курсового и дипломного проектирования. - Челябинск: ЧПИ, 2009. - Ч. II.
4. Анурьев В.И. Справочник
конструктора-машиностроителя: В 3-х т. Т. 1. - 5-е изд., перераб. и доп. - М.:
Машиностроение, 2012. - 728 с., ил.
Приложения
Приложение 1