Методичка: Метрология, стандартизация и сертификация
У всех средств измерения погрешности нормированы. Пределы допустимой погрешности - экстремальные значения погрешности, допускаемые техническими условиями, правилами, инструкциями для данного измерительного прибора.
Установленный диапазон измерения - совокупность значений измеряемой величины, для которых погрешность измерительного прибора должна лежать в установленных пределах.
Согласно международному стандарту ИСО-10012-1-92, влияющая величина - величина, которая не является объектом измерений, но оказывает влияние на значение измеряемой величины или на показания измерительного прибора, например, окружающая температура.
В большинстве НД на средства измерений к нормальным относятся следующие внешние условия:
· температура окружающей среды 293К ± 5К;
· относительная влажность 65% ± 15%;
· атмосферное давление 101,3 кПа ± 4 кПа (750 мм рт.ст. ± 30 мм рт.ст.)
Для отдельных средств измерений указываются рабочие условия, в пределах которых допускается эксплуатировать данное средство измерений с гарантированными метрологическими характеристиками.
При измерениях и оценке погрешностей важно учитывать чувствительность прибора, которая равна отношению изменения сигнала на выходе прибора к вызвавшему его изменению измеряемой величины. Большей чувствительностью обладает тот прибор, который реагирует на меньшие сигналы.
Погрешность измерения нельзя путать с ошибкой измерения, хотя в литературе часто отождествляются эти два понятия. Практически мы всегда замещаем истинное значение измеряемой величины значением наиболее близким к истинному; настолько близким, насколько это может удовлетворять нас в каждом конкретном случае. Поэтому результат измерения дает нам только приближенное значение измеряемой величины. И оценить степень этого приближения мы можем тоже приближенно.
Погрешность измерения нельзя назвать ошибкой измерения, так как в данных условиях с применением данных средств измерения мы не можем измерять точнее. Абсолютная точность никогда не может быть достигнута.
Ошибкой измерения можно назвать ошибку, допущенную экспериментатором и обнаруженную при контрольных измерениях. Ошибку измерения можно устранить, а погрешность совсем устранить нельзя, даже вводя поправку. Погрешность можно лишь уменьшить с помощью специальных методов.
Постоянные систематические погрешности часто известны и их значения в виде поправок указаны в НД на средства измерения; их значения учитываются в каждом из результатов измерений.
Поправка - величина, которая при алгебраическом сложении с некорректируемым результатом измерения компенсирует предполагаемую систематическую погрешность. Поправка равна систематической погрешности, взятой с обратным знаком. Поскольку систематическая погрешность не может быть точно известна, поправка зависит от недостоверности.
Систематические погрешности наиболее просто выявить путем
сопоставления результатов измерений физической величины, проведенных с помощью
исследуемого прибора и эталонного прибора. По результатам измерений
систематическая погрешность может быть определена, как разность между
значениями измеряемых величин:
Dсист = Хиссл. СИ - Хэталона
Если систематическая погрешность средства измерений близка к нулю, т это характеризует качество измерений как правильное.
Случайная погрешность в отличие от систематической не может быть исключена из результата измерений, но ее влияние можно уменьшить с помощью многократных измерений физической величины с последующим определением характеристик случайных погрешностей методами математической статистики.
В основе знаний лежит наблюдение измерения. Однако единичное наблюдение может нести много особенностей, не отражающих общей природы явления. Для обнаружения общей закономерности, которой подчиняется явление, или для нахождения действительного значения измеряемой величины, необходимы многократные наблюдения или измерения в одинаковых условиях.
Например, взвешивая вещество на аналитических весах много раз,
всегда получают близкие, но все же различные результаты, вследствие случайных
погрешностей, которые нельзя предвидеть. Но если определенным образом
систематизировать результаты измерений, то окажется, что в их изменении имеется
определенная закономерность.
4. Математическая обработка результатов измерений
Математическая статистика - это раздел математики, изучающий методы сбора, систематизации и обработки результатов наблюдений или измерений с целью выявления существующих закономерностей. Методы математической статистики основываются на ограниченном, выборочном числе наблюдений или измерений.
Выбор числа измерений в основном зависит от однородности исследуемого материала, чувствительности прибора, случайных и субъективных погрешностей метода и оператора. Например, согласно ГОСТу, для получения среднего значения светопропускания бесцветных стеклянных блоков достаточно трехкратного измерения. Вследствие наличия дефектов на поверхности матового стекла для получения среднего значения действительной величины прочности на изгиб требуется испытать до 100 образцов, но не менее 10, та как «размах» колебаний значений очень велик.
Полный химический анализ сырьевых материалов, например, песка, поставляемых по ГОСТу, выполняется из двух параллельных проб Но чтобы получить среднее значение содержания отдельных компонентов во вторичных продуктах производств, обладающих многокомпонентностью и неоднородностью, требуется статистическая обработка результатов анализов за несколько лет; количество таких анализов часто составляет несколько сотен. При использовании вторичных продуктов в промышленности строительных материалов целесообразно предварительно их усреднить, а затем производить анализ усредненной партии этого сырья.
Из полученных результатов составляются так называемые вариационные ряды. При измерениях в области строительства и строительных материалов вариационные ряды чаще всего имеют однотипный характер, т.е. имеют различные значения одного признака, которые концентрируются вокруг средней величины.
Средняя величина определяется только для качественно однородных измерений; она является как бы «представителем» всего ряда измерений.
Различают несколько видов средних величин: арифметическая, геометрическая, гармоническая, квадратическая, кубическая и т.д.
Наиболее
распространенной величиной является средняя арифметическая. Свойство,
определяющее среднюю арифметическую, формулируется следующим образом: сумма
результатов измерений Хi должна остаться неизменной, если каждое из них
заменить средней арифметической  , т.е.
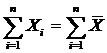 .
Так
как - const, то  . Отсюда
получаем следующую формулу для вычисления средней арифметической по данным
измерений:
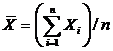
Например,
при измерении микротвердости материала на твердомере типа ПМТ производится не
менее 10 измерений (n) диагоналей отпечатков с последующим пересчетом на
значение микротвердости каждого измерения (Hi). Среднее
арифметическое значение физической величины:
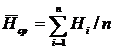 .
Абсолютная
ошибка для каждого измерения:
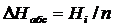 .
Относительная
ошибка:
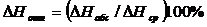 .
Среднее
квадратичное отклонение S вычисляется по формуле:
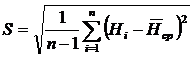 .
Достоверность
характеризует степень доверия к результатам измерений. Каждый из результатов
измерений содержит какую-то погрешность, которую в общем случае можно выразить
уравнением
di = xi - А
где di - погрешность результата i-того измерения;
хi - результат измерения в виде числового значения измеряемой величины, полученной при измерении;
А - истинное значение измеряемой величины.
Таким образом, при проведении измерений с использованием наиболее точных средств измерений, соответствующих эталонов и современных методов истинное значение измеряемой величины остается неизвестным; также неизвестно, какой результат наиболее близок к истинному. Уточнение измерений только асимптотически приближает к значению истинной величины, поэтому и числовое значение погрешности также остается неизвестным. Достоверность оценки погрешностей определяется с использованием законов вероятностей и приемов математической статистики.
Теория вероятностей дает метод оценки степени приближения результата измерения к истинному значению измеряемой величины, дает возможность оценивать вероятные границы погрешностей, за пределы которых они не выходят. Оценка эта дается не с 100 %-ной достоверностью, а несколько меньшей.
Суммарное влияние недостоверностей измерения на каждой
последовательной стадии в цепи поверок должно учитываться для каждого
измерительного эталона и единицы оборудования, которые проходят подтверждение.
Если общая недостоверность такова, что значительно снижает возможность
проведения измерений в пределах допустимой погрешности, должны быть приняты
соответствующие меры. Данные значительных составляющих общей недостоверности, а
также метод объединения этих составляющих, необходимо зарегистрировать.
Лекция № 8
ПОВЕРКА СРЕДСТВ ИЗМЕРЕНИЙ И АТТЕСТАЦИЯ ИСПЫТАТЕЛЬНОГО ОБОРУДОВАНИЯ
.Межповерочные интервалы
Измерительное оборудование, в том числе измерительные эталоны, должно подтверждаться через соответствующие интервалы времени, установленные на основе его стабильности, назначения и применения.
Интервалы должны быть такими, чтобы новое подтверждение проводилось до появления любого изменения в точности, имеющего существенное значение для применения оборудования. В зависимости от результатов поверок при предыдущих подтверждениях интервалы между подтверждениями при необходимости должны быть сокращены, чтобы гарантировать сохранение точности.
Интервалы между подтверждениями нельзя удлинять, если в результате поверок при предыдущих подтверждениях не сохраняется уверенность в том, что такое действие не скажется отрицательно на точности измерительного оборудования.
Необходимо иметь специальные объективные критерии, на которых основываются решения, связанные с выбором временных интервалов. При выборе интервалов подтверждения необходимо учитывать все соответствующие данные, в том числе данные системы статистического контроля за производственным процессом.
Факторы влияющие на частоту интервалов подтверждения:
· тип оборудования;
1 рекомендации изготовителя;
2 данные о тренде, полученные по результатам предыдущих поверок;
3 журнал записи проведения технического ухода и обслуживания;
4 напряженность и жесткость режимов эксплуатации;
5 тенденции к износу и дрейфу характеристик;
6 частота проведения перекрестных проверок по другому измерительному оборудованию, в частности по измерительным эталонам;
7 частота проведения и обязательность контрольных поверок внутри организации;
8 условия окружающей среды;
9 искомая точность измерения;
10штраф за неправильно измеренную величину, в результате деятельности измерительного оборудования.
Первоначальный выбор интервалов времени между подтверждениями основывается на так называемой инженерной интуиции и сведениям об интервале подтверждения, которые используются другими лабораториями.
При этом учитываются следующие факторы:
11рекомендации изготовителя оборудования;
12напряженность и жесткость режимов эксплуатации;
13влияние условий окружающей среды;
14искомая точность измерений.
Однако данный метод не может быть достаточно надежным. Для пересмотра интервалов подтверждения существует несколько методов.
Метод 1 - автоматическая или ступенчатая регулировка, когда после каждого подтверждения последующий интервал увеличивают, если установлено, что показатели единицы оборудования укладываются в допустимом пределе; или уменьшают, если обнаруживают, что показания выходят за эти пределы.
Метод 2 - контрольная карта, когда по результатам каждого подтверждения отбирают одинаковые поверочные точки, строят графики зависимости от времени, по которым рассчитывают разброс и дрейф попаданий.
Метод 3 - календарное время; устанавливается для групп измерительного оборудования, распределенных на основе сходства их конструкций и предполагаемых сходных значений надежности и стабильности.
Метод 4 - "эксплуатационное время", когда интервал между подтверждениями выражают в часах эксплуатации.
Метод 5 - испытания в ходе работы или метод "черного ящика", представляет собой вариант методов 1 и 2; при этом критические параметры проверяются достаточно часто (раз в день или даже чаще) с помощью переносного поверочного устройства или специального "черного ящика", контролирующего выбранные параметры. Метод применим для сложных приборов и испытательных установок, очень подходит для оборудования в географических регионах, удаленных от поверочных лабораторий.
Более детально методы определения интервалов подтверждения
измерительного оборудования даны в приложении А к ИСО 10012-1.
. Поверка средств измерений
Метрологическое подтверждение - совокупность необходимых операций, гарантирующих, что единица измерительного оборудования находится в состоянии соответствия требованиям к его назначению.
Все измерительные эталоны, используемые в системе подтверждения, должны иметь сертификаты, протоколы или формы для записи данных оборудования, удостоверяющие источник получения, дату, недостоверность измерения и условия, для которых были получены результаты. Каждый документ должен быть подписан уполномоченным лицом, удостоверяющим правильность результатов.
Правильное прослеживание может быть достигнуто за счет применения принятых значений естественных физических постоянных (например, температур фазовых периодов), стандартных образцов, методик самоповерки пропорционального типа и составных шкал. Результирующая недостоверность может быть больше, чем при прямом сравнении с международными или государственными измерительными эталонами.
Доступ к регулировочным устройствам на измерительное оборудование, установка которых влияет на рабочие характеристики, должен быть опломбирован или защищен другим способом на соответствующей стадии подтверждения, чтобы предотвратить вмешательство неуполномоченных на это сотрудников.