Курсовая работа (т): Модель жіночих штанів для повсякденного призначення
Режими волого-теплової обробки
впливають на якість та товарний вигляд швейних виробів. При виборі цих режимів
необхідно враховувати вид виробу, структуру та сировинний склад матеріалів і
продуктивність обладнання. Режими ВТО для виробу, що проектується, представлені
в формі таблиці 3.7.
Таблиця 3.7 - Режими волого-теплової обробки
|
№ пп |
Вид матеріалів |
Тип та марка обладнання |
Назва операції, її умовне позначення |
Температура нагрівання прасувальноїповерхні, ºС |
Зусилля пресування |
Час дії, с |
Зволоження, % |
|
|
|
|
|
|
|
|
праски |
преси |
|
|
1 |
Тканина верху «Кама» |
Дублювальний прес TRS5050 «Примула» |
Дублювання |
0-200 |
0,45 МПа |
- |
10-15 |
10 |
|
2 |
Тканина верху «Кама» |
Промисловий парогенератор PG036/1 LELIT |
Зшивний у розпрасування |
150-170 |
0,8 МПа |
5-10 |
- |
15 |
|
3 |
Тканина верху «Кама» |
Паропровітряний маникен 8710 фірми «Вайт» |
Кінцева обробка |
95-115 |
Пара 0,38 МПа повітря 0,3 МПа |
- |
- |
30 |
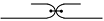
З урахуванням вибраних і
обґрунтованих способів з’єднань, методів обробки деталей та вузлів
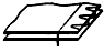
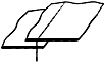
характеристика швів представлена у таблиці 3.8.
Таблиця 3.8 - Характеристика швів
|
№ п/п |
Назва шва |
Графічне зображення |
Умовне зображення |
Код шва згідно з ДСТУ ISO 4916:2005 |
Область використання |
|
1 |
Зшивний з обметаним краєм |
|
|
1.01.02 |
Бічні та крокові зрізи |
|
2 |
Зшивний в розпрасування |
|
|
1.01.05 |
Середній і бантовий зрізи |
|
3 |
Накладний з відкритими зрізами |
|
|
5.30.02 |
Настрочування обшивки бічної кишені на верхню підкладку кишені |
|
4 |
В підгин з закритим зрізом |
|
|
6.03.04 |
Обробка низу виробу |
|
5 |
Зшивний шов |
|
|
1.01.01 |
Зшивання листочок, поясу і підпояса |
|
6 |
Обшивний в «чистий край» |
|
|
2.02.03 |
Обробка верху пояка-кокетки |
|
7 |
Настрочний з обметаними зрізами |
|
|
2.02.04 |
Обробка верхнього зрізу штанів поясом-кокеткою |
|
8 |
Настрочування тасьми чи кромки на деталь |
|
|
7.02.01 |
Обробка тасьми блискавки у бічному шві |
|
9 |
Застрочування складки, виточки |
|
|
6.06.02 |
Обробка виточок |




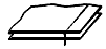

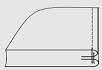

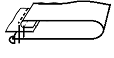
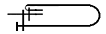


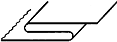
Якість і зовнішній вигляд виробів залежать від якості виконання з`єднувальних швів, вибору машин та засобів що скорочують час обробки та волого-теплової обробки, за допомогою якої виробу надають потрібну об'ємну форму, розпрасовують або запрасовують шви, усувають місцеві заломи на тканині і т. д.
Тому для даного виробу було
підібрано нитки і голки для зшивання, вибрано шви для обробки, та обладнання з
допомогою якого буде оброблятись виріб, та обладнання на якому буде
здійснюватись ВТО.
4. Розробка технологічної
послідовності виготовлення швейного виробу
Аналіз існуючої обробки виробу проводиться з точки зору трудомісткості і якості (без зміни зовнішнього вигляду виробу) по вузлах та розробка нової, більш прогресивної, на основі удосконалення методів обробки та застосування прогресивного обладнання.
Проектовані методи обробки повинні
бути тісно пов'язані з призначенням виробу та фізико-механічними властивостями
застосовуваних матеріалів.
Таблиця 4.1 - Технологічна послідовність обробки моделі виробу
Зміст неподільної операції
Спеціальність
Розряд
Затрати часу, с
Обладнання, пристрої
Запуск деталей крою у потік
1
2
3
4
5
6
1
Перевірити якість деталей крою
Р
ІІ
16
Стіл запуску
2
Скомплектувати деталі по пачках і рознести по робочих місцях
Р
ІІ
60
Стіл запуску
3
Запустити деталі в потік
Р
ІІ
50
Стіл запуску
4
Зареєструвати деталі крою в журналі запуску
Р
ІІ
14
Журнал обліку
5
Нарізати стрічку з зображенням фірмового знаку
Р
І
14
Ножиці
6
Нарізати стрічку з вмістом волокон і розміром виробу
Р
І
15
Ножиці
7
Намітити виточки на передніх і задніх половинках штанів
Р
ІІ
56
Стіл, крейда, лекало
8
Намітити місце розташування кишень на задніх половинках штанів
Р
ІІ
38
Стіл, крейда, лекало
Дублювання деталей крою
9
Продублювати пояс-кокетку
П
ІІ
20
Дублювальний прес TRS5050 «Примула»
10
Продублювати підкокетку
П
ІІ
20
Дублювальний прес TRS5050 «Примула»
11
Продублювати обшивки в бічні кишені
П
ІІ
19
Дублювальний прес TRS5050 «Примула»
12
Продублювати лінію входу в кишеню на передній половинці штанів
П
ІІ
15
Дублювальний прес TRS5050 «Примула»
13
Продублювати листочки в задні кишені
П
ІІ
10
Дублювальний прес TRS5050 «Примула»
14
Продублювати вхід у кишеню на задніх половинках штанів
П
ІІ
15
Дублювальний прес TRS5050 «Примула»
15
Обметати обшивку бічної кишені
С
ІІ
15
Машина для обметування 737F-50M1-15 “SIRUBA”
16
Обметати нижній припуск підкокетки передніх і задніх половинок штанів
С
ІІ
60
Машина для обметування 737F-50M1-15 “SIRUBA”
Початкова обробка передніх половинок штанів
17
Зшити виточки на передніх половинках штанів
Н/а
ІІІ
51
«Пфафф» 3546-1/12
18
Запрасувати талієві виточки на передніх половинках штанів в бік зрізу банту
Пр
ІІІ
50
Промисловий парогенератор PG036/1 LELIT
19
ВТО передніх половинок штанів
Пр
ІІІ
90
Промисловий парогенератор PG036/1 LELIT
20
Обметати бічні, крокові зрізи, бантів та середній зрізи передніх половинок штанів
С
ІІІ
180
Машина для обметування 737F-50M1-15 “SIRUBA”
Початкова обробка задніх половинок штанів
21
Зшити виточки на задніх половинках штанів
Н/а
ІІІ
51
«Пфафф» 3546-1/12
22
Запрасувати талієві виточки на задніх половинках штанів в бік середнього зрізу
Пр
ІІІ
50
Промисловий парогенератор PG036/1 LELIT
23
ВТО задніх половинок штанів
Пр
ІІІ
120
Промисловий парогенератор PG036/1 LELIT
24
Обметати бічні, крокові та середній зрізи задніх половинок штанів
С
ІІІ
180
Машина для обметування 737F-50M1-15 “SIRUBA”
Обробка кишені на передніх половинках штанів
25
Настрочити обшивку на верхню частину підкладки кишені
М
ІІ
40
Одноголкова універсальна машина АТ «Орша» 1022кл.
26
Пришити обшивки бокових кишень до передніх половинок штанів, підкладаючи під строчки верхню частину підкладки кишень
М
IV
139
Одноголкова універсальна машина АТ «Орша» 1022кл.
27
Вивернути припуски шва обшивання входу в бічну кишеню, виправити, утворюючи кант
Р
І
27
-
28
Припрасувати шов обшивання
Пр
ІІ
ІІ
Промисловий парогенератор PG036/1 LELIT
29
Настрочити припуски швів обшивання на обшивку
М
ІІІ
130
Одноголкова універсальна машина АТ «Орша» 1022кл.
30
Уточнити довжину лінії входу в кишеню, суміщаючи зрізи верхньої частини підкладки кишені і нижньої
Р
ІІ
56
-
31
Настрочити передню половинку штанів на відрізний бочок у верхній частині паралельно верхньому зрізу штанів та по бічному зрізу
М
ІІ
80
Одноголкова універсальна машина АТ «Орша» 1022кл.
32
Зшити зрізи підкладки кишені з одночасним обметуванням зрізів і бічного зрізу відрізного бочка
С
ІІІ
121
«Juki» - МО-6745S-CD4-360/NO77
33
Припрасувати бічні кишені штанів в готовому вигляді
Пр
ІІІ
74
Промисловий парогенератор PG036/1 LELIT
Обробка кишені на задніх половинках штанів
34
Запрасувати обшивку навпіл
П
ІІ
15
Промисловий парогенератор PG036/1 LELIT
35
Пришити обшивку до задньої половинки штанів
М
ІІ
90
Одноголкова універсальна машина АТ «Орша» 1022кл.Білорусь
36
Пришити підзор до задньої половинки штанів
М
ІІ
90
Одноголкова універсальна машина АТ «Орша» 1022кл.Білорусь
37
Розрізати вхід у кишеню
Р
ІІІ
125
Ножиці
38
Вивернути, виправити обшивку і підзор
Р
ІІ
66
-
39
Вифастригувати задню кишеню з обшивкою
Р
ІІ
250
Голка, нитка
40
Припрасувати задню кишеню
Пр
ІІ
50
Промисловий парогенератор PG036/1 LELIT
41
Пришити нижній зріз підзору до припусків пришивання обшивки
М
ІІІ
90
Одноголкова універсальна машина АТ «Орша» 1022кл.Білорусь
42
Закріпити кути обшивки
М
ІІІ
92
Одноголкова універсальна машина АТ «Орша» 1022кл.Білорусь