Дипломная (вкр): Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
1. АНАЛИЗ ЛИТЕРАТУРНЫХ ИСТОЧНОКОВ. ЦЕЛЬ И ЗАДАЧИ РАБОТЫ
2. КОНСТРУКТОРСКАЯ ЧАСТЬ
.1 Описание работы машины
.2 Разработка кинематической схемы привода
.3 Энерго - кинематический расчет привода
.3.1 Определение общего коэффициента полезного действия привода
2.3.2 Выбор электродвигателя
.3.3 Определение максимальной мощности на приводном валу
.4 Определение передаточного числа
.5 Определение частоты вращения приводного вала
.6 Определение угловой скорости и крутящего момента на приводном валу
.7 Выбор червячного редуктора
.7.1 Выбор редуктора главного привода
.7.2 Выбор мотор-редуктора привода подачи валков
.8 Ориентировочный расчет и конструирование главного приводного вала
.9 Проектирование стакана
.10 Выбор муфт
.10.1 Редуктор - вал приводной
.10.2 Мотор-редуктор - вал соединительный
.11 Эскизная компоновка вала
.12 Проверка шпоночного соединения
.13 Проверка вала на выносливость
.14 Проверка подшипников качения
.15 Проектирование винтовой пары
.15.1 Кинематический расчет
.15.3 Расчет винтовой пары на прочность
.16 Расчет клиноременной передачи главного привода
.16.1 Расчет диаметров ведущего и ведомого шкивов
.16.2 Выбор типа ремня по окружной скорости
.16.3 Уточнение передаточного числа с учетом упругого скольжения
.16.4 Определение межосевого расстояния
.16.5 Определение расчетной длины
.16.6 Оценка долговечности ремня
.17 Расчет прижимного усилия
. ИМИТАЦИОННЫЕ ИССЛЕДОВАНИЯ НАПРЯЖЕННО-ДЕФОРМИРОВАННОГО СОСТОЯНИЯ ОСНОВАНИЯ УСТАНОВКИ ЧЕТЫРЕХВАЛКОВОЙ ЛИСТОГИБОЧНОЙ МАШИНЫ
3.1 Использование трехмерных моделей для расчета изделий методами имитационного моделирования
3.2 Расчет напряженно-деформированного состояния
. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
.1 Описание конструкции детали и её назначение
.2 Анализ технологичности конструкции детали
.3 Выбор типа производства
.4 Выбор заготовки
.5 Выбор маршрута обработки
.6 Расчет и выбор припусков на обработку
.7 Выбор оборудования
.8 Выбор режущих инструментов
.9 Выбор измерительных инструментов
.10 Расчет и выбор режимов резания
.11 Расчет технического нормирования времени операций
. ПРОЕКТИРОВАНИЕ УЧАСТКА МЕХАНОСБОРОЧНОГО ЦЕХА ДЛЯ ИЗГОТОВЛЕНИЯ ДЕТАЛИ ТИПА КРЫШКА
.1 Определение типа и формы организации производства
.2 Определение годовой производственной программы
.3 Выбор формы специализации участков
.4 Определение количества основного оборудования механического участка
5.5 Определение состава и количества производственных рабочих механического участка
5.6 Предварительное определение производственной площади участка
.7 Разработка структуры механического участка
.8 Определение расхода инструмента
.9 Организация и планирование ремонтных работ на участке
.10 Определение численности ремонтного персонала участка
.11 Разработка плана участка и схемы расположения технологического оборудования
ЗАКЛЮЧЕНИЕ
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
ПРИЛОЖЕНИЕ 1. СПЕЦИФИКАЦИИ
ПРИЛОЖЕНИЕ 2. МАРШРУТНЫЕ КАРТЫ
ВВЕДЕНИЕ
Машиностроительное производство на данный момент времени находится далеко не на первом месте среди отраслей народного хозяйства Российской Федерации. Еще не давно предприятия машиностроения работали только с использованием оборудования достаточно устаревшего, поэтому возникла необходимость развития и модернизации. В последние годы ситуация стала меняться. На предприятиях происходит внедрение новых технологий, которые позволяют выйти на новый уровень производства и создавать продукцию высокого качества, способную конкурировать на международном рынке.
Вологодская область является одним из промышленных центров. Большое значение для нашей области и страны имеют такие предприятия, как ОАО «Северсталь» г.Череповец, Вологодский подшипниковый завод, Вологодский оптико - механический завод и другие предприятия.
Металлургические предприятия, как ООО «ССМ - Тяжмаш» постоянно ставят перед собой задачи по увеличению выпуска продукции и повышению ее качества. Решению этих задач должны способствовать следующие факторы:
реконструкция, механизация и автоматизация производственного оборудования;
улучшение технологических процессов;
повышение квалификации рабочих.
В работе будет рассмотрена четырехвалковая листогибочная машина (предназначение, конструкция, производительность и многое другое), приведены расчеты оценки структуры затрат производства; анализ различных факторов, действующих при ее эксплуатации.
1. АНАЛИЗ ЛИТЕРАТУРНЫХ ИСТОЧНИКОВ. ЦЕЛИ И ЗАДАЧИ РАБОТЫ
Четырехвалковая листогибочная машина в основном предназначена для гибки толстостенных крупногабаритных цилиндрических обечаек. В конструкции машины предусмотрена возможность наклонной установки боковых валков для гибки отдельных видов конических обечаек.
В основе данного процесса гибки лежит развальцовка и прокат металлов. Прокат - это вид обработки давлением, при котором процесс деформации металла осуществляется сдавливанием его между вращающимися валками. Окончательные размеры и форма сечения полученного прокаткой изделия определяются профилем отверстия между сжимающими металл валками.
Валки для прокатки изготовляют из углеродистой и легированной стали, а также из высокопрочного чугуна с отбеленным поверхностным слоем. Они бывают гладкими и калиброванными, т.е. имеющими ручьи определенного профиля. Ручей - это профиль выреза на боковой поверхности валка. Калибр - профиль, составляемый смежными ручьями двух валков. Предварительное обжатие заготовок производят в обжимных и черновых калибрах, окончательный профиль проката получают в чистовых калибрах.
Существуют три вида прокатки: продольная, поперечная и поперечно-винтовая. При продольной прокатке заготовка деформируется между двумя валками, которые вращаются в разные стороны, а заготовка движется поступательно перпендикулярно осям валков.
Это основной вид проката, им производят более 90 % прокатной продукции, в том числе весь сортовой и листовой прокат.
При поперечной прокатке валки вращаются в одном направлении и придают вращение заготовке. Направление вращения заготовки противоположно направлению вращения валков, а ось вращения параллельна оси вращения валков. Заготовка деформируется, вращаясь и перемещаясь вдоль оси валков. Поперечная прокатка применяется для производства профилей периодического сечения.
При поперечно - винтовой (косой) прокатке валки расположены под углом, вращаются в одну сторону и придают заготовке одновременно вращательное и поступательное движение. При этом за счет перекоса валков заготовка получает не только поперечную, но и продольную деформацию. Этим видом проката производят бесшовные трубы, периодические виды проката, шары.
Прокатку осуществляют на специальных машинах - прокатных станах, устройство которых зависит от вида прокатываемых изделий и их размеров. Основными частями прокатного стана являются привод, передаточный механизм и рабочие клети с прокатными валками.
Прокатные станы классифицируют:
по числу валков в клетях (трехвалковые - триостаны, четырехвалковые - кваростаны и т. д. );
по направлению вращения валков (нереверсивные - с постоянным направлением вращения, реверсивные - с переменным направлением вращения валков);
по назначению (обжимные, черновые, сортовые, листовые, рельсовые, трубопрокатные и т. д.);
по размеру (мелкосортные, среднесортные, крупносортные).
Крупные прокатные станы называют блюмингами или слябингами, на них стальные слитки (массой 5 - 15 тонн и более ) прокатываются в квадратные заготовки - блюмы, используемые для сортового проката, и прямоугольные листовые заготовки - слябы, используемые для листового проката. Рабочие клети сортовых станов могут располагаться в линию параллельно друг другу или последовательно друг за другом.
Станы с последовательным расположением клетей называют непрерывными, так как заготовка идет последовательно из одной клети в другую без поворотов и возвратов. Полунепрерывные станы - станы, сочетающие последовательное и параллельное расположение клетей. Непрерывные станы дают широкую возможность механизации и автоматизации процесса и применения высоких скоростей прокатки.
Продукцией прокатного производства являются как готовые изделия (балки, трубы, рельсы и др.), так и заготовки для последующей обработки ковкой, штамповкой, волочением или резанием.
Вся продукция прокатного производства делится на четыре группы:
сортовой прокат;
листовой прокат;
трубы;
специальные виды проката.
Сортовой прокат делится на простой (квадрат, круг, шестигранник, прямоугольник) и фасонный (уголок, двутавр, швеллер, рельс и др.) Листовой прокат делят на толстолистовой (толщина листа 4-160 мм ) и тонколистовой (толщина менее 4 мм ). Листы толщиной менее 0,2 мм называются фольгой.
Прокаткой получают трубы бесшовные и со швом (сварные швы). Наиболее распространенным способом получения бесшовных труб является прокатка заготовки круглого сплошного сечения сначала на специальном трубопрокатном прошивном стане поперечно - винтовой прокатки, в котором заготовка получает винтообразное движение, вследствие чего внутри ее образуется полость, а затем на стане продольной прокатки, где из полой заготовки получают трубу требуемых размеров. Сварные трубы изготавливают печной, газовой и электрической сваркой из горячекатаной ленты низкоуглеродистой стали на непрерывных прокатных станах.
К специальным видам проката относятся периодический прокат, колеса, кольца, шары. Периодический прокат имеет закономерно изменяющееся, периодически повторяющийся по длине сечение. Полученные периодической прокаткой профили представляют собой цепь деталей, имеющих различную форму и размеры ( шатуны, оси, валы, рычаги и др.) и являющихся заготовками для последующей ковки и штамповки. Производительность ковки и штамповки из заготовок периодического проката на 25-35 % выше, чем из обычного проката, расход штампов ниже, экономия металла 20-30%.
Гнутые профили, используемые в строительстве зданий, получают прокаткой стального листа, ленты, швеллеров, уголков на роликогибочных станах периодического и непрерывного действия. Прокаткой цветных металлов и их сплавов получают полосы, листы, ленты, трубы и другие профили. В основном этот процесс прокатки состоит из тех же операций, что и прокатка стали.
Прокатка бывает горячей и холодной. Наибольшее распространение имеет горячая прокатка. Холодную прокатку применяют для получения тонких изделий, например листов малой толщины, стальных полос. Возникающий при этом наклеп устраняется последующим отжигом.
Процесс бесслитковой прокатки заключается в совмещенных разливке и прокатке полуфабрикатов из цветных металлов и их сплавов ( листов, лент, полос ), которые получают заливкой жидкого металла в зазор между двумя охлаждаемыми водой вращающимися валками. Этот способ удешевляет и упрощает изготовление изделий, так как исключаются отливка слитков и подготовка их к прокатке.
Производство труб с одним сварным швом включает в себя следующие работы:
гибка цилиндрических обечаек на листогибочных вальцах;
прихватка заготовок;
односторонняя сварка с обратным формированием шва на подушке;
нагрев в печи ( нормализация );
обрезка концевых участков;
торцовка и снятие фасок.
Основным формоизменяющим оборудованием, относимым к прокатному, является формовочное ( непрерывные станы подгибки кромок, прессы и гибочные вальцы ) и сварочное оборудование ( станы наружной и внутренней сварки ).
Формовочные прессы имеют ряд преимуществ по сравнению с листогибочными вальцами при изготовлении заготовки для труб большого диаметра. Формовочные прессы позволяют формовать заготовку длиной 12-18 мм, производительность их в 3 раза выше гибочных вальцев; точность геометрической формы заготовки выше, что облегчает процесс сварки. Однако листогибочные вальцы проще по конструкции и значительно уменьшают удельные капиталовложения. Благодаря этому чаще всего в производстве применяются вальцы.
При гибке в вальцах лист изгибается вдоль продольной оси между тремя или четырьмя валками. Лист, опираясь на боковые валки, прогибается под действием верхнего валка и вследствие его вращения принимает цилиндрическую форму. Диаметр заготовки определяется установкой верхнего валка большего диаметра относительно нижних валков. В трехвалковых вальцах получают заготовку, имеющую прямолинейные участки по краям листа. При использовании четырехвалковых вальцов благодаря соответствующей установке крайних холостых валков получают заготовку более правильной формы.
Заготовка для цилиндрических обечаек выполняется прямоугольной, со строго параллельными продольными кромками шириной, подсчитанной с учетом требующегося зазора. Если для сварки продольного шва требуется разделка кромок, она производится у плоской заготовки.
Заготовка заводится в машину до упора в противоположный боковой валок (рисунок 1а). Перемещением вверх нижнего валка заготовка зажимается между верхним и нижним валками, производится гибка заготовки на узком участке путем сжатия боковых валков (рисунок 1б,1в).
Включением вращения валков, заготовка до самой кромки сгибается на конечный радиус. После этого валки устанавливаются по симметричной, сгибается средний участок заготовки на промежуточный радиус (рисунок 1г ). Подгибка второго конца заготовки осуществляется тем же способом, как и первого. Затем за один - два пропуска заготовка сгибается на окончательный радиус (рисунок 1д,1е). Количество пропусков зависит от марки стали заготовки и квалификации гибщика.
В машиностроении одним из наиболее важных этапов производства является конструкторская подготовка производства. Конструкторская подготовка производства - это важнейший этап создания нового изделия. От организации КПП зависят качество выпускаемых машин, их надежность и экономическая эффективность. КПП является не только техническим, но и экономико - организационным этапом.
Правильная организация КПП в большей степени зависит от технических требований, поставленных перед конструкторами. Она оказывает решающее влияние как на технологическую подготовку производства, так и на технико-экономические показатели работы предприятия.
Опыт показывает, что процессы и темпы внедрения достижений науки и
техники в производство наиболее эффективны, когда конструкторская подготовка
органически связывается с научной, технологической и организационной
подготовкой производства.
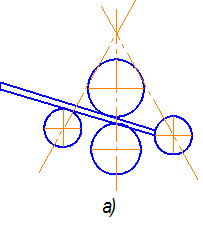
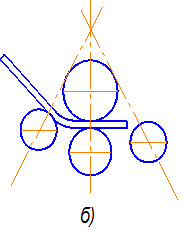
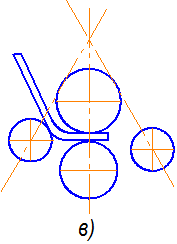
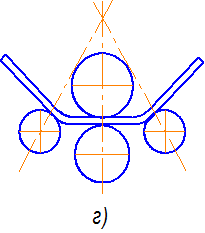
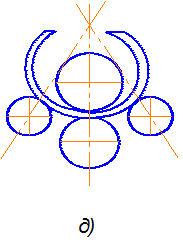
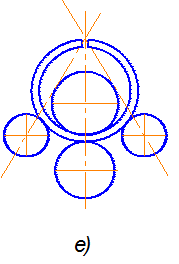
Рисунок 1.1- Процесс гибки обечаек
На практике в машиностроительном производстве станки и оборудование подвергаются физическому и моральному износу.