Дипломная (вкр): Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
Кз - коэффициент загрузки оборудования.
Принимается расчетное значение для соответствующего типа оборудования, а если его нет, то среднее значение по участку.
Для токарной:
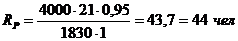
Для сверлильной:
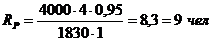
Для фрезерной:
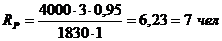
Количество
наладчиков определяется:
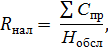 (5.18)
где ∑Спр - принятое количество станков данной группы;
Нобсл - норма обслуживания станков одним наладчиком,
Для токарных станков:
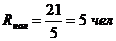
Для сверлильных станков:
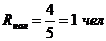
Для фрезерных станков:
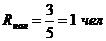
После
расчета численности рабочих осуществляется их распределение по сменам и
составляется ведомость работающих, таблица 5.5.
Таблица 5.5 - Ведомость работающих на участке
|
№ |
Количество работающих |
Всего |
||
|
|
|
в первую смену |
во вторую смену |
|
|
1 |
Производственные рабочие Итого |
30 |
30 |
60 |
|
2 |
Вспомогательные рабочие: - наладчик Итого |
4 |
3 |
7 |
|
3 |
Руководители: - начальник участка - старший мастер -мастер смены Итого |
1 1 1 |
1 |
1 1 2 |
|
Всего работников |
37 |
34 |
71 |
|
5.6 Предварительное определение производственной
площади участка
На данном этапе рассчитываются ориентировочные размеры производственной площади участка.
Производственная площадь участка рассчитывается как:
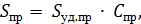 = 20 · 28 = 560 м2
где: Sуд.пр - удельная площадь, приходящаяся на 1 производственный
станок, м2,уд.пр принимается из расчета 20 - 25 м2 на 1 станок.
5.7 Разработка структуры механического участка
Структура механического участка - логические взаимоотношения уровней его управления и функциональных служб, построенные в такой форме, которая позволяет наиболее эффективно реализовывать технологические процессы изготовления деталей. Структура проектируемого участка должна определяться содержанием технологического процесса изготовления деталей.
Система обеспечения состоит из систем:
инструментального обеспечения;
ремонтного обслуживания;
В систему инструментального обеспечения входят:
инструментально - раздаточный склад (ИРС) и (или) инструментально -
раздаточная кладовая (ИРК).
5.8 Определение расхода инструмента
Методы расчета расхода инструментальной оснастки различаются в зависимости от типа производства.
Для серийного производства рассчитывается машинное время работы
инструмента на токарном станке до полного его износа по формуле:
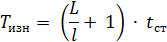
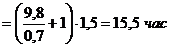
где: L - допустимая величина стачивания рабочей части инструмента при переточке, мм:- средняя величина слоя, снимаемого с рабочей части инструмента при каждой переточке, мм;ст - стойкость инструмента (время машинной работы инструмента между двумя его переточками), час.
Средние нормативы износа и стойкости режущих инструментов принимаются по таблице 5.6.
Аналогично рассчитывается машинное время работы инструмента на сверлильном станке до полного его износа:
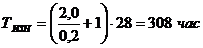
Машинное время износа инструмента на фрезерном станке:
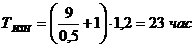
В
мелкосерийном производстве для токарного станка расход режущего инструмента за
год рассчитывается по формуле:
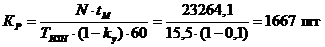 (4.2)
где: kу - коэффициент случайной убыли инструмента (принимается по статистическим данным и колеблется в пределах от 0,05 до 0,1)
Для сверлильного станка расход режущего инструмента за год:
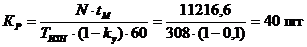
Для
токарного станка расход режущего инструмента за год:
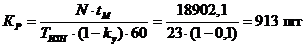
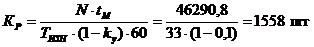
Норма
износа измерительного инструмента на программу (штангенциркуля) m0 может быть
определена по формуле:
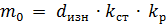 = 10 · 3100 · 2,5 = 7750
где dизн - величина допустимого износа в мкм по нормативным документам;ст - норматив стойкости измерительного инструмента (число промеров на 1 мкм износа инструмента);р - коэффициент ремонта (равен числу восстановительных ремонтов,
Расход мерительного инструмента (штангенциркуля) определяется по формуле:
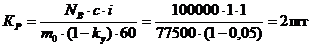
Расход мерительного инструмента (пробка) определяется по формуле:
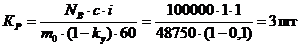
Результаты
расчета среднегодового расхода инструмента представлены в таблице 5.6.
Таблица 5.6 - Ведомость расхода инструмента
|
№ |
Операция |
Инструмент |
Вид инструмента |
Расход, шт. |
|
005 |
Токарная |
Режущий |
Резец токарный проходной (черновой) |
1667 |
|
|
|
|
Резец токарный проходной (чистовой) |
1558 |
|
|
|
Мерительный |
Штангенциркуль |
1 |
|
010 |
Сверлильная |
Режущий |
Сверло |
40 |
|
|
|
Мерительный |
калибр-пробка |
1 |
|
020 |
Фрезерная |
Режущий |
Фреза |
913 |
|
|
|
Мерительный |
калибр-пробка |
2 |
5.9 Организация и планирование ремонтных работ
на участке
Структура ремонтного цикла между двумя капитальными ремонтами (КР) для
станков массой до 10 т, устанавливаемых на проектируемом участке состоит из 5
осмотров (О) и 4 текущих ремонтов(ТР), таблица 5.7:
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР.
Таблица 5.7 - Структура межремонтного цикла металлорежущих станков
|
Вид оборудова-ния |
Группа оборудова-ния |
Масса, тн |
Структура межремонтного цикла |
Количество текущих ремонтов |
Количество плановых осмотров |
|
Металло-режущие станки |
Токарные, фрезерные, шлифовальные и др. |
до 10 |
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР |
4 |
5 |
Определяем среднюю ремонтную сложность станков на участке, данные сводим
в таблицу 5.8.
Таблица 5.8 - Средняя категория сложности ремонта металлорежущих станков
|
№ |
Оборудование |
Средняя категория сложности ремонта |
|
1 |
Токарные станки с ЧПУ |
13 |
|
2 |
Токарно - револьверные станки |
10 |
|
3 |
Токарно - карусельные станки |
24 |
|
4 |
Токарные автоматы |
18 |
|
5 |
Сверлильные станки |
8 |
|
6 |
Фрезерные станки |
10 |
|
7 |
Расточные станки |
12 |
|
8 |
Плоскошлифовальные станки |
10 |
|
9 |
Круглошлифовальные станки |
10 |
|
10 |
Внутришлифовальные станки |
9 |
|
11 |
Протяжные |
12 |
|
12 |
Прочие |
13 |
Для токарных станков приведенное количество ремонтных единиц Nпр равно:
Nпр = ΣNi · Ri = (21 · 13) = 237
где Ni - количество единиц оборудования i - го вида;- категория сложности ремонта i - го технологического оборудования.
Для сверлильных станков приведенное количество ремонтных единиц равно:
пр = ΣNi · Ri = (4 · 12) = 48
Для фрезерных станков:
Nпр = ΣNi · Ri = (3 · 10) = 30
Рассчитываем продолжительность ремонтного цикла, длительность ремонтного цикла в календарном времени, длительность межремонтного периода и периодичность межосмотрового обслуживания.
Ремонтный цикл для металлорежущих станков:
Трц = 16800 · βом · βпи · βто · βв · βд · βкм = 16800 · 1 ·1,1 ·1 ·1 ·1 ·1 =
18480 час = 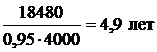
где: 16800 - нормативный ремонтный цикл, час;
βом - коэффициент, учитывающий род обрабатываемого материала, для стали - 1;
βпи - коэффициент, учитывающий условия эксплуатации оборудования, для нормальных условий - 1,1;
βто, βв, βд, βкм - коэффициенты, учитывающие точность, возраст, долговечность и категорию массы, принимаем равными - 1.
Межремонтный период Тмр и периодичность технического обслуживания Тто
определяются по формулам:
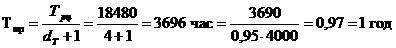
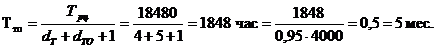
где dт и dТО - число текущих ремонтов и технических обслуживаний.
Далее определяем необходимые объемы ремонтных работ для каждой единицы технологического оборудования механического участка.
Средний годовой объем ремонтных работ по видам (слесарные, станочные, сварочные, покрасочные и т.п.) по ремонту и межремонтному обслуживанию можно по формуле:
Для токарных станков:
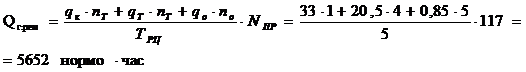
где: qk, qТ, qо - трудоемкости соответственно капитального ремонта, текущего ремонта и осмотров на одну ремонтную единицу.
Для
сверлильных станков:
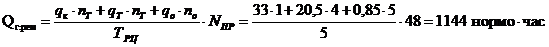
Для
фрезерных станков:
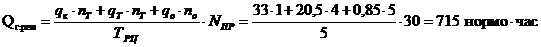
5.10 Определение численности ремонтного
персонала участка
Количество станочников и наладчиков определяется как:
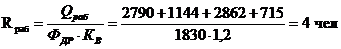
где Qраб - средний годовой объем станочных, слесарных и прочих работ, час;
Кв - коэффициент выполнения норм (1,1 ÷ 1,2).
Полученные данные сводим в таблицу 5.9.
5.11 Разработка плана участка и схемы
расположения технологического оборудования
Определяем общую площадь участка.
При расстановке оборудования необходимо стремиться к рациональному
использованию подкрановых площадей, для чего все станки следует распределить по
группам в зависимости от размеров и массы изготавливаемых деталей и размещать
эти группы в пролетах, оборудованных крановым оборудованием соответствующей
грузоподъемности. Оборудование может устанавливаться в пролете в два, три и
четыре ряда в зависимости от его размеров и ширины пролета. При расположении в
два ряда вдоль пролета посредине предусматривается проезд для транспорта, при
трех рядах продольных проездов может быть два или один. В последнем случае
проезд образуется между одинарным сдвоенным рядами оборудования.
Таблица 5.9 - Ведомость технологического оборудования участка подлежащего обслуживанию и ремонту обслуживанию и ремонту
|
Оборудование |
Количество |
Средняя категория сложности |
Приведенное количество ремонтных единиц |
Структура межремонтного цикла |
Продолжительность межремонтного цикла, лет |
Длительность межремонтного периода, месяцев |
Периодичность межосмотрового обслуживания, месяцев |
Среднегодовой объем ремонтных работ, час |
||
|
|
|
|
|
|
|
|
|
слесарных |
станочных |
прочих |
|
Токарный |
9 |
13 |
117 |
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР |
4,9 |
12 |
5 |
2790 |
||
|
Сверлильный |
4 |
12 |
48 |
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР |
5 |
12 |
5 |
1144 |
||
|
Токарный |
12 |
12 |
120 |
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР |
5 |
12 |
5 |
2862 |
||
|
Фрезерный |
3 |
10 |
30 |
КР-О-ТР-О-ТР-О-ТР-О-ТР-О-КР |
5 |
12 |
5 |
715 |
||
|
Итого |
28 |
47 |
315 |
- |
- |
- |
- |
7511 |
||
План разработанного участка показан на рисунке 5.1.
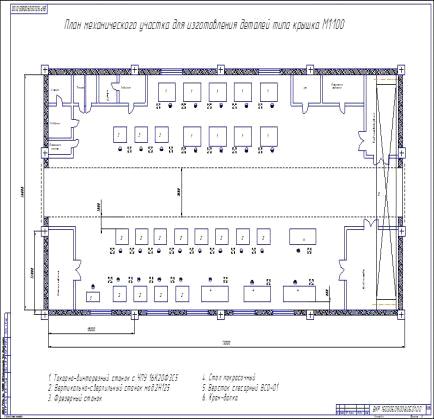
Рисунок 5.1- План участка машиностроительного цеха
Заключение
В представленной работе была проведена модернизация четырехвалковой листогибочной машины. Проект состоит из пяти основных разделов: анализ литературных источников, конструкторская часть, технологическая часть, проектирование участка машиностроительного цеха.
В процессе выполнения работы были рассмотрены следующие задачи:
спроектирован привод перемещения и вращения валков листогибочной машины;
изменен ход движения прижимных валков;
разработана винтовая и клиноременная передачи;
проведены необходимые расчеты на выносливость.
В технологической части проекта была рассмотрена комплексная деталь, составлен маршрут её обработки, подобраны режущие инструменты, рассчитаны режимы резания, выбраны станочные и инструментальные приспособления, средства измерения и контроля размеров. При выборе режущего инструмента предпочтение отдавалось режущему инструменту из твердого сплава.
В заключении можно сделать вывод, что модернизация машин и оборудования в целом решает задачи повышения технологического уровня машиностроения, увеличения производительности и получения высоких технико - экономических показателей продукции.
Список используемой литературы
1 Анурьев, В. И. Справочник конструктора-машиностроителя : в 3 т. . Т. 1 / В. И. Анурьев ; под ред. И. Н. Жестковой . - 8-е изд., перераб. и доп. . - Москва : Машиностроение , 2001 . - 920 с.
Анурьев, В. И. Справочник конструктора-машиностроителя : в 3 т. . Т. 2 / В. И. Анурьев ; под ред. И. Н. Жестковой . - 8-е изд., перераб. и доп. . - Москва : Машиностроение , 2001 . - 900 с.
Анурьев, В. И. Справочник конструктора-машиностроителя : в 3 т. . Т. 3 / В. И. Анурьев ; под ред. И. Н. Жестковой . - 8-е изд., перераб. и доп. . - Москва : Машиностроение , 2001 . - 858 с.
Иванов, М. Н. Детали машин : учеб. для втузов / М. Н. Иванов, В. А. Финогенов . - Москва : Абрис , 2013 . - 406, [1] с.
Дунаев, П. Ф. Конструирование узлов и деталей машин : учеб. пособие для вузов / П. Ф. Дунаев, О. П. Леликов . - 10-е изд., стер. . - Москва : Academia , 2007 . - 495, [1] с.
Барановский Ю.В. Режимы резания металлов.: cправочник / под ред. Ю.В. Барановского. - 3-е изд., перераб. и доп. - Москва: Машиностроение, 1972. - 409с.
Егоров, М. Е. Технология машиностроения : учебник для машиностроит. вузов и фак. / М. Е. Егоров, В. И. Дементьев, В. Л. Дмитриев ; под ред. М. Е. Егорова . - 2-е изд., доп. . - Москва : Высш. шк. , 1976 . - 534 с.
Горбацевич, А. Ф. Курсовое проектирование по технологии машиностроения : учебное пособие для вузов / А. Ф. Горбацевич, В. А. Шкред . - Изд. 5-е, стер. ; Перепеч. с 4-го изд. 1983 г. . - Москва : Альянс , 2007 . - 255, [1] с.
Горбунов В.И. Обработка металлов резанием, металлорежущий инструмент и станки/ В.И. Горбунов. - Москва: Машиностроение, 1981.- 287с.
Добрыднев И.С. Курсовое проектирование по предмету технология машиностроения / И.С. Добрыднев. - Москва: Машиностроение, 1984. - 359с.