Дипломная (вкр): Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
5. Проектирование механического участка для
обработки детали типа «крышка подшипника»
.1 Определение типа и формы организации
производства
В зависимости от размера производственной программы, характера продукции (массы, размеров и т.д.), а также технических и экономических условий осуществления производственного процесса различают три типа производства: единичное (индивидуальное), серийное и массовое.
В соответствии с ГОСТ 14.004 - 83, показателем для определения типа
функционирующего производства является коэффициент закрепления операций:
Кзо =  (5.1)
где: Чоп - число технологических операций, подлежащих выполнению цехом или участком;
Спр - число рабочих мест, выполняющих эти операции.
Согласно ГОСТ 14.004 - 83:
для массового производства коэффициент Кзо = 1;
для крупносерийного 1 ≤ Кзо ≤ 10;
для среднесерийного 10 ≤ Кзо ≤ 20;
для мелкосерийного 20 ≤ Кзо ≤ 40.
Далее необходима проверка принятых решений после определения количества основного оборудования. В данном курсовом проекте мы проектируем машиностроительный участок мелкосерийного производства.
После определения типа производства устанавливают форму его организации. Форма организации производства может быть поточной и не поточной. Далее она будет определять способ расположения оборудования и рабочих мест, схему движения обрабатываемых объектов и т.д.
Для мелко и среднесерийного производства принимается не поточная форма организации.
Для серийного производства количество деталей в партии запуска
определяется упрощенным способом:
 (5.2)
где: D - количество деталей по годовой программе с запасными частями, шт.;
t - число дней, на которые необходимо иметь страховочный запас деталей для бесперебойной работы (сборки). Нормальным считается:
- для крупных деталей (св. 20 кг) - на 2 - 3 дня;
- для мелких 5 - 10 дней.
Ф - число рабочих дней в году, 250 - 260.
Полученное количество деталей округляется до большего.
5.2 Определение годовой производственной
программы
Проектирование по приведенной программе также предусматривает наличие разработанных технологических процессов, но только для деталей - представителей групп, объединенных по признаку конструктивного или технологического сходства. В этом случае, все подлежащие изготовлению изделия приводятся к нескольким типовым, являющимся наиболее характерными для каждой группы. Проектирование по приведенной программе характерно для цехов мелко и среднесерийного производства.
Для определения приведенной программы все изделия разбивают на группы по конструктивным или технологическим признакам. Группа представляется одним типовым изделием - представителем, к которому предъявляются следующие требования:
- число изделий - представителей должно быть преобладающим в годовой программе:
- их общая трудоемкость должна составлять значительную часть от общей трудоемкости данной группы.
Расчет приведенной программы заключается в определении условного объема выпуска деталей - представителей. Вместо всей номенклатуры деталей, входящих в группу.
Для каждого наименования деталей расчет производится по формуле:
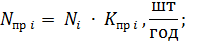 (5.3)
где:- заданный объем выпуска деталей i - го наименования;пр i -
коэффициент приведения деталей i - го наименования, характеризующий
трудоемкость данной детали по сравнению с деталью - представителем:
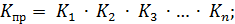 (5.4)
K1 - коэффициент приведения по массе; для геометрически подобных деталей.
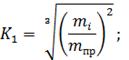 (5.5)
- масса приводимой детали, кг;пр - масса детали - представителя, кг;-
коэффициент приведения по серийности:
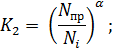 (5.6)
пр и Ni - программа выпуска соответственно детали - представителя и приводимой детали;
α - показатель степени, равный 0,15 для объектов легкого и среднего машиностроения и 0,2 для объектов тяжелого машиностроения;
Исходя из материалов, имеющихся в распоряжении студента и руководителя производственную программу цеха (фонд производственного времени цеха) можно задать в нормо-часах. Трудоемкость (станкоемкость) одного производственного участка на основании данных производственной деятельности машиностроительных предприятий может составлять 25000 ÷ 50000 станко-ч., а трудоемкость цеха - от 250000 до 750000 станко-час. При курсовом проектировании и работе над ВКР программа цеха должна соответствовать малому цеху (100 ÷ 150 единиц основного оборудования), т.е. составлять 400000 ÷ 550000 нормо-час.
Так как годовая производственная программа точно не установлена, то
основываясь на производственном опыте проектирования механического цеха и
участков мелкосерийного производства, принимаем годовую программу
проектируемого участка 100000 нормо-час.
5.3 Выбор формы специализации участка
При подетальной специализации на участках изготавливают детали сходной конструкции, независимо от того, к какому узлу они принадлежат. Основное оборудование располагается по ходу технологического процесса на участках, которые получают название по виду производимой продукции. Подетальная специализация характерна для средне и крупносерийного производства.
Технологическая форма специализации чаще всего используется в единичном,
мелко - среднесерийном производстве. При этом участки специализируют по типам
оборудования. Последовательность расположения таких участков однородных станков
на площади цеха определяется последовательностью обработки большинства типовых
деталей. Основное достоинство технологической специализации - большая гибкость
производства при освоении новых изделий и большие возможности регулирования
загрузки оборудования. Технологическая специализация цехов и участков
применяется, главным образом, или для деталей, технологический процесс
изготовления состоит из одной-двух операций, или для сосредоточения однотипных
сложных в наладке операций (например, операции обработки зубьев зубчатых
колес). В данном проекте принимаем подетальную форму специализации участка.
5.4 Определение количества основного
оборудования механического участка
Состав основного оборудования механического цеха устанавливается на основе технологического процесса изготовления детали - представителя (представителей). В данном проекте деталь-представитель «крышка».
Технологический процесс изготовления данной детали представлен в таблице 5.1.
Работа выполняется в несколько этапов.
. Рассчитывается общее количество основного технологического оборудования
участка:
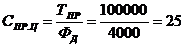 (5.7)
где:
Тпр - заданная годовая программа участка в нормо-ч, (100000).
Фд - действительный годовой фонд времени работы единицы оборудования в
часах
Таблица 5.1 - Технологический процесс изготовления детали «крышка»
|
Номер операции |
Наименование операции |
Тип и модель оборудования |
Время, мин |
Инструмент |
|
|
|
|
|
tшк |
режущий |
мерительный |
|
005 |
Токарная |
токарно-винторезный станок с ЧПУ 16К20Ф3С5 |
17,54 |
Резец: расточной; подрезной; |
Штангенциркуль |
|
015 |
Сверлильная |
вертикально-сверлильный станок мод. 2Н125 |
6,702 |
сверло Æ 7 мм 2301-0404 ГОСТ 2092-77 |
калибр-пробка ГОСТ 16780-71 |
|
020 |
Фрезерная |
Станок для обработки пазов концевыми и шпоночными фрезами |
5,28 |
фреза концевая Æ 12 мм ГОСТ 17025-71 |
Штангенциркуль |
Для разных видов оборудования этот фонд может составлять:
- для двухсменного режима работы 3800 ÷ 4015 часов (4000),
для односменного - 1900 ÷ 2010 часов.
. Распределяется по операциям оборудование участка изготовления детали - представителя (представителей), технологический процесс которой разработан.
Для этого составляем расчетную таблицу 5.2.
Распределение производится пропорционально трудоемкости выполнения операций, то есть штучно - калькуляционному времени, затрачиваемому на выполнение каждой операции.
Штучно - калькуляционное время, суммированное по всем операциям:
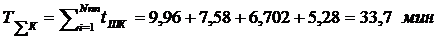 (5.8)
где: Nпр - количество операций технологического процесса.
Таблица 5.2 - Распределение по операциям оборудования участка изготовления «крышка»
|
Номер операции |
Наименование операции |
Тип и модель оборудования |
tшк, мин |
Т∑к, мин |
δТпр, ч/мин |
ΔТпр, ч |
Фд, ч |
Ср |
|
005 |
Токарная |
токарно-винторезный станок с ЧПУ 16К20Ф3С5 |
17,54 |
33,7 |
2967,36 |
24480,1 |
4000 |
8,6 |
|
015 |
Сверлильная |
вертикально-сверлильный станок мод. 2Н125 |
6,702 |
|
|
46290,8 |
4000 |
11,5 |
|
020 |
Фрезерная |
Станок для обработки пазов концевыми и шпоночными фрезами |
5,28 |
|
|
18902,1 |
4000 |
4,7 |
|
ИТОГО |
100000 |
|
24,8 |
|||||
Далее подсчитывается число нормо-часов заданной годовой программы
участка, приходящейся на одну минуту суммарного штучно - калькуляционного
времени:
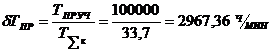 (5.9)
Затем для каждой операции технологического процесса определяется часть годовой производственной программы, приходящаяся на оборудование, выполняющее эту операцию:
Например, для токарной с ЧПУ:
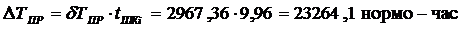 (5.10)
Расчетное количество оборудования (с точностью до сотых долей), необходимого для выполнения каждой операции:
Например, для токарной с ЧПУ:
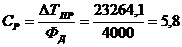 (5.11)
3. Для участка изготовления детали - представителя составляется ведомость оборудования, таблица 5.3.
Суммарные расчетные значения ∑Ср для каждой модели округляются до большего целого - принятого количества Спр.
Определяется коэффициент загрузки оборудования каждого вида:
Для токарной с ЧПУ:
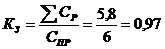 (5.12)
Полученное значение принимается как средний коэффициент загрузки по
участку.
Таблица 5.3 - Ведомость оборудования производственного участка
|
Номер операции |
Наименование операции |
Тип и модель оборудования |
tшк, мин |
Т∑к, мин |
δТпр, ч/мин |
ΔТпр, ч |
Фд, ч |
Ср |
|
005 |
Токарная |
токарно-винторезный станок с ЧПУ 16К20Ф3С5 |
17,54 |
33,7 |
2967,36 |
24480,1 |
4000 |
8,6 |
|
015 |
Сверлильная |
вертикально-сверлильный станок мод. 2Н125 |
6,702 |
|
|
46290,8 |
4000 |
11,5 |
|
020 |
Фрезерная |
Станок для обработки пазов концевыми и шпоночными фрезами |
5,28 |
|
|
18902,1 |
4000 |
4,7 |
|
ИТОГО |
100000 |
|
24,8 |
|||||
После суммирования расчетного ∑Ср.общ и принятого Спр количества
оборудования по участку определяется средний коэффициент загрузки:
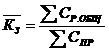 (5.13)
4. Пересчитывается общее количество производственного оборудования участка.
Общее количество оборудования цеха, полученное в п.1 пересчитывается с
учетом среднего коэффициента загрузки. Ранее расчет Спр.ц был выполнен исходя
из 100 % загрузки оборудования. Зная фактическую загрузку оборудования, его
потребное количество можно скорректировать следующим образом:
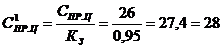 (5.14)
5.5 Определяется состав и количество
оборудования каждого типоразмера, для проектируемого механического участка
Результаты представлены в таблице 5.4.
Таблица 5.4 - Ведомость производственного оборудования участка по изготовлению детали «крышка»
|
№ п/п |
Тип оборудования |
Модель |
Расчетное количество оборудования |
Принятое количество оборудования |
Коэффициент загрузки |
|
|
|
|
∑Ср |
Спр |
Кз |
|
005 |
Токарная |
токарно-винторезный станок с ЧПУ 16К20Ф3С5 |
17,3 |
18 |
0,97 |
|
015 |
Сверлильная |
вертикально-сверлильный станок мод. 2Н125 |
2,8 |
3 |
0,96 |
|
020 |
Фрезерная |
Станок для обработки пазов концевыми и шпоночными фрезами |
4,7 |
5 |
0,94 |
|
ИТОГО |
24,8 |
26 |
0,95 средний |
||
5.5 Определение состава и количества
производственных рабочих механического участка
На данном механическом участке к работникам основного производства относятся: токари, фрезеровщики, шлифовщики.
Число производственных рабочих определяется для каждого вида оборудования
по формуле:
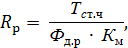 (5.15)
где Тст.ч - суммарная станкоемкость изготовления деталей на данном типе оборудования на участке (в цехе);
Фд.р. - действительный (эффективный) годовой фонд времени рабочего, ч (при проектировании можно задать в пределах 1630 ÷ 1830 ч);
Км - коэффициент многостаночного обслуживания, т.е. среднее количество станков, обслуживаемых одним рабочим.
Коэффициент многостаночного обслуживания принимается равным 1 для всех
видов универсальных станков. Для автоматизированного оборудования
рассчитывается по формуле:
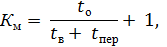 (5.16)
где tо, tв - составляющие штучного времени, мин;пер - время на переходы рабочего между станками; при расчетах можно принять 0,5 мин.
При детальных расчетах численность производственных рабочих
рассчитывается по принятому количеству единиц оборудования.
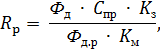 (5.17)
где Фд - действительный годовой фонд времени работы единицы оборудования, ч; 4000
Спр - принятое количество единиц оборудования данной модели;