Материал: Модернизация конструкции и технология изготовления, механизма смены увеличения визира оптического устройства
Различают два метода имитации [13]:
1. Кинематическая-имитация процесса движения элемента объекта с целью определения столкновений (коллизий).
2. Динамическая-имитация процесса исследования поведения объекта при изменении действующих нагрузок и температур. В этом случае определяется теплонапряжённое состояние объекта, а также определение напряжённо-деформированного состояния объекта.
Последняя задача была решена давно. Для определения напряжённо-деформированного состояния могут
использоваться методы имитационной физики, достаточно хорошо разработана теория
метода математической физики. Эти методы позволяют получить достаточно точные
результаты, только лишь при достаточно простой конфигурации объекта. При
сложной конфигурации объекта в САПР используется метод конечных элементов (МКЭ)
[13].
2.6 Расчет напряженно - деформированного состояния детали в
среде SolidWorksSimulation
Прежде всего, необходимо создать твердотельную модель детали в среде SolidWorks.Проводим исследование напряженно - деформированного состояния, имитируя работу стойки под действием сил, действующих со стороны корпуса обьектива.
Расчет детали «стойка» производится с использованием модуля Simulation. Модуль предназначен для расчета напряженно-деформированного состояния стержневых, пластинчатых, оболочечных и твердотельных конструкций, а также их произвольных комбинаций. Модуль Simulation организован таким образом, что в его рамках можно рассчитать все многообразие существующих конструкций, собирая их из вышеперечисленных макроэлементов. Внешняя нагрузка, так же как и условия закрепления конструкции, могут быть произвольными как по характеру, так и по местоположению.
Данный модуль позволяет решать следующие задачи [13]:
Тип анализа и их особенности;
· Линейный динамический: модальный; случайные колебания; гармонический;
· Нелинейный динамический;
· Нелинейный с учетом физической и геометрической нелинейности.
Свойства материалов:
· в нелинейном динамическом анализе для тел и оболочек: пластические по Мизесу, гиперупругие по Муни-Ривлину и Огдену, вязкоупругие, с эффектом памяти формы;
· в статическом нелинейном анализе - те же, плюс материалы с ползучестью. Поддерживается модель больших перемещений и больших пластических деформаций;
· в линейных динамических моделях можно определить коэффициенты демпфирования материалов.
Граничные и начальные условия, параметры настройки:
· для статического нелинейного анализа - история нагружения;
· для динамической модели в дополнение к статической и в зависимости от типа динамического анализа - перемещения, скорости, ускорения, спектр возбуждения, параметры гармонических нагрузок;
В зависимости от типа анализа тип и параметр модели демпфирования: модальное и Рэлеевское. Виртуальные соединители:
· болты с предварительным натягом, соединяющие как тела, оболочки;
· штифты с конечной бесконечной жесткостью;
· пружины, "сосредоточенные" и "распределенные", в том числе и с предварительным натягом. Пружины, соединяющие концентрические грани с радиальной и тангенциальной жесткостью;
· шариковые и роликовые подшипники;
· точки контактной сварки;
· жесткая связь граней;
· жесткий стержень.
Виды сеток [13]:
· многослойные анизотропные плоские и криволинейные оболочки с назначенным углом армирования для каждого слоя;
· трехслойные сэндвич-панели.
Доступны параметры, присущие динамическим эффектам: скорости, ускорения, спектральные характеристики. Абсолютное большинство результатов доступно в зависимости от времени.Для большинства всех типов можно получить кривые отклика. Анимация динамических эффектов.
Выбирая тип расчетной опоры, необходимо учитывать, что деформативные перемещения стойки - малы, и если конструкция действительной опоры допускает хотя бы небольшой поворот или перемещение, то этого достаточно чтобы считать ее неподвижной или подвижной.
Приступая к расчету, предварительно намечаем опасные сечения стойки, которые подлежат расчету. При этом учитывается характер эпюр изгибающих и крутящих моментов, структурная форма стойки и места концентрации напряжений.
Теперь проведем расчет и анализ напряженно - деформированного состояния
стойки в программной среде SolidWorksSimulation (рисунок 39).
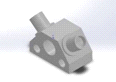
Рисунок 39 - Трехмерная модель стойки
На бобышки стойки приложим давление, создаваемое нормальной силой Fn.Фланец при расчете заменим жесткой
заделкой (рисунок 40).
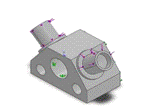
Рисунок 40 - Стойка с приложенной нагрузкой и заделкой
Для расчета стойки создаем сетку конечных элементов (рисунок 41).
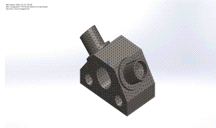
Рисунок 41 - Сетка конечных элементов
На рисунке 42 показано максимальное напряжение, а на рисунке 43 изображено
максимальное перемещение.
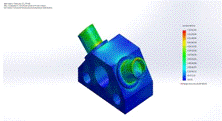
Рисунок 42 - Стойка и эпюра нормальных напряжений
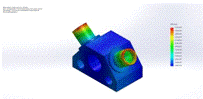
Рисунок 43 - Стойка и эпюра перемещений
По цветной легенде, находящейся около рисунка, можно определить максимальные значения того или иного параметра и сделать следующие выводы о прочностных характеристиках детали.
По диаграмме нормальных напряжений видно, что напряжения в месте давления корпуса объектива на бобышки стойки не значительны. А по диаграмме перемещений ясно, что перемещения бобышек стойки очень малы.
В ходе расчетов, проведенных методом имитационного моделирования, были
получены аппроксимированные результаты: наибольшие значения статического
напряжения и деформационного растяжения, определенных разработчиком как
допустимые при указанных нагрузках, деталь имеет необходимый запас прочности,
требуемый для безопасного использования изделия в целом.
3. Технологическая часть
3.1 Разработка технологического процесса детали «Стойка»
Для разработки технологического процесса была выбрана деталь Стойка,
представляющая собой трапецию с симметрично расположенными осями, на которые
одеваются подшипники, служащие для перемещения объектива по штангам. Сборочная
конструкция крепиться на корпусе оправы объектива, передвижение которого
позволяет менять кратность визира оптической системы танка. Конструкция детали
выполнена в виде трапеции с двумя осями. Поскольку деталь легкая, малых
размеров, сложной формы и не испытывает значительных нагрузок было решено
выполнить ее из Стали 45.
3.2 Технологический контроль чертежа
Деталь стойка представлена на формате А3 в двух проекциях - главный вид и вид сверху.
На данном чертеже нет полной информации о размерах детали. Устарели некоторые обозначения предельных отклонений и посадок на необходимые размеры. Шероховатость указана по устаревшим ГОСТам. Технические характеристики указаны не полностью.
Чертеж стойки необходимо выполнить согласно с нормами и правилами ЕСКД с
учетом исправлений и замечаний на формате А3 (рисунок 44).
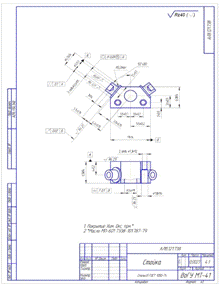
Рисунок 44 - Чертеж детали «Стойка»
3.3 Анализ технологичности конструкции
Одной из основных функций единой системы технологической подготовки производства является обеспечение технологичности конструкции изделия. Анализ технологичности требуется как для изделия в целом, так и для отдельных деталей [5].
Деталь изготовляется из стали 45, относящейся к классу качественных конструкционных сталей, которые удовлетворительно обрабатываются резанием в нетермообработанном состоянии. Материал детали имеет как отрицательные, так и положительные качества. Сталь 45 имеет максимальную прочность, надежность и износостойкость так же не обладает отпускной способностью, но считается одним из самых трудно свариваемых материалов [7]:
· Форма детали представляет собой множество прямолинейных и криволинейных плоскостей, а также имеющая отверстия.
· Жесткость детали, даже при различных модификациях, повышающие прочность, не велика, в виду малых размеров детали.
· Деталь в целом технологична.
3.4 Выбор заготовки
Исходные данные необходимые для выбора вида заготовки и способа ее получения [9, 25]:
· материал заготовки - Сталь45 ГОСТ 1050-74;
· плотность материала - 7826 кг/м3;
· масса детали - 0,0023 кг;
· годовая программа - 2000 шт.
Метод выполнения заготовок для детали определяется назначением и конструкцией детали, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью ее изготовления [1].
Для изготовления детали, были рассмотрены 4 метода получения заготовок: из прутка, ковка-штамповка, литью по выплавляемым моделям и литье под давлением. Каждый из методов в своем роде уникален [5].
Заготовки из прутка не требуют больших затрат на изготовление, как правило их можно купить с любыми размерами в сечении. Но при механической обработке уходит много материала в стружку. Для деталей малых размеров такой метод получения заготовки будет не рационален.
Заготовки, получаемые ковкой или штамповкой, приобретают очертания детали, что снижает расход материала. Поскольку деталь ответственная данный метод получения не может удовлетворять требованиям по точности размеров и шероховатости. Так же требуются затраты на изготовление штампа, что не экономично, поскольку годовая программа составляет 1500 шт. [5].
Литье по выплавляемым моделям, является одним из новых видов получения заготовок литьем. Но он требует большие временные и финансовые затраты, а так же не имеет нужной точности по размерам и шероховатости [16].
Материал детали, имеет хорошие литейные свойства, поэтому было решено
остановиться на методе литья под давлением. Такой способ получения заготовки
удовлетворяет требованиям качества поверхности [5].
3.5 Выбор структуры и плана технологического процесса
В связи с маленькими размерами детали и точности поверхностей, выполняется сразу чистовая обработка [15].
В описании технологического процесса не указывают такие операции как смазка, упаковка, нанесение специальных покрытий и другие [15].
Выберем предварительно последовательность операций и технологических
переходов. Технологический маршрут обработки детали: стойка приведён в таблице
3.1
Таблица 3.1 - Технологический маршрут обработки стойки
|
№ |
Наименование операций |
Состав переходов |
|
|
1 |
2 |
3 |
|
|
005 |
Фрезерная с ЧПУфрезеровать поверхность (базообразующая) |
1.Установить, выверить и закрепить заготовку. 2.Фрезеровать поверхность, выдерживая размеры согласно чертежу. |
|
|
010 |
Фрезерная с ЧПУфрезеровать 2 боковые поверхности последовательно |
1.Установить, выверить и закрепить деталь. 2.Фрезеровать боковые поверхности последовательно, выдерживая размеры согласно чертежу. |
|
|
015 |
Фрезерная с ЧПУ |
1.Установить, выверить и закрепить деталь. 2. Фрезеровать боковые торцы последовательно |
|
|
020 |
Фрезерная с ЧПУ |
1. фрезеровать верхнюю плоскость |
|
|
025 |
Вертикально-сверлильная с ЧПУ |
2. Центровать отв. ⌀1мм 3. Сверлить отв. ⌀3мм 4. Зенковать отв.⌀3.3мм 5. Развернуть отв.⌀3.4мм 6. Сверлить 2 отв. ⌀1.3мм 7. Рассверлить 2 отв. ⌀1.8мм |
|
|
030 |
Фрезерная с ЧПУ |
1. Фрезеровать последовательно два торца торца 2. Фрезеровать последовательно два ступенчатых контура 3. Сверлить последовательно два отверстия |
|
|
035 |
Слесарная |
1.зачистить заусенцы 2.маркировать |
|
|
040 |
Гальваническая |
- |
|
|
045 |
Контрольная |
1. Геометрическая точность размеров |
|