Материал: Модернизация конструкции и технология изготовления, механизма смены увеличения визира оптического устройства
Маршрутные и операционные карты, представлены в приложении 2,3.
3.6 Выбор типа производства
Выбор типа производства характеризуется коэффициентом закрепления
операций kз.о. его значение определяем по формуле
(3.1) [1].
 (3.1),
- где Тсршт- среднее штучное время основных операций обработки, мин;
Тсршт=6,26 мин.
N - годовая программа выпуска, шт; N= 2000 шт;
 - действительный годовой фонд времени работы оборудования, ч;
 =2070 ч.
Рассчитаем коэффициент, подставив значения в формулу (3.1)
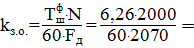 0,1(3.1),
Исходя из коэффициента загрузки оборудование, был выбран мелкосерийный
тип производства.
3.7 Расчет припуска на обработку
Существует два метода расчета припусков: аналитический (расчетный) и справочный (табличный). Для заданной поверхности детали производим расчет припусков аналитическим методом, а для остальных размеров припуски назначаем табличным методом [16].
Заготовка - отливка, материал Сталь 45. Масса заготовки 0,0053 кг. Расчет
припуска на отверстие Ø3,4 мм выполняется аналитическим
методом. Припуск на остальные поверхности будут выбраны табличным методом.
Исходные данные для расчета были занесены в таблицу 3.2 [9].
Таблица 3.2 - Исходные данные для расчета припуска
|
Технологические переходы обработки отверстия Ø3,4H8. |
Элементы припуска, мкм |
Допуск δ,мкм |
||
|
|
Rz |
T |
p |
|
|
Отливка |
40 |
100 |
10,5 |
250 |
|
Чистовая фрезерная |
5 |
5 |
0 |
27 |
Выбор и расчёт припусков на обработку производится расчётно-аналитическим
методом профессора Кована, формула (3.2) [16].
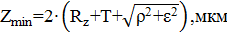 (3.2),
где Zmin- минимальный (гарантированный) припуск на обработку, мм;
Rz - высота микронеровностей, мм;
Т - глубина дефектного поверхностного слоя, мм;
ρ - пространственные отклонения заготовки, мм;
ε - погрешность закрепления заготовки, мм.
Используя исходные данные рассчитаем Zmin для нашего случая.
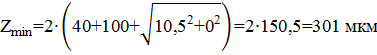
Рассчитаем минимальные и максимальные диаметры для детали и заготовки.
По исходным данным
 ,
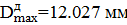 .
Минимальный диаметр заготовки рассчитывается по формуле (3.3).
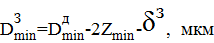 (3.3)
Подставим значения в формулу
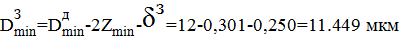
Максимальный диаметр заготовки рассчитывается по формуле (3.4).
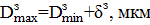 (3.4)
Подставим значения и рассчитаем максимальный диаметр заготовки.
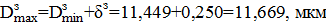
Расчет максимального и минимального припуска выполняем по формуле (3.5).
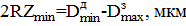 (3.5)
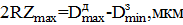
Рассчитаем припуски.
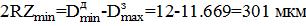
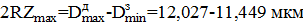
Занесем данные в таблицу 3.3.
Таблица 3.3 - Расчетные данные по припуску
|
Технологические переходы обработки отверстия Ø12H8. |
Расчетные данные |
|||||
|
|
Расчетный припуск 2RZmin,мкм |
Расчетный размер Dmin,мм |
Dmin,мм |
Dmax,мм |
2RZmin,мкм |
2RZmax,мкм |
|
Отливка |
|
12.449 |
12.449 |
12.669 |
|
|
|
Чистовая фрезерная |
301 |
12 |
12 |
12.027 |
301 |
578 |
Начертим схему расположения припусков и полей допусков при обработке
отверстия Ø12 мм рисунке 45 [7].
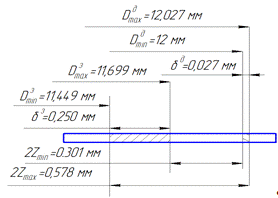
Рисунок 45 - схема расположения припусков полей допусков при обработке
отверстия Ø12 мм
Припуски на остальные поверхности выбираем из таблицы и принимаем равными 1мм.
3.8 Выбор оборудования
Распишем исходные данные для выбора станка для обработки детали.
При изготовлении детали основной вид обработки занимает фрезерование, но так же присутствует обработка отверстий.
У детали присутствуют плоские и цилиндрические поверхности сложной формы, качество которых достигает 8 квалитета точности.
Габаритные размеры заготовки очень малы 11х6,5х7,6 мм. Деталь изготавливается в условиях мелкосерийного производства.
Исходя из выше перечисленный данных, был выбран Вертикальный Обрабатывающий Центр с ЧПУ LEADWELL модель V-22i. Система ЧПУ Fanuc
Технические характеристики станка перечислены в таблице 3.4 [3].
Таблица 3.4 - Технические характеристики Matsuura H.Plus-300
|
Максимальный размер заготовки |
мм |
Ø 890 x 500 |
|
Максимальный вес заготовки |
кг |
300 |
|
Перемещение по осям X/Y/Z |
мм |
760 / 510 / 610 |
|
Размер стола |
мм |
890 x 500 |
|
Скорость вращения шпинделя |
об/мин |
8000 |
|
Быстрый ход по осям X/Y/Z |
м/мин |
60 |
|
Система ЧПУ |
|
Fanuc (Siemens) |
3.9 Выбор станочных приспособлений
Исходные данные для выбора станочных приспособлений [16]:
вид обработки;
габаритные размеры станка;
материал обрабатываемой детали;
способ настройки на размер режущего инструмента;
количество одновременно устанавливаемых деталей;
тип силового привода;
точность обработки;
тип производства.
На станке имеется паллета, на которую будет устанавливаться деталь с помощью приспособлений. На операции базообразования, деталь устанавливается на плиту с помощью пальцев и зажимается гидроприжимом.
На последующих операциях, деталь устанавливается на обработанные
поверхности (базовые) и прижимается прихватом. Дальнейшая обработка сторон
детали выполняется с помощью поворота паллеты. Так же для сверления отверстий и
нарезании резьб, деталь устанавливается на пальцы и прижимается прихватом.
3.10 Выбор режущего инструмента
Выбор режущих инструментов для основных переходов при обработке детали выполнен из исходных данных (таблица 3.5) [16]:
вид обработки;
форма и размеры обрабатываемой поверхности;
точность обрабатываемой поверхности;
марка и свойства обрабатываемого материала;
материал режущей части.
Таблица 3.5 - Инструменты для обработки
|
№ перехода |
Наименование перехода |
Наименование инструмента |
Материал режущей части |
Примечания |
|
1 |
Фрезерование торцев и поверхностей |
Фреза торцевая01.2.0234.000-00 ТУ 2-035-910-83 |
Р6М5 |
D=6мм L=57мм L=13мм |
|
2 |
Фрезерование поверхностей и торцев |
Фреза концевая 2223-0001 ГОСТ 17026-71 |
Р6М5 |
D=2мм L=39мм L=7мм |
|
3 |
Центровать отверстия |
Центровочное сверло 2317-0101 ГОСТ 14952-75 |
Р6М5 |
d=1 мм D=3.15 мм L=33.5 мм l=1.9 мм |
|
4 |
Сверлить отверстие Ø3,4мм |
Сверло спиральное 2301-3797 ГОСТ 10903-77 |
Р18 |
D=2мм L=49мм L=24мм |
|
5 |
Сверлить 2 глухих отверстия Ø2.4мм |
Сверло спиральное 2301-3797 ГОСТ 10903-77ё |
Р18 |
D=2.9мм L=61мм L=33мм |
3.11 Выбор режимов резания
Максимальное количество оборотов шпинделя выбранного станка равно 8000 об/мин. В связи с тем, что деталь и инструменты имеют малые размеры, принимаем для всех режимов n=2000 об/мин. Поскольку припуск на обработку выбран равным 1 мм, то и глубина резанья тоже будет равна 1 мм [16].
Приведем расчет режима резания для фрезерования базовой поверхности. 11h14x6.5h14. Остальные значения режимов резания будут сведены в таблицу 3.7.
Поверхность фрезеруется торцевой фрезой D=7 мм. Рассчитаем скорость резания по формуле (3.6) [16].
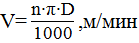 (3.6)
- где n- число оборотов шпинделя, об/мин
D- Диаметр фрезы, мм
Подставим значения в формулу
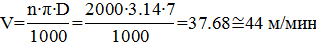
Подачу на зуб примем равной Sz=0.05 мм/зуб.
Расчет полной подачи выполняется по формуле (3.7).
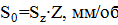 (3.7)
- где Z-число зубьев
Подставив значения в формулу, полная подача будет равна:
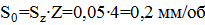
Определим минутную подачу по формуле (3.8).
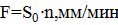 (3.8)
Найдем значение подачи
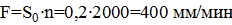
Сведем все значения по всем переходам в таблицу 3.6
Таблица 3.6 - Режимы резания
|
Операция |
Переход |
n |
t |
V |
S0 |
F |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
005 |
2 |
2000 |
1 |
28 |
0.2 |
400 |
|
010 |
2 |
2000 |
1 |
28 |
0.2 |
400 |
|
|
3 |
|
|
28 |
0.2 |
400 |
|
|
4 |
|
|
28 |
0.2 |
400 |
|
|
5 |
|
- |
6 |
0,02 |
40 |
|
|
6 |
|
- |
12 |
0,038 |
76 |
|
|
7 |
|
- |
|
|
|
|
|
8 |
2000 |
1 |
28 |
0.2 |
400 |
|
|
9 |
|
|
28 |
0.2 |
400 |
|
|
10 |
|
|
13 |
0.2 |
400 |
|
015 |
2 |
2000 |
- |
6 |
0,02 |
40 |
|
|
3 |
|
- |
18 |
0.058 |
116 |
|
|
4 |
|
- |
12 |
0,038 |
76 |
|
|
5 |
|
- |
|
|
|
|
|
6 |
2000 |
- |
6 |
0,02 |
40 |
|
|
7 |
|
- |
12 |
0,038 |
76 |
|
|
8 |
|
- |
|
|
|
|
030 |
2 |
2000 |
|
314 |
2.8 |
5600 |
|
|
3 |
|
|
314 |
2.8 |
5600 |
|
035 |
2 |
2000 |
|
314 |
2.8 |
5600 |