Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
принудительной коммутации тиристора в сварочной цепи
Специфика работы схемы принудительной коммутации в сварочной цепи обуславливается статическими и динамическими характеристиками источника и дуги, характером плавления и переноса электродного металла, процессом возбуждения дуги, технологическими требованиями и так далее.
Исходя из указанных факторов отличительные особенности работы схемы принудительной коммутации могут быть записаны следующим образом:
1)Относительно низкое напряжение, не более 35-40 В при горении дуги и 70 В при холостом ходе источника.
2)Относительно большие токи - до 1500 А.
3)Постоянная времени сварочной дуги и цепи соизмерима с периодом коммутации и даже меньше его. То есть при нормальном режиме горения дуги за время импульса сварочный ток может достигнуть установившегося значения.
4)Возможны короткие замыкания, являющиеся нормальным режимом работы. Короткие замыкания могут происходить при холостом ходе и горении дуги. Короткие замыкания при холостом ходе обуславливаются процессом возбуждения сварочной дуги с плавящимся электродом. Как правило оно осуществляется закорачиванием дугового промежутка электродом на изделие. В процессе сварки могут происходить короткие замыкания, обусловленные переходом капель расплавленного электродного металла в сварочную ванну с закорачиванием каплей дугового промежутка. Поэтому схема принудительной коммутации должна быть в состоянии отключить ток короткого замыкания в любой момент времени как при закорачивании дугового промежутка при холостом ходе, так и при горении дуги. Кроме того, схема принудительной коммутации должна исключать или ограничивать до минимума раскачку напряжения на коммутирующем конденсаторе при включении нагрузки.
5)Во многих случаях по технологическим соображениям недопустимо прохождение коммутационных токов схемы принудительной коммутации через нагрузку - сварочную дугу. В частности к таким случаям можно отнести импульсно-дуговоую свар-
58
ку неплавящимся электродом. В этом случае коммутационные токи, проходящие через сварочную дугу в конце каждого импульса, будут разрушать вольфрамовый электрод и оттеснять изпод электрода сварочную ванну, в результате чего при кристаллизации образуется кратер.
При сварке углекислым газом с короткими замыканиями также недопустимо прохождение коммутационных токов через дугу.
6)Вследствие того, что обмотки сварочных источников обладают индуктивностью, на них при прерывании сварочного тока возникают перенапряжения, которые могут вывести из строя элементы схемы принудительной коммутации.
7)К схемам принудительной коммутации в сварочной цепи предъявляется требование повышенной надежности работы, поскольку при импульсном питании ток в импульсе значительно превосходит допустимый непрерывный ток для сварки конкретной детали и в случае срыва коммутации произойдет неисправимый брак - прожег изделия.
8)Схема принудительной коммутации должна быть универсальной, то есть использоваться для всех видов сварки.
Кроме того, учитывая, что в настоящее время существует довольно большой парк источников питания для сварки постоянным током, целесообразно иметь к ним модуляторы сварочного тока в виде приставок, позволяющих осуществлять импульснодуговой процесс.
3.3.Разработка принципиальных схем модуляторов
59
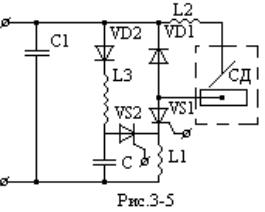
Наиболее полно всем особенностям работы в сварочной цепи удовлетворяет схема принудительной коммутации последовательного типа [ 70 ], приведенная на рис. 3-5. В этой схеме конденсатор С резонансно заряжается через дроссель L3 и блокирующий диод VD2 от источни-
ка питания. Напряжение заряда зависит от добротности контура. Когда отпирается тиристор VS2, конденсатор С перезаряжается через дроссель L1 и на катоде VS1 появляется положительное напряжение, что приводит к его включению.
Тиристор VS2 выключается, когда ток в колебательном контуре VS2-L1-C изменит свое направление. Условие нормальной работы схемы - амплитуда тока в колебательном контуре должна превышать максимальное значение тока через силовой тиристор VS1. Для получения малого времени восстановления управляемости силового тиристора необходимо, чтобы через него в период восстановления запирающей способности в прямом направлении протекал достаточно высокий обратный ток. Для этой цели служит конденсатор С1. Заряд конденсатора С в этой схеме можно также осуществить от дополнительного источника. Известно применение модифицированной схемы с зарядом коммутирующего конденсатора С от отдельного источника через омическое сопротивление [71]. Однако заряд конденсатора через сопротивление является неэкономичным, а наличие источника повышенного напряжения усложняет схему и в случае питания от автономного сварочного источника требует дополнительного преобразователя для получения повышенного напряжения.
На основе схемы принудительной коммутации последовательного типа было разработано устройство для сварки [72] и модулятор сварочного тока [73], варианты которых пригодны для сварки от источников с жесткой и крутопадающей внешней характеристиками. Каждый вариант имеет свою специфику протекания электромагнитных процессов и расчета. Узел коммутации
60

имеет одинаковую схему, различие только в схеме заряда, коммутирующем конденсаторе.
3.3.1. Модулятор тока для работы с источником, имеющим крутопадающую характеристику
Принципиальная электрическая схема модулятора приведена на рис. 3-6. В этой схеме сопротивление Rб служит для протекания дежурного тока во время закрытого состояния тиристора VS1. Lu и Rэ - индуктивность обмоток и эквивалентное сопротивление сварочного источника соответственно, которые обязательно должны учитываться при рассмотрении электромагнитных процессов в модуляторе. На рис. 3-7 представлены эпюры токов и напряжений элементов схемы (3-6). Для анализа процессов в схеме принудительной коммутации на протяжении одного периода разобьем его на этапы. Первый этап начинается в момент включения вспомогательного тиристора VS2 и характеризуется протеканием импульса обратного тока через находящийся во включенном состоянии силовой тиристор VS1. Так как нагрузка зашунтирована в обратном направлении диодом VD1, то это время пренебрежимо мало. На втором этапе происходит резонансный перезаряд конденсатора С по цепи VS2 - L1 ( интервал времени t3 - t6). Энергия дросселя L1, запасенная от тока нагрузки, переходит в конденсатор. На третьем этапе ( интерваал времени t6 - t9 ) коммутирующий конденсатор под действием своего напряжения и напряжения источника перезаряжается до напряжения Uco, которое является начальным для следующего цикла коммутации.
61
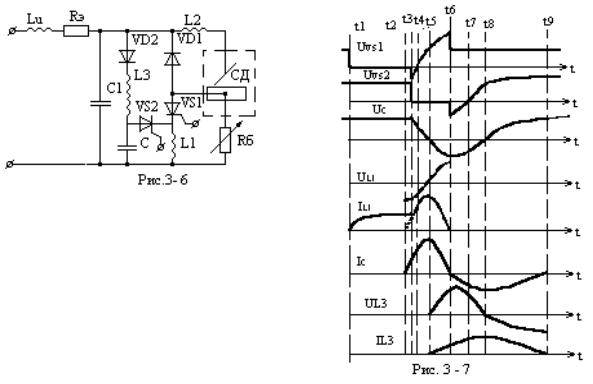
Поскольку сварочный источник обладает сопротивлением, дополнительных мер для ограничения напряжения на конденсаторе С не требуется, вопрос заключается лишь в правильном подборе добротности зарядного контура.
3.3.2. Модулятор тока для работы с источником, имеющим жесткую внешнюю характеристику
При питании от источника с жесткой характеристикой внутреннее сопротивление его незначительно, поэтому добротность зарядного контура велика и напряжение на коммутирующем конденсаторе может достигать значительной величины.
Величина сварочного тока при питании от источника с жесткой характеристикой регулируется главным образом скоростью подачи электродной проволоки, напряжение холостого хода практически изменяется мало. При постоянном значении напряжения холостого хода ток короткого замыкания определяется только сопротивлением сварочной цепи и вылета электрода и практически не зависит от величины сварочного тока. Следовательно, схема принудительной коммутации должна быть в состоянии отключать ток короткого замыкания как при холостом
62