Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
А.И. Зайцев, И.А. Чуриков
МОДУЛЯТОРЫ ТОКА ДЛЯ ИМПУЛЬСНО_ДУГОВОЙ СВАРКИ
Воронеж 2001
3
Введение
Важной задачей в области сварки является активное управление технологическим процессом с целью получения высококачественных соединений, в частности, процессом электрической дуговой сварки плавящимся электродом, которая получила наибольшее распространение.
Вследствие капельного переноса расплавленного электродного металла в сварочную ванну, процесс сварки носит дискретный характер, состоящий из периодически повторяющихся микроциклов. Металлургические реакции в электродном металле протекают в основном на стадии капли. От идентичности протекания микроциклов зависит стабильность формирования шва и свойства наплавленного металла. Однако из-за ряда причин как внутренних, обусловленных физической природой сварочной дуги, так и внешних, случайных: ток, напряжение, длина дугового промежутка, характер переноса электродного металла в процессе сварки значительно изменяется. Это вызывает изменение условий протекания отдельных микропроцессов и, следовательно, изменение свойств сварочного соединения.
Для обеспечения стабильности качества сварных соединений требуется активно управлять процессом сварки на стадии капли. Такие возможности предоставляет способ импульсного управления. Известный способ импульсно-дуговой сварки плавящимся электродом в аргоне, разработанный в И.Э.С. им. Е.О.Патона, обеспечивает активное сокращение времени роста капли и перенос ее строго в сварочную ванну в любом пространственном положении [1]. Перспективным является активное управление не только переносом, но и расплавлением каждой капли электродного металла [2, 81-92]. Для этого должны сохраняться одинаковые параметры энергии (напряжение, ток, длина дуги и время расплавления капли до заданных размеров), идущей на расплавление каждой капли , то есть осуществляется точная дозировка энергии при постоянстве ее параметров.
Способ импульсно-дуговой сварки с управляемым переносом достаточно хорошо разработан и исследован для сварки плавящимся электродом в аргоне. Разработка методов управления
4
переносом металла при сварке в СО2 и порошковой проволокой является актуальной задачей, поскольку они применяются в масштабе.
Как одну из областей применения, можно указать сварку неповоротных стыков магистральных трубопроводов, где необходим строго направленный перенос электродного металла в сварочную ванну, находящуюся в положениях отличных от нижнего при небольшом сварочном токе. Аналогичные задачи стоят при сварке корпусов судов и других сложных металлоконструкций.
Развитие силовой полупроводниковой техники и теории дискретных систем позволяет создавать высокоэффективные системы дискретного управления сварочными процессами.
5
1.Особенности импульсного питания сварочной дуги
сплавящимся электродом
1.1.Анализ факторов, влияющих на плавление и
перенос электродного металла
Важнейшими характеристиками электро-дуговой сварки плавящимся электродом являются плавление и перенос электродного металла через дуговой промежуток. Эти процессы неразрывно связаны и оказывают значительное влияние на устойчивость процесса сварки, разбрызгивание расплавленного металла, формирование шва, а также на интенсивность металлургических реакций между металлом, шлаковой и газовой фазами. От температуры капли и от времени ее нахождения при высокой температуре зависит полнота протекания металлургических реакций. В зависимости от условий сварки мгновенная скорость расплавления и характер переноса сильно меняются.
С точки зрения качества сварных соединений изменение температуры капель в процессе сварки является нежелательным, так как при этом может измениться ход металлургических реак-
ций [3].
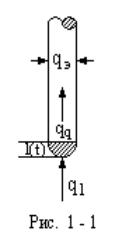
Рассмотрим известную простейшую схему передачи тепла сварочной дуги к электроду при сварки плавящимся электродом [4], представленную на рис. 1-1.
В начальный момент после отделения капли вся тепловая мощность дуги q1, идущая на нагрев электрода, выделяется непосредственно на торце электрода и распространяется по нему путем теплопроводности, вызывая его нагрев и плавление. Потерями теплоты через боковую поверхность можно пренебречь [5]. С образованием капли жидкого металла мощность дуги q1, идущая на нагрев электрода, выделяется непосредственно на торце электрода и распространяется по нему путем теплопроводности, вызывая его нагрев и
плавление. Потерями теплоты через боковую поверхность можно пренебречь [5]. С образованием капли жидкого металла условия
6
передачи теплоты дуги электроду ухудшаются, так как часть теплоты будет расходоваться на бесполезный перегрев металла капли, а также на испарение металла с поверхности капли занятой активным пятном, то есть q2 < q1. Поэтому мгновенная скорость роста массы капли будет замедляться по мере увеличения размеров капли до ее отрыва от электрода, после чего процесс повторяется. Это явление отмечено многими исследователями [4,6,7,8]. Между активным пятном и каплей на электроде преобладает конвективная теплопередача [9,10]. Поэтому теплопроводность металла капли мало влияет на условия теплопередачи от дуги к электроду, которые при равных условиях определяются лишь размерами капли.
В соответствии с [4] тепловой баланс плавления электрода может быть представлен в виде:
|
|
|
Таблица 1 |
Приход |
|
Расход |
|
Теплоты |
Плавление |
Испарение ме- |
Перегрев |
дуги Qэ в |
стержня |
талла |
металла в |
% |
Q2 в % |
Q3 в % |
капле Q4 в % |
100 |
50-60 |
20 |
20-30 |
Из таблицы видно, что затраты теплоты на бесполезный перегрев металла капли составляют примерно 50 % теплоты, расходуемой на плавление электрода.
Основная характеристика плавления - скорость расплавления электрода - зависит от состава электродной проволоки и покрытия (флюса, защитного газа), режима сварки, плотности тока и его полярности, вылета электрода, подогреваемого проходящим током и некоторых других факторов [3,4,11,12,13]. Скорость расплавления электрода при всех прочих равных условиях, главным образом, определяется условиями выделения и передачи тепла в анодной и катодной областях и зависит от полярности тока.
Связь между явлениями в дуге и технологическими характеристиками электродов и проволок (с защитой) создает возможности регулирования технологических свойств сва-рочных электродов, которые можно осуществлять двумя путями: электрическими парамет-рами системы питания - внешний способ регули-
7