Дипломная (вкр): Непрерывная разливка металлов
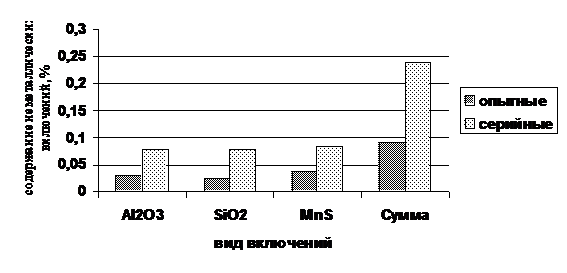
Рис. 14. Качество металла разлитого
через опытные и серийные промежуточные ковши
Очевидно, что качество металла,
разлитого через промежуточные ковши рассмотренной конструкции, значительно выше
по сравнению с качеством металла с использованием обычных ковшей. При этом
средняя серийность разлива рассмотренных ковшей составила 9,4 плавок, тогда как
обычных - только 6,6. что позволило значительно сократить расход огнеупоров на
перефутеровку промежуточных ковшей [16].
Таким образом, анализ различных публикаций, посвященных непрерывной разливке стали показал, что конструкцию промежуточного ковша однозначно дающую положительные результаты исследований получить очень сложно и не всегда выгодно экономически. Однако можно выделить ряд основных требований, которые должна обеспечивать вновь предлагаемая конструкция:
увеличение продолжительности пребывания металла в ковше:
создание управляемой гидродинамики в промежуточном ковше:
создание оптимальных условий для отделения шлака и неметаллических включений, имеющих место в жидкой стали.
2.5 ХОЛОДНОЕ МОДЕЛИРОВАНИЕ
ГИДРОДИНАМИКИ В ПРОМЕЖУТОЧНОМ КОВШЕ
Для изучения гидродинамики ванны и возможности управления ею была проведена исследовательская работа, направленная на изучение возможности удаления неметаллических включений за счет ассимиляции их шлаком.
При построении физической модели на основе теории подобия методом масштабных преобразований существенных для процесса величин определили критерии подобия для рассматриваемого процесса с учётом работ [17, 18].
Наиболее существенными величинами, влияющими на процесс движения жидкости в промежуточном ковше, являются: скорость истечения жидкости из сталеразливочного ковша wист (м/с), плотность ρж (кг/м3), динамическая вязкость μж (кг/(м.с)) и поверхностное натяжение σж (кг/с2) жидкости, массовый mж (кг/с) и объёмный Vж (м3/с) расход жидкости, а также объёмный расход газа Vг (м3/с). За основную исходную величину - функцию процесса_- приняли скорость жидкости в произвольной точке wж (м/с). В качестве граничных условий учитывали линейные параметры, определяющие геометрическое подобие - это характерные линейные размеры промежуточного ковша l...li (м), диаметр сталевыпускного отверстия dп.к. (м), высота столба жидкости hж (м).
Окончательный вид выбранных
критериев гидродинамики представлен ниже:
 - критерий Рейнольдса;
 = Fr - критерий Фруда;
 = We - критерий Вебера;
 = Мж - критерий физических свойств
жидкости;
 = Мс - безразмерный массовый расход;
 = V - безразмерный объёмный расход;
 = R - относительная плотность;
 = Dп.к. - относительный диаметр;
 = H - относительная высота жидкости
в промежуточном ковше.
В целях удобства проведения
эксперимента константу подобия линейных параметров приняли Cl=l´/l=1/4. В
качестве моделируемого объекта были выбраны стандартные 23-х тонный и 50-ти
тонный промежуточные ковши, применяемый при непрерывной разливке стали в
Конвертерных цехах №1,2 ОАО “НЛМК“. В основу методики регистрации
гидродинамических процессов на модели положено введение в определённые точки
ванны раствора красителя с последующим наблюдением и видеосъемкой траекторий
движения окрашенных потоков с последующей раскадровкой.
.6 ГИДРОДИНАМИКА ПРОМЕЖУТОЧНОГО
КОВША БЕЗ УСТАНОВКИ РАФИНИРУЮЩИХ УСТРОЙСТВ
На рис. 15, 16 представлены
результаты холодного моделирования потоков стали в промежуточном ковше без
установки рафинирующих устройств. После выхода стали из сталеразливочного ковша
поток разделяется при соударении с дном ковша и устремляется к
стопорам-моноблокам - так называемый принцип «короткого замыкания». Возможность
удаления включений при этом за счет ассимиляции их шлаком очень мала, т.к.
поток не отрывается от дна, а как бы «стелется вдоль него». Достигая стопора,
часть потока затягивается в кристаллизатор, при этом включения, образовавшиеся
при раскислении стали и не успевшие всплыть в стальковше, не имеют времени для
всплытия и попадают в кристаллизатор и далее в непрерывнолитой слиток.
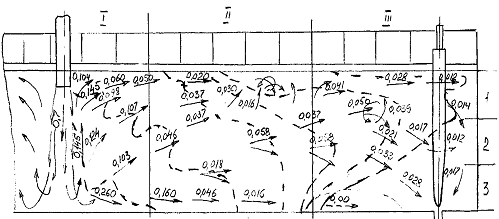
Рис. 15. Схема гидродинамики жидкой
стали в промежуточном ковше без установки рафинирующих устройств
|
|
|
|
|
|
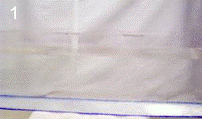
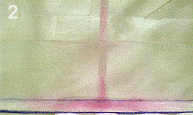
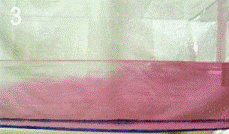
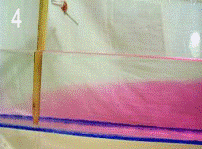
Рис. 16. Гидродинамика жидкой стали в промежуточном ковше без установки рафинирующих устройств
.7 ГИДРОДИНАМИКА ПРОМЕЖУТОЧНОГО КОВША С ОВАЛЬНЫМ
ТУРБОГАСИТЕЛЕМ
На следующем этапе моделирования исследовали
изменение потоков жидкой стали в промежуточном ковше при установке в зоне
падения струи металла огнеупорного турбогасителя. Результаты моделирования (см.
рис. 17, 18) свидетельствуют о качественном изменении потоков стали: поток
жидкой стали, попадая в гидродинамический мешок и теряя свою кинетическую
энергию, устремляется к поверхности раздела «металл-шлак». В результате этого
складываются благоприятные условия для удаления неметаллических включений за
счет ассимиляции их шлаком, т.к. время их всплывания многократно снижается, чему
также способствует восходящий поток. Последующее продвижение стали
сопровождается хорошим перемешиванием жидкости по всему объёму ванны
промежуточного ковша, что увеличивает время пребывания металла в ковше.
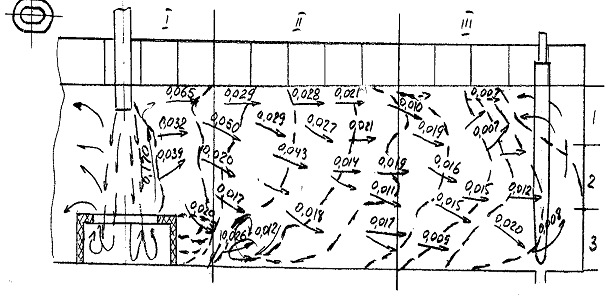
Рис. 17. Схема гидродинамики промежуточного ковша с овальным турбогасителем.
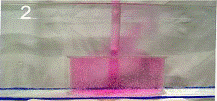
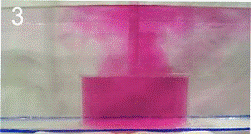
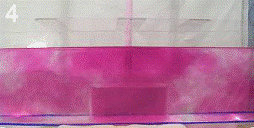
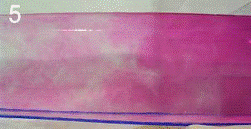
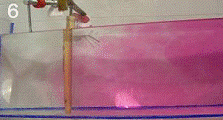
Рис. 18. Гидродинамика промежуточного ковша с
овальным турбогасителем
.8 ГИДРОДИНАМИКА ПРОМЕЖУТОЧНОГО КОВША С
ПЕРЕГОРОДКАМИ
В работах [19] авторами исследована гидродинамика промежуточного ковша, оснащенного фильтрационными перегородками (рис 19), турбогасителями и перегородками. Наиболее оптимальной конструкцией промежуточного ковша с перегородками следует считать установку перегородки с щелевым вырезом в нижней части перегородки и отверстиями или вырезом в верхней.
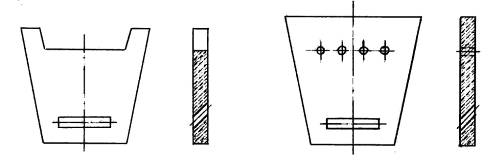
Рис 19. Наиболее оптимальные конструкции
перегородок.
На Рис 20, 21, 22 показаны основные потоки, скорости и границы гидродинамических фронтов при установке в промежуточном ковше перегородки с вырезом 20 мм ниже уровня металла и с низким вырезом под углом 450 на расстоянии снизу 48,3 мм. Турбогаситель и продувка аргоном отсутствуют.
Поток, проходящий через верхний вырез скользит
по верхнему горизонту ванны и опускается к выпускному отверстию. В ходе
движения он увлекает за собой поток, выходящий из выреза в нижней части
перегородки. При этом основная часть потока, выходящего из выреза практически
достигнув стопора, закручивалась и направлялась обратно к перегородке. В нижней
ее части имела место небольшая застойная зона. Часть струи из щели
закручивалась вверх в непосредственной близости от перегородки.
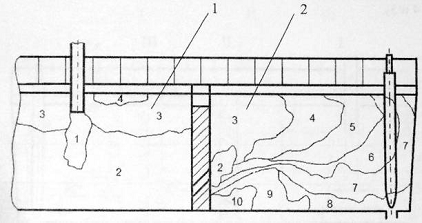
Рис. 20. Основные потоки жидкости в промежуточном ковше: 1 - приемная камера; 2 - разливочная камера.
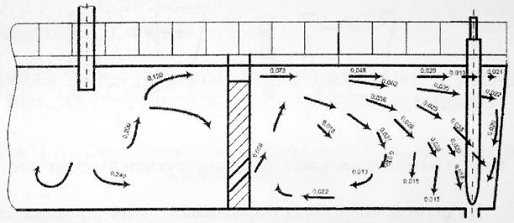
Рис. 21. Направления и скорости основных потоков
жидкости в промежуточном ковше
Рис. 22. Границы гидродинамических фронтов.
.9 ГИДРОДИНАМИКА ПРОМЕЖУТОЧНОГО КОВША С
ПЕРЕГОРОДКАМИ И КРУГЛЫМ ТУРБОГАСИТЕЛЕМ
На Рис 23, 24, 25 показаны основные потоки,
скорости и границы гидродинамических фронтов при установке в промежуточном
ковше круглого турбогасителя и перегородки с вырезом 20 мм ниже уровня металла
и с высоким прямоугольным окном под углом 450 на расстоянии 58,3 мм снизу.
Установка турбогасителя привела к уменьшению
истекающих через перегородку скоростей - над перегородкой до 0,043 м/с, через
отверстие - до 0,037 м/с. При этом в приемной камере сохраняются восходящие
потоки под слоем покровного шлака, характерные для гидродинамики с
турбогасителем.
Рис. 23. Основные потоки жидкости в
промежуточном ковше.
Рис. 24. Направления и скорости основных потоков
жидкости в промежуточном ковше
Рис. 25. Границы гидродинамических фронтов.
2.10 ГИДРОДИНАМИКА ПРОМЕЖУТОЧНОГО КОВША С
ПЕРЕГОРОДКАМИ И КРУГЛЫМ ТУРБОГАСИТЕЛЕМ, ИМЕЮЩИМ РАЗГРУЗОЧНЫЕ ОКНА
На Рис 26, 27, 28 показаны основные потоки,
скорости и границы гидродинамических фронтов при установке в промежуточном
ковше круглого турбогасителя с разгрузочными отверстиями и перегородки с
вырезом 20 мм ниже уровня металла и с высоким прямоугольным окном под углом 450
на расстоянии 58,3 мм снизу.
Наличие разгрузочных отверстий приводит к еще
большему снижению скоростей потоков, проходящих через перегородку: вверху до
0,039 - 0,033 м/с, внизу до 0,029 м/с. При этом в приемной камере сохраняются
восходящие потоки к покровному шлаку со скоростями 0,090 - 0,069 м/с в объеме
жидкости.
Рис. 26. Основные потоки жидкости в
промежуточном ковше.
Рис. 27. Направления и скорости основных потоков
жидкости в промежуточном ковше
Рис. 28. Границы гидродинамических фронтов.
2.11 РЕЗУЛЬТАТЫ ОТРАБОТКИ ТЕХНОЛОГИИ
РАФИНИРОВАНИЯ СТАЛИ В 50-И ТОННЫХ ПРОМЕЖУТОЧНЫХ КОВШАХ КЦ-1 ОАО “НЛМК“
Результаты моделирования гидродинамики
промежуточного ковша были апробированы в условиях конвертерных цехов ОАО «НЛМК»
на ковшах схожей конструкции - с установкой овального турбогасителя и щелевых
перегородок
В октябре 2004 года и январе-марте 2006 года
проведены опытно-промышленные испытания технологии рафинирования металла в 50-и
тонных промежуточных ковшах, оборудованных огнеупорными элементами для
оптимизации потоков жидкой стали («бойные» плиты, турбогасители, перегородки)
во время непрерывной разливки стали на МНЛЗ-4,6 Конвертерного цеха_№1.
Опытные ковши в первом случае использовали при
непрерывной разливке на МНЛЗ-4,6 низкоуглеродистых и электротехнических марок
стали (5 серий - 38 плавок), во втором случае - для разливки низкоуглеродистых
и углеродистых марок стали на МНЛЗ-6 (3 серии - 25 плавок).
Все промежуточные ковши, оборудованные опытными
огнеупорными изделиями, выведены из работы по причине плановой перековшовки или
окончания серии разливки плавок. Удаление остатков металла и шлака из ковшей
после разливки происходило без затруднений.
Износ элементов футеровки промежуточных ковшей
после разливки 8÷9 плавок
составил:
Футеровка стен в «шлаковом поясе»:
в зоне падении струи металла ………от 10 до 30 мм;
в районе стопоров…………………......от 5 до 20 мм;
Футеровка стен в зоне металла:
в зоне падения струи металла…………от 5 до 10 мм;
в районе стопоров…………………………….до 5 мм;
Перегородки:
в «шлаковом поясе»……………………от 5 до 10 мм;
в зоне металла со стороны падения струи…..до 5
мм;
в зоне металла со стороны стопоров………...до 5 мм;
«турбогаситель» (внутренняя камера)…..………………до 5
мм.
Эффективность рафинирования жидкой стали
оценивали по результатам аттестации в ПХПП металла, разлитого через опытные
промежуточные ковши, в сравнении с металлом, разлитым по обычной технологии.
Основной критерий оценки - степень пораженности холоднокатаного металла
дефектами сталеплавильного производства. Выход несоответствующей продукции в
ПХПП по вине КЦ-1 на опытных плавках составил 0,17% (для плавок, выплавлявшихся
в октябре 2004г), при уровне отсортировки металла КЦ-1 в ПХПП по дефектам
сталеплавильного производства в 2004 году 0,73%. На плавках, разлитых и
прокатанных в январе-марте_2006_года, отмечено отсутствие выхода
несоответствующей продукции по дефекту «слиточная плена».
.12 РЕЗУЛЬТАТЫ ОТРАБОТКИ ТЕХНОЛОГИИ
РАФИНИРОВАНИЯ СТАЛИ В 23-Х ТОННЫХ ПРОМЕЖУТОЧНЫХ КОВШАХ КЦ-2 ОАО “НЛМК“
В августе-сентябре 2006 года в Конвертерном цехе
№2 ОАО “НЛМК“ непрерывная разливка стали на МНЛЗ-5,7 осуществлялась с
применением технологии рафинирования металла в промежуточных 23-х ковшах
№№8,11,12 и 22, оснащённых турбогасителем и фильтрационными перегородками.
Общее количество плавок, разлитых через опытные ковши составило 135 плавок.
Марочный сортамент сталей распределился следующим образом:
Ю по ГОСТ 9045-93…………....51 плавка;
Ю по Т.К. 2-3-4-751).…………...19 плавок;по Т.К.
1.2-3-4-1402)..……...11 плавок;
пс по ГОСТ 9045-93……………8 плавок;
пс по ГОСТ 1050-88…………...29 плавок;
пс по ГОСТ 1050-88………....…9 плавок;
Ст2пс по ГОСТ 380-94…………...8 плавок.
Выплавка и разливка плавок выполнялась в
соответствии с требованиями НТД, действующей на ОАО “НЛМК“. Количество плавок,
разлитых через один промежуточный ковш изменялось в пределах 4÷9
плавок
(ограничивалось объемом заказов) и в среднем составило 7_плавок. Суммарный вес
разлитой стали по жидкому составил 44067,72 т.
Для определения эффективности улучшения
гидродинамики в промежуточных ковшах, оснащенных фильтрационными перегородками
и турбогасителями, провели сравнение выхода несоответствующей продукции в ПХПП
по дефектам сталеплавильного производства опытных плавок с плавками
аналогичного марочного сортамента, разлитыми в тех же сериях с применением
промежуточных ковшей, оснащенных только турбогасителями. Разливка опытных и
сравнительных плавок в одной серии позволяет исключить возможность влияния
следующих факторов на выход несоответствующей продукции при аттестации проката:
стойкость основного оборудования МНЛЗ;
настройка технологической линии МНЛЗ;
повреждение поддерживающих и приводных роликов;
засоренность форсунок в зоне вторичного охлаждения
слитка,
так как отрицательное влияние того или иного
фактора на отсортировку проката по вине Конвертерного цеха будет оказываться на
всю серию разливки плавок.
Изменение объема отгруженного металла от толщины
проката для опытных и сравнительных плавок представлено на рис. 29.
Рис. 29. Отгрузка продукции по
толщине проката
Отсортировка металла, разливавшегося
на опытных промежуточных ковшах, оборудованных устройствами для улучшения
гидродинамики жидкой ванны, составила 0,92% (287,06 т) от отгруженного проката
(31079,03 т), при этом на момент обработки результатов (9 ноября 2006г) доля
отгруженных рулонов от заданного металла в ПХПП составила 90%. Количество
плавок, имевших отсортировку проката по металлургическим дефектам составило 21
пл. из 113 назначенных, при этом 75,2% от всего отсортированного металла
приходится на 6 плавок:
Таблица 9 Отсортировка стали по
металлургическим дефектам
№
плавки
Отсортировано,
тонн
Дефект
662083
14,16
Загрязнение
30,35
Плена
23,67
Раскатанная
трещина
68,18
Всего
661889
68,99
Плена
661886
26,33
Раскатанная
трещина
662220
19,6
Раскатанная
трещина
661870
17,41
Раскатанная
трещина
661684
15,27
Раскатанная
трещина
Образцы проката плавок №№ 661886 и 661889 были
отданы на анализ для выявления источника образования дефекта. Исследования
показали, что причиной образования дефектов проката является вкатанная окалина
- не относится к металлургическим дефектам. С учетом этого обстоятельства доля
выхода несоответствующей продукции по металлургическим дефектам на момент
обработки данных составила 0,62% (191,74 т).
На сравнительных плавках выход несоответствующей
продукции составил 0,77% (239,28 т) от отгруженного проката - 30964,88 т (90%
металла от заданного в ПХПП). В свою очередь, количество плавок, имевших отсортировку
проката по металлургическим дефектам в данном случае также составило 21 из 111.
Следует отметить тот факт, что на сравнительных плавках также использовались
устройства для улучшения гидродинамики жидкой ванны - турбогасители. На данных
плавках, также как и на опытных, основная масса отсортированного металла
приходится на 6 плавок - 60,8%:
Таблица 10. Отсортировка стали по
металлургическим дефектам
№
плавки
Отсортировано,
тонн
Дефект
661096
9,53
Плена
42,61
Раскатанная
трещина
52,14
Всего
661079
10,5
Плена
25,37
Раскатанная
трещина
35,87
Всего
662535
2,72
Плена
19,88
Раскатанная
трещина
9,14
Несоотв.
веса из-за удаления дефектов
31,74
Всего
661088
23,06
Плена
661700
21,55
Раскатанная
трещина
661532
4,37
Сквозные
разрывы, дыры
4
Раскатанная
трещина
4,49
Несоотв.
веса из-за удаления дефектов
12,86
Всего
Несмотря на такое явное сходство выхода
несоответствующей продукции по вине Конвертерного цеха №2, переработка металла
опытных плавок показала лучшие результаты. Для подтверждения вышесказанного
определим количество доработанного металла, переведенного в годную продукцию:
где Дополнительно введем понятие
коэффициента доработки, характеризующего степень доработки проката, имевшего
отсортировку по металлургическим дефектам и переведенного в годную продукцию:
Коэффициент доработки (ξ) изменяется в
пределах от 0 до 1 включительно, при этом для двух крайних значений данного
интервала он имеет следующий смысл:
при ξ=0 доработка и
перевод проката в годную продукцию не проводились.
при ξ=1
отсортировка металла отсутствует с учетом доработки и перевода проката в годную
продукцию.
Для опытных и сравнительных плавок
получили следующие значения данных показателей:
Таблица 11. Показатели доработанных
плавок.
Параметр
Опытные
плавки (без учета плавок №№ 661886 и 661889)
Сравнительные
плавки
Δ,
тонн
91,55
283,85
Расчеты показывают, что на сравнительных плавках
доля доработанного проката (от первоначально отсортированного), переведенного в
годную продукцию составляет 54% (283,85 т), что в три раза превышает этот же показатель
на опытных плавках (32% или 91,55_т). Следует отметить тот факт, что на
показатели Δ и ξ,
а
соответственно на окончательный выход несоответствующей продукции, существенное
влияние оказывает не только наличие дефектов и их расположение (локальные области
или по всей длине полосы), но и требования, предъявляемые покупателем к
поставляемой продукции: минимальная масса рулона, наличие сварных швов,
требования к качеству поверхности, толщина и ширина проката.
Рис. 30. Отсортировка металла КЦ-2 в
ПХПП по металлургическим дефектам
Рис. 31. Отсортировка металла КЦ-2 в
ПХПП по металлургическим дефектам
Анализ выхода несоответствующей
продукции в ПХПП по толщине проката (см._рис._30, 31) показывает существенное
снижение (в 2,7 раза) отсортировки металла по металлургическим дефектам на
тонком листе (менее 0,6 мм). При толщине проката 0,6÷1,0_мм уровень
отсортировки составил 0,8% и 1,3% соответственно для опытных и сравнительных плавок.
В свою очередь наблюдается увеличение отсортировки на опытных плавках на
толщине более 1 мм: 0,5% против 0,1%.
В работах многих авторов
подтверждается правильность направления поиска оптимальной гидродинамики с
использованием порогов и перегородок различных конструкций. Так в работе
авторов [20] рассмотрены схемы распространения гидропотоков и примесных
образований на гидравлических моделях с апробированием в условиях промышленного
производства.
Рис 32. Схемы распространенеия гидропотоков и
примесных образований (•→) в сечениях 30 т промежуточного ковша: а) без
шлакоуловительных систем; б) с полнопрофильными перегородками.
Таблица 12. Влияние типа перегородок
промежуточного ковша на отсортировку холоднокатаного листа (сталь IF, 08Ю)
Тип
перегородки
Задано,т
Плена,т
Плена,%
НВ,т
НВ,%
Сумма,т
Сумма,%
Пороги
1684,10
79,80
4,74
48,75
2,89
128,55
7,63
Отверстия
1683,07
49,05
2,91
39,40
2,34
88,45
5,26
Щель
4612,63
82,83
1,80
138,15
3,00
220,98
4,79
Щель+
отверстия
6295,7
131,88
2,09
177,55
2,82
309,43
4,91
Рис. 33. Влияние типа перегородок промежуточного
ковша на отсортировку холоднокатаного листа по металлургическим дефектам.
3. СОВЕРШЕНСТВОВАНИЕ ЗАЩИТЫ МЕТАЛЛА ОТ
ВТОРИЧНОГО ОКИСЛЕНИЯ
.1 ПРОМЫШЛЕННЫЕ ТЕХНОЛОГИЧЕСКИЕ СХЕМЫ РАЗЛИВКИ И
ЗАЩИТЫ МЕТАЛЛА
Способы подвода и защиты металла между
сталеразливочным ковшом и промежуточным разливочным устройством, ввода металла
в кристаллизатор и зашиты струи, защиты зеркала металла и оболочки слитка в
кристаллизаторе в дальнейшем будем называть технологической схемой разливки и
защиты. При выборе технологической схемы учитывают конструктивные особенности
разливочных машин, число одновременно заливаемых ручьев, марочный и размерный
сортаменты заготовок и их назначения. К настоящему времени число промышленных
технологических схем приближается к двум десяткам (рис. 4).
Рассмотрим особенности технологических схем,
нашедших промышленное применение, и конкретные примеры их использования
согласно опубликованным литературным данным. В начале освоения процесса
непрерывной разливки стали в СССР и за рубежом основными промышленными
технологическими схемами были I и VI соответственно для одно- и многоручьевых
машин. Согласно схеме I, струя металла вначале поступала в воронку, а из нее в
кристаллизатор. Струи металла не защищали. В кристаллизаторе над зеркалом
металла поддерживали защитную атмосферу из продуктов разложения и неполного
сгорания смазки и углеводородсодержащих газов.
По схеме VI металл разливали через промежуточный
ковш. Металл, поступающий в ковш и кристаллизаторы, от вторичного окисления не
защищали. Над зеркалом металла в кристаллизаторе поддерживали защитную
атмосферу из продуктов разложения и неполного сгорания смазки и
углеводородсодержащих газов. В настоящее время сохранилась только схема VI,
используемая при скоростях разливки более 1,5 м/мин. Так разливали углеродистую
и низколегированную сталь с содержанием кислоторастворимого алюминия <
0,008% в заготовки сечением 150х 150 мм на многоручьевых МНЛЗ с общим приводом
на несколько ручьев. К заготовкам не предъявляли специальных требований по
качеству поверхности и загрязненности неметаллическими включениями, так как их
прокатывали на строительную арматуру и вязальную проволоку. Надо отметить, что
указанная технология настолько отработана, что на восьмиручьевых МНЛЗ с общим
приводом на 4 ручья полностью разливали более 98 % плавок. Хотя заготовки перед
прокаткой не зачищали, значительная часть проката была аттестована Знаком
качества. Лишь в отдельных случаях при ускоренном охлаждении арматуры
периодического профиля № 36 после проката часть образцов не выдерживала
испытания на изгиб в холодном состоянии из-за повышенного содержания водорода в
металле.
С использованием схемы VI на трехручьевой МПНЛЗ
с общим приводом на 3 ручья отливали заготовки расходуемых электродов диаметром
170-190 мм из высоколегированных сталей. Перед ЭШП поверхность заготовок
зачищали. Отливка заготовок расходуемых электродов ЭШП из высоколегированных
сталей, выплавленных в 5-т электродуговой печи, по схеме VI, очевидно,
допустима из-за высоких рафинирующих возможностей процесса ЭШП.
Рис. 4. Промышленные технологические схемы
разливки и защиты металла на МНЛЗ и МПНЛЗ (I-XVII) - номера схем: 1 -
сталеразливочный ковш; 2 - промежуточный ковш; 3 - кристаллизатор; 4 - защитный
газ; 5 - смазка; 6 - жесткая герметичная камера; 7 - защитное шлаковое
покрытие; 8 -воронка погружаемого стакана; 9 - погружаемый стакан;
- огнеупорная погружаемая труба; 11 - диполь; 12
- эластичная герметичная камера; 13 - защитная плита в кристаллизаторе; 14 -
жидкий азот; 15 - полый стопор; 16 - негерметичная камера
Технологическая схема VI используется в тех
случаях, когда по каким-либо причинам не представляется возможным ввести металл
в кристаллизатор через погружаемый стакан под уровень защитного шлакового
покрытия.
Согласно более совершенной схеме VII, струи
металла из промежуточного ковша и металл в кристаллизаторе защищали жесткой
герметичной камерой. Эта камера в процессе разливки образовывала единую
систему, включающую днище промежуточного ковша и кристаллизаторы, которые
совершали совместное возвратно-поступательное движение. В указанную полость
подавали аргон под избыточным давлением и рапсовое масло. За уровнем металла в
кристаллизаторах наблюдали через специальные окна в камере, снабженные
огнеупорными стеклами. С использованием схемы VII отливали на многоручьевых
МПНЛЗ с общим приводом на 3 ручья заготовки расходуемых электродов ЭШП
диаметром 170-190 мм из высоколегированных сталей, содержащих титан, к которым
предъявляли более жесткие требования по загрязненности включениями. Изоляция от
вторичного окисления струй, вытекающих из промежуточного ковша, в несколько раз
снизила число случаев затягивания сталеразливочных стаканов, установленных в
нем.
Схема III используется за рубежом при отливке
заготовок малого сечения из сталей, не содержащих высокоактивных элементов.
Струи из сталеразливочного или промежуточного ковшей и зеркало металла в
кристаллизаторе защищают газовым экраном, образующимся при испарении жидкого
азота. При этом сохраняется возможность активно вмешиваться в ход разливки,
например убирать шлак с зеркала металла в кристаллизаторе. В СССР указанная
схема не применялась.
Схема VIII нашла применение при отливке
заготовок сечением 82х82 мм из нержавеющих хромистых, конструкционных
легированных и углеродистых сталей на многоручьевых МНЛЗ. Каждый ручей МНЛЗ
имеет самостоятельный привод и снабжен автоматикой по поддержанию уровня
металла в кристаллизаторе путем изменения скорости вытягивания. Благодаря этому
появилась возможность установить в промежуточном ковше дозаторы (без стопоров).
Струю металла из сталеразливочного ковша в промежуточный защищали огнеупорной
камерой (негерметичной), а зеркало металла в промежуточном ковше - шлаковым
покрытием. Дополнительно над зеркалом металла в промежуточном ковше
поддерживали защитную атмосферу из продуктов сгорания пропан-бутановой смеси.
Зеркало металла в кристаллизаторе и струю защищали негерметичной камерой,
заполненной продуктами неполного сгорания смазки и пропан-бутановой смеси.
Поверхность непрерывнолитых заготовок перед прокаткой не зачищают.
При отливке на одноручьевых машинах заготовок
расходуемых электродов диаметром 170 мм из жаропрочных сплавов на никелевой
основе, легированных титаном и алюминием, а также прецизионных магнитно-мягких
сплавов в плоские заготовки сечением 55х270 мм для производства холоднокатаной
ленты использовали схему II. Металл из сталеразливочного ковша поступал в
кристаллизатор через удлиненный стакан. Зеркало металла в кристаллизаторе и
струю металла защищали герметичной камерой, заполненной аргоном и продуктами
разложения рапсового масла. В процессе разливки кристаллизатор, герметичная
камера и сталеразливочный ковш совершали совместное возвратно-поступательное
движение. Благодаря этому в течение разливки всей плавки в камере сохранялась
защитная атмосфера при небольшом избыточном давлении аргона. Для устранения
поперечных ужимин на поверхности плоских заготовок использовали кристаллизаторы
с ребристыми рабочими стенками. Заготовки, отлитые по схеме II, перед
дальнейшим переделом зачищали на значительную глубину.
Сортовые заготовки малых толщин из углеродистых
и низколегированных сталей с содержанием кислоторастворимого алюминия <0,008
% с повышенными требованиями к качеству поверхности и содержанию водорода
отливали по схеме IX. Ее использовали в тех случаях, когда по каким-либо
причинам не удавалось ввести металл в кристаллизатор через погружаемый стакан.
Согласно этой схеме, открытая струя из промежуточного ковша в кристаллизаторы
поступала через слой защитного шлакового покрытия на зеркале металла. Это
покрытие создавало гарнисаж на стенках кристаллизатора, смазку и изолировало
зеркало металла от вторичного окисления. Заготовки имели хорошую поверхность.
Устранение из состава защитной среды водорода благоприятно сказалось на
пластических свойствах проката. По этой же схеме разливали углеродистые и
низколегированные стали с содержанием кислоторастворимого алюминия <0,008% в
заготовки сечением 150х(1000-1200) мм на двухручьевых МНЛЗ. Стенки
кристаллизаторов - ребристые.
Согласно схеме IV, применяемой при отливке
заготовок толщиной более 175 мм из углеродистых, легированных и
высоколегированных сталей на одноручьевых машинах, металл открытой струей из
сталеразливочного ковша поступал в кристаллизатор через воронку, соединенную с
погружаемым прямоточным или комбинированным стаканом под уровень шлакового
покрытия. Эту схему использовали при отливке заготовок 175х1020 мм для
производства горячекатаного листа и заготовок расходуемых электродов ЭШП и ВДП
(диаметром 300-520 мм и сечением 370х370 мм). Между сталеразливочным ковшом и
воронкой погружаемого стакана сохраняли воздушный зазор 150 300 мм. Поверхность
заготовок для расходуемых электродов ЭШП и прокатки перед дальнейшим переделом
не защищали. При изготовлении расходуемых электродов ВДП поверхность заготовок
зачищали.
Согласно технологическим схемам X и XI, металл
поступал в кристаллизаторы через промежуточные ковши или диполи. Струи металла
между сталеразливочным и промежуточными ковшами (диполями) не защищали. Не
защищали также струи металла из промежуточных ковшей или диполей в воронки
погружаемых в кристаллизаторы стаканов. Зеркало металла в промежуточных ковшах
(схема X) и кристаллизаторах защищали шлаковым покрытием. Такие схемы были
реализованы при отливке заготовок толщиной > 200 мм с повышенными
требованиями к качеству поверхности и к содержанию водорода. Так отливали
сортовые и трубные заготовки, из углеродистых сталей с содержанием
кислоторастворимого алюминия >0,01 %, а также плоские заготовки шириной до
500 мм для прокатки на штрипс из углеродистых и нержавеющих сталей и заготовки
расходуемых электродов сечением 370х370 мм из легированных и высоколегированных
сталей. Плотное соединение погружаемых в кристаллизатор стаканов с
промежуточным ковшом или диполью предусмотрено схемами XII и XIII. Все
остальные параметры схем X и XI остались неизменными. Так отливали слябовые и
сортовые заготовки толщиной больше 200 мм из углеродистых и низколегированных
сталей с содержанием кислоторастворимого алюминия до 0,07 %. К заготовкам
предъявляли повышенные требования по качеству поверхности, загрязненности
металла неметаллическими включениями, содержанию водорода, ударной вязкости при
минусовых температурах и по величине природного аустенитного зерна. Так же
отливали заготовки расходуемых электродов с повышенными требованиями к качеству
поверхности и загрязненности металла неметаллическими включениями. Эти схемы в
настоящее время можно считать основными.
В схеме XIII предусмотрено использование при
разливке длинных погружаемых съемных стаканов. При многоручьевой разливке
замена одного погружаемого стакана сопровождается подъемом промежуточного
ковша, в результате чего другие погружаемые стаканы оказываются выше защитного
покрытия и нарушается стабильность процесса.
По схеме XIV предусмотрена разливка металла на
многоручьевых МНЛЗ. Металл, поступающий из сталеразливочного ковша в
промежуточный, не защищали. Из промежуточного ковша в кристаллизаторы с
ребристыми рабочими стенками металл вводили через прямоточный погружаемый
стакан. Для защиты металла в кристаллизаторе использовали нерасходуемые
огнеупорные плиты, плавающие на его зеркале и расходуемое шлаковое покрытие из
малорасходной теплоизолирующей смеси или графита. Эту схему применяли при
разливке одиночных плавок из углеродистых и низколегированных сталей с
содержанием кислоторастворимого алюминия <0,01%. В настоящее время она не
применяется. Разливка металла на многоручьевых МНЛЗ через промежуточный ковш с
полной изоляцией струй и зеркала на всем пути от сталеразливочного ковша до
кристаллизатора явилась отличительной особенностью технологических схем XV и
XVI. В обеих схемах металл в кристаллизаторах и промежуточных ковшах защищали
шлаковым покрытием, а металл в кристаллизаторы вводили через погружаемые
стаканы, жестко соединенные с промежуточным ковшом. Согласно схеме XV, струю
металла из сталеразливочного ковша защищали огнеупорной трубой, жестко
соединенной со сталеразливочным ковшом. При разливке по схеме XVI между
погружаемой трубой и сталеразливочным ковшом устанавливали эластичную камеру,
которая их соединяла. Всю систему заполняли аргоном. Обе схемы рекомендуют применять
для отливки на многоручьевых МНЛЗ высококачественных заготовок из сталей,
легированных высокоактивными элементами (12Х18Н10Т; 08Ю и др.).
В последние годы для разливки стали с
содержанием кислоторастворимого алюминия > 0,02 % в заготовки, к качеству поверхности
которых предъявляются повышенные требования, в том числе по способу
"плавка на плавку", начали применять схему XVII. Она отличается от
всех схем, предусматривающих ввод металла в кристаллизатор через погружаемый
стакан, плотно соединенный с промежуточным ковшом, тем, что в струю вдувают
инертный газ, например, через полый стопор.
Анализ современного состояния организации
разливки металла на МНЛЗ И МПНЛЗ показал, что защита струи металла погружаемыми
стаканами и трубами в сочетании с зашитой зеркала его в промежуточных ковшах и
кристаллизаторах шлаками занимает ведущее место в производстве
высококачественных заготовок.[21]
.2 ЗАЩИТА СТРУИ МЕТАЛЛА НА УЧАСТКЕ
СТАЛЕРАЗЛИВОЧНЫЙ КОВШ - ПРОМЕЖУТОЧНЫЙ КОВШ, ПРОМЕЖУТОЧНЫЙ КОВШ - КРИСТАЛЛИЗАТОР
Особо следует выделить загрязнение стали в ходе
технологических переливов. Шлаковые включения могут попасть в сталь при
внедрении струи, вытекающей из сталеразливочного ковша, в жидкую ванну
промежуточного ковша. Оценка результатов разливки металла из большегрузных
ковшей показала, что в промежуточный ковш попадает 50... 100 кг шлака. При
разливке длинными сериями его количество в промежуточном ковше может достичь
многих сотен килограммов.
Чтобы предотвратить эмульгирование шлака с
металлом, на практике используют разливку с помощью защитной трубы, которая
подает сталь под уровень шлака [1]. В этом случае целесообразно использовать
автоматическую систему раннего обнаружения шлака, позволяющую своевременно
прекратить истечение металла из пустого сталеразливочного ковша. При отсутствии
такой системы часть цикла разливки (замена одного ковша на другой) происходит
без погружной трубы из-за необходимости визуальной индикации появления в струе
металла шлака. Схема установки защитной трубы и ее расположение относительно сталеразливочного
и промежуточного ковшей приведена на рис. 34. Рациональная конструкция
корундографитовой погружной трубы, полученной методом изостатического
прессования, обеспечивает разливку, в среднем 6-8 плавок.
Рис. 34. Общая схема установки защитной трубы с
помощью ручного манипулятора: 1 - сталеразливочный ковш; 2 - промежуточный
ковш; 3 - защитная труба; 4 - манипулятор
В ходе экспериментов на ряде металлургических
заводов было установлено, что защитная труба не только осуществляет подвод
стали под уровень металла в промежуточном ковше, но и способствует:
повышению качества стали благодаря уменьшению
вторичного оскисления между сталеразливочным и промежуточным ковшомом;
снижению турбулизации металла у его поверхности
и предотвращению вовлечения в жидкую ванну частиц покровного шлака;
увеличению срока службы погружных стаканов за
счет снижения скорости их зарастания оксидами алюминия;
уменьшению вероятности формирования настылей в
промежуточном ковше, а также скорости изнашивания футеровки в зоне падения
струи;
повышению безопасности работы, поскольку
исключается разбрызгивание металла в процессе разливки;
снижению потерь тепла в ходе разливки.
Один из примеров организации такой защиты
показан на рис.35. К разливочному стакану ковша 1 подсоединяется керамическая
труба 2, расширенный конец которой погружается в промежуточный ковш ниже уровня
покровного шлака. Противоположная сторона этой трубы через уплотнительную
обмазку 3 прижимается к выходному сечению разливочного стакана.
Рис. 35 Схема соединения стакана с погружной
трубой.
На верхнем торце керамической трубы укладывается
пористое кольцо 4, через которое аргон подается в щель между керамической
трубой и разливочным стаканом. Труба прижимается к стакану через уплотнительный
сальник 5. Приведенная схема надежно обеспечивает защиту струи жидкой стали от
эжектирования внешнего воздуха через опасный стык. На рис. 36 показана аргонная
защита, при которой аргон подается под верхний и нижний уровни разливочного
стакана. При этом верхняя подача аргона для защиты шиберного затвора
осуществляется под нижнюю горизонтальную плиту затвора 1, который затем по
щелевой полости 2 может перемещаться вдоль наружной поверхности разливочного
стакана 3 вниз. Вторичная защита на стыке стакан-труба выполняется по
предыдущей схеме через пористый коллектор 5 и уплотнитель 6. Представленное
устройство осуществляет двойную защиту струи жидкой стали - под шиберным
затвором и на стыке разливочного стакана с керамической трубой.
Рис 36 Схема, иллюстрирующая место ввода аргона
в разливочный ковш.
Эффективность защиты стали от вторичного
окисления во многом зависит от плотности стыка между коллектором
сталеразливочного ковша и защитной трубой.
Практические исследования показали, что разливка
на МНЛЗ без специальных мероприятий по защите стали приводит к тому, что
содержание алюминия в ней уменьшается в среднем на 0,012...0,014%, а кислорода
- повышается почти вдвое. Это свидетельствует о том, что в ходе разливки
происходят весьма большие потери алюминия, которые можно предотвратить при
проведении специальных мероприятий.
Таким образом, защита стали от вторичного
окисления кислородом воздуха может преследовать такие основные задачи:
снижение расхода алюминия на раскисление стали;
повышение чистоты непрерывнолитой заготовки по
оксидным включениям;
обеспечение стабильности процесса разливки за
счет снижения скорости зарастания погружного стакана и стакана-дозатора.
Теоретический анализ условий для вторичного
окисления стали при непрерывной разливке выполнен на основании следующих
предпосылок.
Степень окисления элементов, имеющих большое
сродство с кислородом, во многом зависит от площади и продолжительности
контакта жидкого металла с кислородом воздуха. Рассмотрим приближенный расчет
этих величин для идеализированных условий разливки [22].
Поверхность контакта с воздухом струи металла,
вытекающей из сталеразливочного или промежуточного ковша, можно рассчитать по
формулам, в которых эта струя будет представлена как цилиндр диаметром di,
равным диаметру рабочего канала стакана, и высотой Hi. Тогда площадь
поверхности струи:
=π*di*Hi;
(4)
а общая длина струи:
где G - масса разливаемой плавки; γ - плотность
жидкой стали.
Таким образом получаем,
Продолжительность t, контакта
движущейся струи металла с воздухом зависит от расстояния Hi, между нижним
срезом коллектора (стакана-дозатора) и местом входа струи в металл, а также от
линейной скоростью струи νi:
Линейная скорость Подставляя уравнение (5) в уравнение
(6), получаем:
Массовая скорость разливки металла
определяется по формуле:
Здесь ψ -
коэффициент расхода струи металла, принятый равным единице; g - ускорение
свободного падения; H” - высота металла в ковше.
Степень окисления элементарных
объемов металла зависит от продолжительности их контакта с атмосферой, а
продолжительность контакта, в свою очередь, - от скорости циркулирующих
потоков.
При разливке сверху металл на
поверхности перемещается от стенок сосуда (промежуточного ковша,
кристаллизатора) к середине. Скорость циркулирующего потока можно определить из
условия его неразрывности:
или где νmax -
максимальная скорость подъема циркулирующих объемов металла вдоль стенок ковша
(кристаллизатора); S - площадь зеркала металла.
Согласно экспериментальным данным
различных исследователей,
где d’ - диаметр струи, входящей в металл.
Тогда
Продолжительность контакта с
атмосферой 1 см2 зеркала металла в промежуточном ковше рассчитывается по
выражению:
Результаты расчета площади
поверхности и продолжительности контакта жидкого металла с атмосферой в
конкретных условиях разливки приведены в табл. 13.
Таким образом, расчеты показали, что
более продолжительный контакт с воздухом приходится на зеркало металла в
промежуточном ковше и кристаллизаторе. Это приводит не только к окислению, но и
к значительному охлаждению локальных объемов металла.
Таблица 13. Условия контакта металла
с атмосферой и диффузионное поглощение кислорода металлом при непрерывном литье
заготовок
Область
контакта
Время,
мин
Удельная
поверхность контакта, м2/т
Поглощено
кислорода, %*10-5
Струя
между сталеразливочным и промежуточным ковшами
0,00283
8.88
89
Зеркало
металла в промежуточном ковше
0.14000
2.47
384
Струя
между промежуточным ковшом и кристаллизатором
0.00330
13,33
190
Зеркало
металла в кристаллизаторе
0.07800
4,46
254
Итого
-
-
917
Прим.:
- Расчетные концентрации кислорода, находящиеся в рав-новесии с Al, Si и Mn
составляют соответственно 163,456 и 851 %10-5
Струи металла в ходе технологических переливов
имеют более развитую поверхность контакта с атмосферой, но меньшую его
продолжительность. Следует, однако, помнить, что при движении струи поверхность
ее контакта с воздухом может увеличиваться во много раз за счет разбрызгиваний
и деформаций геометрической формы. В целом же все участки контакта металла с
атмосферой нуждаются в обязательной защите от вторичного окисления (рис.37):
• стык между коллектором и погружной трубой на
участке «сталеразливочный ковш - промежуточный ковш»;
• зеркало металла в промежуточном ковше;
• стык между стаканом-дозатором и погружным
стаканом на участке «промежуточный ковш - кристаллизатор»:
• зеркало металла в кристаллизаторе.
Рис. 37. Общая схема перемещения стали при
разливке на МНЛЗ и способы ее защиты от вторичного окисления: 1 - коллектор; 2
- защитная труба; 3 - стопор; 4 - промежуточный ковш; 5 - стакан-дозатор; 6 -
погружной стакан; 7 - кристаллизатор; 8 - распределительное кольцо для подачи
аргона; 9 - теплоизолирующая смесь; 10 - шлакообразующая смесь; 11 - кольцо для
подачи аргона.
Примерную количественную оценку поглощения
кислорода воздуха жидкой сталью можно сделать, используя законы диффузии в
газовых турбулентных потоках. Количество вещества, прошедшего через поверхность
раздела в металл из газа, можно определить из известного уравнения:
= βдиф
(Сс - Сf)F , (16)
Где βдиф
- скорость перехода вещества в поверхностный слой потока путем диффузии: Сc, Сf
- средняя концентрация вещества соответственно в потоке и на поверхности
раздела; F - площадь поверхности потока.
Значение βдиф
рассчитывается следующим образом:
βдиф = D/δ,
(17)
Здесь D - коэффициент диффузного вещества: δ
- толщина диффузного слоя.
Поскольку значение δ
неизвестна, то скорость βдиф можно
приблизительно определить, исходя из подобия законов диффузии и теплопередачи
конвекцией:
Тогда уравнение (16) запишется так:
Вычислим величины, входящие в
формулу (19). Скорость движения воздуха у струи условно примем равной
среднеарифметической скорости движения струи:
ср=0,5(νi + νk) (20)
где νi - скорость
истечения струи из стакана ковша (сталеразливочного или промежуточного); νk - то же,
струи при входе в зеркало металла в промежуточном ковше или кристаллизаторе,
νk = νi + Число Рейнольдса при температуре ТК
и давлении 1 Па можно установить по формуле
Концентрацию кислорода в газовом
слое, соприкасающемся с жидкой сталью, можно условно принять равной нулю.
Аналогично определяется количество
кислорода, поглощенное поверхностью металла в промежуточном ковше и кристаллизаторе.
Результаты расчетов приведены в табл.13. Из них видно, что суммарное увеличение
содержания кислорода в стали вследствие диффузии при разливке в обычной
атмосфере может составлять 0.00917%. Эта цифра может значительно возрасти при
разливке на многоручьевых MНJI3 из-за увеличения суммарной поверхности струй
между промежуточным ковшомом и кристаллизаторами.
В настоящее время для защиты стали
от вторичного окисления в промежуточном ковше и кристаллизаторе используют
специальные шлакообразующие смеси, создающие жидкую пленку на зеркале металла
[23,24].
Чтобы уменьшить подсос кислорода
воздуха в стыке между коллектором и погружной трубой рекомендуется постоянный
обдув этого места аргоном (см. рис.37). Его наиболее целесообразно подавать
через специальное распределительное кольцо, расположенное непосредственно над
стыком. Увеличение диаметра отверстий, как показали исследования, крайне
отрицательно сказывается на стойкости погружной трубы из-за локального
охлаждения поверхности в месте прямого попадания струн аргона, что приводит к
растрескиванию огнеупоров. При отсутствии больших зазоров между поверхностями
коллектора и погружной трубы аргонная защита с помощью распределительного
кольца уменьшает потери алюминия в среднем в 2-3 раза.
Наиболее важной и наименее изученной
на практике является защита стали от вторичного окисления на участке от
промежуточного ковша до кристаллизатора. Где все образовавшиеся оксиды попадают
непосредственно в жидкую фазу заготовки (кроме осевших на внутренней
поверхности погружного стакана) и уже из нее не удаляются.
На практике установлено, что наличие
погружного стакана не является достаточно эффективным средством зашиты от
вторичного окисления. Это следует связывать с эффектом эжекционного
подсасывания воздуха в зазор между стаканом-дозатором и погружным стаканом.
Некоторый подсос воздуха также происходит через поры в материале погружного
стакана.
На основании выполненных
исследований на практике можно рекомендовать следующие методы защиты:
. Аргоном через специальное распределительное
кольцо эффективность определяется степенью рассредоточения подаваемого аргона
(рис. 38, а);
. Установка в месте стыка
специальной керамической прокладки, препятствующей подсосу воздуха через стык
(рис. 38, б);
. Установка на погружной стакан металлического
бандажа, имеющего систему для вдувания аргона непосредственно встык между
погружным стаканом и стаканом промежуточного ковша (рис. 38, в).
Рис.38. Основные методы защиты стыка
между стаканом-дозатором и погружным стаканом.
В первой конструкции эффективность
защиты определяется степенью рассредоточения аргона, которое достигается за
счет регламентирования диаметра отверстий в кольце (1...1,5 мм), их количества
(расстояние между отверстиями 15...20 мм) и геометрического положения отверстий
относительно стакана-дозатора (внутренняя и нижняя поверхность кольца).
Использование второй конструкции на
практике выявило определенные недостатки, которые заключаются в том, что при
наличии разнотолщинности керамической прокладки или неправильной установки
погружного стакана (несимметричность), происходит растрескивание погружного
стакана в зоне интенсивного подсоса воздуха из-за локального обезуглероживания
материала. Дополнительно следует отмстить, что место стыка между стаканом-дозатором
и погружным стаканом может выполняться в виде конуса, или полусферы.
Приведенные приемы не являются
единственными и имеют определенные ограничения: они не срабатывают при большом
зазоре между стаканом-дозатором и погружным стаканом, а также они не
обеспечивают полной защиты от захвата кислорода воздуха.
По мнению авторов [1], при разливке
сталей с повышенным содержанием алюминия, а также сталей, подвергнутых
вакуумной обработке, можно рекомендовать использование комбинированную защиту
стыка стакана-дозатора и погружного стакана: аргоном при установке в месте
стыка специальной керамической прокладки, препятствующей подсосу воздуха. Эта
схема успешно прошла промышленные испытания.
Еще более эффективно использование
для защиты стали от вторичного окисления единого погружного стакана, который
устанавливается непосредственно в футеровку промежуточного ковша. Такая схема
разливки предполагает возможность подъема промежуточного ковша на высоту
700...800 мм (для его транспортировки к кристаллизаторам). Кроме того, в этом
случае серийность разливки будет полностью зависеть от скорости разрушения или
зарастания погружного стакана (в силу невозможности его замены). В конечном
счете, схема с единым погружным стаканом, видимо, наиболее приемлема при разливке
высококачественных сталей с высокими требованиями по содержанию газов в стали.
Однако в силу склонности корундографитовых изделий к зарастанию представляется
целесообразным применять их в совокупности с обработкой стали кальцием.
Обобщая рассмотренные результаты
практических и теоретических исследований, отметим, что предотвратить
загрязнение стали неметаллическими включениями и от вторичного окисления
возможно, но только при комплексном подходе. При этом необходимо принимать во
внимание не только традиционные факторы, но также и условия движения стали на
участке от сталеразливочного ковша до кристаллизатора, регулирования расхода
металла при истечении из промежуточного ковша, качество огнеупорных материалов
и пр.
3.3 ФУНКЦИИ И СВОЙСТВА
ШЛАКООБРАЗУЮЩИХ СМЕСЕЙ ДЛЯ КРИСТАЛЛИЗАТОРА
Шлакообразующие смеси (ШОС) для
разливки на МНЛЗ получили широкое распространение благодаря выполнению ими ряда
важнейших функций [23]:
. Смазочный эффект между
кристаллизатором и корочкой затвердевшей стали и предотвращение прямого
контакта между ними. На зеркале жидкой стали образуются три зоны из смеси:
порошкообразная зона; зона спеченного порошка; жидкий шлак (рис. 39). Основная
часть жидкого шлака втекает в зазор между кристаллизатором и заготовкой и тем
самым действует как смазка.
. Установление и уравновешивание
теплопередачи в кристаллизаторе. Известно, что продольная трещина на
поверхности непрерывнолитых заготовок в основном связана с повышенной
теплопередачей в кристаллизаторе. Теплопроводность шлакового гарнисажа можно
уменьшить повышением основности шлака (получение кристаллической структуры
вместо стекловидной) и изменением его вязкости [23].
. Защитное шлаковое покрытие
ассимилирует продукты раскисления, которые всплывают к зеркалу металла в
кристаллизаторе. Поглощение глинозема и кремнезема изменяет химический состав
защитного шлака и его физических свойств, и в том числе - вязкость. Фториды
(NaF, CaF,) способствуют снижению вязкости и ассимиляции включений. С другой
стороны фториды увеличивают износ погружного стакана.
. Защита стали от вторичного
окисления. Для предотвращения вторичного окисления суммарное содержание окислов
железа должно быть меньше 4%, а на практике не более 2%.
. Теплоизоляция зеркала металла.
Рис. 39. Схема действия ШОС
Все функции имеют важное значение,
но в повседневной практике наиболее важными являются смазка и горизонтальная
теплопередача. Основными факторами, которые следует учитывать при выборе
рабочих характеристик флюса, являются:
условия разливки (скорость разливки
Vc, характеристики качания кристаллизатора);
марка стали и размер
кристаллизатора;
регулирование уровня в
кристаллизаторе;
условия подвода и гидродинамика
жидкого металла.
Для подачи в кристаллизатор обычно
используют ШОС, состоящий примерно из 70% (CaO+SiO2), 0-6% MgO, 2-6% Al2O3,
2-10% Na2O3+K2O, 0-10%F, с различными добавками - TiO2, ZrO2, В2О3, Li2O и MnO;
основность (СаО/SiO2) 0,7-1,3. Частицы углерода в виде мелочи кокса, сажи и
графита добавляются (2-20%) для регулирования скорости плавления и для
образования восстановительной атмосферы СО в верхней части кристаллизатора для
защиты металла от окисления. Частицы углерода не смачиваются шлаком и поэтому
капельки шлака защищены от отекания из-за присутствия частиц углерода до тех
пор, пока последний не будет израсходован в процессе окисления. В этом
заключается механизм регулирования скорости плавления [23]. Жидкая составляющая
ШOC в кристаллизаторе обеспечивает смазку стального слитка. Важно, чтобы жидкая
смазка имелась в наличии на протяжении всего слитка, потому что если произойдет
полная кристаллизация шлака в нижней половине кристаллизатора и жидкая смазка
будет отсутствовать, могут возникнуть проблемы (образование разветвленных
трещин). Гидродинамическое трение скорость в кристаллизаторе уменьшается по
мере снижения вязкости и увеличения толщины пленки жидкого флюса. Расход
порошка обеспечивает необходимое количество смазки и сильно зависит от размера
кристаллизатора, потому что трение повышается по мере увеличения расстояния от
угла. Поэтому силы трения гораздо больше при разливе слябов, чем блюмов и
заготовок, и увеличиваются с повышением вязкости ШОС.
Недостаточный расход порошка
приводит к возникновению различных дефектов и проблем, а именно: образованию
продольных трещин, прорывам жидкой стали в результате прилипания (подвисания)
корки слитков в кристаллизаторе, появлению глубоких следов качания
кристаллизатора, образованию поперечных трещин по углам и впадин. Большинство
исследователей считают, что на расход ШОС влияют в основном две составляющие:
часть ШОС, которая идет на смазку кристаллизатора, и та часть, которая
захватывается следами качания кристаллизатора.
Горизонтальная теплопередача
является сложным процессом, в котором задействованы два механизма, а именно:
решеточная, или фононная проводимость и излучающая проводимость. Излучающая
проводимость подразумевает поглощение и повторную отдачу излучаемой энергии и
может стать доминирующим механизмом передачи в стекловидных материалах при
высоких температурах [25].
Слой порошка должен обеспечивать
достаточную теплоизоляцию для предотвращения застывания поверхности стали.
Уменьшение вертикального теплового потока имеет также большое значение для
уменьшения глубины следов качания кристаллизатора и снижения «ситовидной
пористости» путем уменьшения длины «серпа» мениска [25]. Теплоизоляция зависит
от основных природных характеристик слоя шлака и в общих чертах увеличивается в
следующих случаях: при использовании в последовательности порошков гранул,
полученных с помощью экструзии, и шаровидных гранул; по мере уменьшения размера
гранул; при увеличении толщины слоя шлака; при введении в состав ШОС
экзотермических порошков.
Ассимиляция включении IIIOC имеет
важное значение, потому что механические свойства стали, зависят как от
количества включений, так и от их размера. Это сложный многостадийный процесс.
Ассимиляции включений способствуют большой краевой угол смачивания между
включением, металлом и шлаком и смачивание включений (большая часть включений
смачивается шлаками).
Вместе с тем работа ШОС определяется
организацией потоков жидкой стали в кристаллизаторе. Турбулентный поток
воздействует на ванну шлака и приводит к: захвату шлака и газа, способному
вызвать возникновение поверхностных дефектов у проката; поглощению углерода,
особенно у сверхмалоуглеродистых марок стали; эрозии погружаемого стакана,
особенно на поверхности раздела металл-шлак; чрезмерному охлаждению поверхности
стали вследствие уменьшения теплоизоляции. Чаще всего возникновение
турбулентных потоков связываются с заглублением погружаемого стакана,
конструкцией отверстий этого стакана и расходом аргона. Предполагается, что ШОС
в кристаллизаторе должны компенсировать влияние воздействий турбулентного
потока за счет использования смесей с более высокой вязкостью. Однако это ведет
к снижению расхода порошка и возникновению других проблем, в частности дефектов
слитка - различного рода трещинам, складчатости, газовых и шлаковых включений,
прорывов и др.
Значительный объем исследований
посвящен свойствам ШОС, применяемых для засыпки в кристаллизатор. Вязкость (или
жидкотекучесть) ШОС для подачи в кристаллизатор является наиболее важным из
свойств: она определяет расход порошка, а, следовательно, и смазку корки
слитка: захват шлака обычно устраняют увеличением вязкости; степень эрозии
погружаемого стакана пропорциональна жидкотекучести (измеряется на
вискозиметре).
Технологические свойства ШОС
определяются рядом температурных характеристик. Температура ликвидуса Tliq
представляет собой конечную температуру плавления ШОС и измеряется в ходе цикла
нагрева по данным дифференциальной термогравиметрии и/или дифференциальной
сканирующей калориметрии или испытаний с помощью микроскопа Лейца; Tliq
определяет поверхность раздела между жидкой ванной (лункой), пористой зоной в
слое порошка и аналитически может быть рассчитана с точностью до ±35°С.
Температура затвердения Тsol
представляет собой температуру, при которой в процессе охлаждения затвердевает
(или кристаллизуется) расплавленная ШОС. Температура перелома Tbr представляет
собой температуру, ниже которой наблюдается заметное увеличение вязкости. Как
правило, величины Tbr и Tsol близки между собой, но иногда разница между ними
достигает 70°C.
Температуры перелома (и возможного
затвердевания) снижаются с увеличением скорости охлаждения и обычно измеряются
при скорости охлаждения -10 С/мин. Фактически Тbr может быть значительно ниже,
так как скорость охлаждения в кристаллизаторе составляет 10 °С/с [25].
Практические результаты, полученные
в промышленных условиях, показали, что при разливке среднеуглеродистых сталей,
которые подвержены образованию продольных трещин, ШОС при log10 (дПа*с) 1.0-3.5
имеет температуру перелома ШОС при разливке высокоуглеродистых сталей которые
подвержены прорывам жидкой стали в результате прилипания корки слитка в кристаллизаторе,
- в интервале 1030-1150°С. Для других марок стали Tbr расположены между этими
интервалами в зависимости от вязкости. Установлено, что тепловое сопротивление
RCu/sl увеличивается с повышением толщины и качества кристаллической фазы в
пленке шлака. Важность присутствия кристаллической фазы в пленке шлака для
горизонтальной теплопередачи послужила своеобразным катализатором при
проведении научно-исследовательских работ в области кристаллизации.
Поверхностное натяжение имеет большое значение для процесса непрерывной
разливки, поскольку высокое значение помогает свести до минимума захват шлака.
Форма мениска, а, следовательно, и ширина канала для проникновения шлака
определяется по капиллярной константе, которая включает величину поверхностного
натяжения. Установлено, что компоненты натрия снижают величину поверхностного
натяжения, а А12O3- увеличивают. Поверхностное натяжение на границе металл-шлак
в значительной степени зависит от поверхностного натяжения на границе
металл-газ, которое определяется содержанием в металле серы. Поэтому менее
вероятно, что регулирование состава шлака будет иметь большое влияние на
поверхностное натяжение на границе металл-шлак, чем регулирование в металле
содержания серы.
Тепловые свойства ШОС играют важную
роль в горизонтальной теплопередаче между коркой слитка и кристаллизатором.
Имеют множество данных о величине температуропроводности стекловидных,
кристаллических и жидких шлаков, пленок шлака, отобранных из кристаллизатора.
.3.1 СОСТАВЫ ШЛАКООБРАЗУЮШИХ СМЕСЕЙ
Все смеси по составу основы
расплавов делятся на четыре группы, состоящие из тройных систем: SiO2 -Al2O3-
FеО, SiO2-Al2O3-Na2O, SiO2-Al2O3-CaO, CaO-SiO2-MnO.
В качестве флюсующих добавок в
составы ШОС включают фториды (СаF2) оксид бора (B2O3), оксиды щелочных металлов
(Na2O, K2O) и др. Для регулирования скорости плавления вносят
углеродосодержащие материалы.
Тройная система SiO2-Al2O3-FeO
практически не изучена и мало используется в металлургической практике.
Расплавы на основе тройной системы
SiO2-Al2O3-Na2O характеризуется высокой вязкостью и низкой ёмкостью по
включениям глинозема (Аl2О3).
Тройная система SiO2-Al2O3-CaO
получила наиболее широкое применение в составах ШОС, позволив решить задачи
разливки практически всего сортамента сталей. Ниже приведены примеры ШОС на
основе тройной системы SiO2-Al2O3-CaO.
В ОАО «ММК им. Ильича» (г.
Мариуполь, Украина) применяют в кристаллизаторах МНЛЗ смесь ШОС-5 с
температурой плавления 1070-1130°С, удельным расходом 0,85 кг/т и химическим
составом (% масс.доля) [26]:
SiO2
СаО
А12О3
MnО
F
С
Влажность,
%
Основность
6
30-37
7-10
<1,0
6.0-10,0
7,0-10.0
<0.5
1.0-1.4
ШОС -5 позволила исключить прорывы по причине
«подвисание», не комкуется, равномерно проплавляется, способствует минимальному
науглероживанию.
В ОАО «КМК» (г. Новокузнецк, РФ) для разливки в
блюмы рельсовой стали разработали ШОС с насыпной плотностью 0,47т/м3 удельным
расходом 0,3-0,5кг/т и химическим составом (%масс.доля) [26]:
С
СаО
SiO2
А12О3
CaO/SiO2
F
Na+
К+
15,0-20.0
26,0-32.0
30,0-36,0
6,5-8,0
0,7-1,0
4.0-4.5
3.5-4,0
0,7-1,0
В качестве компонентов ШОС использовали
пылевидные отходы и аспирационных установок производства алюминия, ферросплавов
и извести.
Использование данной ШОС позволило повысить
ассимилирующую способность смеси по глинозему, снизить износ стенок
кристаллизатора повысить стойкость погружных стаканов, исключить брак по
дефектам поверхности.
В ОАО «МК» Азовсталь» (г. Мариуполь, Украина)
при разливке в слябы трещиночувствительных марок стали используют смесь ШOC-1,
на основе портландцемента, с температурой начала течения 1160°С, компоненты
которой образуют тройную систему SiO2-Al2O3 и имеют следующее соотношение [26]:
Наименование
компонента
Содержание
компонента, % (масс.доля)
Шлакопортландцемент
400
31
Сиенит
алюмощелочной
27
Силикат
натрия растворимый
12
Графит
10
Установлено, что при использовании ШОС на основе
портландцемента индекс прорывов металла под кристаллизатором существенно ниже,
чем при использовании ШОС на основе шлаков ферросплавов. Это резко проявляется
при нестабильной скорости разливки.
ШОС-1 имеет средний фракционный состав (доля
фракции в %):
<0.1
0.1-0.63
>0.63
65
32
2.0
Количество поверхностных дефектов при
использовании смесей тонкодисперсного состава снижается в 1,2-1,3 раза.
В ОАО «ММК» (г. Магнитогорск, РФ) разработана
ШОС с компонентным составом на основе тройной системы SiO2-Al2O3 - CaO [26] :
Наименование
компонента
Содержание
компонента, % (масс, доля)
Углеродосдержащий
материал
8-12
Фторсодержащий
материал
20-24
Силикат
натрия растворимый
19-23
Концентрат
датолитовый
17-23
Материал
на основе окислов кремния
3-9
Цемент
ост.
Смесь гранулированная с преимущественными
размерами гранул 0,1-0,5мм.
В ЛГТУ (г. Липецк, РФ) на основе данных
лабораторных исследований были составлены опытные ШОС с температурой плавления
1160°С на основе тройной системы SiO2-Al2O3-CaO с компонентным составом [26] :
Наименование
компонента
Содержание
компонента, % (масс, доля)
ШОС-1
ШОС-2
Графит
аморфный
7
7
Флогопит
23
20
Плавиковый
шпат
15
15
Сиенит
алюмощелочной
10
20
Концентрат
датолитовый
15
8
Шлакопортландцемент
30
0
Доменный
шлак
0
30
В НПП «Ассоциация Экотехника» (Украина)
совместно с рядом металлургических заводов разработана ШОС для слябовых МНЛЗ на
основе тройной системы CaO-SiO2-MnO с температурой растекания 1190-1210°С и
химическим составом (% масс. доля) [26] :
SiO2
СаО
МnО
F
С
А12О3
MgO
S
Feобщ
Влага,%
25.0-34.0
30.0-37.0
10.0-15.0
5.0-8.0
6.0-10.0
<0.6
<5.0
<0.8
<1.5
0.5
Оксиды кальция, кремния и марганца при
оптимальном соотношении в сплавленном состоянии обеспечивают быстрый процесс
формирования гомогенного шлака. Наличие в смеси оксидов марганца увеличивает
долю кристаллической составляющей в шлаковом гарнисаже и позволяет
оптимизировать тепловой поток от оболочки слитка к стенкам кристаллизатора.
Практически негигроскопичны, следовательно, длительное время хранятся без
потери технологических свойств. Универсальны, так как используются при
непрерывной разливке различных марок стали. Стоимость значительно ниже, чем
заграничные аналоги.
В ОАО «НПП «Техмет» разработали смеси, которые
позволили снизить сквозное попадание температур по циклу внепечной обработки и
непрерывной разливки на 10-12°С, что позволило стабилизировать изменения
температуры металла в промежуточном ковше на уровне ± (4-6)°С и увеличение
выхода годного на 5,5-6,0кг/т стали. Экономический эффект от применения
теплоизоляции стали в сталеразливочных ковшах составил 0,2 евро/т стали. Расход
смеси 0,65кг/т [26].
Опытно-промышленные опробования смеси на
плавленой основе ШОС-Т-4 покачали существенное снижение отсортировки листового
проката по дефектам сталеплавильного производства (плена, трещины различной
морфологии) [26].
Основность
(ΣCaO/SiO2)
Содержание
СаF2, % (по массе)
Угар
фтора по отношению к исходной смеси без углерода, % (отн.)
в
исходной смеси
в
исходной смеси без углерода
в
конечном шлаке
0.89
12.39
14.58
13.03
10.63
В ОАО «ММК» с целью предотвращения
науглероживания стали в ходе непрерывной разливки (как показали исследования,
при использовании смеси с 6-10%С науглероживание возрастает до 0.01% [26] были
предложены специальные малоуглеродистые шлакообразующие смеси №10 [26] и №11
[26]. Первая смесь используется к кристаллизаторе, вторая - в промежуточном
ковше МНЛЗ: обе смеси изготавливаются в виде гранул [26].
При применении в промежуточном ковше смесей,
содержание не более 3% С. а в кристаллизаторе- с содержанием не более 2% С
науглероживания слябов на 70% плавок не происходит: на остальных плавках оно
находится в пределах до 0,001%. Содержание углерода в непрерывнолитых слитках
IF-стали на отдельных плавках получили от 0.003 до 0.005%. что в основном
определялось массовой долей углерода в металле, поступающем на разливку.
Новая шлакообразующая смесь для непрерывной
разливки стали с ультранизким содержанием углерода разработана на ОАО «МТМК».
Вместо углерода в качестве горючей составляющей использовали порошкообразный
нитрид бора. Новая смесь, как теплоизолятор, подобна при аналогичных свойствах
вязкости и абсорбции включений, но исключает возможность поверхностно науглероживания
непрерывнолитого металла. При этом выявлено появление бора в металле,
контактирующим со смесью [26].
.3.2 РЕКОМЕНДАЦИИ ПО ПОДБОРУ И РАЗРАБОТКЕ ШОС
Подбором оптимальной ШОС (особенно по вязкости и
основности) для определенного сортамента можно повысить качество
непрерывнолитых заготовок и выход годного.
Комплексными критериями выбора состава
шлакообразующих смесей являются минимальное усилие вытягивания заготовки,
которое характеризуется силой жидкостного трения в кристаллизаторе, и удельный
расход смеси. Удельный расход смеси зависит от геометрических размеров
кристаллизатора, скорости разливки, толщины жидкой шлаковой прослойки на
мениске металла и скорости спекания порошка.
Физические свойства ШОС такие как вязкость в
интервале температуры 1100...1400°С, температурный интервал плавления, скорость
проплавления, гранулометрический состав и другие должны находится в
определенных пределах в зависимости от параметров непрерывной разливки при
комплексном рассмотрении систем шлак-сталь-кристаллизатор. Скорость спекания
порошка является функцией от химического состава ШОС, вида и количества
углеродистой составляющей гранулометрического состава порошка [26]. Как
известно, требуемый расход порошковой смеси может быть достигнут за счёт
регулирования параметра V в диапазоне от 1 до 3,5 с учётом изменения вязкости
при поглощении ими неметаллических включений из жидкого металла.
Для разливки на МНЛЗ специальных сортов стали на
слябовые заготовки рекомендуются различные составы ШОС (табл.14) [26].
Таблица 14. Свойства шлакообразующих смесей,
применяемых для различных сортов сталей.
Показатель
Сталь
С
очень низким содержанием углерода
Низкоуг-леродистая
Перитектическая
Среднеугле-родистая
Высоко-yглepoдистая
Содержание
углерода. %
<
0.005
0,005-0.08
0,08-0.17
0,08-0,35
>0,35
Скорость
разливки, м/мин
0,6-1,6
0.6-1,8
0,6-1.6
0,6-1,6
0,6-1,6
Типичные
дефекты, связанные со смесями
Плены,
науглерожи-вание, неметалли-ческие включения
Плены,
прорывы
Продольные
трещины
Продольные
трещины
трещины
Требования
к смесям:
содержание
углерода. %
2
(макс.)
3,0-7,0
3,0-5,0
3,0-5,0
6,0-8.0
температура
кристаллиза-ции шлака, °С
950-1050
1050-1100
1140-1220
1140-1220
950-1100
время
расплавления при 1250°С, с
50
100-150
50-100
50-100
50-100
основность
0,9-1,2
0,7-0.9
1,0-1,3
1,0-1,3
0.7-1.0
вязкость
при 1300°С, Пз
1,4-3.0
0,8-1,2
1,2-2,2
1,2-2,2
0.8-1.2
насыпная
масса, кг/л
0,5-0,6
0,6-0,8
0,6-0.8
0.6-0,8
0.5-0,6
Стали с очень низким содержанием углерода (С<
0,005%).
Низкое содержание углерода в стали связано с
высокой температурой кристаллизации и с высоким содержанием кислорода и
продуктов раскисления, т.е. глинозема и кремнезема. Оба фактора могут привести
к захвату растущими кристаллами неметаллических включений. Для предотвращения
этого следует:
увеличить теплоизоляцию ШОС за счет уменьшения
её удельного веса;
уменьшить теплопроводность шлакового гарнисажа
за счёт повышения его основности и изменения вязкости;
использовать экзотермические ШOC.
Еще следует отметить, что низкое содержание
углерода в стали, требует низкого содержания углерода в ШОС. В противном случае
имеет место науглероживание разливаемой стали. Для установления необходимой для
данной скорости разливки стали скорости расплавления смеси источником углерода
следует выбрать или сажу или графит. Возможна также замена углерода бором,
имеющим подобный эффект. Последнее возможно только тогда, когда сталь не
содержит азота. В противном случае выделятся нитриды бора.
Стали с низким содержанием углерода (0.03< С
> 0.08%).
Стали с низким содержанием углерода обычно
хорошо разливаются. Так как разливка идет с высокой скоростью, важно установить
правильную вязкость шлака. Высокие скорости разливки требуют низких значений
вязкости и наоборот.
Повышенная вязкость шлака может привести к тому,
что между кристаллизатором и оболочкой слитка не образуется шлаковый гарнисаж.
Жидкая сталь приваривается к стенкам кристаллизатора. Могут быть прорывы.
Важно, чтобы поглощение продуктов раскисления шлаком не привели к тому, что
содержание глинозема в шлаке стало 10%. В этом случае вязкость шлака быстро
возрастает. Понижение вязкости, а также пониженные температуры расплавления
защитной смеси могут привести к увеличению расхода последней.
Стали с содержанием углерода 0,08-0,16%
(перитектические стали).
Эти стали склонны к трещинообразованию. Причиной
является превращение δ-железа в γ-железо,
которое сопровождается большим уменьшением объема. Это приводит к быстрому
образованию зазора между кристаллизатором и заготовкой, за счет которого
теплопередача тормозится. Уменьшение теплоотвода снова ведет к нагреву
затвердевшей оболочки и за счет ферростатического давления этот слой снова
прижимается к стенке кристаллизатора.
Результатом подобной неравномерной теплопередачи
являются значительные термические напряжения. Для отливки бездефектных заготовок
целесообразно применение ШОС, которые обеспечивают заполнение зазора между
заготовкой и кристаллизатором и равномерную, не очень быструю теплопередачу.
Для этого необходимы низкая вязкость шлака и кристаллическая структура его
вместо стекловидной, что достигается основностью свыше 1. При кристаллическом
затвердении шлака внутри него образуется множество микропор, являющихся
причиной снижения теплопроводности.
Уменьшение содержания свободного углерода в ШOC
приводит к более высокой скорости ее расплавления и тем самым к проникновению
жидкого шлака в зазоры между оболочкой слитка и кристаллизатором.
Стали с повышенным содержанием углерода
(С>0.2%).
Эти стали обладают малой горячей прочностью. Их
разливают с пониженными скоростями и при пониженных температурах.
Соответственно для предотвращения недостаточного расплавления смеси и
приваривания стали к стенке кристаллизатора ШOC должны иметь низкие вязкости и
температуры расплавления. Для обеспечения хорошей теплоизоляции они должны
иметь низкий удельный вес.
Недостатки применения ШОС
Одним из существенных недостатков разливки под
шлаком является захват с контактной поверхности металл-шлак неметаллических
шлаковых включении, которые при непрерывном вытягивании заготовки остаются
внутри затвердевшего металла. Наибольшее развитие этот процесс приобретает при
непрерывной разливке стали, при которой обратные турбулентные потоки, выходящие
из затопленного стакана, обладают большим скоростным напором и отрывают
частички жидкого шлака. Схема такого процесса представлена на рис. 40, а [26].
Подача аргона и районе выходных сечений боковых струй из погружного стакана
может препятствовать захвату частиц шлака. Образующаяся при этом зона газовых
пузырьков может приостановить этот процесс и при своем всплывании возвращать
неметаллические шлаковые включения на границу металл-шлак (рис 40, б).
Рис. 10. Высокая скорость на границе раздела
может привести к захвату вблизи узкого конца слитка шлаковых частиц: а (0, 1,
2, 3, 4) - влияние изменения продолжительности воздействия жидкой стали на
захват неметаллических включений; б - схема подачи аргона
4.ЭКОНОМИЧЕСКАЯ ЧАСТЬ
.1 ТЕХНИКО - ЭКОНОМИЧЕСКОЕ ОБОСНОВАНИЕ ТЕМЫ
ДИПЛОМНОЙ РАБОТЫ
В современной черной металлургии главным
направлением дальнейшего развития является улучшение качества выплавляемой
стали и экономии материалов. Установка турбогасителей, перегородок, подачи газа
введенные в действие на АО «НЛМК» позволяет создать защиту струи металла на
участке сталеразливочный ковш - промежуточный ковш, снизить количество
неметаллических включений и газов.
Практика использования новых технологий
показала, что сегодня металлурги располагают реальными возможностями
организации производства стали массового назначения с ничтожным количеством
нежелательных примесей.
Развитие вакуумного раскисления позволяет
значительно снизить содержание кислорода в металле, но этого недостаточно для
сталей, содержащих пониженное количество углерода (0,03 - 0,04%) и особенно для
особо низкоуглеродных сталей ( С < 0,01%). Поэтому
необходимо дораскисление и легирование производить после вакуумирования в
промежуточном ковше. Добавка раскислителей необходима также и для достижения
нестареющих свойств металла, достижения устойчивости к коррозии, воздействие на
количество и форму сульфидных включений. С целью обеспечения высокой степени
усвоения раскислителя при его равномерном распределении в объеме ванны, при
снижении количества неметаллических включений необходимо управлять
гидродинамикой в промежуточном ковше.
4.2 СЕТЕВОЙ ГРАФИК ВЫПОЛНЕНИЯ ДИПЛОМНОЙ РАБОТЫ
.2.1 СОСТАВЛЕНИЕ ПЕРЕЧНЯ РАБОТ
При составлении перечня работ необходимо знать,
что события не являются процессом, а указывают на факт получения каких-либо
результатов предшествующих ему работ. Формулировка событий должна определять
начало следующих за данным событием работ.
Перечень работ и формулировки событий приведены
в таблице 15. Шифр
работ
Наименование
работ
Формулировка
событий
0
- 1
Получение
задания на диплом от кафедры
Задание
на диплом получено
1
- 2
Составление
технико-экономического обоснования и определение актуальности диплома
Технико-экономический
план составлен
2
- 3
Составление
первоначального литературного обзора по диплому
Первоначальный
литературный обзор составлен
3
- 4
Изучение
действующего оборудования и результатов промышленных экспериментов
Оборудование
и данные исследований изучены
4
- 5
Предварительное
обсуждение с научным руководителем полученных данных
Предварительное
обсуждение с научным руководителем полученных данных проведено
5
- 6
Выводы
по полученным данным
Выводы
сделаны
6
- 7
Написание
предварительного отчета по экономическому разделу
Отчет
написан
7
- 8
Написание
предварительного отчета по охране труда
Предварительный
отчет по охране труда написан
8
- 9
Уточнение
литературного обзора по дипломной работе
Уточнение
литературного обзора произведено
9
- 11
Формулировка
предложений по совершенствованию технологий
Предложения
сформулированы
6
- 10
Формулировка
предложений по совершенствованию технологий
Предложения
сформулированы
10
- 11
Ожидание
Ожидание
закончено
11
- 12
Общее
оформление раздела по охране труда
Результаты
эксперимента обобщены
12
- 13
Написание
окончательного варианта литературного обзора
Литературный
обзор написан
13
- 14
Общее
оформление экономического раздела
Экономический
раздел оформлен
14
- 15
Составление
окончательного варианта сетевого графика
Окончательный
вариант сетевого графика составлен
15
- 16
Общее
оформление пояснительной записки
Пояснительная
записка оформлена
16
- 17
Оформление
плакатов
Плакаты
оформлены
17
- 18
Подготовка
к предварительной защите на кафедре
Готовность
к предварительной защите на кафедре
18
- 19
Получение
рецензий
Рецензия
получена
19
- 20
Подготовка
доклада, внесение дополнений и исправлений в пояснительную записку
Доклад
подготовлен, исправления и допол-нения внесены в доклад
20
- 21
Защита
на ГЭК
Защита
на ГЭК
.2.2 СОСТАВЛЕНИЕ СЕТЕВОГО ГРАФИКА
Рис. 41 Сетевой график выполнения дипломной
работы
Составленный сетевой график включает три
комплекса работ:
а) комплекс подготовительных работ;
б) проведение экспериментальных работ;
в) комплекс заключительных работ.
4.2.3 РАСЧЕТ ОСНОВНЫХ ПАРАМЕТРОВ СЕТЕВОГО
ГРАФИКА
Основные параметры сетевого графика: ожидаемое
время выполнения работ, ранние сроки начала и окончания работ, резервы работ:
а) ожидаемое время выполнения работы:
tож = 3tmin + 2tmax / 5, (22)
где tож - ожидаемое время выполнения работ,
ч;, tmax - минимальная (оптимистическая) и максимальная (пессимистическая)
продолжительность работы.
б) ранние и поздние сроки начала работ:
рн = maxtni, (23)
где tljрн - раннее начало работ, ч;
= tljрн + tlj, (24)
где tljро - раннее окончание работ, ч.
в) поздние сроки начала и окончания работ:
пн = tкр - (tlj + maxtlк), (25)
где tljпн - позднее начало работ, ч;кр -
продолжительность критического пути, ч;
по = tljпн - tlj, (26)
где tljпо - позднее окончание работ, ч.
г) полный резерв работы:
= tljпн - tljрн, (27)
где Rlj - полный резерв времени пути, ч.
Результаты расчета параметров сетевого графика
заносим в таблицу 16.
Таблица 16. Результаты расчета основных
параметров работы сетевого графика
Шифр
работ
tmin
tmax
tож
tрн
tро
tпн
tпо
R
0
- 1
1
1
1
0
1
0
1
0
1
- 2
1
3
1.8
1
2
1
4
0
2
- 3
6
8
6.8
2
8
4
12
0
3
- 4
26
36
30
8
34
12
48
0
4
- 5
6
8
6.8
34
40
48
56
0
5
- 6
2
6
3,6
40
42
56
72
0
6
- 7
2
4
2.8
42
44
72
76
0
6
- 10
10
16
12.4
44
54
76
92
2
10
- 11
0
0
0
54
54
92
92
2
7
- 8
2
4
2.8
44
46
76
80
0
8
- 9
1
3
1.8
46
47
80
83
0
9
- 11
10
16
12.4
47
57
83
99
0
11
- 12
3
6
4.2
54
57
92
98
0
12
- 13
1
4
2.2
57
58
98
102
0
13
- 14
3
6
4.2
58
61
102
108
0
14
- 15
1
3
1.8
61
62
108
111
0
15
- 16
6
12
8.4
62
68
111
123
0
16
- 17
8
12
9.6
68
76
123
135
0
17
- 18
6
10
7.6
76
82
135
145
0
18
- 19
6
12
8.4
82
88
145
157
0
19
- 20
10
12
10.8
88
98
157
169
0
20
- 21
1
2
1.4
98
99
169
171
0
.2.4 ОПТИМИЗАЦИЯ СЕТЕВОГО ГРАФИКА
Анализ сетевого графика.
Путь №1 проходит через события:
0,1,2,3,4,5,6,7,8,9,11,12,13,14,15,16, 17,18,19,20,21.
Его продолжительность составит:
1+1,8+6,8+30+6,8+3,6+2,8+2,8+1,8+
+12,4+4,2+2,2+4,2+1,8+8,4+9,6+7,6+8,4+10,8+1,4=128,4(часа).
Путь №2 проходит через события:
0,1,2,3,4,5,6,10,11,12,13,14,15,16,17, 18,19,20,21.
Его продолжительность составит:
1+1,8+6,8+30+6,8+3,6+12,4+4,2+2,2+ +4,2+1,8+8,4+9,6+7,6+8,4+10,8+1,4=121(час).
Из анализа продолжительности работ на всех путях
графика видно, что путь №1 является продолжительным, то есть критическим путем.
Путь №2 является ненапряженным. Чтобы определить
оптимальную продолжительность выполнения работ на всех путях графика, надо
сложить продолжительность путей графика и затем полученную сумму разделить на
количество путей, (128,4+121):2=124,7 , тогда теоретически лучший (короткий)
срок выполнения работ графика составит 124,7 часов.
Оптимизация сетевого графика осуществляется
путем перераспределения времени с ненапряженных путей на критический. Результаты
записываем в таблицу 17.
Таблица 17. Оптимизация сетевого графика
№
пути в графике
первоначальная
длительность
Этап
оптимизации
изменение,
ч
результат,
ч
1
128,4
-3,7
124,7
2
121
+3,7
124,7
Таким образом весь комплекс работ при планировании
методом СПУ будет выполнен за 124,7 часов.
4.3РАСЧЕТ ЗАТРАТ НА ВЫПОЛНЕНИЕ ДИПЛОМНОЙ РАБОТЫ
.3.1 ЗАТРАТЫ НА ЗАРАБОТНУЮ ПЛАТУ
Под исполнителями исследования подразумеваются:
непосредственный исполнитель дипломной работы,
научный руководитель проекта, консультант по ОБЖ, консультант по экономике,
рецензент.
Количество времени, затраченное на дипломное
проектирование:
студентом - 124,7 часов;
научным руководителем - 25 часов;
консультантом по ОБЖ - 1 час;
консультантом по экономике - 4 часа;
рецензентом - 6 часов.
Таблица 18. Исходные данные необходимые для
расчета заработной платы
Должность
Ожидаемое
время
Часовая
ставка
Сумма
зарплаты
Студент
124,7
5,29
659,66
Научный
руководитель
25
58,82
1470,50 1
70,59
70,59
Консультант
по экономике
4
70,59
282,36
Итого
2483,11
Часовая ставка:
где Основная заработная плата: Дополнительная заработная плата
равна 12% от основной заработной платы:
Общая заработная плата:
Отчисления во внебюджетные фонды -
26% от общей заработной платы:
Затраты на заработную плату:
.3.2 ПРОЧИЕ РАСХОДЫ
Прочие затраты включают затраты на
содержание администрации, зданий, охрану труда, технику безопасности,
содержание библиотеки и т. д.
Величина прочих расходов принимается
в процентах от суммы учтенных затрат и равна 30%.
Учтенные затраты рассчитываются:
Зучт = Ззп = 3504,16 руб.
Прочие расходы: Зпр= Ззп * 0,30 =
1051,29 руб.
Таблица 19. Затраты на проведение
исследований
Наименование
затрат
Сумма,
руб
Итог,
%
заработная
плата с начислением на социальное страхование
3504,16
76,92
прочие
расходы
1051,29
23,08
Итого
4555,45
100
5. БЕЗОПАСНОСТЬ ТРУДА
.1.1 РАСПОЛОЖЕНИЕ И ПЛАНИРОВКА ЦЕХА
Цех располагается с подветренной стороны по
отношению к населенному пункту, между предприятием и населенным пунктом создана
санитарно-защитная зона. Площадка цеха удовлетворяет требованиям в отношении
прямого солнечного облучения, естественного проветривания, имеет относительно
ровную поверхность и уклон, обеспечивающий отвод поверхностных и сточных вод.
Месторасположение площадки обеспечивает возможность соблюдения санитарных норм
по предельным концентрациям вредных выбросов в атмосферу, водоемы и наиболее
целесообразную доставку трудящихся до места работы.
.1.2 АНАЛИЗ УСЛОВИЙ ТРУДА РАЗЛИВЩИКА В
КОНВЕРТЕРНОМ ЦЕХЕ
Разливщик обеспечивает безаварийную работу по
подготовке МНЛЗ к работе, разливке плавки и выдачи «конца» слитка, контроль над
работой оборудования, выполняет погрузочно-разгрузочные работы и поддерживает в
чистоте свое рабочее место (закрепленный за ним участок). Рабочим местом
разливщика является территория отделения разливки стали.
На разливочной площадке существует ряд опасных и
потенциально опасных факторов:
Опасность механического травмирования;
Опасность поражения электрическим током;
Опасность взрыва и пожара;
Опасность ожогов;
Повышенный уровень шума;
Повышенная запыленность и загазованность;
Недостаточное освещение;
Неудовлетворительный микроклимат.
Таблица 20.Опасные и вредные производственные
факторы.
Выполняемая
работа (технологическая операция).
Применяемое
оборудование, механизмы, приспособления, а также материалы, вещества.
Опасный
или вредный производственный фактор.
Общее
мероприятие по защите или нормализации.
Подготовка
к разливке.
Двухпозиционный
стенд, промежуточный ковш, разливочный кран.
Передвижение
стенда, крана; горячая поверхность и футеровка промежуточного ковша; газовые
горелки.
Исправность
спецодежды; соблюдение мер безопасности при движении стенда и кранов
Прожигание
шибера.
Сталеразливочный
ковш, кислород.
Воспламенение
одежды разливщика; брызги металла
Исправность
спецодежды; герметичность кислородных шлангов.
Начало
разливки
Сталеразливочный
ковш, промежуточный ковш, устройство автоматической подачи ШОС,
кристаллизатор.
Выбросы
металла из промежуточного ковша, кристаллизатора.
Исправная
спецодежда, отсутствие влаги в кристаллизаторе.
Разливка
стали.
Сталеразливочный
ковш; промежуточный ковш; устройство автоматической подачи ШОС,
кристаллизатор.
Падение
скрапин и шлака со сталеразливочного ковша, пыль, токсичные газы (СО)
Осмотр
и очистка сталеразливочного ковша от мусора, вентиляция.
Переход
с плавки на плавку.
Двухпозиционный
стенд, сталеразливочный ковш.
Передвижение
стенда, выплески металла.
Не
находиться в зоне возможных выплесков и на пути передвижения стенда.
Замена
погружного стакана.
Промежуточный
ковш, кристаллизатор, газовые горелки.
Тепловое
излучение, жидкий металл, шлак.
Исправная
спецодежда.
Отбор
проб и замер температуры.
Ручной
инструмент.
Брызги,
лучистое тепло.
Использование
зонда с ручкой не менее двух метров, обязательно просушенной; исправная
спецодежда.
Выдача
конца слитка.
Кристаллизатор,
лейка с водой.
Взрывы.
Качественная
усадка металла; аккуратное заливание водой.
Кантовка
шлака из сталеразливочного ковша.
Работа
крана.
Падение
шлака и скрапин мимо шлаковой чаши.
Обеспечить
отсутствие людей в опасной зоне.
При
всех выполняемых работах.
Неудовлетворитель-ный
микроклимат, недостаточное осве-щение. Движущиеся машины и механизмы,
производственный шум, промышленная пыль, тепловое излучение.
Средства
защиты органов слуха, органов дыхания, специальная одежда (костюм суконный,
вачеги), защитные очки со свето-фильтрами из синего стекла.
Разливка стали представляет собой опасную
операцию, связанную с жидкой сталью, шлаком, шлакообразующей смесью,
передвижением массивных механизмов. Опасными и вредными производственными
факторами могут быть: движущиеся и вращающиеся части механизмов, повышенное
значение напряжения в электрической цепи, повышенная температура поверхностей
оборудования и материалов, повышенная загазованность и запыленность воздуха
рабочей зоны.
5.2 МЕРОПРИЯТИЯ ПО ОБЕСПЕЧЕНИЮ БЕЗОПАСНОСТИ
ТРУДА
.2.1 ОПАСНОСТЬ МЕХАНИЧЕСКИХ ПОВРЕЖДЕНИЙ
В разливочном отделении источником механического
травмирования являются: краны (мостовые и консольные), самоходные сталевозы и
шлаковозы, передвижные и поворотные разливочные стенды и стенды промежуточных
ковшей.
Для предотвращения механических травм в цехе
предусмотрены следующие меры защиты (ГОСТ 12.2.003-91 [28]) :
все лестничные пролеты, края разливочной
площадки оборудованы перилами.
краны оборудованы световой и звуковой
сигнализацией. В местах работы вывешены предупредительные знаки.
сталевозы и шлаковозы , а также разливочные
стенды снабжены дистанционным управлением и звуковым сигналом, который издается
при их передвижении.
все производственные процессы МНЛЗ
механизированы и автоматизированы.
все приводы закрыты кожухами, имеют ограждение
высотой 1,2 м. Через все транспортерные ленты и транспортные рольганги
оборудованы пешеходные мостики.
для защиты от механических травм предусмотрены
индивидуальные средства защиты.
.2.2 ОПАСНОСТЬ ПОРАЖЕНИЯ ЭЛЕКТРИЧЕСКИМ ТОКОМ
Кислородно-конвертерный цех относится к особо
опасным помещениям(ПУЭ-02 [29]), так как электрооборудование работает при
высокой температуре воздуха при наличие токопроводящих полов и токопроводящей
пыли.
Цех снабжается переменным трехфазным током
частотой 50 Гц, напряжением 380/220 В. Подвод электроэнергии осуществляется по
четырехпроводной линии. Источником питания электрооборудования является
понижающий трансформатор на напряжение 380 В. Для питания электрооборудования
постоянного тока предусмотрен полупроводниковый выпрямитель.
В цехе предусмотрены следующие защитные
мероприятия:
для защиты от поражения электрическим током
применяется
сопротивление заземления 4 Ом.
для защиты электрических установок МНЛЗ (ГОСТ
12.1.030 - 89 [30]) от перегрузок применяются плавкие предохранители и
автоматы.
все токоведущие части прокладываются вдоль стен
на высоте 4м и защищены сеткой со стороны помещения (ГОСТ 12.1.019 - 79 [31])
силовые провода помещены в стальные трубы и
укреплены на кронштейнах в специальных тоннелях.
для питания передвижных и переносных
электроприемников применяются гибкие кабели с медными жилами, заключенные в
общую оболочку.
для сети общего освещения применяется напряжение
220 В.
.2.3 ВЗРЫВО- И ПОЖАРОБЕЗОПАСНОСТЬ
Источники взрыва - контакты жидкого металла и
шлака с водой, использование кислорода, природного газа.
Для предотвращения взрывов предусматривается (ПБ
11-401-01 [32]):
газовые шланги оборудованы сухими затворами.
автоматическое отключение подачи воды при
возникновении прорыва корочки слитка.
кислородопроводы и кислородные устройства
защищены от попадания на них масла.
спецодежда работающего персонала не должна быть
загрязнена
маслом.
Кислородно-конвертерный цех по опасности
производства относится к категории «Г» так как имеются вещества в горячем,
раскаленном и расплавленном состоянии.
Таблица 21.
Характеристика огнестойкости конструкций
кислородно-конвертерного цеха
Наименование
конструкции
Стойкость,
мин
Несущие
стены, колонны Наружные стены Внутренние стены Противопожарные стены
120
30 30 90
В случае возникновения пожара для ограничения
его распространения устраиваются противопожарные стены.
Полы на уровне 10м бетонные, на рабочих
площадках выше нулевой отметки полы настилаются чугунными плитами. Для
устранения пожаров в полетах цеха устанавливаются стенды с противопожарным
инвентарем, в которых находятся пожарные рукава длиной 10м, топоры, лопаты,
огнетушители ОП - 14 и РПЦ - 4, ящики с песком (СНиП 21- 01- 97 [33]). По
периметру отделения проходит пожарный водопровод. Для раннего обнаружения
начавшегося пожара и оповещения о нем установлена электрическая пожарная
сигнализация.
.2.3 ОПАСНОСТЬ ОЖОГОВ
Источниками ожогов в ОНРС являются:
расплавленным металл и шлак, нагретые элементы оборудования, инструменты,
горячие слябы.
В качестве защитных мер применяются:
дистанционное управление с главного пульта
параметрами разливки и контроль её хода.
в качестве средств индивидуальной защиты от
ожогов применяется спецодежда с огнестойкой пропиткой ( ГОСТ 12.4.011-91 [34]).
.2.4 ШУМ
В ОНРС кислородно-конвертерного цеха основными
источниками шума являются приводы двухпозиционных стендов, газовые горелки. Как
правило, уровень шума в конвертерном цехе не превышает санитарных норм и
составляет 80дБ (СН.2.2.4/2.1.8.562 - 96 [35]).
Однако на рабочем месте разливщика уровень шума
достигает 90÷92 дБ, для защиты от
которого рабочие используют наушники типа «бируши».
Для защиты рабочих от шума в конвертерном
производстве следует рекомендовать, прежде всего, звукоизолировать встроенные
помещения - главные посты управления, помещения вычислительного центра, комнаты
отдыха. Для создания комфортных условий по шуму в указанных помещениях
необходимо облицовывать стены и потолки звукопоглощающими материалами, окно
выполнить с двойным остеклением и упругими прокладками по контуру, входные
двери - с тамбуром.
.2.5 ЗАПЫЛЕННОСТЬ, ЗАГАЗОВАННОСТЬ
К наиболее вредным факторам разливки стали
относится также запыленность и загазованность воздуха. Источниками
загазованности является используемая шлакообразующая смесь, выносы из ковша во
время продувки аргоном, поверхность металла и шлака. В пыли обнаруживаются
соединения марганца, ванадия, канцерогенные и смолистые вещества, фтор.
Загазованность составляет 6,2 - 6,0 мг/м3 СО при
ПДК 20,0 мг/м3 (ГОСТ 12.1.005-88 [36])
Запыленность на рабочем месте разливщика равна
2,0 мг/м3 а при уборке мусора поднимается до 6,0÷8,0 мг/м3.
В этом случае рабочие применяют респиратор «лепесток» (ГОСТ 12.4.011-91 [34]).
5.2.6 ОСВЕЩЕНИЕ
При составлении санитарно-гигиенической
характеристики ОНРС конвертерного цеха необходимо учитывать также естественное
и искусственное освещение. Естественный свет проникает в конвертерный цех через
световые фонари. При недостаточной очистке остеклений естественное освещение
значительно снижается. Условия работы конвертерного цеха требуют частой чистки
остеклений. Искусственное освещение обеспечивается рациональным размещением
световых точек с соответствующей осветительной арматурой. Фактическая
освещенность на разливочной площадке составляет 150 лк при норме 200лк (СНиП
23-05-95 [37]).
Естественное освещение осуществляется: верхним
светом - через световые фонари и проемы в кровле; боковым - через окна в наружных
стенах; комбинированное - к верхнему освещению добавляется боковое.
В конвертерном цехе должны быть следующие виды
искусственного освещения: а) рабочее; б) аварийное для продолжения работ; в)
аварийное для эвакуации людей.
.2.7 МИКРОКЛИМАТ
В горячих металлургических цехах климат
преимущественно радиационный. Условия труда на пультах управления современными
МНЛЗ в основном соответствуют требованиям санитарных норм. Микроклимат вблизи
кристаллизатора в течение всей работы характеризуется высокой температурой
воздуха, что определяется большим количеством лучистого тепла, выделяющегося от
расплавленного металла во время его разливки.
Допустимый уровень теплового излучения 140
Вт/м2. При выполнении технологических операций фактические значения теплового излучения
достигают 3000 - 3500 Вт/м2.
Существенно влияют на микроклимат рабочих мест
источники вторичного выделения тепла, вследствие поглощения инфракрасных лучей
всеми окружающими первичные источники поверхностями. Наряду с теплоизлучением
от горячих поверхностей происходит конвективный нагрев воздуха, повышающий
температуру в помещениях. Наиболее высокие температуры воздуха отмечены при
переходе с плавки на плавку.
Таблица 22. Допустимые величины показателей
микроклимата на рабочем месте разливщика (СанПиН 2.2.4. 548-96 [38])
Период
года
Категория
работ по уровню энергозатрат , Вт.
Температура
воздуха, оС
Температура
поверхностей
Относительная
влажность воздуха, %
Скорость
движения воздуха, м/с
Диапазоны
ниже опти-мальных величин
Диапазоны
выше опти-мальных величин
Для
диапазона температур воздуха ниже оптимальных величин, не более
Для
диапазона температур воздуха выше оптимальных величин, не более
Холодный
II
Б (233÷290)
15,0
- 16,9
21,1
- 23,0
14,0
- 23,0
15
- 75
0,2
0,4
Теплый
II
Б (233÷290)
16,0
- 18,9
22,1
- 27,0
15,0
- 28,0
15
- 75
0,2
0,5
Температура воздуха у кристаллизатора 28÷30оС,
на двухпозиционном стенде 40оС. Влажность 45-45%. Скорость воздуха 0,2-0,3 м/с.
Допустимые величины показателей микроклимата на
рабочем месте приведены в таблице 22.
Отопление служит для нормализации микроклимата в
производственных помещениях путем поддержания в них заданной температуры
воздуха. В ОНРС воздушное отопление, совмещенное с приточной вентиляцией.
Для отопления конвертерного цеха и нагрева приточного
воздуха необходимо в первую очередь использовать тепловыделения от
оборудования.
СПИСОК ЛИТЕРАТУРЫ
Смирнов,
А.Н. Процессы непрерывной разливки: Монография/Смирнов А.Н., Пилюшенко В.Л.,
Минаев А.А. и др. - Донецк:ДонНТУ , 2002 г. - 536 с.
Нилль,
П., Этьен А. Непрерывное литьё - состояние и перспективы//МРТ. 1992. - С.50 -
64.
Плешиутшнигг,
Ф. Первый мини - завод с технологией производства полосы в линии (I.S.P.) в
сопоставлениях с другими схемами производства горячекатаной полосы//МРТ. 1993.
- С.64-83.
исследования
влияния способов внепечной обработки на загрязненность стали неметаллическими
включениями / С.Мельник, И.Бробецкий, О.Носченко и др. //Сталь. - 1996. - №9. -
С.№%-37.
Повышение
степени чистоты стали при непрерывной разливке / Б.Хо, Х.Якоби, Х.А.Вимер и др.
//Черные металлы. 1989. №2.- С.22-29.
Пилюшенко,
В.Л., Еронько С.П., Шестопалов В.Н. Безстопорная разливка стали. Киев: Техника,
1991. - 179 с.
Сакулин
В.Я., Мигаль В.П., Скурихин В.В. Основные направления развития производства
перспективных видов огнеупоров на Боровичском комбинате огнеупоров //Черная
металлургия. Бюл. Ин-та «Черметинформация». №6. 2001. - С.75-77.
Рутес
В. С. и др. Теория непрерывной разливки стали. - М.: Металлургия, 1971.
Ефимов,
Г.В. Управление процессом рафинирования стали в промежуточном ковше / Г.Ф.
Ефимов // Сталь. - №4, 2001. - С. 24-27.
ОАО
«Черметинформация». Новости черной металлургии за рубежом, №3, 2002 г., реф.
Шалимов А. Г.
Патент
RU 2 229 360 С2 B 22 D 11/116. Опубл. 27.05.2004.
Патент
RU 2 227 083 C2 B 22 D 11/116. Опубл. 20.04.2004.
Патент
US 4852632 B 22 D 11/10. Опубл. 01.08.1989.
«Сборник
трудов ЦЛК 1», г. Магнитогорск, 1997 г., с. 234.
Патент
RU 2 189 292 C1 B 22 D 41/00. Опубл. 20.09.2002.
Патент
RU 2 185 261 С1 B 22 D 41/00. Опубл. 20.07.2002.
Кирсанов,
А.А. Основы применения безразмерных величин, физическое подобие, моделирование
/ А.А. Кирсанов - Липецк: ЛЭГИ, 2005. - 132 с.
Марков,
Б.Л. Физическое моделирование в металлургии / Б.Л. Марков, А.А. Кирсанов - М:
Металлургия, 1984. - 119 с.
Голубев,
О.Н. Совершенствование гидродинамики промежуточного ковша с целью повышения
качества непрерывного слитка / О.Г. Голубев, О.Н. Чмырев, Е.И. Ермолаева [и
др.] // Современная металлургия начала нового тысячелетия. - Сборник научных
трудов. - Часть 3, 2005. - С. 37-41.
Гущин
В.Н. Методы исследования и разработка градиентных промышленных технологий
управления тепломассообменными процессами при разливке и формировании
непрерывнолитых и стационарных заготовок./В.Н.Гущин, В.А.Ульянов. - Н.Новгород:
Нижегород. гос. техн. ун-т. 2006. - 141с.
Лейтес,
А.В. Защита стали в процессе непрерывной разливки. А.В. Лейтес -
М.:Металлургия, 1984г., 200 с.
Бродский,
С.С. Новые технологические процессы и оборудование многоручьевых сортовых МНЛЗ.
- Минск: Беларусская навука, 1998. - 128с.
Ефимов,
Г.В. Управление процессом рафинирования стали в промежуточном ковше / Г.Ф.
Ефимов // Сталь. - №4, 2001. - С. 24-27.
Непрерывная
разливка стали / А.П.Огурцов, А.Г.Величко, Е.И.Исаев и др. - Днепродзержинск:
1999. - 306с.
Лидефельд
Х., Хассельстром П. Характеристики рабочих свойств шлакообразующих смесей для
непрерывной разливки стали //Достижения в области непрерывной разливки стали. -
М.: Металлургия, 1967. С.90-98.
Ефимов,
Г.В. Управление процессом рафинирования стали в промежуточном ковше/Г.Ф.Ефимов//Сталь.
- №4,2001. -С.24-27.
Манюгин
А.П. Методические указания к выполнению экономической и организационной части
дипломной работы исследовательского характера для студентов специальностей
металлургического цикла / А.П.Манюгин, О.В.Лосева - Липецк: ЛГТУ, 2002. - 33с
(№2773).
ГОСТ
12.2.003-91 Оборудование производственное, общие требования безопасности. М.:
Изд-во стандартов, 1992г.
ПУЭ
- 02 Правила устройства электроустановок. М.: госэнергонадзор, 2002г.
ГОСТ
12.1.030-89 Электробезопасность. Защитное заземление. Зануление. М.: Изд-во
стандартов, 1990г.
ГОСТ
12.1.019-79 Электробезопасность. Общие требования и номенклатура видов защиты.
М.: Изд-во стандартов, 1980г.
ПБ
- 11 - 401 - 01 Правила безопасности в газовом хозяйстве металлургических и
коксохимических предприятий и производств. М.: Изд-во стандартов, 2001г.
СНиП
21-01-97 Пожарная безопасность зданий и сооружений. М.: Госстрой России, 1997г.
ГОСТ
12.4.011-91 Средства защиты работающих. Общие требования и классификация. М.:
Издательство стандартов, 1992г.
СН.2.2.4/2.1.8.562
- 96. Шум на рабочих местах, в помещениях жилых, общественных зданий и на
территории жилой застройки.
ГОСТ
12.1.005-88 Общие санитарно - гигиенические требования к воздуху рабочей зоны.
М.: Изд-во стандартов, 1989г.
СНиП
23-05-95. Естественное и искусственное освещение.
СанПиН
2.2.4. 548-96 Гигиенические требования к микроклимату производственных
помещений.
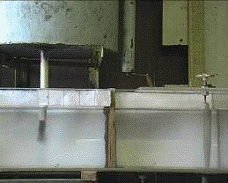 1
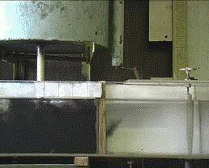 2
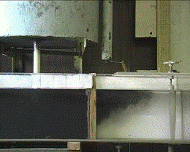 3
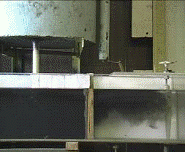 4
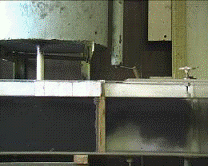 5
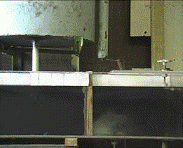 6
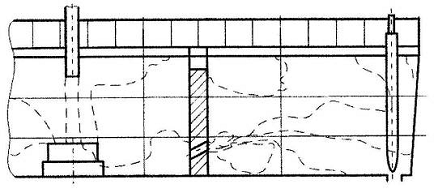
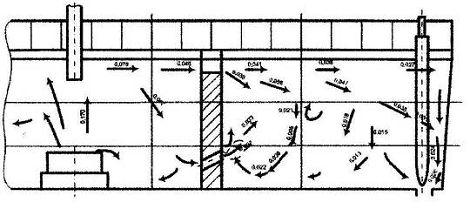
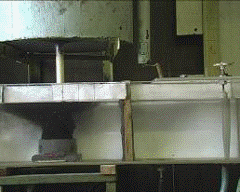 1
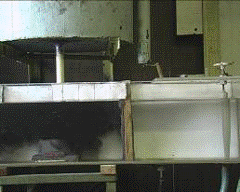 2
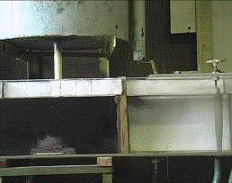 3
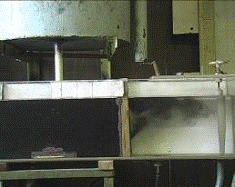 4
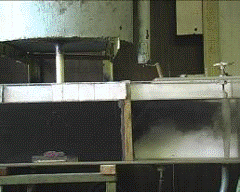 5
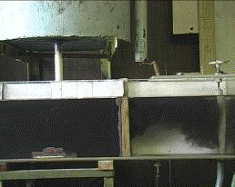 6
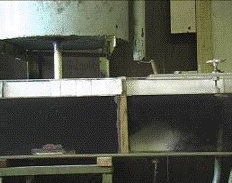 7
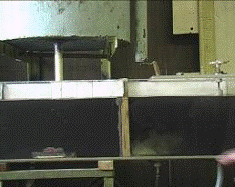 8
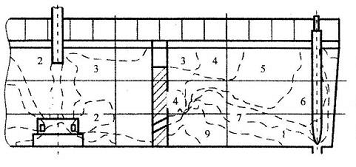
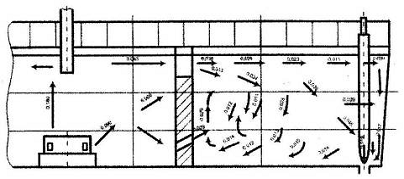
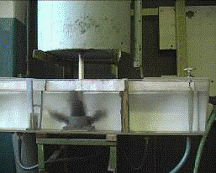 1
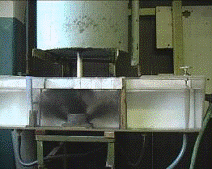 2
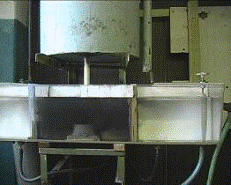 3
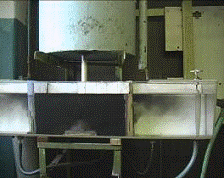 4
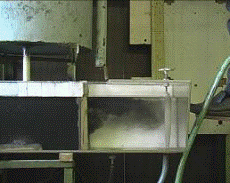 5
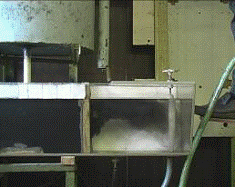 6
 7
 8
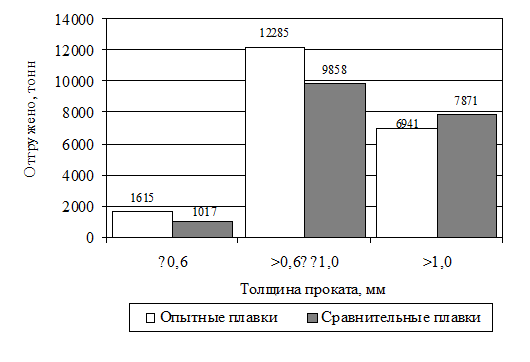
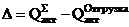 , тонн (1)
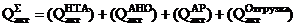 , тонн (2)
 - суммарная масса актированной
продукции, имевшей отсортировку по металлургическим дефектам, тонн;
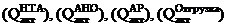 - масса актированной продукции,
имевшей отсортировку по металлургическим дефектам соответственно на
непрерывно-травильном агрегате, агрегате непрерывного отжига, агрегате резки и
при отгрузке проката, тонн. В случае наличия несоответствующей продукции на
каждом агрегате для одного дефекта, в качестве актированной продукции
принимается одно максимальное значение;
 - масса актированной продукции,
имевшей отсортировку по металлургическим дефектам при отгрузке, тонн.
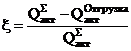 . (3)
 ,
тонн1,720
 ,
тонн17,41191,71
 ,
тонн241,07281,4
 ,
тонн23,0950,02
,
тонн283,29523,13
,
тонн191,74239,28
 0,320,54
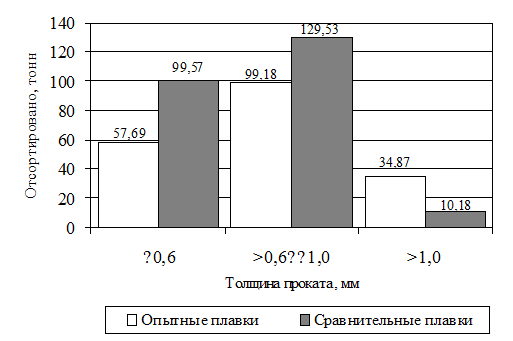
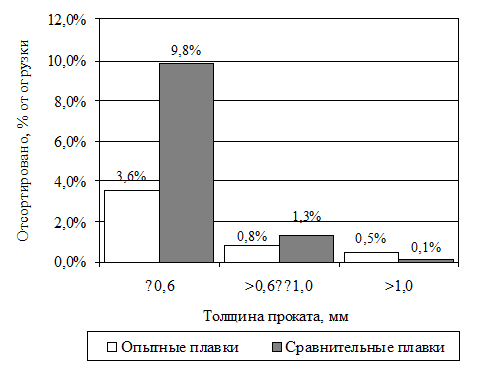
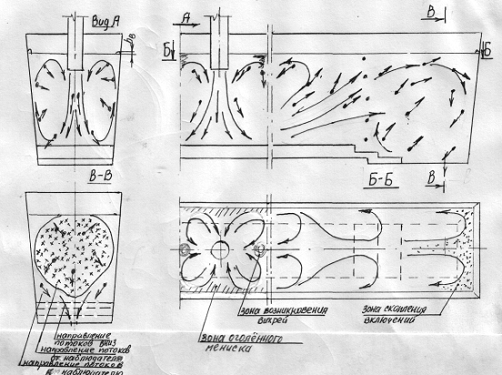
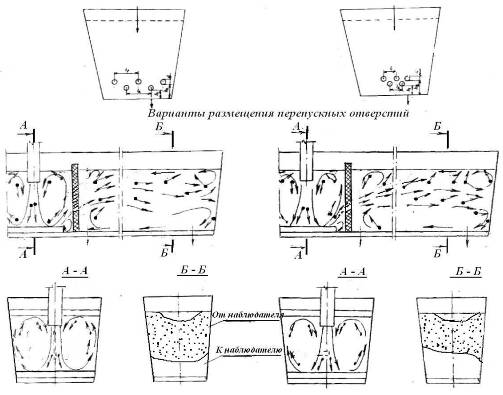
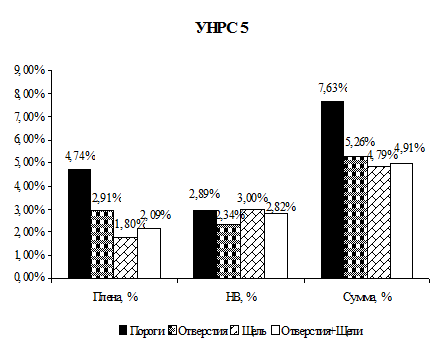
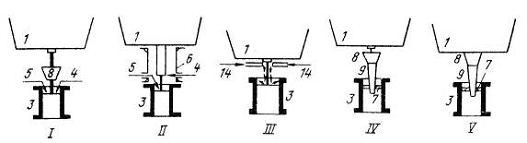
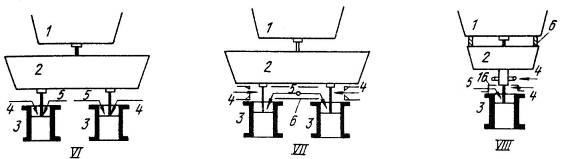
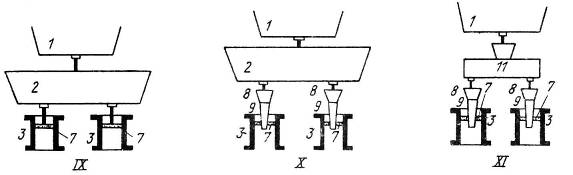
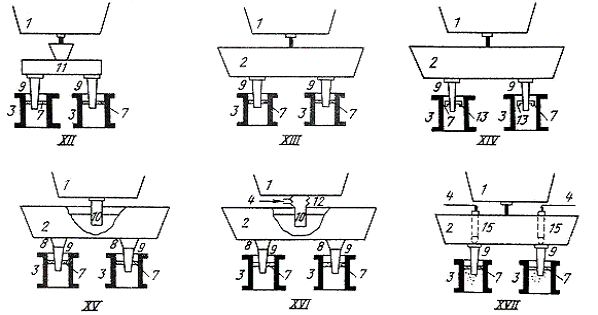
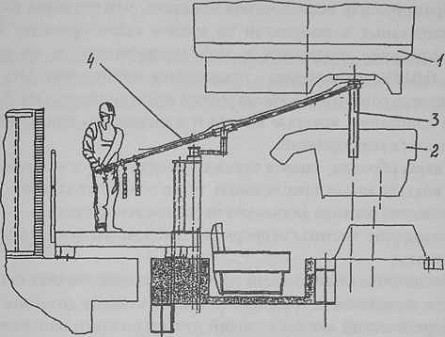
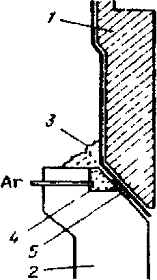
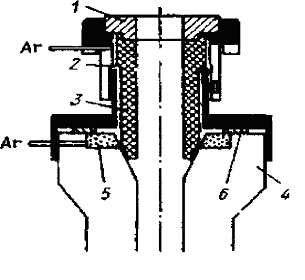
 (5)
 (6)
 . (7)
 (8)
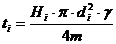 . (9)
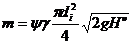 . (10)
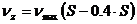 , (11)
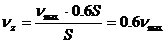 , (12)
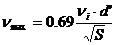 , (13)
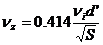 . (14)
 (15)
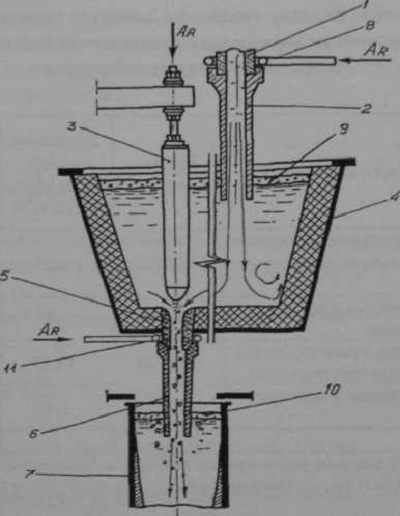
 (18)
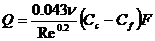 (19)
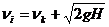 .
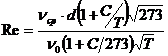 . (21)
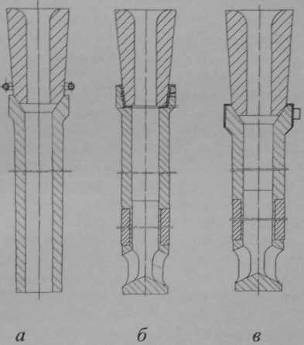
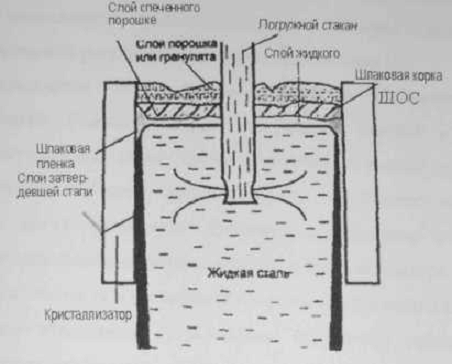
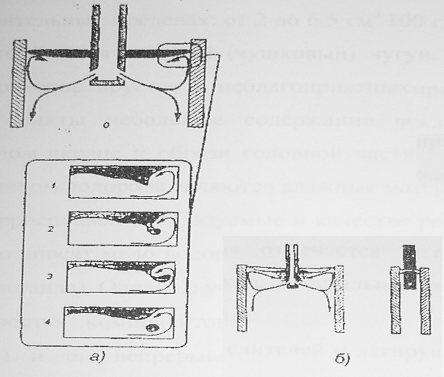
 ,
 ; (28)
 - заработная плата, руб;
 - отработанное время за месяц, час.
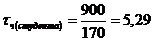 ; (29)
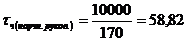 ; (30)
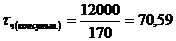 . (31)
(32)
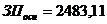
 .
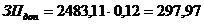
 (33)
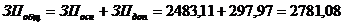 (34)
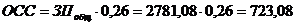 (35)
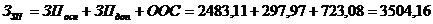 (36)