Дипломная (вкр): Непрерывная разливка металлов
Турбогаситель идеальной конструкции выполняет следующие функции:
Рассеивается и гасится струя из стакана ковша. Благодаря этому сокращаются большие области высокоскоростных потоков, обширное образование завихрений и формируются однородные потоки.
Струя из стакана разливочного ковша направляется назад, вверх, навстречу самой себе и, таким образом, разделяется на свободной поверхности. Шлаковое покрытие перемещается в радиальном направлении от входящей струи. Следовательно, непосредственное затягивание шлака может быть снижено.
Восходящий вверх поток улучшает поглощение шлаком неметаллических включений, поскольку для частиц включений сокращается эффективное расстояние до шлакового покрытия.
Улучшается эрозионная защита футеровки промежуточного ковша и повышается её стойкость.
Уменьшаются всплески и снижается эффект нестабильности потоков во время замены разливочного ковша.
Однако поиск огнеупорных перегородок с различными конфигурациями отверстий (прямых, расположенных под углом), а так же турбогасителей различной конструкции, направляющих поток стали для более тщательного перемешивания и более длительного пребывания в ковше ведется постоянно.
Одним из таких устройств, был промежуточный
ковш, разделенный на приемную и рафинирующие емкости расположенными на днище
ковша перегородками с отверстиями. Установленные в приемной емкости
промежуточного ковша перед перегородками огнеупорные поперечные пороги,
отличающееся тем, что высота огнеупорных поперечных порогов равна или превышает
расстояние от днища ковша до осей отверстий в перегородке (рис. 10) [11].
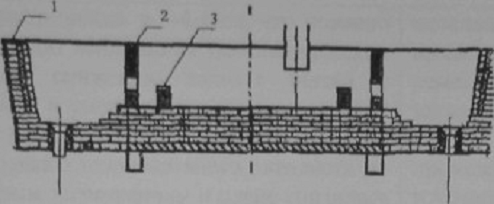
Рис. 10. Промежуточный ковш в разрезе: 1 -
стенка, 2 - перегородка. 3 - порог. Этот проект был испытан в производственных
условиях (табл. 4) [11].
Таблица 4. Условия проведения испытания предложенного устройства.
|
|
Пример 1 |
Пример 2 |
|
Марка стали |
Автолистовая типа 08Ю |
Трубная типа 10ГФБЮ |
|
Тип МНЛЗ |
Двухручьевая криволинейная |
Двухручьевая вертикальная |
|
Сечение сляба, мм |
250х1250 |
200х1250 |
|
Скорость вытягивания сляба, м/мин |
1,1 |
0,55 |
|
Способ подачи металла |
Из сталеразливочного ковша через погружную трубу |
|
|
Промежуточный ковш |
50-ти тонный |
15-ти тонный |
|
Футеровка: бетон |
Высокоглиноземистый |
Высокоглиноземистый |
|
Перегородки |
Имеются 5 направленных вверх под углом 20 градусов отверстий диаметром 100мм каждое |
Имеются 5 направленных вверх под углом 15 градусов отверстий диаметром 80мм каждое |
|
Пороги. Высота, мм |
150 |
150 |
Пороги были установлены в приемной емкости
промежуточного ковша для организации S-образного потока металла и
дополнительного торможения потока, уменьшения горизонтальной составляющей
скорости потока металла, снижения скорости истечения металла из отверстий в
перегородке и увеличения времени пребывания металла в промежуточном ковше с
целью удаления включений. Результаты испытаний приведены в табл. 5. [11].
Таблица 5. Результаты проведения испытаний предложенного устройства
|
Пример 1 |
Пример 2 |
|
За счет снижения горизонтальной составляющей скорости, время пребывания металла увеличилось в 3-4 раза, что привело к улучшению всплывания неметаллических включений, снижению захвата шлака с поверхности и уменьшению износа торцевой огнеупорной стенки промежуточного ковша. Отсортировка холоднокатаного автолиста по раскатанным загрязнениям и плене снизилась с 8,3 до 1.1%, а перевод листа в пониженную категорию снизился с 11 до 2.7%. |
За счет снижения горизонтальной составляющей скорости, время пребывания металла увеличилось в 2,5-3,5 раза, что привело к улучшению всплывания неметаллических включений, снижению захвата шлака с поверхности и уменьшению износа торцевой огнеупорной стенки промежуточного ковша. Средний балл по точечной неоднородности металла снизился с 0,5-1.0 до 0-0.5. а выход листа высшей категории качества вырос с 77 до 92% |
Промежуточный ковш, разделенный на приемную и
рафинирующую емкости огнеупорными перегородками с отверстиями различной формы,
приведенный на рис. 11. Он отличается тем, что в приемной емкости осуществляется
гашение вихревых потоков на поверхности металла путем уменьшения радиальной
составляющей скорости течения металла и перераспределение скоростей потоков
металла с увеличением их скорости вблизи днища приемной емкости промежуточного
ковша и уменьшением их скорости вблизи поверхности металла в приемной емкости.
Для этих целей в донной части приемной емкости промежуточного ковша вдоль его
большой оси устанавливаются одна или более примыкающих к боковой стенке
промежуточного ковша вставок, образующих суженный канал в донной части приемной
емкости, при этом центр пересечения осей симметрии канала соответствует
центральной оси погружной трубы [12].
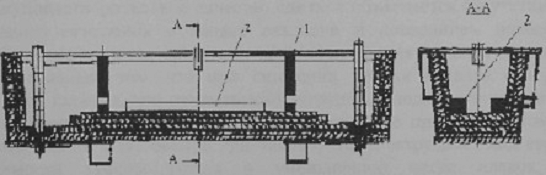
Рис. 11. Промежуточный ковш в разрезе: 1 -
перегородки; 2 - огнеупорная вставка
Приведенная конструкция была испытана в
производственных условиях.
Таблица 6. Условия проведения испытаний предложенного устройства
|
|
Пример 1 |
Пример 2 |
|
Марка стали |
автолистовая типа IF |
трубная типа 09ГСФ |
|
Тип МНЛЗ |
двухручьевая криволинейная |
двухручьевая вертикальная |
|
Сечение сляба, мм |
250x1520 |
200x1270 |
|
Скорость вытягивания сляба, м/мин |
1,0 |
5.5 |
|
Способ подачи металла |
из сталеразливочного ковша через погружную трубу |
|
|
Промежуточный ковш |
50-и тонный |
15-ти тонный |
|
Футеровка: бетон |
высокоглиноземистый |
высокоглиноземистыи |
|
Перегородки |
имеются 5 направленных вверх под углом 20 градусов отверстий диаметром 100 мм каждое |
имеются 5 направленных вверх под углом 15 градусов отверстий диаметром 80 мм каждое |
В результате проведенных мероприятий после
установки вставок на поверхности металла в промежуточном ковше не наблюдалось
образования вихрей, что привело к уменьшению захвата шлаковых включений с
поверхности приемной емкости промежуточного ковша и попаданию их в готовый
металл. Результаты приведены в табл. 7
Таблица 7. Результаты проведения испытаний предложенного устройства
|
Пример 1 |
Пример 2 |
|
Отсортировка холоднокатаного автолиста по раскатанным загрязнениям и плене сократилась с 9,2 до 1.5%. а перевод листа в пониженную категорию снизился с 12 до 3.5%. |
Средний балл по точечной неоднородности металла снизился с 0.5-1,0 до 0-0.5, а выход листа высшей категории качества вырос с 73 до 91%. |
Известен промежуточный ковш [13], содержащий
четыре разделяющие перегородки, днище, в котором выполнены отверстия для подачи
стали в кристаллизатор. Приемная и разливочная части ковша сообщаются между
собой при помощи отверстий, выполненных в нижних частях перегородок. Однако
такое устройство не обеспечивает удовлетворительного качества непрерывно-литых
слитков, а стойкость ковша определяется как низкая.
Известен также промежуточный ковш [14], оснащенный двумя перегородками, в центре которых в шахматном порядке выполнены девять отверстий для подачи металла из приемной части в разливочные. Днище приемной части расположено выше днища разливочных частей. Недостатками такого устройства являются неудовлетворительное качество непрерывно-литых слитков и низкая стойкость ковша.
Неудовлетворительное качество слитков объясняется отсутствием защиты металла от интенсивного окисления в начале разливки и попаданием шлака через отверстия из приемной в разливочные части, при снижении уровня металла в ковше. Низкая стойкость ковша обусловлена тем, что при снижении уровня металла отверстия в перегородках затягиваются шлаком, что существенно затрудняет подачу металла в разливочные части, а попадание шлака из приемной части в разливочные приводит к тому, что образующийся после смешивания шлак быстро кристаллизуется и затрудняет ход стопора. Все это ведет к необходимости замены ковша и уменьшению числа плавок, разливаемых через промежуточный ковш.
В промежуточном ковше, приведенном на рис. 12
[15], установлены две перегородки с отверстиями. Перед отверстиями для подачи
металла в кристаллизатор устанавливаются пороги, а отверстия для прохода
металла из приемной в разливочные части выполнены по краям в нижней части
перегородок, причем высота отверстий не должна превышать высоту уровня
минимального количества металла в промежуточном ковше, необходимого для
обеспечения непрерывности процесса разливки. Такая высота отверстий
предотвратит затягивание их шлаком и попадание шлака из приемной части в
разливочные, в результате чего увеличивается количество плавок, разливаемых
через один промежуточный ковш.
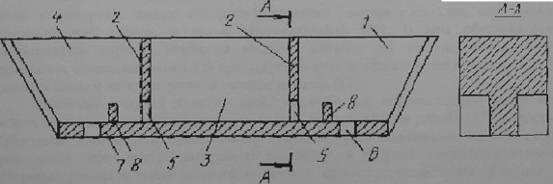
Рис. 12. Конструкция промежуточного ковша в
разрезе и поперечное сечение перегородки промежуточного ковша: 1 - рабочая
полость: 2 - перегородки; 3 - приемная часть; 4 - разливочная часть; 5 -
отверстия в перегородках; 6 - отверстия для подачи металл в кристаллизатор; 7 -
днище ковша; 8 - пороги.
Отверстия в перегородках позволяют распределять металл по днищу ковша без образования падения струи на первой плавке, что приводит к менее интенсивному окислению поступающего металла. За счет того, что отверстия располагаются не по центру, а по краям в нижней части перегородок, значительно снижается степень воздействия потока металла на стопор, что увеличивает его стойкость. Пороги создают преграду для первой порции «холодного» металла, в результате чего он остается за ними и далее поступает «горячий» металл, стабилизируя тем самым начало разливки. С помощью порогов создается восходящий поток металла, что приводит к более интенсивной ассимиляции шлаком неметаллических включений в разливочных частях промежуточного ковша. Высоту порогов выбирают не более высоты уровня минимального количества металла в ковше, необходимого для обеспечения непрерывности процесса разливки. В этом случае, при окончании разливки и снижении уровня металла в ковше, остатки металла не будут превышать нормальный показатель.
Наиболее совершенной конструкцией является
конструкция, приведенная на рис. 13 [16]. В этом случае в разделительных
перегородках выполнены верхний, средний и нижний ряды переливных каналов,
струйный приемник-гаситель струи заливаемого из защитной трубы металла,
установленный на днище ковша. Усовершенствование состоит в том, что переливные
каналы в перегородках выполнены конусными, причем каналы нижнего и среднего
рядов направлены сужением в сторону разливочной камеры, а переливные каналы
верхнего ряда - сужением в сторону приемной камеры. В теле перегородки выполнен
газоподводящий канал, сообщенный с горизонтальным щелевидным соплом, выходящим
в разливочную емкость.
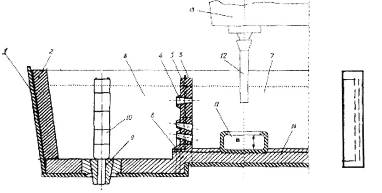
Рис. 13. Конструкция промежуточного ковша, продольный
разрез, перегородка: 1 -металлический корпус; 2 - огнеупорная футеровка; 3 -
перегородки; 4 - конусные переливные каналы; 5 - газоподводящий канал; 7 -
приемная камера; 8 - разливочная камера; 9 - сталевыпускные каналы; 10 -
стопора; 11 - струйный приемник-гаситель; 12 -защитная труба; 13 -
сталеразливочный ковш; 14 -днище.
Наиболее предпочтителен вариант выполнения длины щелевидного сопла 0.7-0.8 ширины перегородки. Выходные участки переливных каналов со стороны разливочной камеры выполнены в виде выступов, высота которых относительно плоскости перегородки составляет 0.5-1.0 толщины перегородки. Струйный, приемник-гаситель выполнен в виде стакана с заплечиками. Высота гасителя струи металла по нижней поверхности заплечиков составляет 0,25-0.3 высоты рабочего уровня металла в ковше, а его диаметр составляет 2.5-4 диаметра защитной трубы. Рабочий слой днища выполнен из периклазовых огнеупоров, перегородка и приемник-гаситель струи металла выполнены монолитными из высокостойкого низкоцементного корундового бетона [16].
Струя жидкой стали из сталеразливочного ковша, через защитную трубу, подается в струйный приемник-гаситель, при этом обеспечивается гашение кинетической энергии струи и заполнение приемной камеры жидким металлом в ламинарном режиме, что исключает «размывание» футеровки днища, стен и перегородки в приемной камере ковша. Большая часть холодного металла с днища сталеразливочного ковша и непрогретого сталевыпускного тракта, попадая в струйный приемник-гаситель, остается в нем. Следующий за холодным металлом более горячий металл поступает в приемную и разливочную камеры. Форма и объем приемника-гасителя подобраны из расчета удержания большей части первичного холодного металла. Это способствует стабилизации начала разливки. За счет конусной формы каналов, а также выступов в перегородке, в разливочной камере возникают восходящие потоки жидкого металла (выступы в перегородке устраняют также возникновение пристеночного эффекта - «прилипание» струй металла к поверхности перегородки). При прохождении конусных каналов среднего и нижнего ярусов, скорость струй переливаемого металла возрастает, при этом содержащиеся в металле неметаллические включения распределяются в его объеме, захватываются пузырьками продувочного газа, транспортируются в верхний слой металла и ассимилируются шлаком. Выполнение каналов в верхней части перегородки с обратной конусностью по отношению к нижним каналам позволяет уменьшить скорости струй металла под шлаковым покровом, что уменьшает вероятность затягивания неметаллических включений в сталь из шлака. За счет продувки расплава инертным газом (аргоном) из щелевидного сопла во всем объеме металла, расположенном в разливочной камере, образуется большое количество мелких газовых пузырей, при всплывании которых обеспечивается очистка стали от неметаллических включений [16].
Были проведены опытно-промышленные испытания
данного изобретения в условиях кислородно-конвертерного цеха ОАО «ММК», которые
дали следующие результаты, занесенные в табл. 8 [16].
Таблица 8. Качество металла разлитого через опытные и серийные промежуточные ковши
|
Тип ковша |
№ плавки |
Балл дефекта |
Содержание неметаллических включений,% |
|||
|
|
|
|
Al2O3 |
SiO2 |
MnS |
Сумма |
|
Опытный |
1 |
0,5 |
0,038 |
0,021 |
0,047 |
0,106 |
|
|
2 |
0,0 |
0,033 |
0,020 |
0,035 |
0,088 |
|
|
7 |
0,5 |
0,021 |
0,031 |
0,020 |
0,072 |
|
|
9 |
1,0 |
0,025 |
0,023 |
0,044 |
0,092 |
|
Серийный |
7 |
2,0 |
0,098 |
0,097 |
0,089 |
0,294 |
|
|
3 |
1,5 |
0,069 |
0,074 |
0,204 |
|
|
|
7 |
1,5 |
0,063 |
0,062 |
0,077 |
0,192 |
|
|
9 |
2,0 |
0,089 |
0,084 |
0,091 |
0,264 |