Дипломная (вкр): Непрерывная разливка металлов
Таблица 3. Химический состав и физические свойства засыпок, используемых для открывания шиберных затворов
|
Химический состав, % |
А |
Б |
В |
Г |
|
SiO2 |
36 |
26 |
66 |
24 |
|
Cr2O3 |
28 |
34...35 |
- |
9...10 |
|
ZrO2 |
- |
- |
32,5 |
49...50 |
|
Fe2O3 |
19 |
14...16 |
- |
6 |
|
CaO |
0,1 |
- |
0,1 |
- |
|
TiO2 |
10,5 |
- |
0,15 |
- |
|
Al2O3 |
<0,1 |
11 |
0,2 |
3...4 |
|
MgO |
6 |
7,5 |
0,2 |
|
|
Na2O |
<0,1 |
<0,1 |
- |
- |
|
K2O |
<0,1 |
<0,1 |
- |
- |
|
С |
0,5 |
0,6 |
- |
5 |
|
Влажность, % |
<0,15 |
<0,1 |
<0,15 |
0,1 |
|
Гранулометрический состав, мм |
0...1 |
0,1...1,2 |
0...1 |
0,1...1 |
|
Насыпная плотность, кг/дм |
2 |
2,2 |
1,9 |
2,5 |
|
Максимальная температура применения, °С |
1750 |
1800 |
1800 |
1870 |
Поскольку кварцевый песок не обеспечивает достаточных эксплуатационных свойств, в состав засыпок вводят более огнеупорные и химически стойкие наполнители: хромит или циркон [1]. Химический состав и физические свойства таких засыпок, рекомендуемых различными производителями, приведены в табл. 3.
Исследования, выполненные авторами на ряде металлургических заводов Украины и России, показали, что засыпка типа Б, имеющая фирменную маркировку Feurolan SM70A20, имеет индекс открывания шиберного затвора без прожигания кислородом 99,1...99,2%. При этом уровень открываний без внешнего вмешательства (подталкивания смеси трубкой в начальный момент) для большинства металлургических заводов составляет 92,3...95%. Еще более высокими показателями отличается засыпка Г, которая содержит большое количество циркона, однако она примерно в 1,5... 2 раза дороже, чем засыпка Б.
Необходимо отметить, что такой уровень показателя открывания затворов достигается при соблюдении определенной совокупности мероприятий. К их числу относятся строгое соблюдение гранулометрического состава и формы зерен засыпки при обязательном исключении пылевидной фракции (<0,1 мм); исключение попадания в канал шиберного затвора кусков шлака или металла при подаче засыпки, регламентирование количества засыпки с целью создания так называемой «горки»; предотвращение попадания струи металла в зону расположения засыпки.
Таким образом, в настоящее время на практике
могут быть использованы засыпки в канал шиберного затвора, обеспечивающие почти
100%-ное его открывание без прожиганий кислородом, что снижает содержание
оксидов в стали в начальные момент разливки и при перековшовках.
2.2 ПРОМЕЖУТОЧНЫЙ КОВШ. КОНСТРУКЦИЯ.
ЭКСПЛУАТАЦИЯ
В обычном понятии промежуточный ковш -
технологический узел, служащий для приема жидкой стали из сталеразливочного
ковша и подвода к кристаллизатору или к различным кристаллизаторам с помощью
многоручьевой установки. Состоит из промежуточной емкости простейшей
геометрической формы, крышки, перегородок, дозирующего узла, пробки
продувочной, а при подаче металла под уровень - питателя. Толщина стального
кожуха- 15 мм [8].
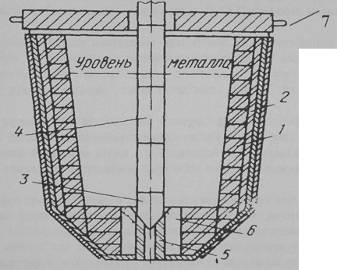
Рис. 7. Схема устройства промежуточного ковша: 1
- огнеупорный слой футеровки; 2 - теплоизоляционный слой футеровки; 3 - головка
стопора; 4 - стопор; 5 - стакан-дозатор; 6 - сменный блок; 7 - теплоизолирующая
крышка.
Промежуточный ковш должен давать возможность точно регулировать количество металла, поступающего в кристаллизатор в единицу времени. Он в ходе замены сталеразливочного ковша при серийной разливке плавок позволяет продолжать разливку без снижения ее скорости, выполняя роль запасной емкости. Емкость таких устройств составляет 6-70 т. В производстве нашли наибольшее распространение промежуточные ковши емкостью 10, 23 и 50 т. Их главная функция - распределение жидкого металла по сталевыпускным дозирующим отверстиям (ручьям) с минимальными потерями тепла. Дополнительно выполняются функции усреднения металла по химическому составу, температуре и повышению качества слитка. Температура стали, поступающей в сталевыпускной канал не должна снижаться более чем на 10-15°С.
Для того чтобы снижение температуры было незначительным, в частности в начале разливки, путь стали в промежуточном ковше должен быть как можно короче. Днище и стенки промежуточного ковша должны иметь ровные поверхности, чтобы не препятствовать потоку стали. Выступающие углы футеровки, кроме того, подвергаются большому износу, сокращают срок службы и затрудняют удаление настылей из промежуточного ковша. Этим требованиям больше всего удовлетворяет промежуточный ковш, форма которого представляет собой удлиненный прямоугольник. Сечение промежуточного ковша представляет собой сужающуюся к днищу трапецию, что облегчает удаление настылей и позволяет свести повреждения футеровки к минимуму. Высота промежуточного ковша определяется требованием, согласно которому глубина ванны должна быть такой, чтобы шлак, необходимый для защиты от тепловых потерь и ассимиляции неметаллических включений, не затягивался в стакан потоками жидкой стали. Уровень металла 200-400 мм не только не позволяет получить хорошо организованную струю, истекающую в кристаллизатор, но и не может обеспечить требуемые условия отделения шлака и неметаллических включений. В результате исследований влияния высоты металла в промежуточном ковше в пределах 350-600 мм установлено, что увеличение уровня металла в указанных пределах оказывает благотворное влияние на уменьшение количества крупных неметаллических включений. В практических условиях наиболее приемлемым является уровень металла в пределах 600-700 мм. С повышением уровня металла в ковше интенсивность циркуляционных потоков у стенок и дна ковша уменьшается. В районе стакана исчезают ярко выраженные вихревые потоки (воронки), через которые возможно затягивание неметаллических включений в струю жидкой стали, вытекающую из промежуточного ковша. Кроме того, улучшаются условия всплывания крупных неметаллических включений, на которые благоприятным образом сказывается увеличение продолжительности пребывания металла в ковше. В ККЦ-1 высота металла устанавливается равной 900мм.
Промежуточные ковши накрывают крышками, для уменьшения тепловых потерь в окружающую среду, футерованные кирпичом или огнеупорной наливной массой.
В зависимости от числа кристаллизаторов и
способа подвода металла в кристаллизатор промежуточный ковш снабжен одним или
несколькими стопор-моноблоками.
.3 КОНСТРУКЦИЯ СОВРЕМЕННЫХ ПРОМЕЖУТОЧНЫХ КОВШЕЙ
В начале внедрения процессов непрерывной разливки стали промежуточный ковш играл роль распределительного устройства, обеспечивающего постоянство напора металла, поступающего в кристаллизаторы МНЛЗ. Опыт показал, что использование промежуточных ковшей простейшей конструкции без учета характера потоков жидкого металла, его повторного окисления в результате взаимодействия с атмосферой, огнеупорами, шлаком может привести к ухудшению качества стали. Рациональное устройство и дополнительное оснащение ковша превращают его в металлургический агрегат непрерывного действия, предназначенный для дополнительного внепечного рафинирования стали и повышения ее качества.
Современный промежуточный ковш (см. рис. 8) снабжен
приспособлениями, позволяющими: устранить влияние таких источников загрязнения,
как эрозия огнеупоров, повторное окисление, взаимодействие с ковшевым шлаком;
обеспечить всплывание и отделение неметаллических включений путем правильной
организации движения металла, исключающей появление застойных зон и укороченных
путей; обеспечить использование дополнительных технологических приемов -
продувки нейтральными газами, применения специальных крышек и покровных флюсов,
размещения порогов и фильтров.
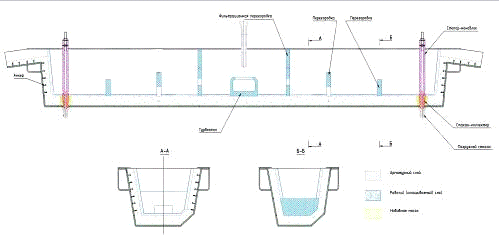
Рис. 8. Общий вид промежуточного ковша с
наливной футеровкой арматурного слоя и торкрет-массой в рабочем слое,
оснащенный турбогасителем, фильтрационными перегородками и порогами для
управления гидродинамикой ванны
Флотация и фильтрация включений при обработке металла в промежуточном ковше определяются целым рядом одновременно действующих факторов: 1) размерами включений, их составом, температурой плавления и плотностью; 2) способностью включений к укрупнению; 3) величинами межфазного натяжения на границах «металл-включение» и «шлак-включение»; 4) интенсивностью перемешивания ванны и характером движения металла; 5)_физическими характеристиками металла и шлака (состав, температура, вязкость); 6) физическими характеристиками и составом контактирующей с перемешиваемым металлом твердой поверхности футеровки ковша, перегородок и т.д.
Управление потоком металла в промежуточном ковше достигается применением таких устройств, как бойные плиты с рифленой поверхностью, устройства для гашения турбулентности, перегородки с различной конфигурацией отверстий и донные фурмы для подачи инертного газа.
Бойные плиты с рифленой поверхностью снижают начальное расплескивание металла в начале серии разливки плавок, устраняя негативное влияние на качество головного сляба капель железа, окисленных на поверхности огнеупорной футеровки промежуточного ковша, но они не решают проблему загрязнения непрерывнолитого слитка неметаллическими включениями.
Бойные плиты с отражателем - турбогасители - имеющие боковые стенки с выступом позволяют гасить энергию входящего потока. Основной принцип данного метода заключается в сочетании боковой поверхности стенки и нависающего выступа, при этом происходит рассеивание входящего потока стали из сталеразливочного ковша и тем самым снижается воздействие отраженного потока на объём стали в ковше.
Применение турбогасителей обеспечивает следующие преимущества:
снижение расплескивания металла в начале разливки;
повышение первоначальной чистоты стали;
уменьшение износа футеровки промежуточного ковша в зоне падения струи металла.
Фильтрационные перегородки широко применяются для эффективной очистки стали от крупных неметаллических включений размером более 20 мкм. Принцип очистки основан на организации движения потоков металла в ковше, инициирующего флотацию (всплытие) неметаллических включений, при этом качество очистки в немалой степени зависит от места расположения перегородок по отношению к приемной части промежуточного ковша, а также размера отверстий и угла их наклона к горизонтальной плоскости . Авторами работы [9] отмечается, что эффективность флотации частиц одинакова при круглых и щелевых отверстиях в перегородке. Для обеспечения обычных скоростей непрерывной разливки стали суммарная площадь сечения всех переточных каналов должна быть не менее 300_см2. Существенное сокращение суммарной площади их сечения приводит к уменьшению скорости непрерывной разливки, вместе с тем значительное увеличение суммарной площади сечения переточных каналов нежелательно, так как заметно уменьшается скорость затопленных струй. Поэтому желательно обеспечить большое число каналов, равномерно расположенных в области перегородки.
При прохождении металла из приемной камеры через отверстия в раздаточной камере возникает ряд затопленных турбулентных струй, содержащих дисперсные включения огнеупоров и продуктов раскисления стали. Истечение струй происходит вследствие разности уровней металла в приемной и раздаточной камерах. Скорость движения металла по мере удаления от отверстия в перегородке уменьшается вследствие присоединения соседних объёмов металла. Если осевая скорость в начальном и основном участках струй больше, чем скорость металлического расплава в прилегающих областях, то по оси струи создаются области пониженного давления (разрежение), в которые затягиваются включения. Этим и объясняется рафинирующая роль затопленных струй.
Для достижения максимального эффекта желательно обеспечить большее число каналов, равномерно расположенных по высоте перегородки. Равнодействующая сил, воздействующих на истекающую из канала струю, всегда направлена вверх, т.е. к поверхности шлакового покрова, которым и адсорбируются всплывающие включения. Цилиндрические каналы формируют прямые потоки, которые защищают металл от затягивания покровного шлака.
Удаление из стали мелких (менее 20 мкм) неметаллических включений достигается созданием за вертикальной перегородкой промежуточного ковша сплошной завесы из газа, подаваемого вертикально через пористый блок, установленный в днище промежуточного ковша за перегородкой.
При возникновении вихревого движения в области стопора возможно затягивание шлака в кристаллизатор. Для подавления преждевременного возникновения вихревого движения в промежуточном ковше по торцам на его дне предложено устанавливать огнеупорные гасители.
Для активизации и максимально полного удаления включений в промежуточном ковше на поверхности металла должен находиться покровный шлак, ассимилирующий включения и предотвращающий окисление металла.
Были проведены обширные эксперименты по изучению влияния состава покровного шлака на его взаимодействие с металлом. Состав шлаков изменяли от СаО-А12Оз (по 50% каждого компонента) до 100% MgO. Установлено, что шлак должен иметь температуру плавления, позволяющую ему быть жидким при температуре жидкой стали, т.е. ровным слоем покрывать поверхность стали в ковше и, кроме того, в шлаке должно быть минимальное содержание компонентов, имеющих меньшее сродство к кислороду, чем алюминий (например, SiO2), для предотвращения окисления алюминия. При использовании флюса, содержащего 48% СаО, 37% А12О3 и 15% MgO (температура плавления 1530 °С), общее содержание кислорода в стали оказалось в 10 раз меньшим, чем при использовании флюса из чистого MgO.
Немаловажное значение имеет контакт с атмосферой струи металла, вытекающей из сталеразливочного ковша в промежуточный. Для предотвращения окисления этой струи и поглощения ею газов повсеместное распространение получили защитные трубы между ковшами, изолирующие металл от атмосферы, в которые в последние годы для большей эффективности стали вдувать инертный газ - аргон.
2.4 ФОРМЫ ПОРОГОВ, ПЕРЕГОРОДОК И ТУРБОГАСИТЕЛЕЙ,
ПРИМЕНЯЕМЫХ В ПРОМЕЖУТОЧНЫХ КОВШАХ. ИХ ДОСТОИНСТВА И НЕДОСТАТКИ
В промежуточных ковшах обычной конструкции период пребывания единичной порции металла весьма ограничен и недостаточен для эффективного удаления основной массы включений. Наиболее существенное влияние на процесс всплывания частиц или их затягивания в канал погружаемого стакана и, следовательно, в тело слитка оказывают скорость и направление конвективного движения металла в промежуточном ковше. Организуя вынужденное затопление струи металла в направлении, совпадающем с направлением всплывания частиц, можно создать благоприятные условия для рафинирования стали. Эта задача была решена путем разделения объема промежуточного ковша специальными огнеупорными перегородками на приемную часть и раздаточные камеры. Такие технологии находят все большее применение в мировой практике [9].
Хорошие результаты дает использование различного
рода турбо-гасителей в сочетании с порогами и перегородками, поскольку они
уменьшают всплески и поверхностное волнение. В 90-х годах ряд модернизаций
ударной плиты привел к появлению турбогасителей с футеровкой с бесконечными
кольцевыми внутренними каналами (рис. 9) [10].
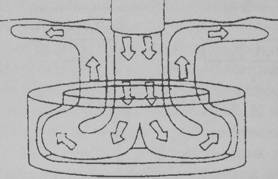
Рис. 9. Принцип турбогасителя.
В стабильные периоды разливки функция турбогасителя заключается в приеме потока металла из стакана, и перенаправление этого потока навстречу самому себе и сокращения области с активными завихрениями и турбулентности. Благодаря этому уменьшаются поверхностные волны и рассеивается энергия на участке входа струи в промежуточный ковш, в результате чего условия отделения включений в оставшейся части промежуточного ковша улучшаются. В нестабильные периоды разливки, например, при замене разливочного ковша, турбулентность и всплески, вызываемые входящей струей металла, уменьшаются [10].