Контрольная работа: Організація малого підприємства
Організація малого підприємства
Міністерство освіти і науки України
Національний технічний університет України
«Київський Політехнічний Інститут»
Кафедра економіки і підприємництва
Домашня контрольна робота
з курсу «Економіка і організація виробництва»
на
тему «Організація малого підприємства»
Виконала
студентка ФБТ
гр. БЕ-01
Коваленко Л.А.
Перевірила:
Петровська І.П.
Київ
2013г.
Вступ
Дана розрахунково-графічна робота представляє собою бізнес-план розроблений для організації малого підприємства з виробництва оливкової олії, що має назву «Olive oil».
Сіткове планування призначене для
узгодження у часі ресурсів для виконання комплексу робіт. Основою сіткового
планування є сітковий графік, що відображає комплекс робіт у їх послідовності,
взаємозв’язку і з визначенням необхідних ресурсів. Основними поняттями є подія
та робота.
робота
подія
Подія - момент часу початку або закінчення роботи.
Робота - операція або процес з використанням ресурсів.
номер події
ранній термін здійснення події
резерв часу здійснення події
пізній термін здійснення події
|
Група |
Дата |
||
|
|
Видачі завдання |
Кінцевий термін здачі роботи на перевірку |
Захист ДКР |
|
БЕ-01 |
10.09.2013 |
26.11.2013 |
10.12.2013 |
Перелік робіт на виконання домашньої контрольної роботи:
) видача завдання на ДКР (1 день);
) вибір теми (3 дні);
) розробка і розрахунок сіткової моделі виконання ДКР (4 дні);
) опис підприємства (4 дні);
) класифікація виробничих процесів підприємства на основні, допоміжні, бічні, підсобні (наведення переліку) (5 днів);
) побудова графіку та розрахунок тривалості виробничого циклу при послідовному ВРПП (10 днів);
) побудова графіку і розрахунок тривалості виробничого циклу пр. паралельному ВРПП (10 днів);
) побудова графіку і розрахунок тривалості виробничого циклу при синхронізованому ВРПП (8 днів);
) визначення оптимального ВРПП, побудова графіку та розрахунок тривалості виробничого циклу при оптимальному ВРПП, написання висновків щодо вибору ВРПП (9 днів);
) визначення середньорічної тривалості виробничого циклу, річного випуску продукції для обраного ВРПП (10 днів);
) розрахунок кількості обладнання, чисельності персоналу, явочну та за списком, побудова графіку роботи підприємства, графіку змінності (1 день);
) визначення порядку технічного контролю на виробництві (12 днів);
) розробка паспорту якості (5 днів);
) складання калькуляції або кошторису на вид продукції (5 днів);
) розрахунок техніко-економічних показників (7 днів);
) здача ДКР на перевірку (14 днів);
) захист ДКР (1 день).
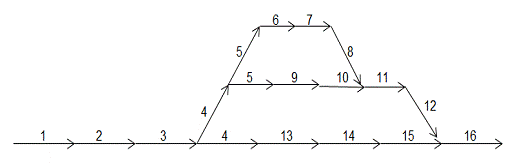
Рис.1.1 Послідовність виконання
завдань РГР
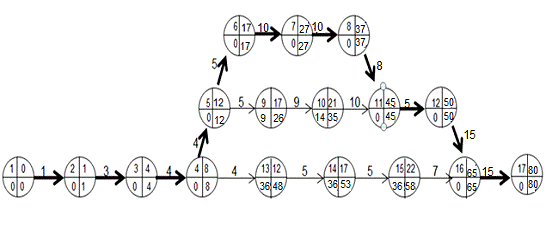
Рис.1.2 Сітковий графік виконання
РГР
Тривалість виконання РГР за критичним шляхом:
Т=1+3+4+4+5+10+10+8+5+15+15=80 днів
1. Підприємство у промисловій
структурі держави
В даній ДКР я розробила приватне підприємство під назвою «Olive oil», що належить до галузі легкої промисловості і спеціалізується на виробництві оливкової олії. Відповідно до КВЕД дане підприємство належить до секції С, код 15.41.2 «Виробництво неочищених рослинних олій».
Класифікаційні ознаки підприємства «Olive oil»:
) за формою власності - приватне;
) за формою організації - одноосібні володіння;
) за масштабами виробництва - серійне;
) за рівнем спеціалізації - вузькоспеціалізоване;
) за розмірами - мале;
) за сферою діяльності - виробниче;
) згідно мети діяльності - комерційне;
) згідно належності капіталу і контролю - національне;
) згідно галузевої і предметної спеціалізації - промислове;
) згідно технологічної цілісності і ступеню підпорядкування - головне.
Мета діяльності даного підприємства - задоволення потреб споживача у використанні оливкової олії і, як наслідок, отримання прибутку.
Основні завдання, що вирішує підприємство «Olive oil»:
· використання
відходів виробництва, як паливо (сухий жом) або для годівлі тварин на фермах
(листя оливкових дерев).
2. Технологічна підготовка
виробництва
.1 Класифікація виробничих процесів
підприємства
Основні процеси - це процеси, що перетворюють сировину і матеріали в готову продукцію, яка визначає профіль та спеціалізацію підприємства.
До основних процесів при виробництві оливкової олії першого віджиму відносять:
· завантаження оливок у бункери;
· обдування оливок спеціальними машинами, щоб прибрати зайве листя та гілки;
· промивання оливок питною водою тричі;
· дроблення оливок разом з кісточками на дробарках з нержавіючої сталі до отримання стану пасти;
· малаксація (розм’якщення) отриманої пасти в сталевому резервуарі з мішалкою та підігрівом;
· пресування подрібненої сировини на гідравлічних пресах - перший холодний віджим;
· відділення м’якоті та кісточок оливок від оливкового соку в два етапи (вода - водянисті тверді речовини) за допомогою центрифугування;
· відстоювання (освітлення) оливкового соку у великих ємностях (цистернах) і отримання чистої оливкової олії;
· пакування оливкової олії в скляні пляшки на 1000 мл і наклеювання етикетки виробника.
Допоміжні процеси - це процеси, які не мають безпосереднього відношення до виробництва, але створюють умови (з технічного, енергетичного, інструментального обслуговування) для нормального і безперервного перебігу технологічного процесу.
До таких процесів на даному підприємстві відносять:
· прийом та складування сировини;
· підготовка і налаштування обладнання;
· транспортування сировини від постачальника до місця локалізації підприємства «Olive oil»;
· транспортування упакованої продукції до замовника (споживача).
Підсобні процеси - це процеси, що створюють умови для успішного виконання основних та допоміжних виробничих процесів, а також забезпечують виготовлення продукції, без якої неможливий випуск основної.
Такі процеси включають:
· аналіз якості та кількості сировини (кислотність, пероксиди, продуктивність);
· виготовлення упаковки та етикетки виробника.
Бічні процеси - це процеси утилізації та переробки відходів виробництва на підприємстві.
До таких процесів відносяться:
· складування та транспортування відпрацьованого жому оливок на спеціальний завод для вижимки олії з нього та виробництва сухого жому (використовується як паливо);
· збір листя і гілок
після продування та транспортування до ферм, де вони використовуються для
годування тварин.
.2 Визначення оптимального виду руху
предметів праці
Визначення оптимального виду руху предметів праці необхідне для встановлення найбільш вигідної тривалості виробничого циклу.
Виробничий цикл - це період часу від початку завантаження сировини у виробництво до закінчення процесу виготовлення продукції.
калькуляція середньорічний цикл виробничий
Таблиця 2.1. Стадії технологічного циклу і їх тривалість, що розрахована для виробництва 1 ящика (10 пляшок = 1 л) оливкової олії
|
№ п/п |
Операція |
Тривалість, хв |
|
1 |
Завантаження оливок у бункери |
0,25 |
|
2 |
Обдування оливок спеціальними машинами, щоб прибрати зайве листя та гілки |
0,75 |
|
3 |
Промивання оливок питною водою тричі |
1,5 |
|
4 |
Дроблення оливок разом з кісточками на дробарках з нержавіючої сталі до отримання стану пасти |
5 |
|
5 |
Малаксація (розм’якщення) отриманої пасти в сталевому резервуарі з мішалкою та підігрівом |
3 |
|
6 |
Пресування подрібненої сировини на гідравлічних пресах - перший холодний віджим |
5 |
|
7 |
Відділення м’якоті та кісточок оливок від оливкового соку в два етапи (вода - водянисті тверді речовини) за допомогою центрифугування |
7 |
|
8 |
Відстоювання (освітлення) оливкового соку у великих ємностях (цистернах) і отримання чистої оливкової олії |
7 |
|
9 |
Пакування оливкової олії в скляні пляшки на 1000 мл і наклеювання етикетки виробника |
0,5 |
|
ВСЬОГО |
30 |
|
Послідовний ВРПП
Послідовний ВРПП - це ВРПП, коли кожна наступна одиниця продукції надходить у виробництво після повного виготовлення попередньої
При цьому тривалість виробничого
циклу визначається за формулою:

і становить:
де n - кількість виробів (20 ящиків), що випускається за одну зміну; m - кількість операцій; ti - тривалість і-ої операції.
Кількість обладнання, од.: Nобл=n=20.
Паралельний ВРПП
Паралельний ВРПП - це ВРПП, при якому кожна наступна одиниця продукції надходить у виробництво після того, як звільниться обладнання від виробництва продукції на попередній операції. Такі ВРПП можуть бути з пролежуванням напівфабрикатів та/або простоюванням обладнання, що визначаються технологічним регламентом.
При цьому тривалість
виробничого циклу буде визначатись:
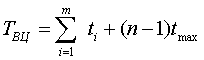 ,
і для даного підприємства
складає:
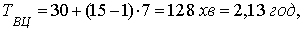
де n - кількість виробів (клієнтів); m - кількість операцій; tmax - тривалість максимальної операції.
Кількість обладнання, од.: Nобл=n=20.
Синхронізований ВРПП
Синхронізований ВРПП - це ВРПП, при якому запуск наступної одиниці продукції у виробничий цикл відбувається через певний визначений проміжок часу від початку обробки попередньої одиниці продукції.
Тривалість виробничого циклу
при цьому визначають за формулою:
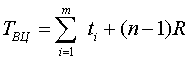 ,
і для даного підприємства вона
становить:
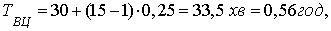
де n - кількість виробів;- кількість операцій;- ритм (0,25хв.)
Кількість обладнання, од.:
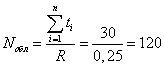
Вибір оптимального ВРПП
Проаналізувавши отримані в
розрахунках дані, за оптимальний ВРПП обираю синхронізований, оскільки він
дозволяє виробляти заплановану кількість одиниць продукції за найменший час.
Так як виробництво є повністю автоматизованим, то більша кількість обладнання
порівняно з послідовним і паралельним ВРПП повністю виправдовує себе, так як не
потребує додаткового обслуговування та додаткового персоналу.
2.3 Визначення
середньорічної тривалості виробничого циклу, річного випуску продукції при
обраному ВРПП
Середньорічна тривалість
виробничого циклу
Твир с.р.= Tвц · Кпер
Кпер = Трічн / Тфакт = 365·24/251·2·8 = 2,18
Твир с.р.= 2,18·33,5 = 70,35
хв,
Де 24 - кількість годин протягом доби;
- кількість днів протягом року за календарем;
Твц - тривалість виробничого циклу.
Річний випуск продукції
Кількість одиниць продукції, що випускається за один цикл:
Ввц = 15 одиниць продукції, з урахуванням того, що кожна одиниця продукції відповідає 10 пляшкам оливкової олії, маємо:
Ввц = 150 пляшок.
Кількість виробничих циклів протягом року:
nвц = 365·24·60/70,35 = 7471 циклів/рік
Тоді річний випуск продукції складає:
Вріч = nвц ·
Ввц = 150 · 7471 = 1 120 650 пляшок/рік
.4 Розрахунок кількості
одиниць обладнання, кількості працюючих(явочну та за списком), графік роботи
підприємства (графік змінності)
Розрахунок кількості обладнання
Для синхронізованого ВРПП
кількість одиниць обладнання на кожній стадії розраховується за формулою:
ni = ti / R
де ni - кількість обладнання на і-ій операції, ti - тривалість і-ої операції, R - ритм процесу.
Отже, після застосування даної формули, отримуємо:
n1 = 0,25 / 0,25 = 1 одиниця;
n2 = 0,75 / 0,25 = 3 одиниці;
n3 = 1,5 / 0,25 = 6 одиниць;
n4 = 5 / 0,25 = 20 одиниць;
n5 = 3 / 0,25 = 12 одиниць;
n6 = 5 / 0,25 = 20 одиниць;
n7 = 7 / 0,25 = 28 одиниць;
n8 = 7 / 0,25 = 28 одиниць;
n9 = 0,5 / 0,25 = 2 одиниці.
Сумарна кількість цехового обладнання: 120 одиниць.
Розрахунок кількості працівників
Кадри - трудові ресурси підприємства, якість і ефективність використання яких визначає результат діяльності підприємства.
Цех працює в 2 зміни, на кожну зміну необхідно 1 начальник лабораторії і 2 робітники лабораторії, 1 начальник цеху, 5 операторів по роботі з обладнанням, 1 механік, 1 зав. складом, 2 пакувальники, 2 вантажники і 2 перевізники. Отже, сумарна чисельність робочого персоналу для забезпечення нормальної роботи цеху на протязі кожної зміни становить 17 чоловік.
Для робочого персоналу режим роботи наступний:
Пн - Пт: 1-ша зміна - 8.00 - 16.00;
-га зміна - 16.00 - 00.00.
До складу керуючого персоналу належать: 1 начальник підприємства, 1 директор, 1 технічний директор, 1 головний бухгалтер, 1 касир. Сумарна чисельність - 6 чоловік.
Режим роботи керуючого персоналу:
Пн - Пт: 9.00 - 17.00.
Явочна чисельність персоналу - максимально допустима чисельність працівників, яка є необхідною для виконання певного обсягу робіт, за умови комплектації робочих місць у кожному структурному підрозділі підприємства протягом робочої зміни.
Чисельність за списком - характеризує потребу підприємства у кадрах.
Отже:
Чисельність явочна для 1-ої зміни - 17 + 6 = 23 чоловіки;
Чисельність явочна для 2-ої зміни - 17 чоловік;
Чисельність за списком - 40 чоловік.
Графік змінності:
|
|
1 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
17 |
18 |
19 |
20 |
21 |
22 |
23 |
24 |
25 |
26 |
27 |
28 |
29 |
30 |
31 |
|
|
Бригада 1 |
1 |
1 |
1 |
1 |
1 |
В |
В |
2 |
2 |
2 |
2 |
2 |
В |
В |
1 |
1 |
1 |
1 |
1 |
В |
В |
2 |
2 |
2 |
2 |
2 |
В |
В |
1 |
1 |
1 |
|
Бригада 2 |
2 |
2 |
2 |
2 |
2 |
В |
В |
1 |
1 |
1 |
1 |
В |
В |
2 |
2 |
2 |
2 |
2 |
В |
В |
1 |
1 |
1 |
1 |
1 |
В |
В |
2 |
2 |
2 |