Курсовая работа (т): Організація нового виробництва на заводі залізобетонних виробів в м. Рівне
Організація нового виробництва на заводі залізобетонних виробів в м. Рівне
Курсова робота
Організація нового
виробництва на заводі залізобетонних виробів в м. Рівне
Зміст
Вступ
. Характеристика і технічні вимоги до сировини і готової продукції
.1 Характеристика і технічні вимоги до труб напірних
.2 Характеристика і технічні вимоги до стінових блоків
. Матеріальний баланс виробництва
.1 Розрахунок складу товарного бетону В30
.2 Розрахунок складу напірних труб
.3 Розрахунок складу стінових блоків
.4 Розрахунок потреби в арматурній сталі
. Вибір та обґрунтування способу виробництва
.1 Виробництво напірних труб
.2 Виробництво стінових блоків
. Транспортно-технологічна схема виробництва
.1 Транспортно-технологічна схема виробництва напірних труб
.2 Транспортно-технологічна схема виробництва стінових блоків
. Розрахунок складського господарства
.1 Склад цементу
.2 Склад заповнювачів
.3 Склад добавок
.4 Склад арматури
. Розрахунок бетонозмішувального цеху
.1 Розрахунок бетонозмішувального цеху напірних труб та стінових блоків
.2 Розрахунок бетонозмішувального цеху товарного бетону
. Проектування арматурного цеху
. Проектування формувального цеху
.1 Розрахунок продуктивності ліній
.2 Основне технологічне обладнання формувального цеху
. Архітектурно-будівельне рішення та проектування генплану
.1 Проектування генплану
.2 Архітектурно-будівельне рішення
Висновок
Список використаної літератури
Додаток
залізобетон стінний блок арматура труба
Вступ
Промисловість збірного залізобетону України - це досить могутня, технічно озброєна галузь будівельної індустрії, яка поставляє будівництву 20 % матеріальних ресурсів.
Виробництво збірного залізобетону України базується в основному на потоково-агрегатних технологічних лініях, які випускають 55...58 % усіх виробів, обсяг продукції конвейєрних ліній не перевищує 15 %. Стендове виробництво становить 27...30 %.
На сучасному етапі і в осяжному майбутньому бетон та залізобетон у нашій країні й за рубежем залишаться найважливішими конструктивними матеріалами для будівництва. Затрати праці та енергії на монтаж металевих і збірних залізобетонних конструкцій приблизно однакові, але трудові та енергетичні затрати на виробництво 1 м3 збірного залізобетону значно нижчі за витрати на еквівалентну кількість металевих конструкцій і становлять: за трудовими затратами 75 %, за витратами умовного палива 50 %, за витратами електричної енергії 40 %, за капіталовкладеннями 67 %.
Заводська технологія збірного бетону і залізобетону дозволяє повністю механізувати і автоматизувати їх виготовлення, застосувати передові методи організації виробництва, економно витрачати матеріали, прискорювати процес твердіння бетону і, саме головне, виконувати роботи як на заводі, так і на будівельному майданчику на протязі року.
Із збірного залізобетону організовано масове виробництво виробів для інженерних споруд (т.з. спеціального залізобетону): пролітні будови мостів, опори, палі, водопропускні труби, лотки, блоки і тюбінги для оброблення тунелів, плити покриттів доріг і аеродромів, шпали, опори контактної мережі і ліній електропередачі, елементи обгороджувань, напірні і безнапірні труби і ін. Значна частина цих виробів виконується із заздалегідь напруженого залізобетону стендовим або потоково-агрегатним способом. Для формування і ущільнення бетону застосовуються вельми ефективні методи: вібропресування (напірні труби), центрифугування (труби, опори), віброштампування (палі, лотки).
Значні перспективи для подальшої індустріалізації житлового будівництва має спосіб зведення будівель з об'ємних блоків. Такі блоки на одну-дві кімнати або на квартиру виготовляються на заводі з повною внутрішньою обробкою і устаткуванням; збірка будинків з цих елементів займає всього декілька днів.
Технологічний процес виробництва залізобетонних виробів складається з ряду послідовно виконуваних операцій: приготування бетонної суміші, виготовлення арматури (арматурних каркасів, сіток, гнутих стрижнів і т. д.), армування виробів, формування виробів (укладання бетонної суміші і її ущільнення), тепловологісної обробки, що забезпечує необхідну міцність бетону, обробки лицьової поверхні виробів.
Широкий розвиток залізобетонні будівельні вироби набули завдяки великій розповсюдженості і також достатньо низькій ціні вихідної сировини, високим фізико-механічним показником, гігієнічним властивостям, довговічності.
Задовольнити попит на ці матеріали можливо будівництвом нових заводів, підвищення потужності діючих підприємств, а також розширенням асортименту продукції. Основним напрямком в подальшому розвитку виробництва є технічне переоснащення, механізація і автоматизація технологічних процесів.
Тому виходячи з вище сказаного є можливість випуску нової
продукції на заводі залізобетонних виробів в м.Рівне, який випускає напірні
труби, стінові вібропресовані блоки та товарний бетон. Річна продуктивність
заводу - 50000 м³/рік.
1. Характеристика і технічні вимоги до сировини і готової продукції
1.1 Характеристика і технічні вимоги до
труб напірних
Напірні труби, виготовлені із важкого бетону методом віброгідропресування і призначені для прокладання напірних трубопроводів, по яких транспортують рідину з температурою 40 ̊С і не агресивному степені впливу на залізобетону конструкцію і гумові кільця стикових з’єднань.
Якщо рідина, що транспортується, чи грунт є агресивними по відношенню до труб або гумовим кільцем, то необхідно передбачити їх захист від корозії. Труби використовують в трубопроводах в відповідності з вказаними матеріалом для проектування серії 3.901-1/85.
Основні розміри і параметри
Труби в залежності від значення внутрішнього тиску в трубопроводі розподіляється на чотири класи:
Ø 0 - на тиск 2,0 МПа (20 кгс/см2);
Ø І - на тиск 1,5 МПа (15 кгс/см2);
Ø ІІ- на тиск 1,0 МПа (10 кгс/см2);
Ø ІІІ - на 0,5 МПа (5 кгс/см2).
Міцнісні характеристики труб забезпечують роботу трубопроводів під вказаними тисками при зовнішніх навантаженнях, що відповідають середнім умовам вказаним труб по ДСТУ Б.В.2.5-48:2010.
При умові укладання труб забезпечуючи зниження значення зовнішніх навантажень на трубопровід, по згоді споживача з підприємством-виробником і проектною організацією, допускається застосовувати труби І і ІІ класу при внутрішньому тиску, що перевищує розрахункове значення для кожного класу труб на 0,3 МПа (3 кгс/см2).
Труби слід виготовляти із важкого бетону по ДСТУ Б.В.2.7-43-96 класів по міцності на стиск:
Ø В30 - труби марок ТН50-ІІІ і ТН60-ІІІ;
Ø В40 - труби всіх решта марок.
Отже, в даному курсовому проекті приймаємо виготовлення труб напірних ТН60-ІІІ (d=0,6 м) для бетону класу В30 (згідно завдання).
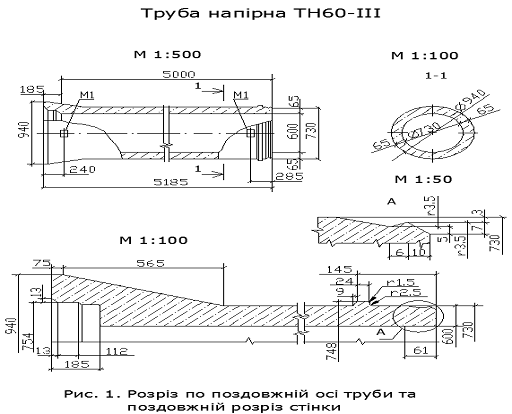
Форма і розміри труб повинні відповідати вказаним на рис.1 і табл.1.1.
По технічним умовам допускається змінювати форму переходу
циліндричної частини труби в розтрубі без зміни кута нахилу зовнішньої поверхні
розтрубу. Труби армують поздовжньою
напруженою арматурою із дроту періодичного профілю класу Вр-ІІ і
спіральної напруженої арматури із гладкого дроту класу В-ІІ, витки, що
закріплюються в роздільних полосах із сталевої холоднокатаної стрічки. В випадку передбаченого проектом
захисту трубопроводу від електрокорозії, що викликається блукаючими токами, на
вимогу споживача, труби виготовляють зі спеціальними закладними виробами, що
з’єднанні з арматурою труб. Труби необхідно виготовляти згідно діючого
стандарту і технологічної документації, що затверджена в встановленому порядку
по кресленнях приведених в ДСТУ Б.В.2.5-48:2010.
Таблиця 1.1
|
Діаметр умовного перерізу проходу труби, мм |
Марка труби |
Розміри труб |
Маса труби, т |
|||||||||||||
|
|
|
di |
de |
d1 |
d2 |
d3 |
l |
l1 |
t |
l2 |
l3 |
l4 |
a |
b1 |
b2 |
|
|
600 |
ТН60-0 ТН60-І ТН60-ІІ ТН60-ІІІ |
600 |
730 |
754 |
940 |
748 |
5185 |
5195 |
65 |
565 |
185 |
145 |
112 |
9 |
24 |
1,89 |
Труби повинні бути водонепроникні і витримувати внутрішній дослідний (випробувальний) гідростатичний тиск, МПа (кгс/см2):
Ø 2,4 (24) - для труб 0 класу;
Ø 1,8 (18) - для труб І класу;
Ø 1,2 (12) - для труб ІІ класу;
Ø 0,6 (6) - для труб ІІІ класу.
Труби, що призначені для трубопроводів з внутрішнім тиском, який перевищує розрахункове значення і обумовленні в замовленні на їх виготовлення, повинні витримувати дослідний тиск, котрий збільшений відповідно на 0,3 МПа (3кгс/см2).
Труби повинні бути тріщиностійкими. При внутрішніх дослідних
гідростатичних тисках, що вказані, а в табл. 1.2, утворення тріщин в бетоні
труб не допускається.
Таблиця 1.2
|
Діаметр умовного перерізу проходу труби, мм |
Марка труби |
Контрольний внутрішній гідростатичний тиск, МПа (кгс/см2), при провірці тріщиностйкості труб |
|
|
|
|
При приймально-здавальних випробуваннях (у віці 2 доби) |
При віці бетону з випробуваннях 100 діб |
|
600 |
ТН60-0 ТН60-І ТН60-ІІ ТН60-ІІІ |
2,7(27,5) 2,16 (22) 1,62 (16,5) 1,18 (12) |
2,6(26,5) 2,11 (21,5) 1,62 (16,5) 1,18 (12) |
Між закладними деталями труб, які призначені для експлуатації в умовах впливу блукаючих токів, повинен бути електричний контакт. Труби повинні задовольняти вимоги ДСТУ Б В.2.6-2-95:
Ø по показниках фактичної міцності бетону ( в проектному віці передаточної);
Ø до якості арматурних і закладних деталей і їх положення в трубі;
Ø до захисту корозії.
Значення нормованої передаточної міцності бетону труб
(міцності бетону в момент передачі на нього зусилля стиску від спіральної
арматури) повинно відповідати вказаним в табл. 1.3.
Таблиця 1.3
|
Діаметр умовного перерізу проходу труби, мм |
Вид контролюючої міцності бетону |
Нормативна передаточна міцність бетону, МПа (кгс/см2) труби класу |
|||
|
|
|
0 |
І |
ІІ |
ІІІ |
|
600 |
На стиск |
- |
35,3(360) |
31,4 (320) |
23,5 (240) |
|
|
На розтяг при розкалюванні |
- |
2,9 (30) |
- |
|
Постачання труб споживачам необхідно проводити після випробування їх на водонепроникність і тріщиностійкість. Якість матеріалів що використовуються для виготовлення бетону на труби, повинна забезпечити виконанні технічні вимоги до бетону, що встановленні діючим стандартом, і відповідати вимогам:
Ø цемент ДСТУ Б.В. 2.6-46:2010;
Ø заповнювачі ДСТУ Б В.2.7-43-96, ДСТУ Б.В.2.7-32-95, ДСТУ Б.В.2.7-75-98;
Ø вода ДСТУ ГОСТ 18294:2009.
Крупний заповнювач необхідно використовувати фракції: 5-10мм; 5-15мм; 10-20мм.
Бетон
Ø Бетон у виробi повинен вiдповiдати вимогам робочих креслень або замовлення на постачання.
Ø В загальному випадку якiсть бетону визначають:
- вид;
мiцнiсть в проектному вiцi, передаточна (для попередньо напружених виробiв) та нормована вiдпускна;
середня густина легкого і нiздрюватого бетону;
теплопровiднiсть легкого бетону в сухому станi;
- водопоглинання, вiдпускна вологiсть, пористiсть, стiйкiсть проти дiї поперемiнного заморожування i вiдтавання (морозостiйкiсть), високої температури, хiмiчно агресивного середовища та стирання;
- водонепроникнiсть.
Ø Згiдно з робочими кресленнями або замовленням на поставку нормована вiдпускна мiцнiсть бетону виробiв може бути нижчою за його нормовану мiцнiсть у проектному вiцi.
Ø Значення нормованої вiдпускної мiцностi бетону на стиск потрiбно встановлювати розрахунком з урахуванням технологiї виготовлення виробiв, їх транспортування i монтажу, можливостi подальшого зростання мiцностi бетону в рiзнi пори року та термiну навантаження конструкцiй повним розрахунковим навантаженням.
При цьому нормовану вiдпускну мiцность бетону на стиск не допускається встановлювати нижче: мiцностi в проектному вiцi для виробiв типу паль, шпунту, деталей крiплення тунелiв, а також для виробiв з бетону автоклавного тверднення; передаточної мiцностi для попередньо напружених виробів.
Арматурний дріт повинен задовольняти вимоги:
Ø класів В-ІІ і Вр-ІІ по ГОСТ 7348;
Ø класів В-І і Вр-І по ГОСТ 6727.
Стальна холоднокатана стрічка із низьковуглецевої сталі (для роздільних полос) повинна задовольняти вимоги ГОСТ 503.
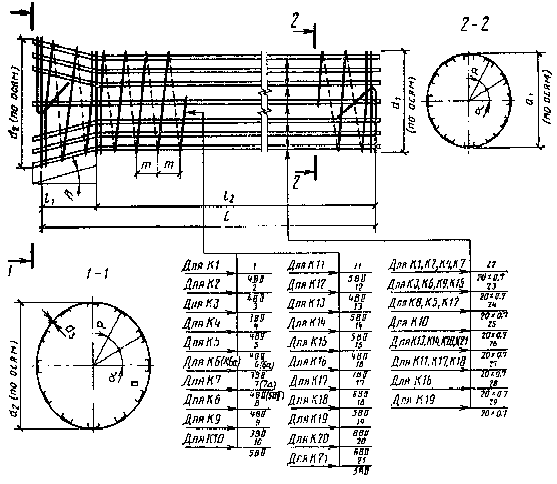
Форма і розміри арматурних і закладних деталей для труб повинні відповідати приведеним в ДСТУ Б.В.2.5-48:2010.
Армування напірної труби
При виробництві труб напірних ТН60-ІІІ використовуємо бетон
В30, витрата сталі - 49,3 кг. (ДСТУ Б.В.2.5-48:2010)
Розріз по поздовжній осі труби
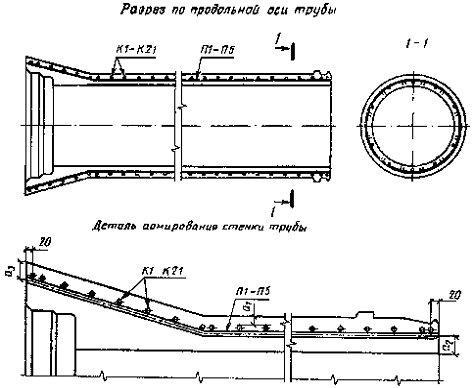
Деталь армування стінки труби
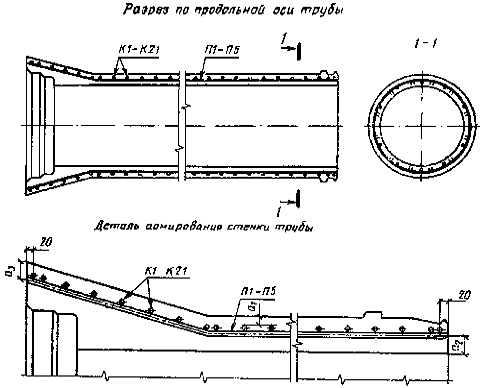
Рис.2
 =18
мм,
 =43 мм,
 =20 мм.
К1-К21 - вибираю К-6а для ТН60-ІІІ
Таблиця 1.4 Специфікація арматурних деталей на одну трубу
|
Марка труби |
Каркас |
Поздовжні арматури |
||
|
|
Марка |
Кількість |
Марка |
Кількість |
|
ТН60-III |
К6а |
1 |
П1 |
14 |